


CNC加工公差详解
公差是相对于名义尺寸的允许偏差。公差越紧,成本越高——它要求更慢的切削、更多的检测、更好的装夹和更高的废品率。一张好图纸的功力在于仅在零件真正需要之处才标注紧公差。本指南介绍JUDA可保持的公差、ISO 2768通用公差标准、按工艺和材料的实际极限,以及如何在满足功能的同时避免多花钱地标注零件。
JUDA可保持的公差
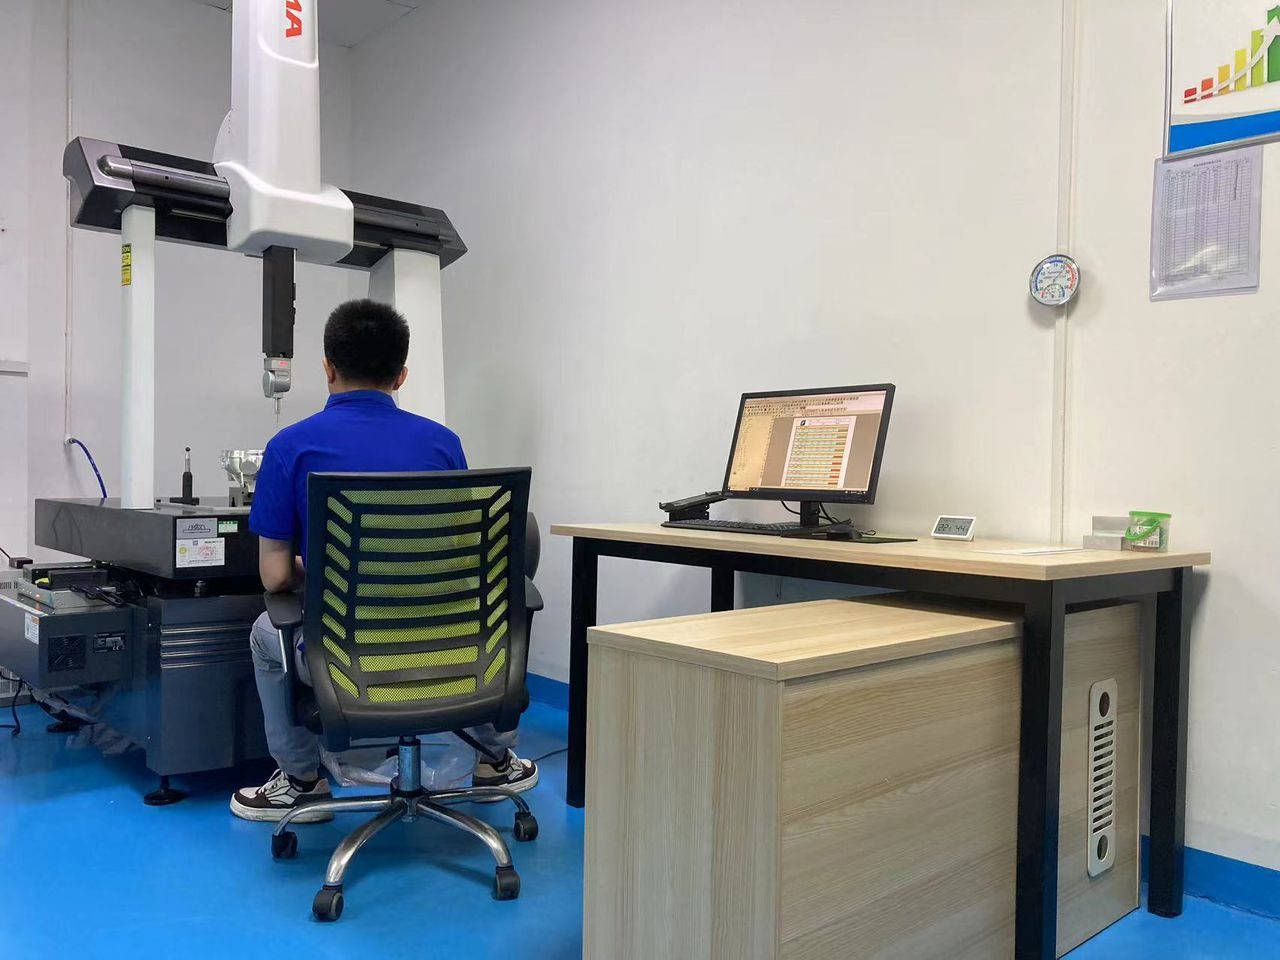
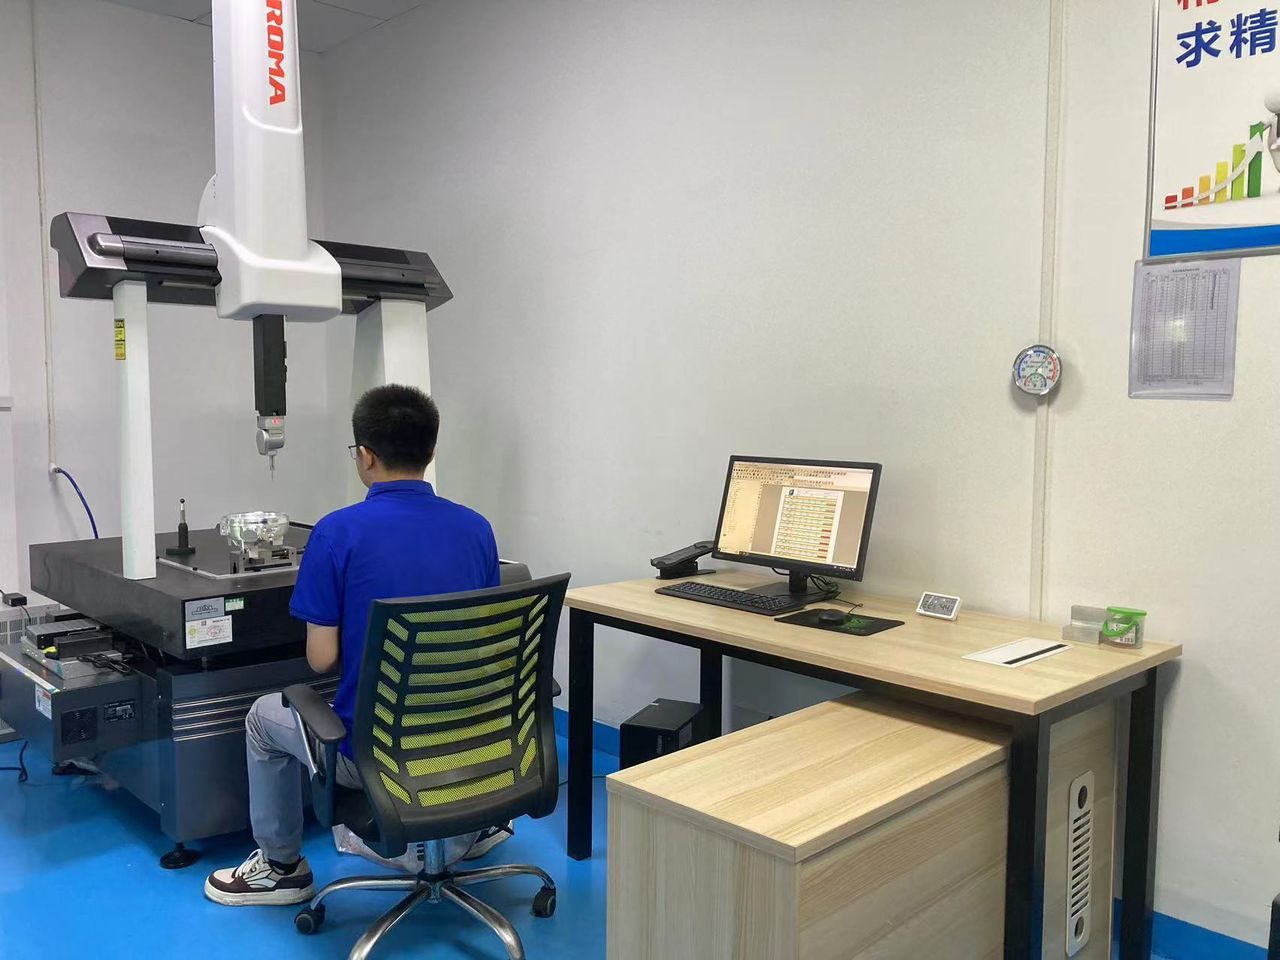
在合适的几何形状上,我们可加工至±0.005 mm(±0.0002″)。对于任何未显式标注公差的尺寸,我们的默认通用公差落在ISO 2768中级(m)范围内。每一量产批次均在Zeiss/Mitutoyo CMM上检测并出具书面报告。

ISO 2768通用公差对照表(线性尺寸,中级)
ISO 2768为无单独公差标注的尺寸定义了通用公差。中级(m)类,线性尺寸:
0.5 至 3 mm → ±0.1 mm
3 至 6 mm → ±0.1 mm
6 至 30 mm → ±0.2 mm
30 至 120 mm → ±0.3 mm
120 至 400 mm → ±0.5 mm
400 至 1000 mm → ±0.8 mm
精密(f)类更紧,粗糙(c)类更松。如果您不指定等级,大多数工厂默认按中级处理。
按工艺的实际公差
- 三轴铣削:典型±0.025 mm,在刚性特征上可达±0.005 mm。
- 五轴铣削:线性公差相近,但对复合角度和真实位置的控制远为出色。
- CNC车削 / 走心机:直径上±0.005 mm是常规水平;同心度和圆度极佳。
- 铰孔 / 镗孔:孔径和表面达±0.005–0.010 mm。
- 磨削:可达±0.002 mm,并在需要处实现镜面。

材料如何影响公差
铝和黄铜等软而稳定的材料容易保持紧公差。不锈钢和钛加工硬化并积热,因此精密零件需去应力和在制程检测。塑料(PEEK、Delrin、尼龙)随温度和湿度变化——应预期较松的实际公差并据此设计。请参阅我们的铝、不锈钢和钛页面。
表面粗糙度与公差
表面粗糙度(Ra)与尺寸公差是相互独立的。我们的标准加工态表面约为3.2 µm Ra(125 µin);通过增加工序或表面处理可达到1.6、0.8乃至更细。仅在需要的表面标注Ra——一处笼统的精细表面要求会在各处增加成本。
省钱的GD&T基础
几何尺寸与公差(依据ASME Y14.5 / ISO 1101)控制形状、方向和位置,而不是堆叠±公差。使用带基准的位置公差往往可以放宽单个尺寸,同时仍保证配合——更便宜制造、更易检测。如果您不确定,请发送图纸,我们将在DFM审查中标出过紧的标注。
如何标注公差以降低成本
- 仅对配合特征、轴承配合和密封面标注紧公差——其余交给ISO 2768中级。
- 对孔组优先使用GD&T位置公差,而非紧的±。
- 仅在重要之处指定表面粗糙度。
- 避免对非关键孔施加不必要的紧真实位置。
通过中国CNC加工枢纽页把您的模型和图纸发给我们团队,我们将在您下单前确认切实可行的范围。
我们加工的真实零件
可验证的精度 — 来自深圳工厂的真实生产零件。
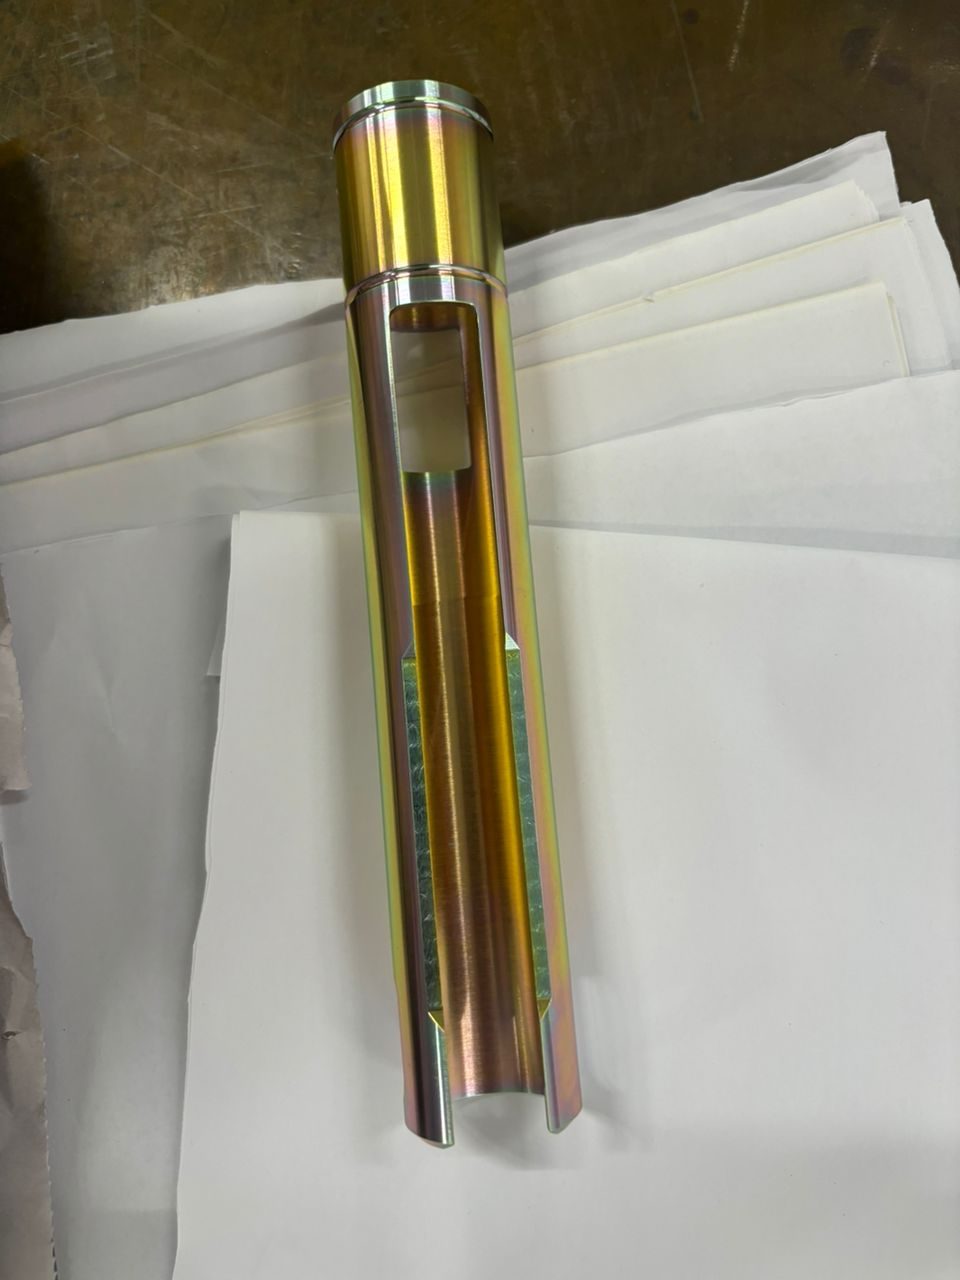
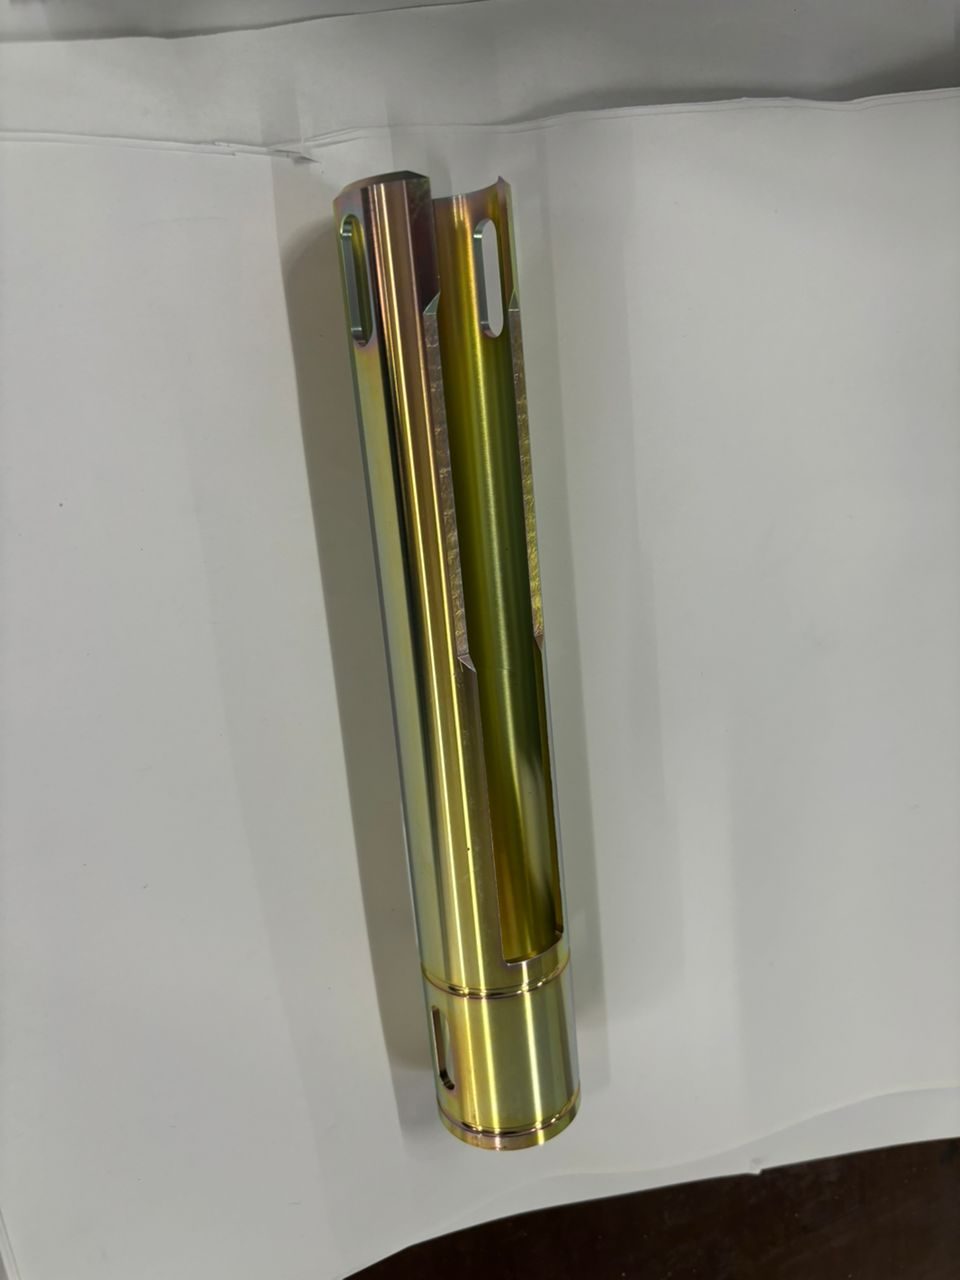
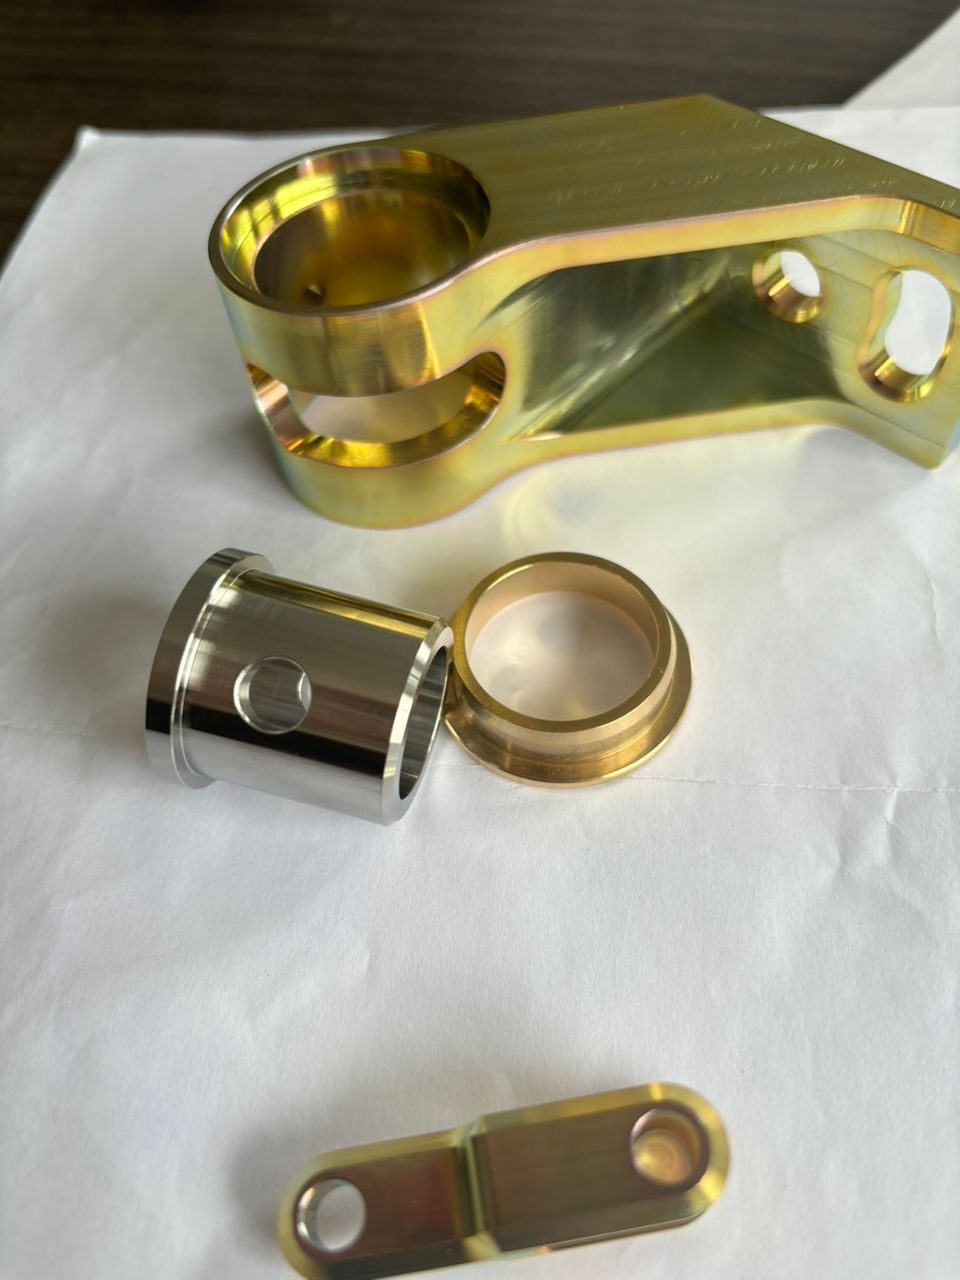
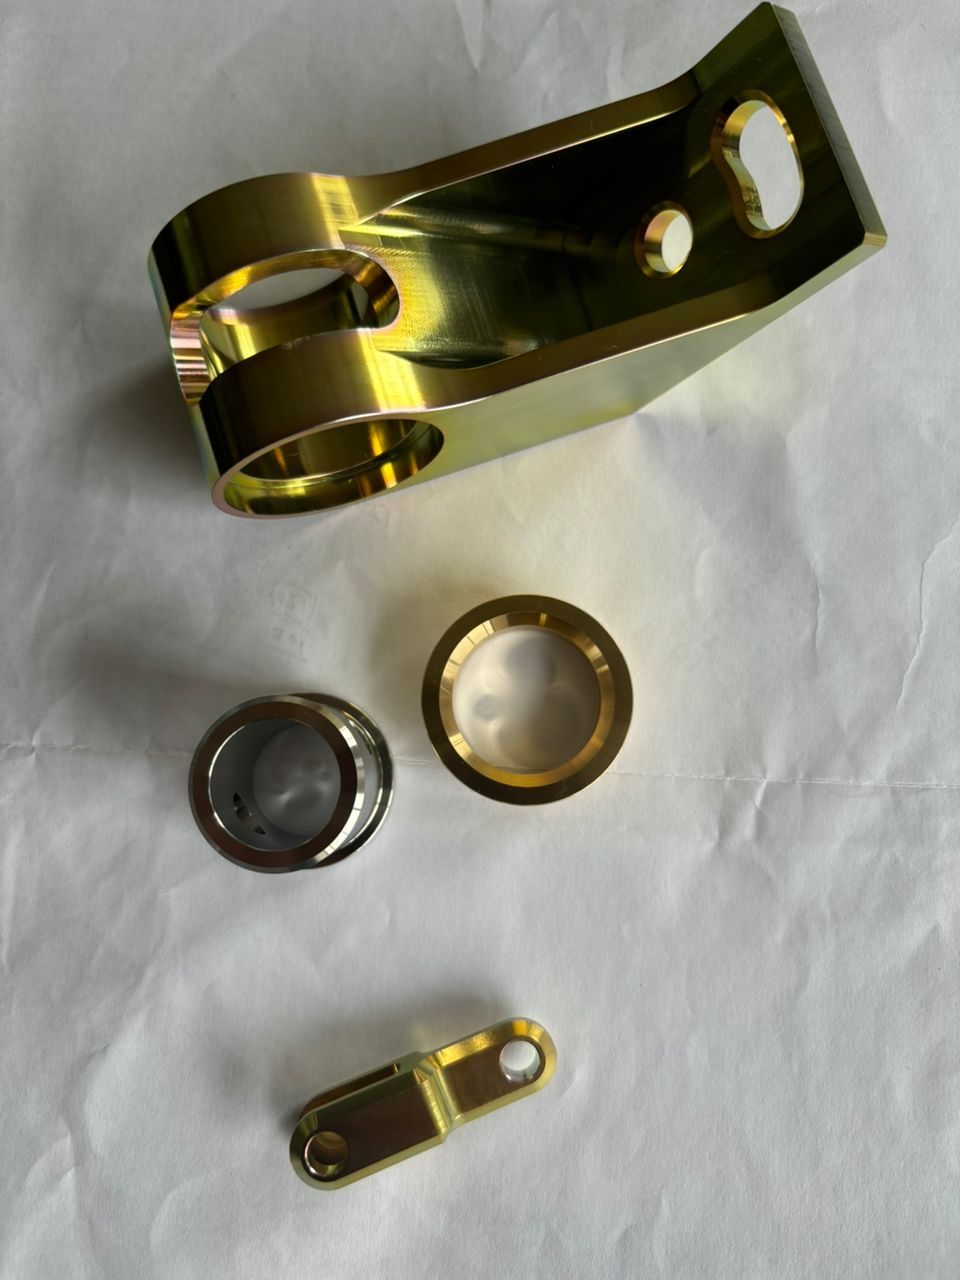
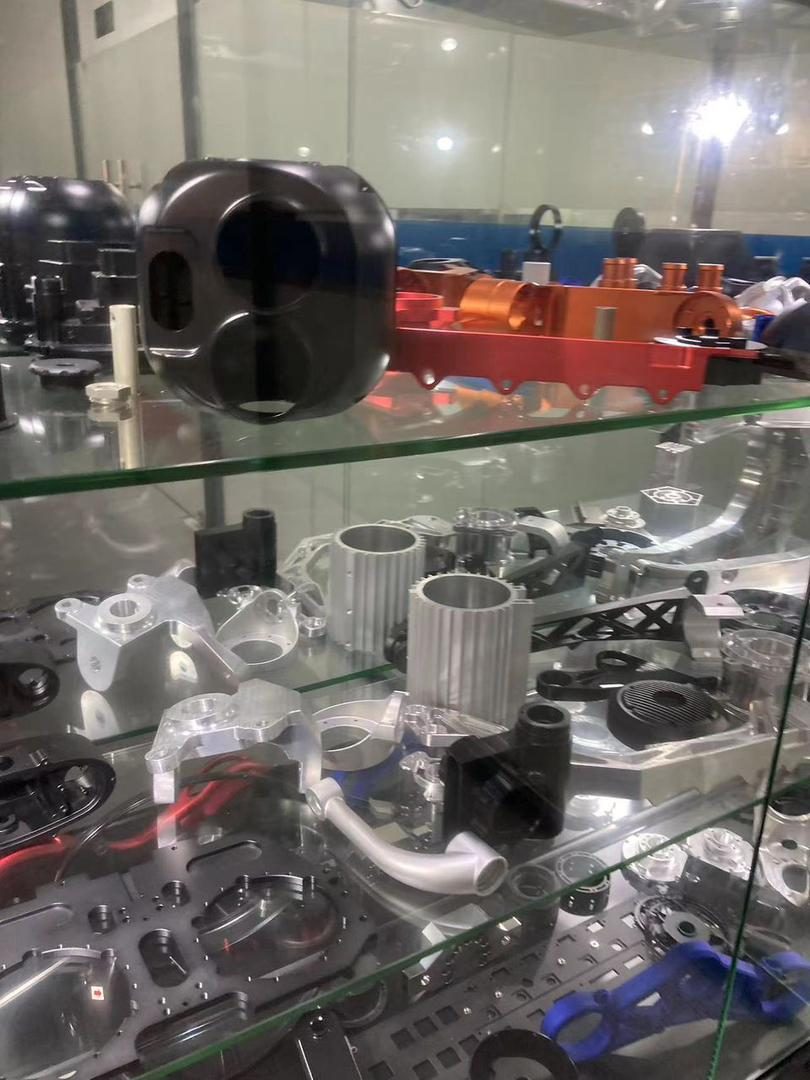
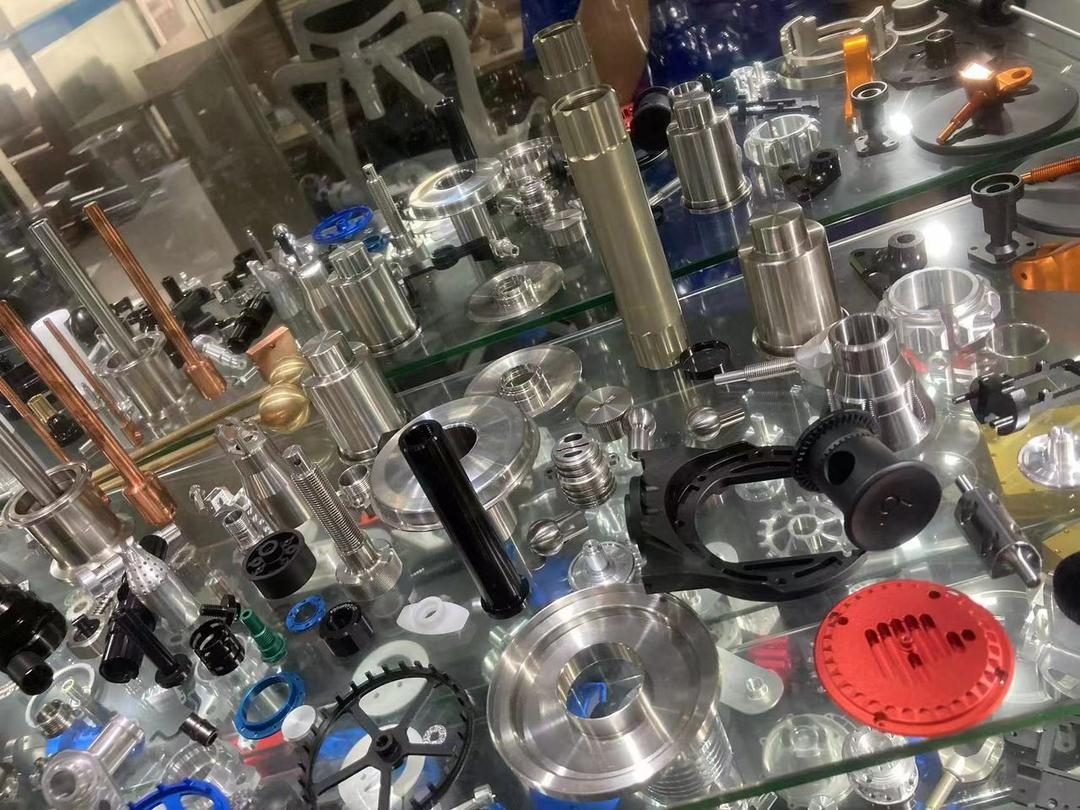
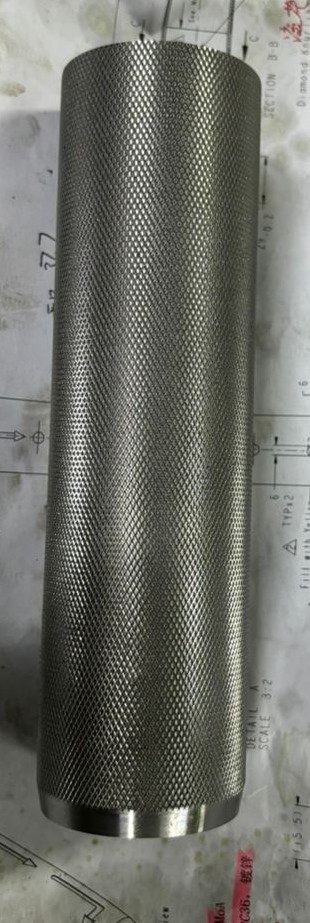
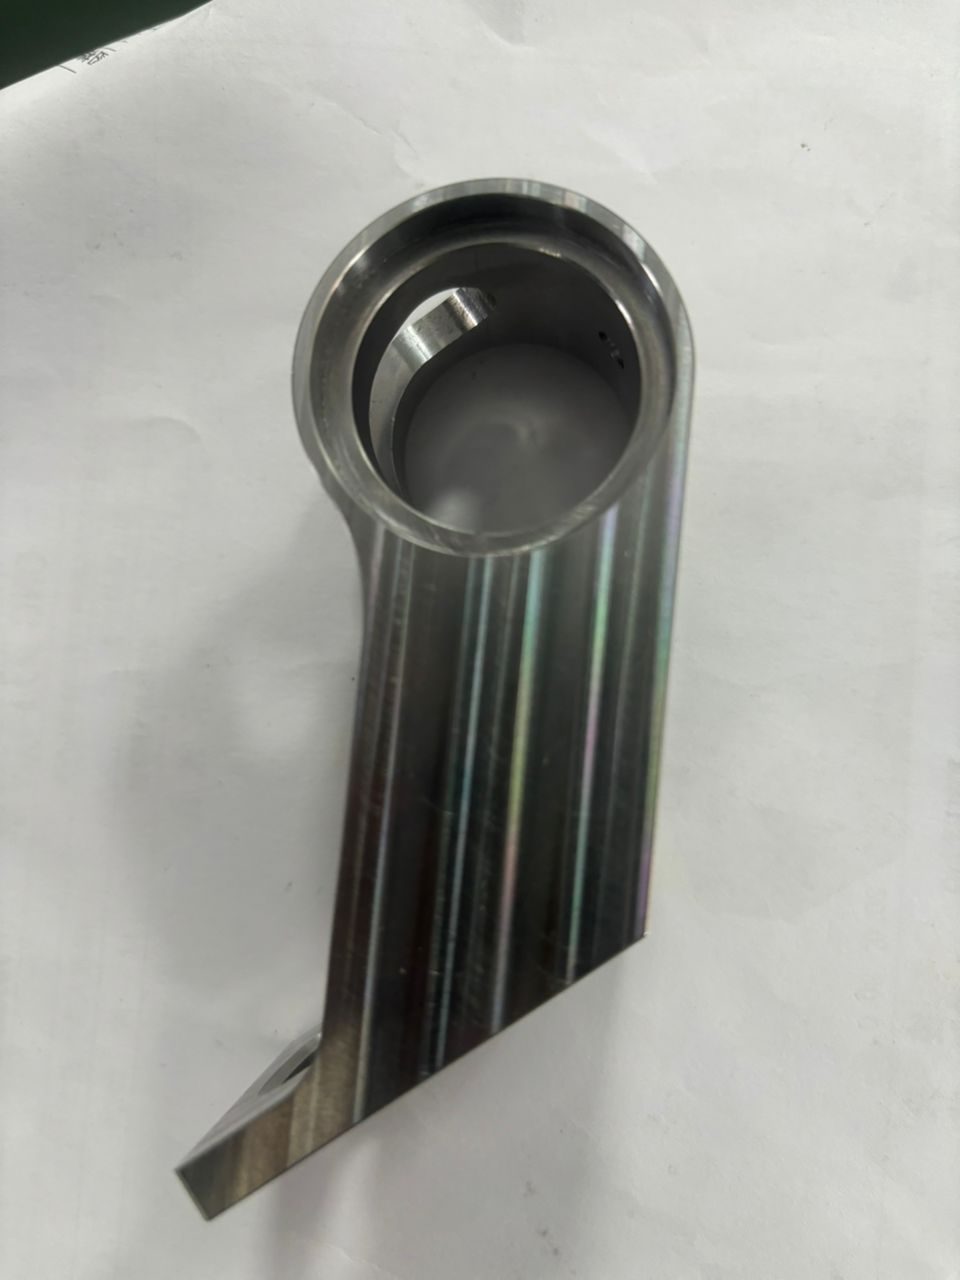
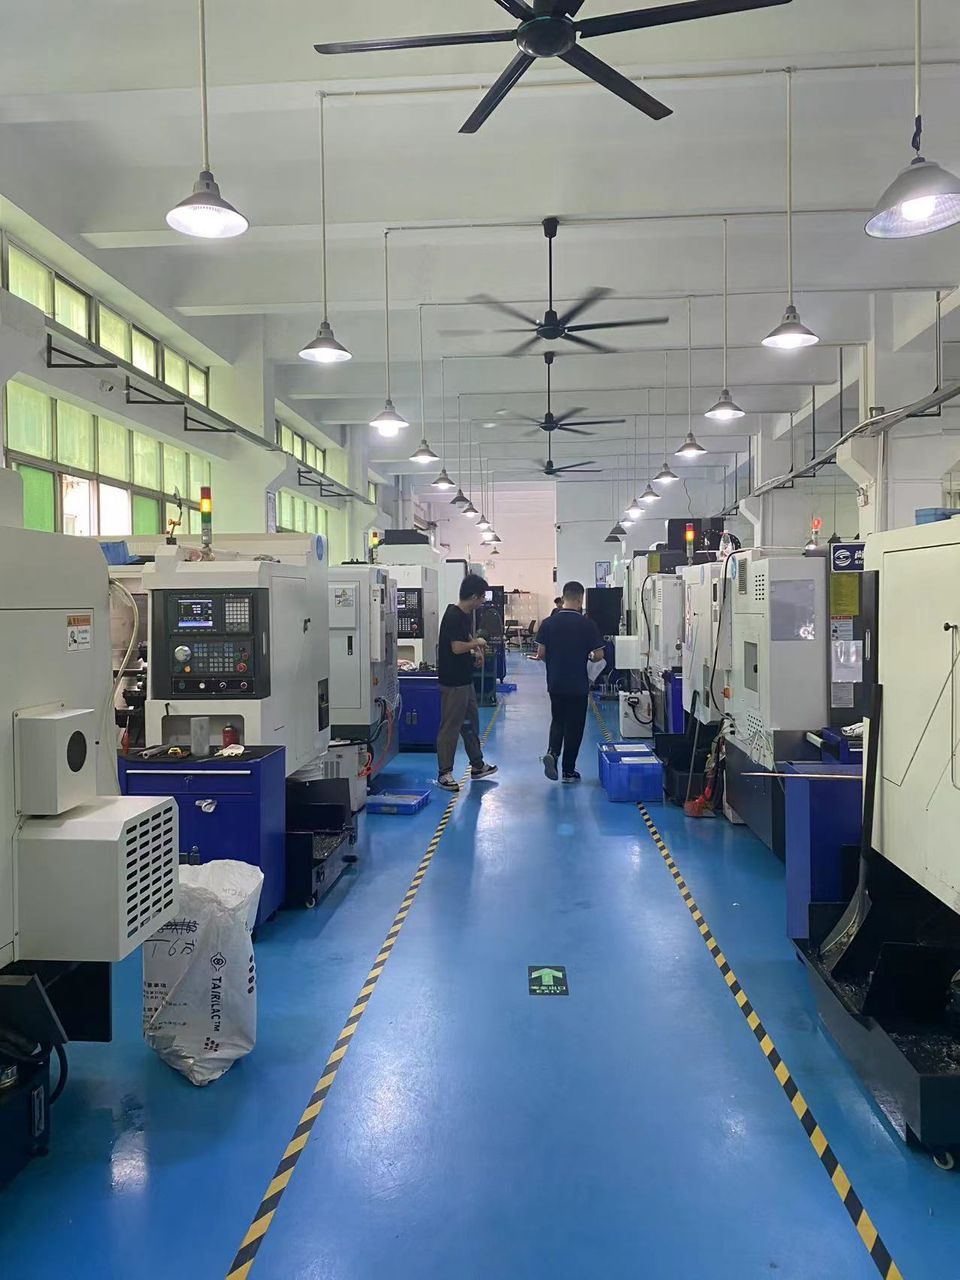
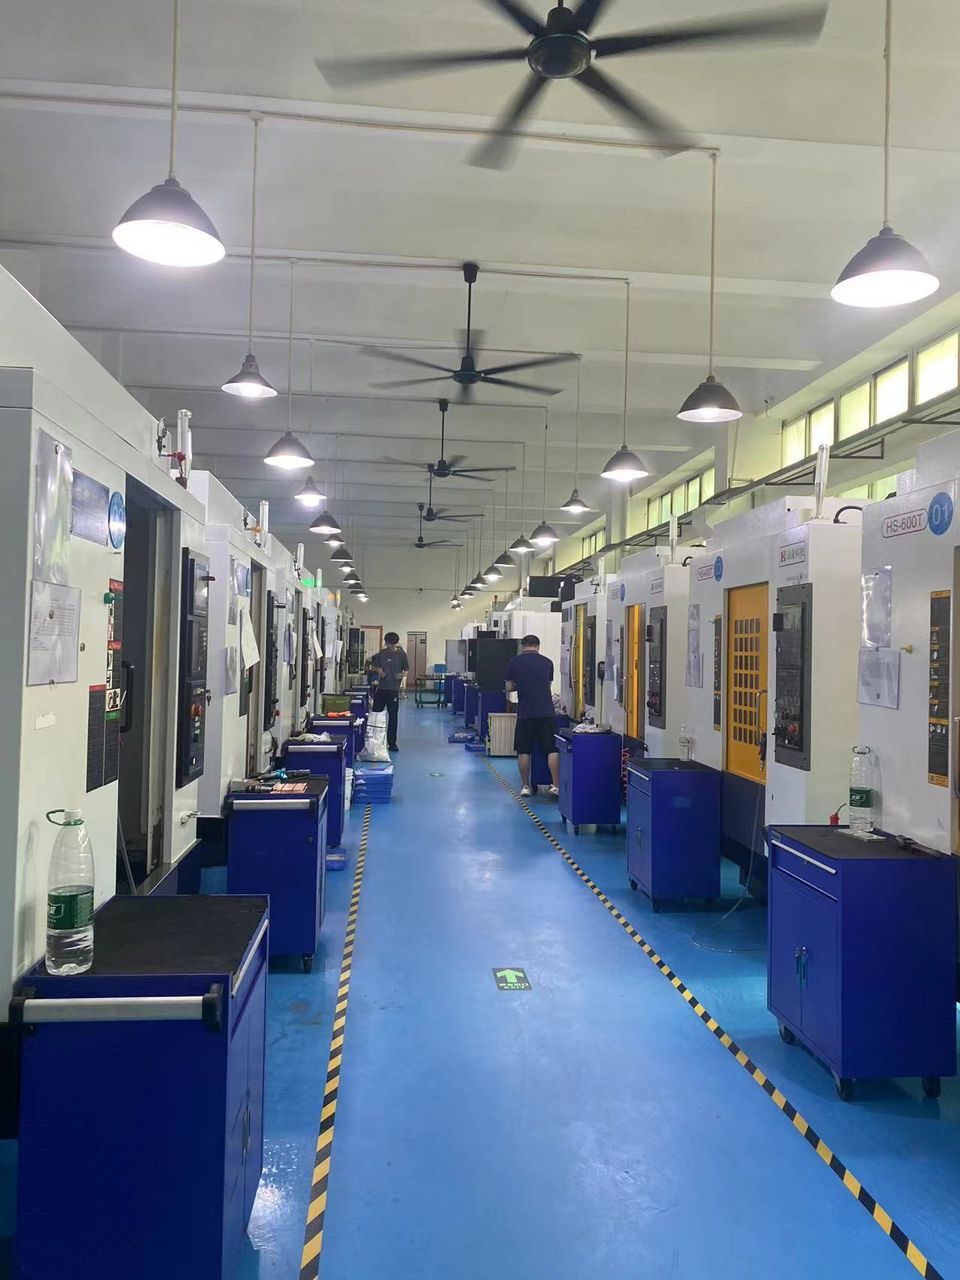
在我们的工厂车间
常见问题
JUDA能加工的最紧公差是多少?
在合适的几何形状上可低至±0.005 mm(±0.0002"),对特定特征通过磨削可更紧。可达到的公差取决于工艺、材料和特征——发送您的图纸,我们将确认对您零件切实可行的范围。
ISO 2768是什么,你们默认用哪个等级?
ISO 2768是针对无单独公差标注尺寸的通用公差国际标准。我们默认采用ISO 2768中级(m)。如果您的零件需要更紧的通用公差,请指定精密(f)类或单独标注。
更紧的公差真的会更贵吗?
是的,且明显更贵。更紧的公差需要更慢的加工、更好的刀具、更多的检测,并产生更多废品。经济高效的做法是仅对需要的特征标注紧公差,其余交给通用公差——我们会在免费DFM审查中标出过紧的标注。
你们标配提供什么表面粗糙度?
我们的标准加工态表面约为3.2 µm Ra(125 µin)。通过增加工序可达到1.6、0.8乃至更细,另有喷砂、阳极氧化、电解抛光等表面处理。仅在需要的表面标注Ra,以免各处增加成本。
与工程师讨论您的项目。
发送CAD文件和要求。我们将评估可制造性并回复后续步骤。