


面向CNC加工设计——在切削金属前先降低成本
一个加工件的大部分成本在设计阶段就已锁定。一个按可制造性(DFM)设计的零件加工更快、检测更易、废品更少。本指南涵盖我们工程师每天应用的实用规则——壁厚、圆角、孔、螺纹、公差和表面处理——让您下一个零件报价更低、发货更早。把模型发给我们,我们将在您下单前免费应用同样的审查。
壁厚
薄壁在刀具作用下振动和挠曲,导致颤振、表面差和废品。金属壁厚至少保持0.8 mm,塑料保持1.5 mm;更厚则更容易保持公差、成本更低。如果薄壁不可避免,请告知我们——我们可以装夹并分步加工,但成本会更高。

内圆角
立铣刀无法切出尖锐的内角——它会留下等于刀具的圆角。设计内角时半径至少为型腔深度的1/3,并优先采用更大半径,以便我们使用更大、更快、更刚性的刀具。尖锐的内角迫使使用微小刀具、缓慢进给,成本更高。
孔深与孔径
使用标准刀具时,钻孔深度不超过孔径的4倍(用专用钻头最高约10倍,成本更高)。尽量使用标准钻头尺寸——非标准孔径可能需要铰孔或镗孔。避免斜向通入型腔的孔;它们会使钻头偏斜。

螺纹
只按需要的深度攻丝——在大多数金属中,1.5倍直径的螺纹啮合深度已足以获得全部强度;更深只会增加成本和断丝锥风险。使用标准螺纹尺寸,并在螺纹起始处留出退刀和倒角。对于硬质或薄壁材料,可考虑螺纹嵌件。
型腔与深度
又深又窄的型腔需要又长又细的刀具,它们会挠曲和颤振。型腔深度控制在约刀具直径的4倍以内。更宽、更浅的型腔加工更快、保持公差更好。在壁与型腔底相接处加一个底部圆角。
公差与表面粗糙度
仅对需要的特征标注紧公差——配合、轴承座、密封面——其余交给ISO 2768中级。仅在重要之处指定表面粗糙度(Ra)。紧公差和精细表面在其应用的每一处都增加成本。我们的公差指南有完整细节和一份ISO 2768对照表。
文字、雕刻与小特征
雕刻(凹)文字比凸起(浮雕)文字便宜,后者需要清除周围所有材料。雕刻线条应保持足够宽以适应实用刀具(≥0.5 mm)且浅。避免微小圆角和迫使使用微型刀具的微特征。
材料选择影响可加工性
易切削铝和黄铜切削又快又便宜。不锈钢和钛更慢且更磨刀,因此相同几何成本更高。如果您的应用允许选择,选用可加工性更好的牌号可显著降低成本。问问我们——我们会给出建议。
把您的设计发来做免费DFM审查
上传STEP/IGES模型和二维图纸。我们的工程师会对照这些规则审查,并标出任何增加不必要成本或风险之处——在您下单前,免费。从我们的中国CNC加工枢纽页开始。
我们加工的真实零件
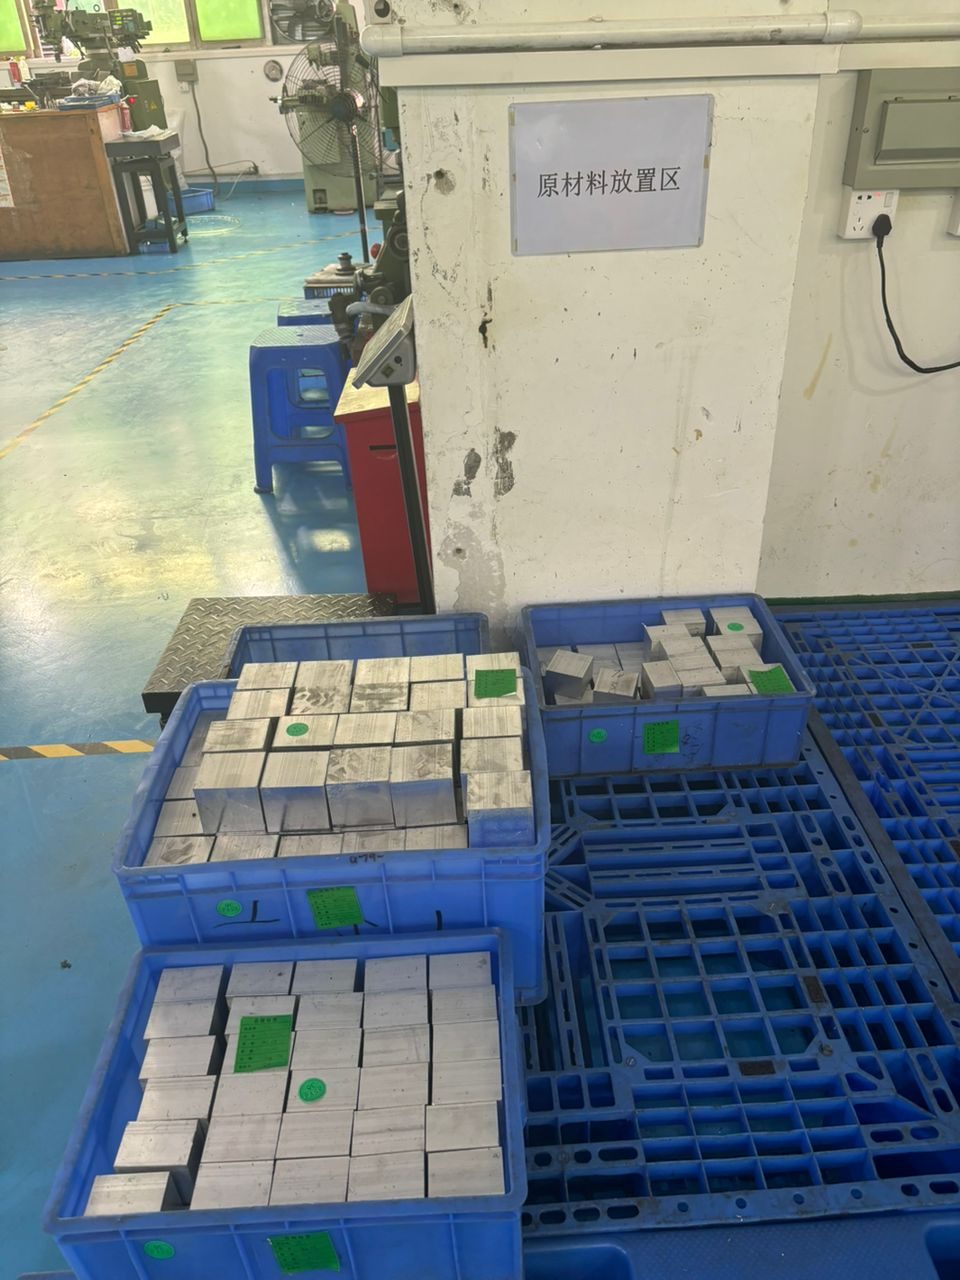
可验证的精度 — 来自深圳工厂的真实生产零件。
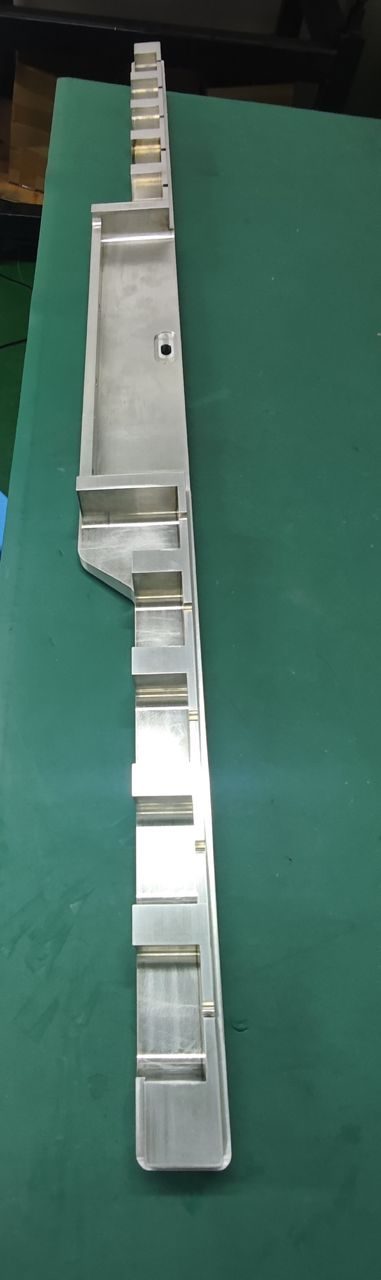
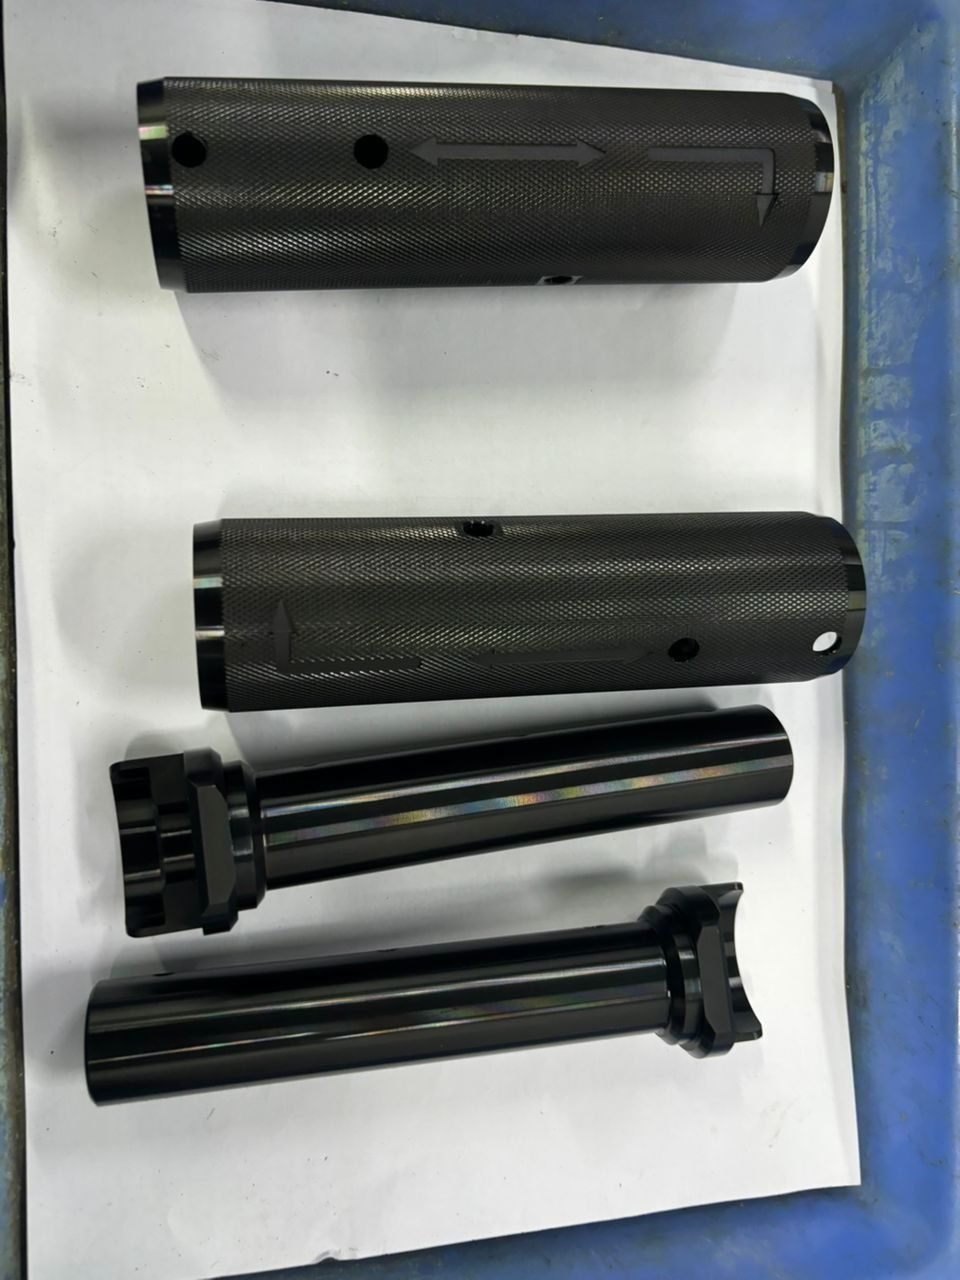
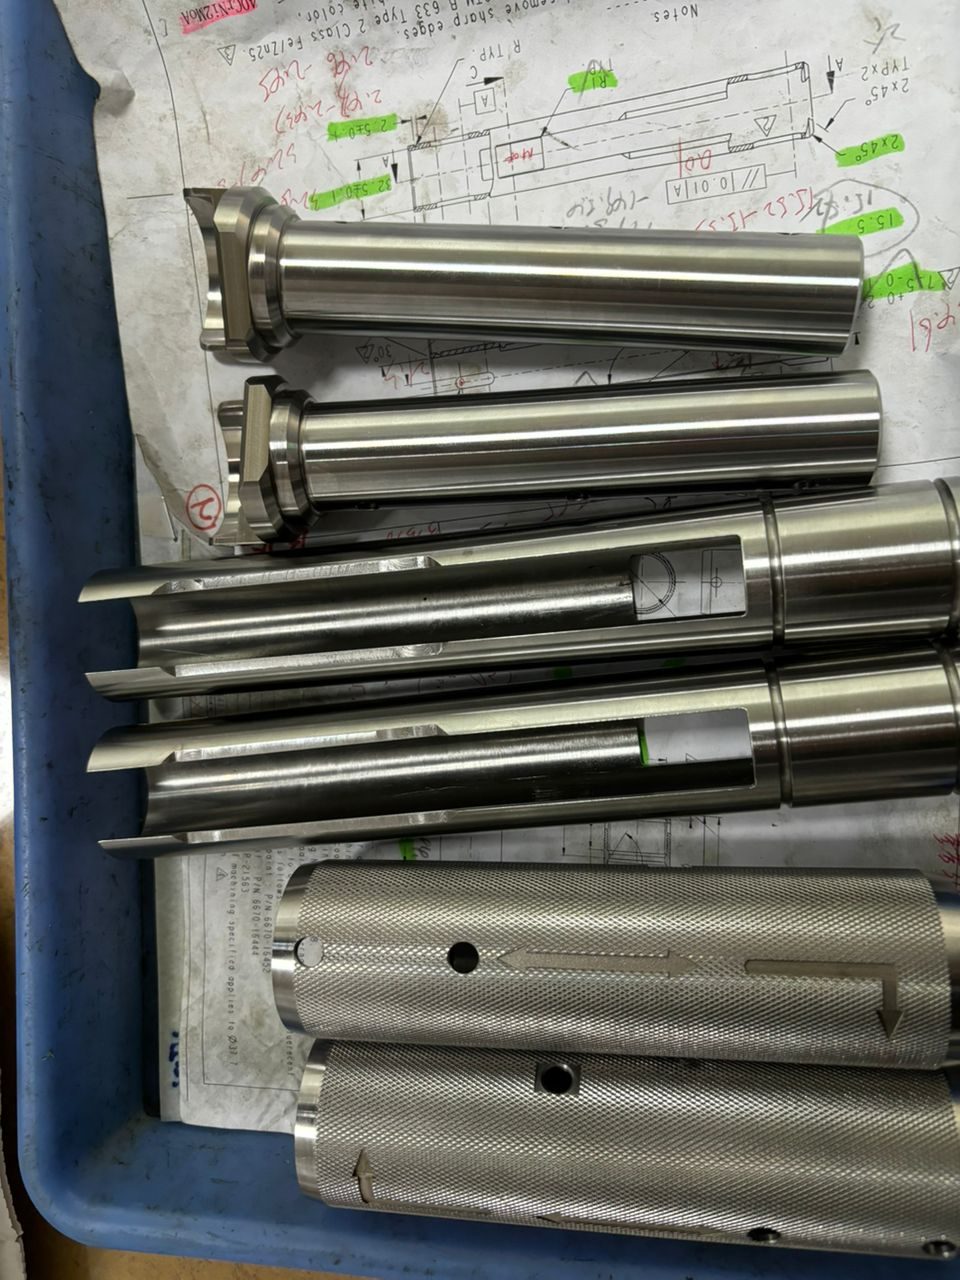
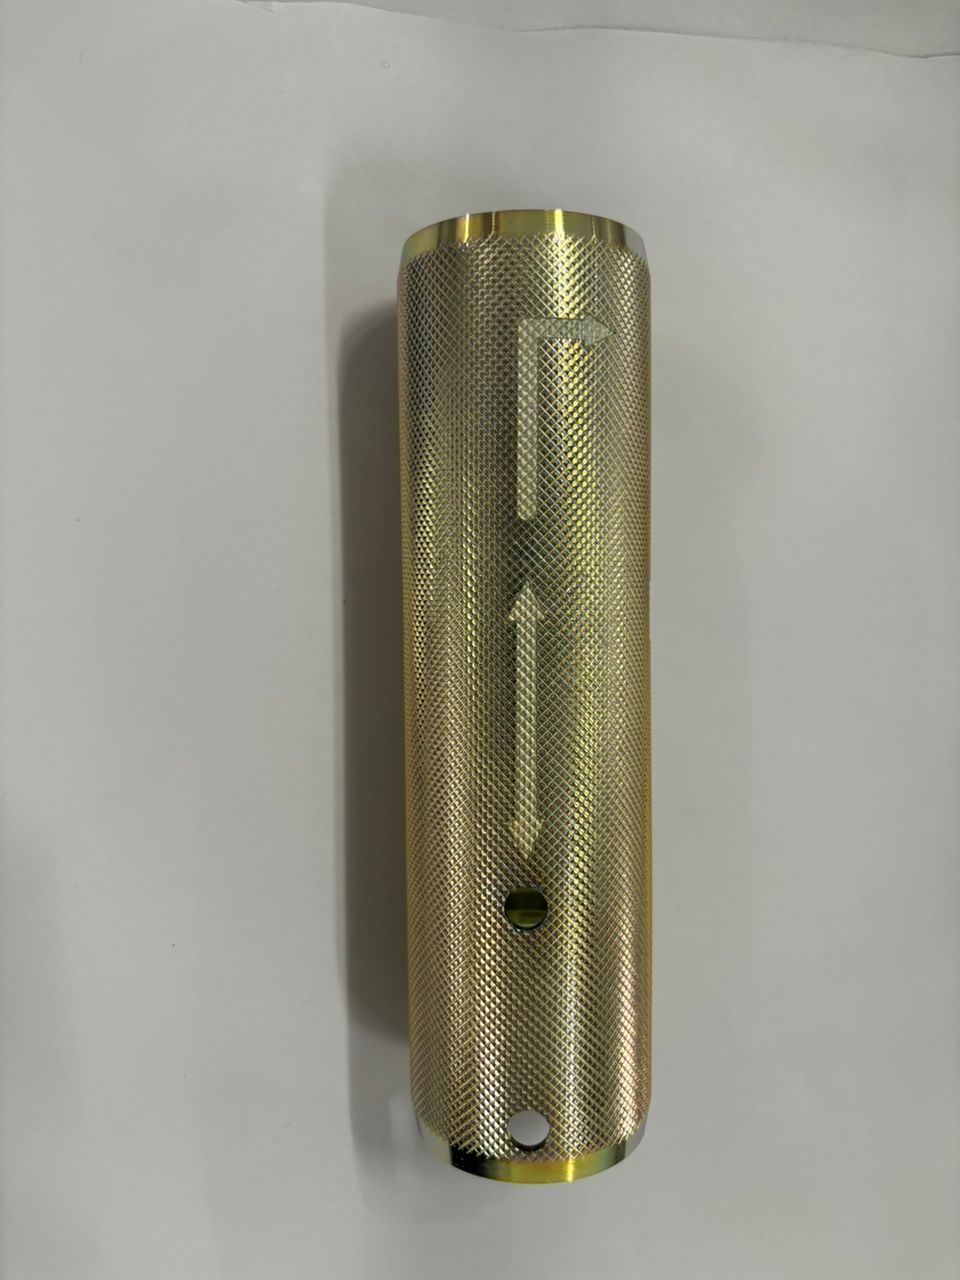
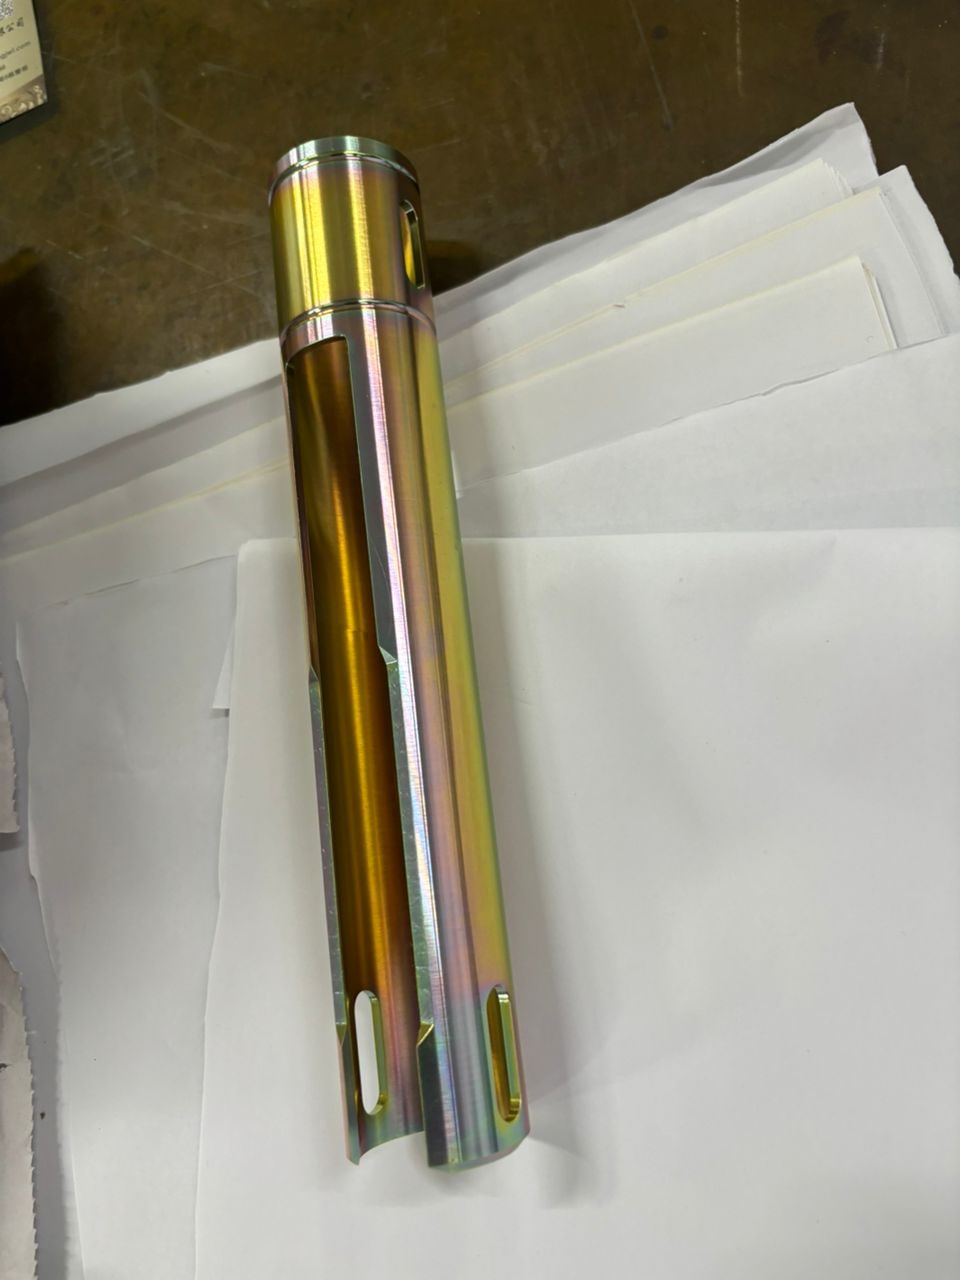
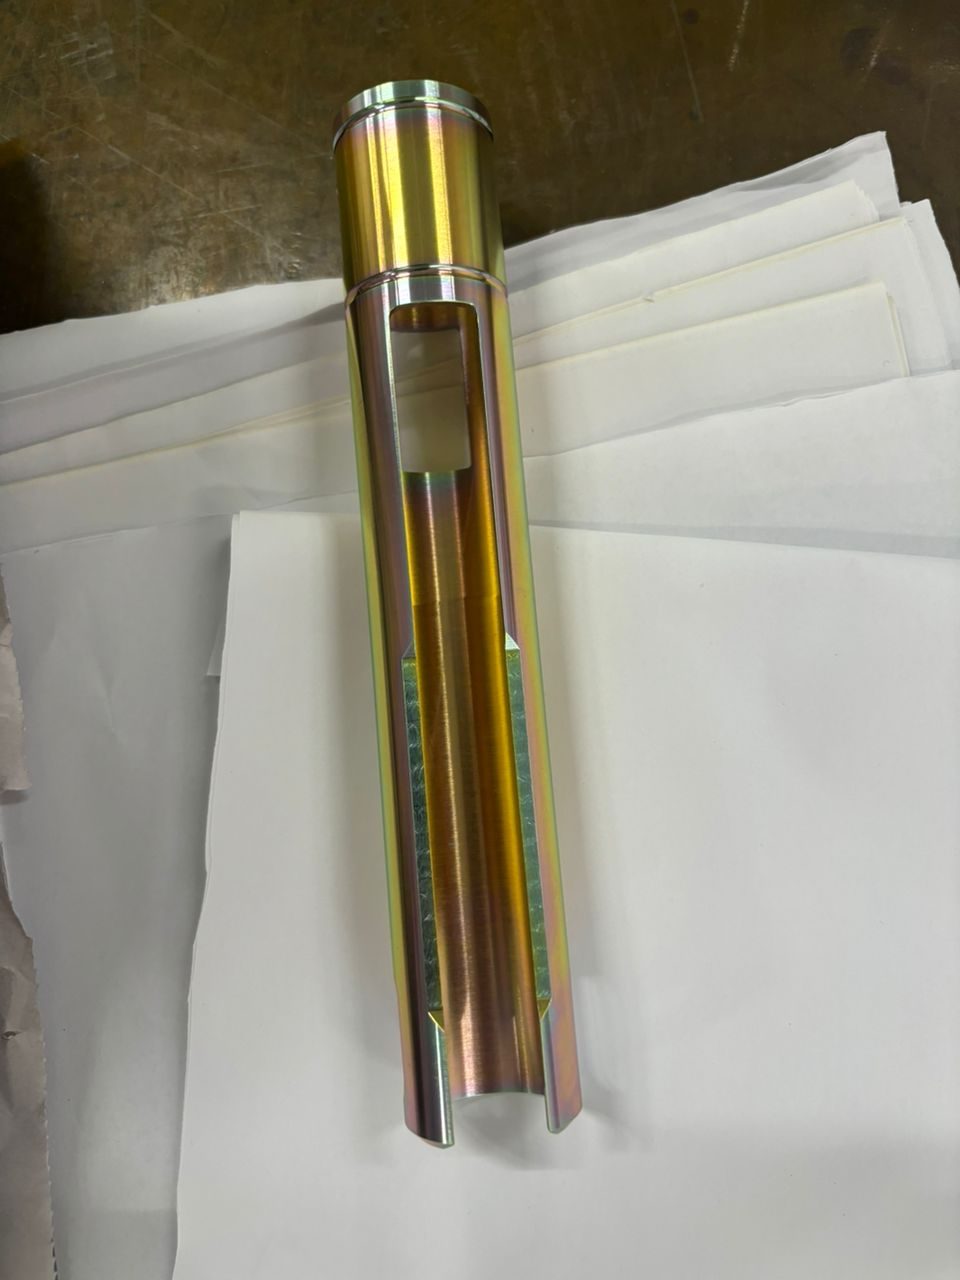
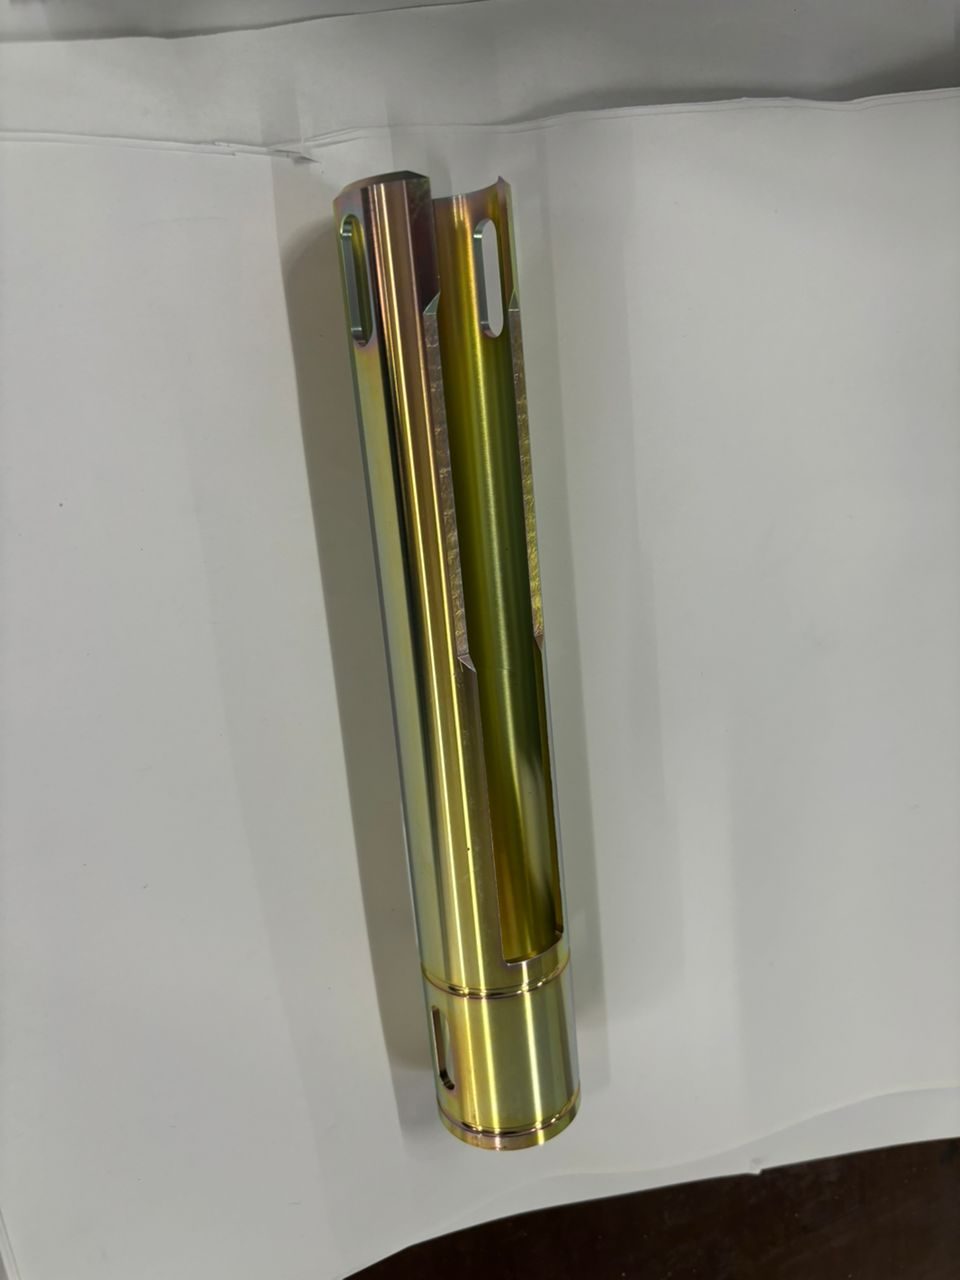
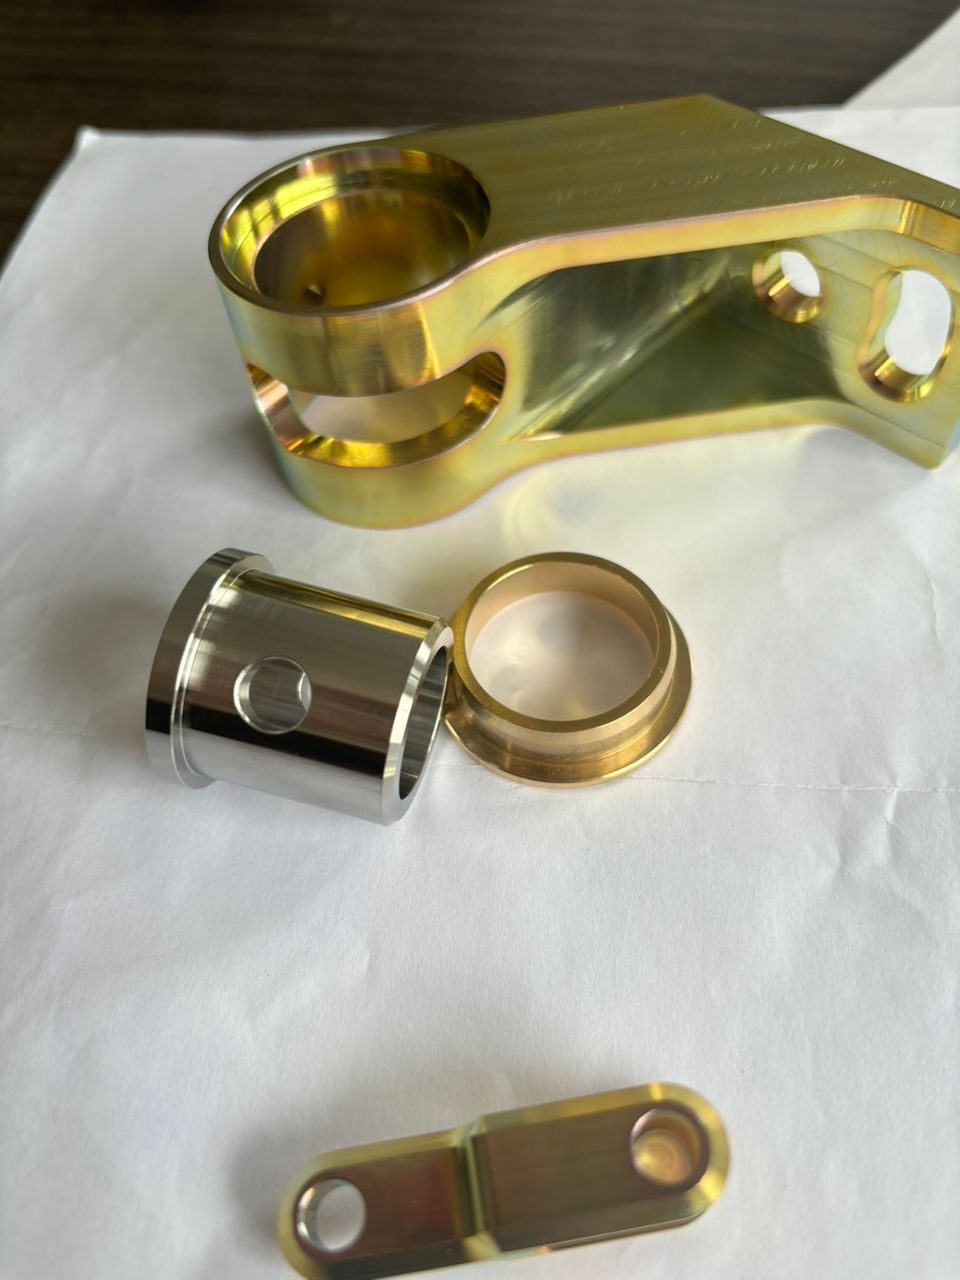
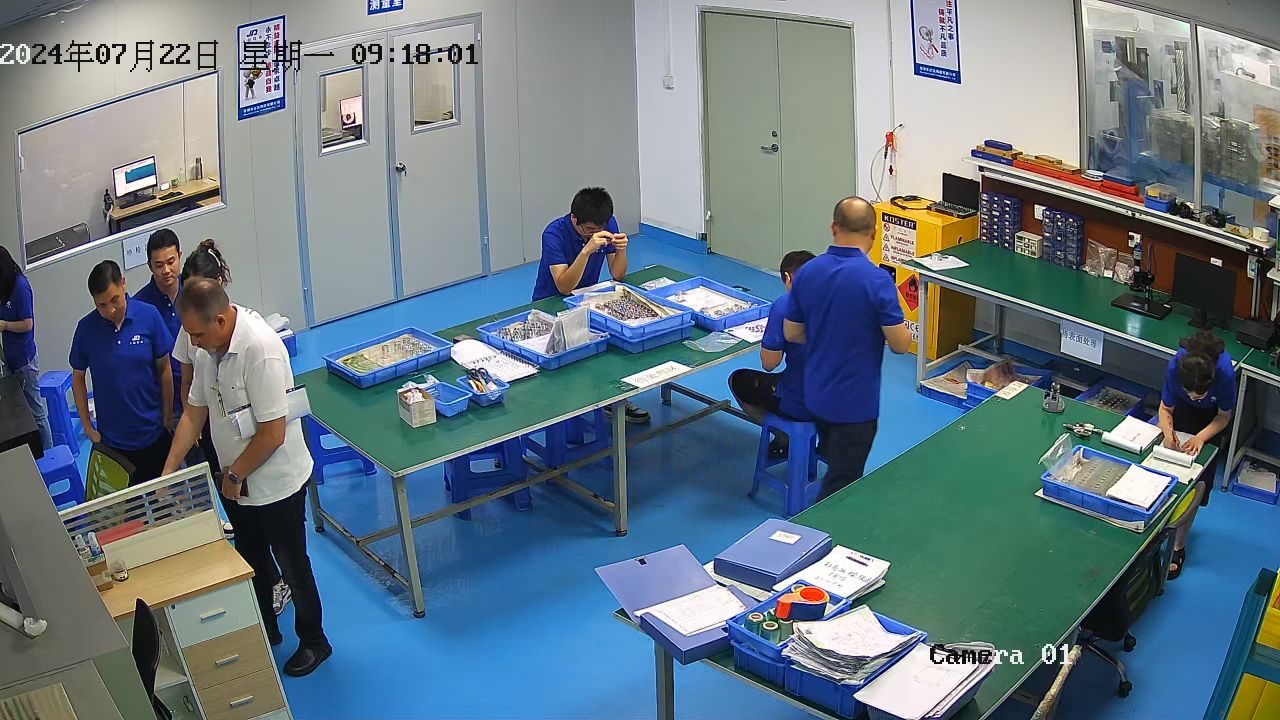
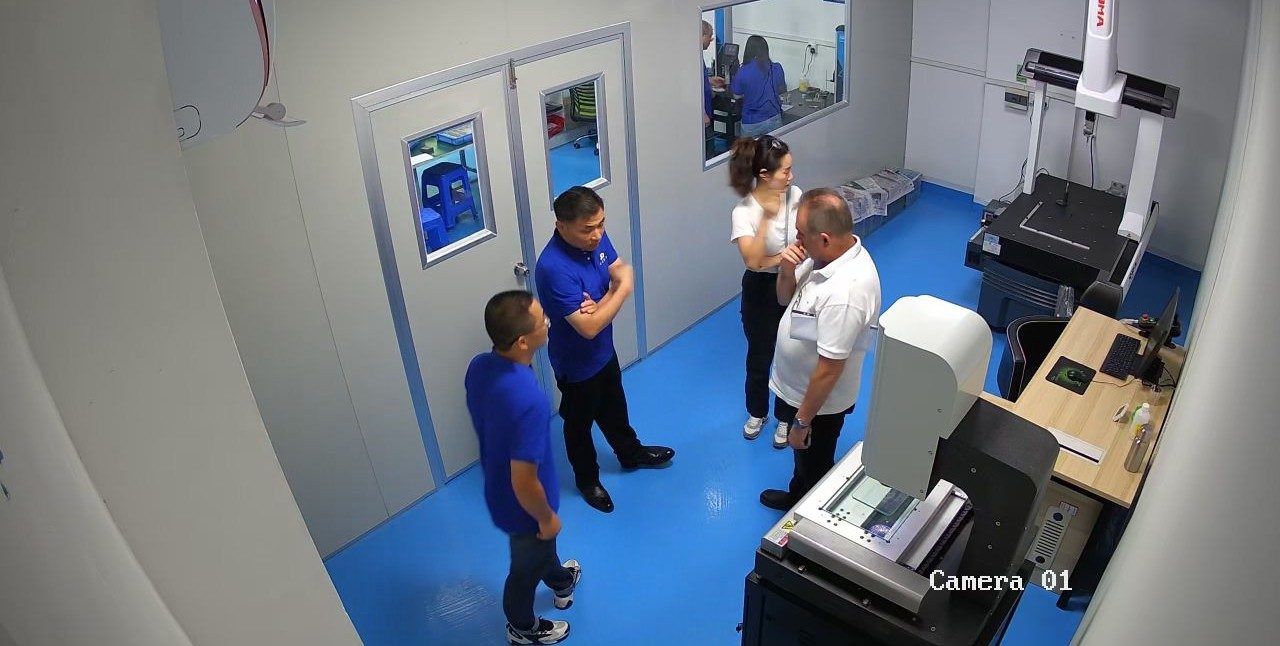
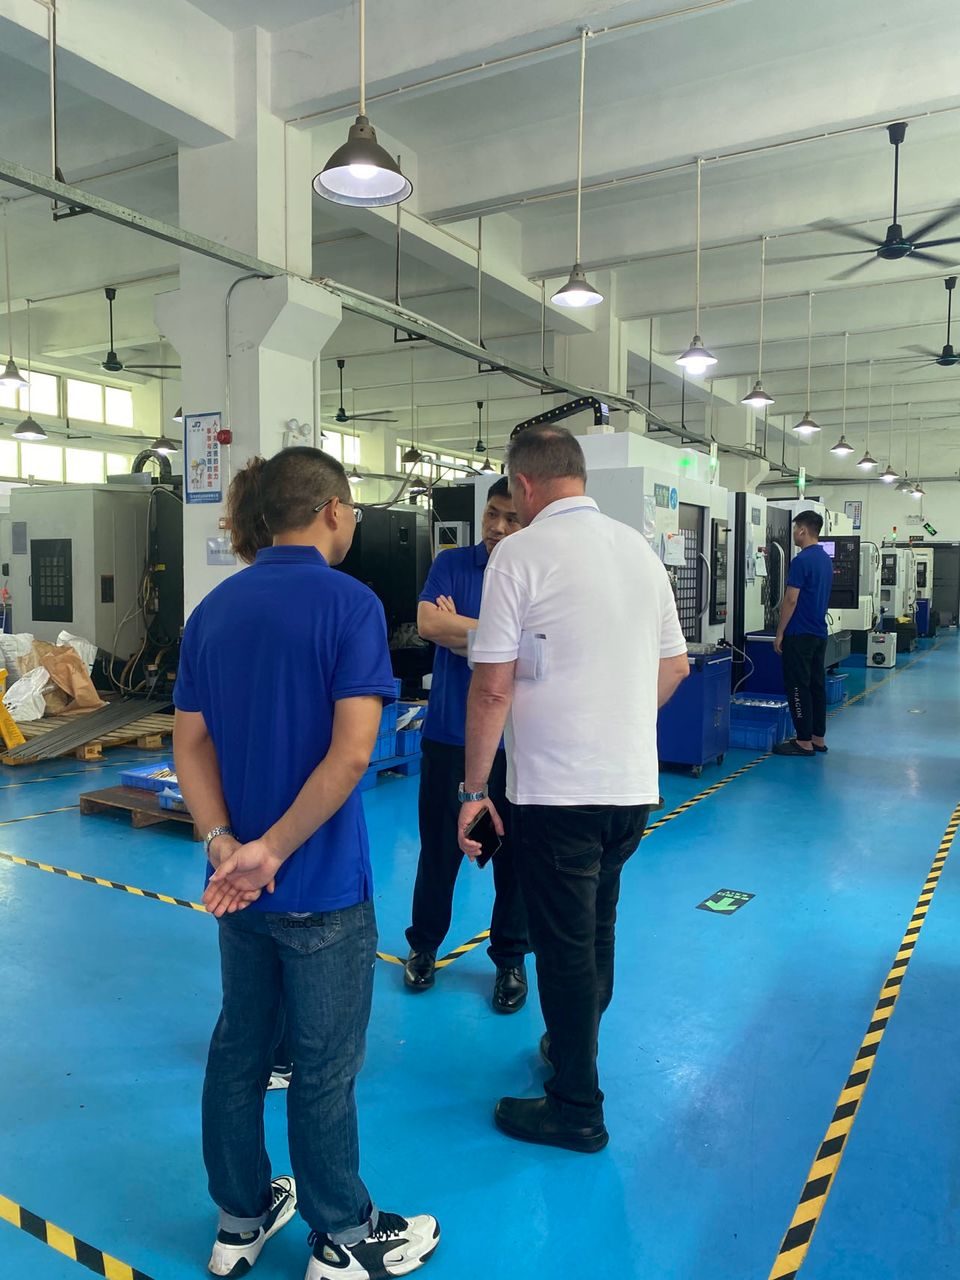
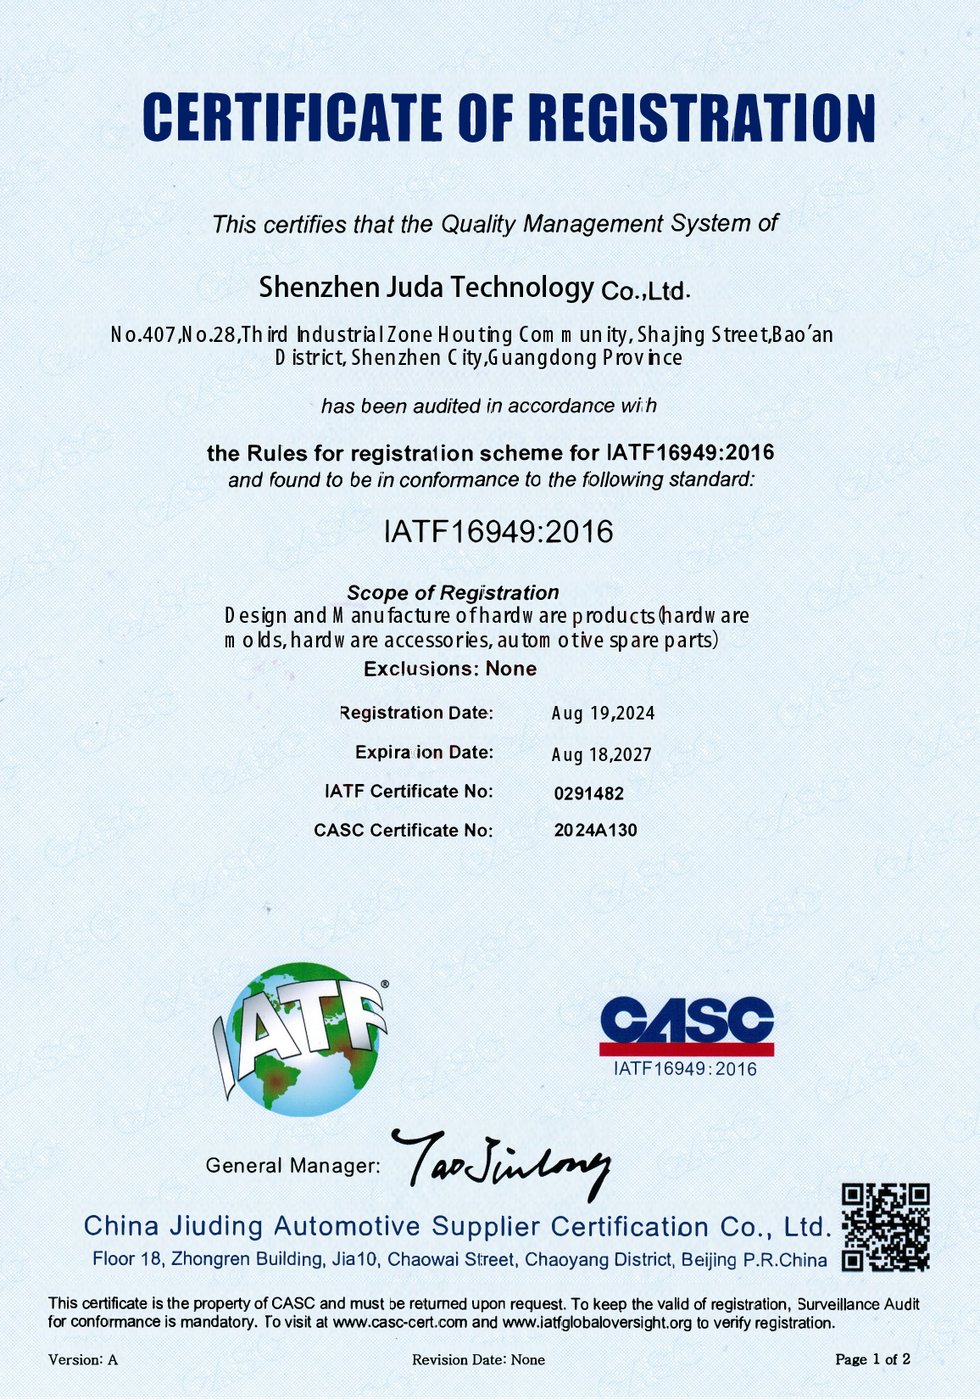
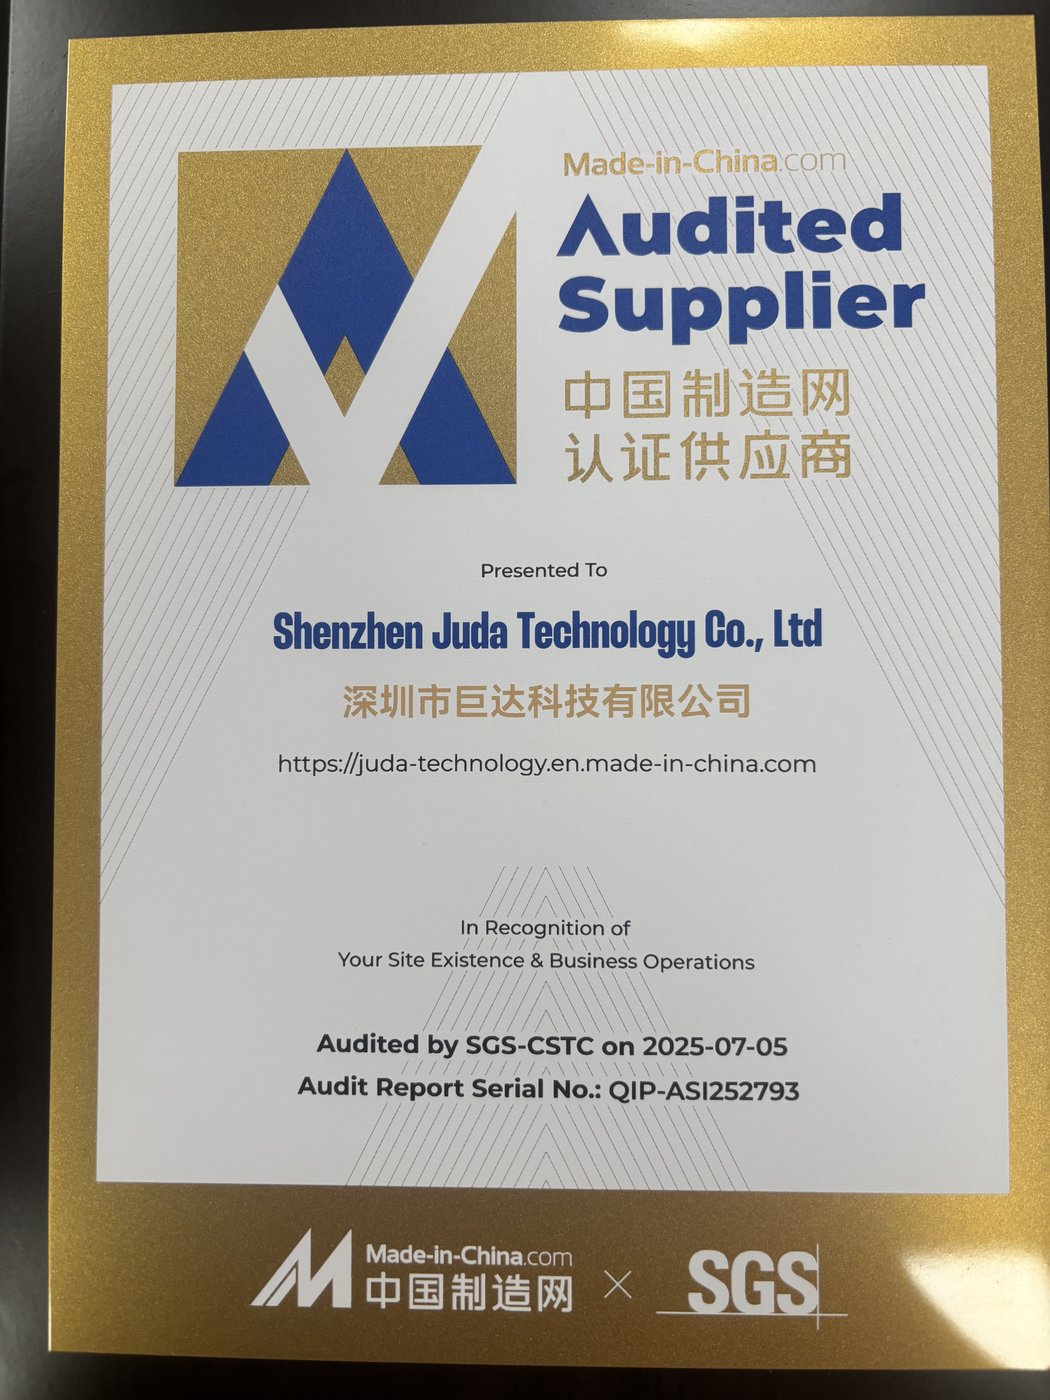
在我们的工厂车间
常见问题
CNC加工中的DFM是什么?
DFM(面向可制造性设计)是指把零件设计成便于高效加工——适当的壁厚、宽裕的内圆角、合理的孔深、标准螺纹,以及仅在需要处应用公差。良好的DFM可降低成本、缩短交货周期并减少废品。我们对每一次报价都进行免费DFM审查。
CNC加工件的最小壁厚是多少?
作为经验法则,金属壁厚至少保持0.8 mm,塑料保持1.5 mm。更薄的壁在刀具下振动,损害表面和公差并增加废品。薄壁可通过专用装夹实现,但会增加成本——如果某处不可避免,请告知我们。
孔和型腔能做多深?
钻孔在深度约为孔径4倍以内最经济(用专用钻头可更深,成本更高),型腔应控制在约刀具直径4倍以内,以避免刀具挠曲和颤振。更宽、更浅的特征加工更快、保持公差更好。
材料选择会改变加工成本吗?
显著改变。易切削铝和黄铜切削又快又便宜;不锈钢、钛和高温合金更慢且更磨刀,因此相同几何成本更高。如果您的应用允许,选用可加工性更好的牌号可降低成本——我们乐意给出建议。
与工程师讨论您的项目。
发送CAD文件和要求。我们将评估可制造性并回复后续步骤。