


JUDA Technology 的质量流程
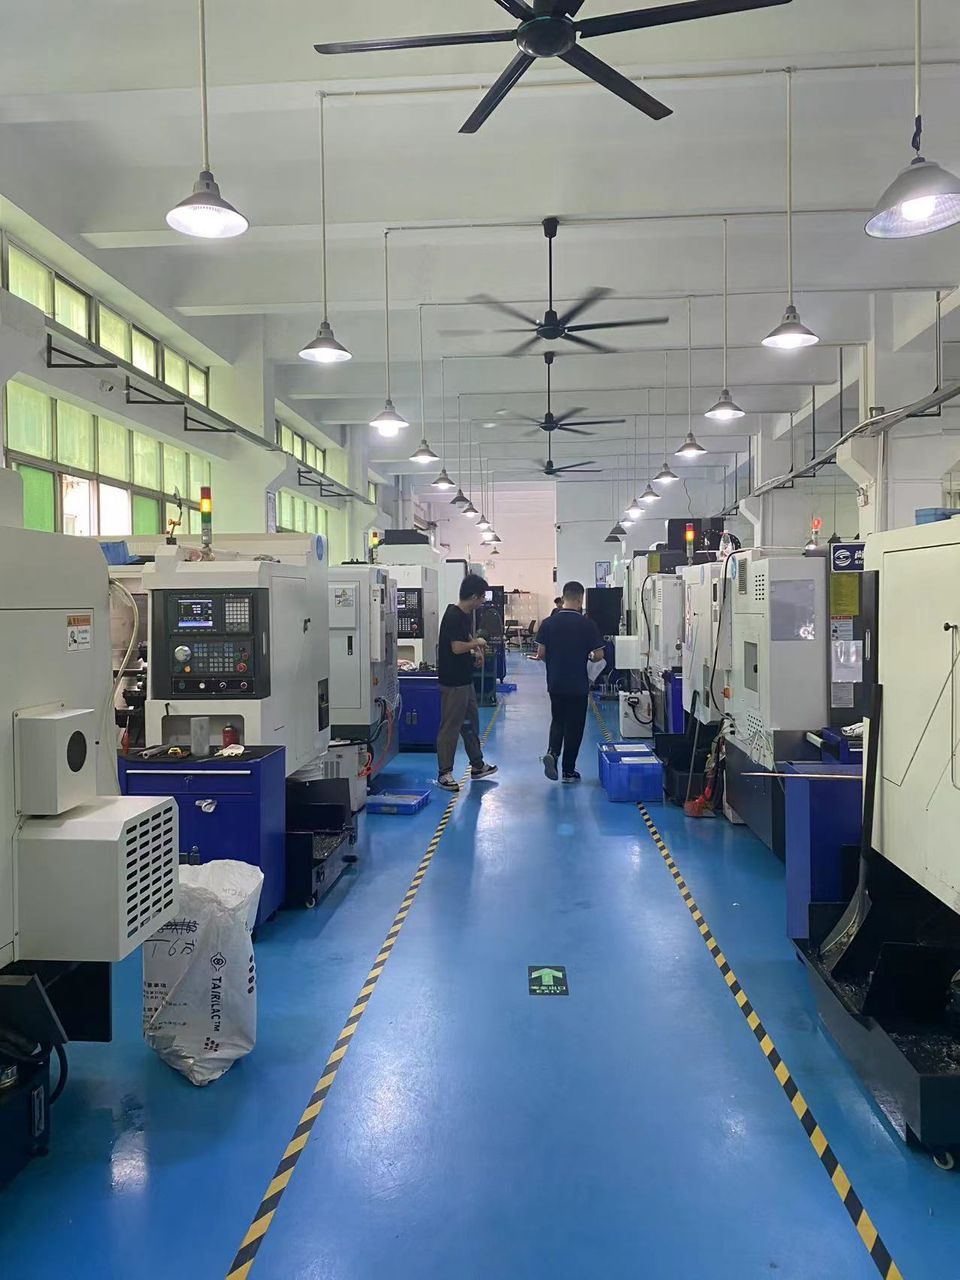
质量不是最后的一道检验工序——而是贯穿从报价到出货每个阶段的一套系统。我们的质量框架建立在 IATF 16949:2016(汽车)、ISO 9001:2015、ISO 14001 和 QC080000 认证之上,并由我们的质量团队——包括 CMM 操作员、检验工程师和 QA 经理——在我们 4,500 m² 的深圳工厂中每天贯彻执行。
本页记录了支撑我们质量工作的具体工具、程序和认证——让您准确了解自己所购买的内容以及将收到的文档。
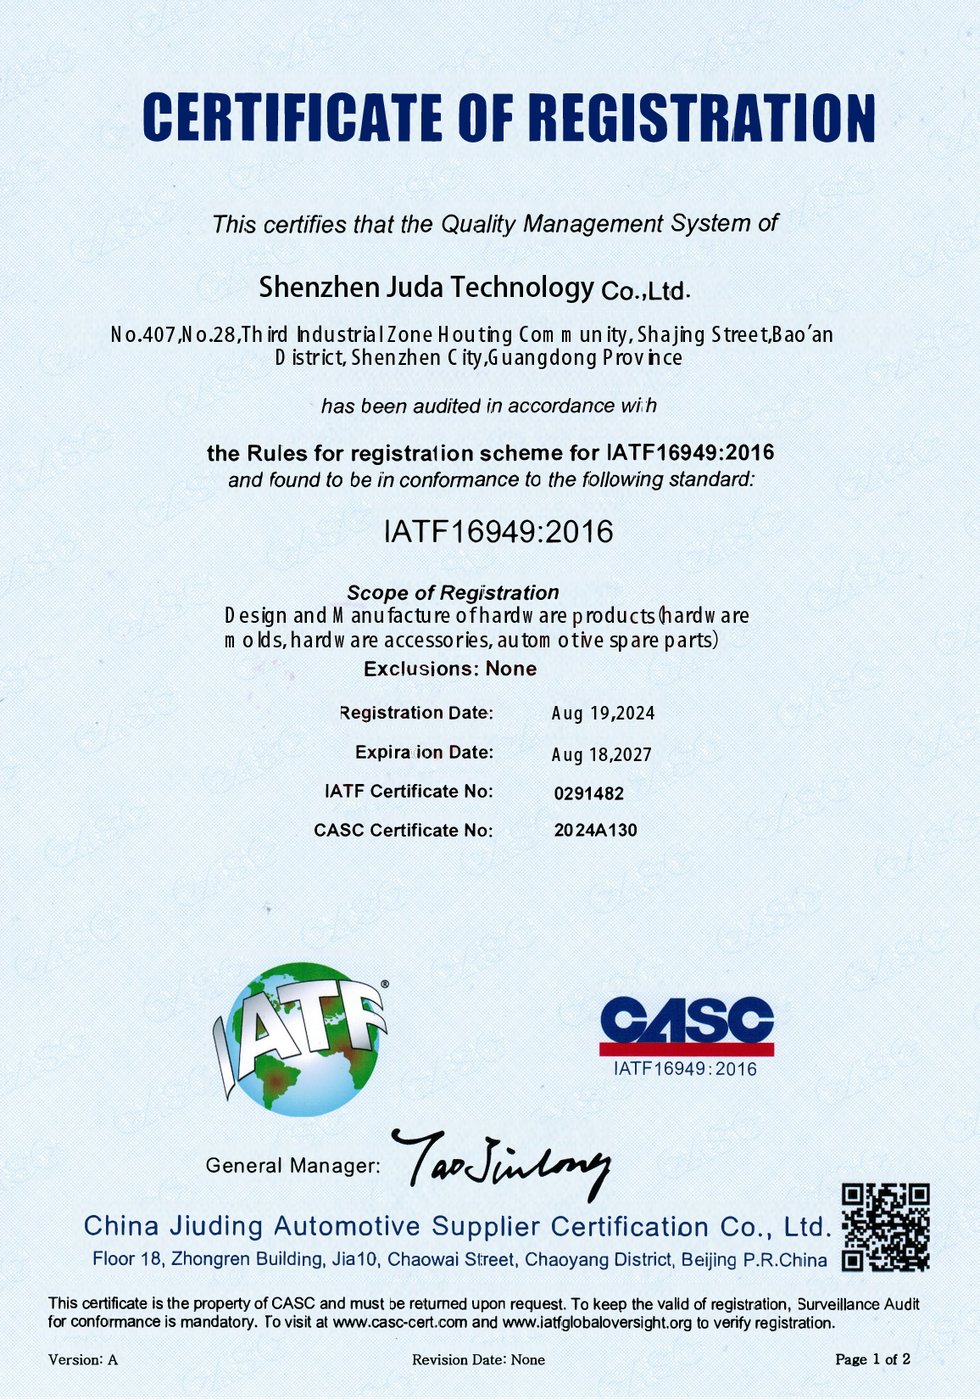
质量认证
IATF 16949:2016 — 汽车质量管理
汽车行业的质量标准,比 ISO 9001 更为严格。每年第三方审核。为一级和二级汽车供应商供货所必需。为 FMEA、控制计划、MSA、PPAP 和持续改进建立流程。
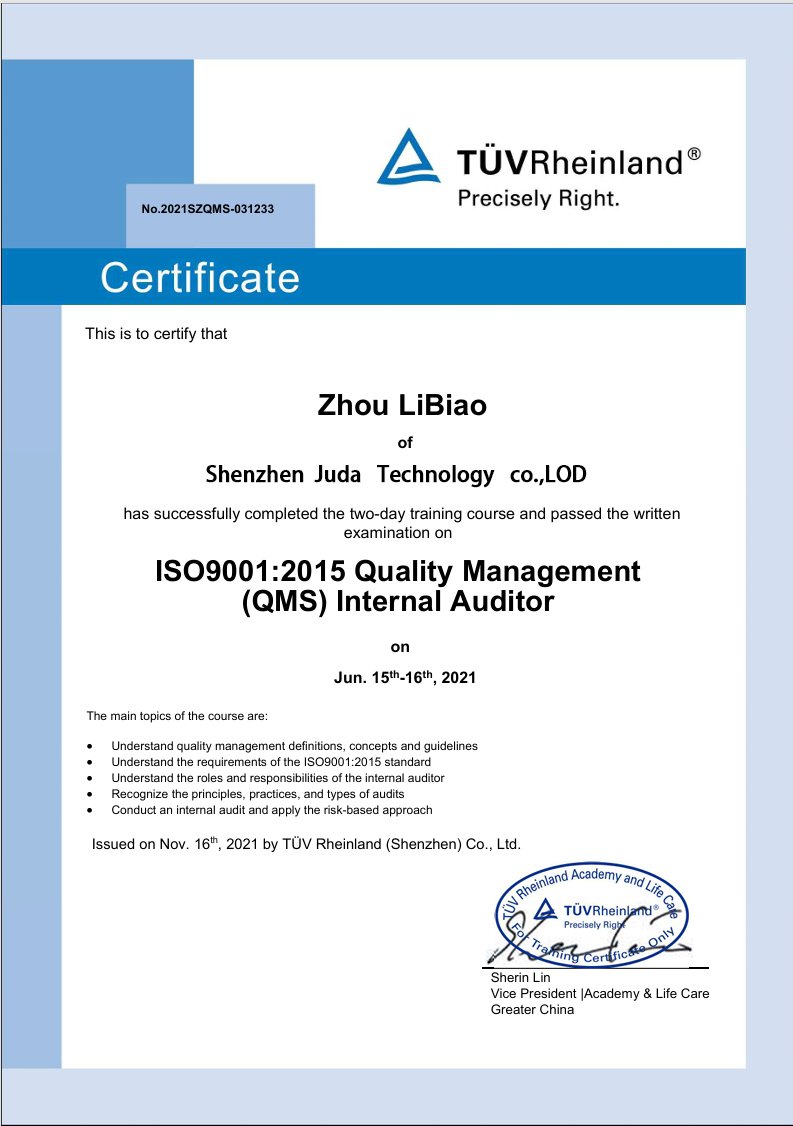
ISO 9001:2015 — 通用质量管理
基础标准。涵盖流程文档、内部审核、管理评审、客户满意度跟踪和纠正措施。
ISO 14001 — 环境管理
废弃物最小化、化学品处理、能源管理,以及环境影响方面的法规合规。
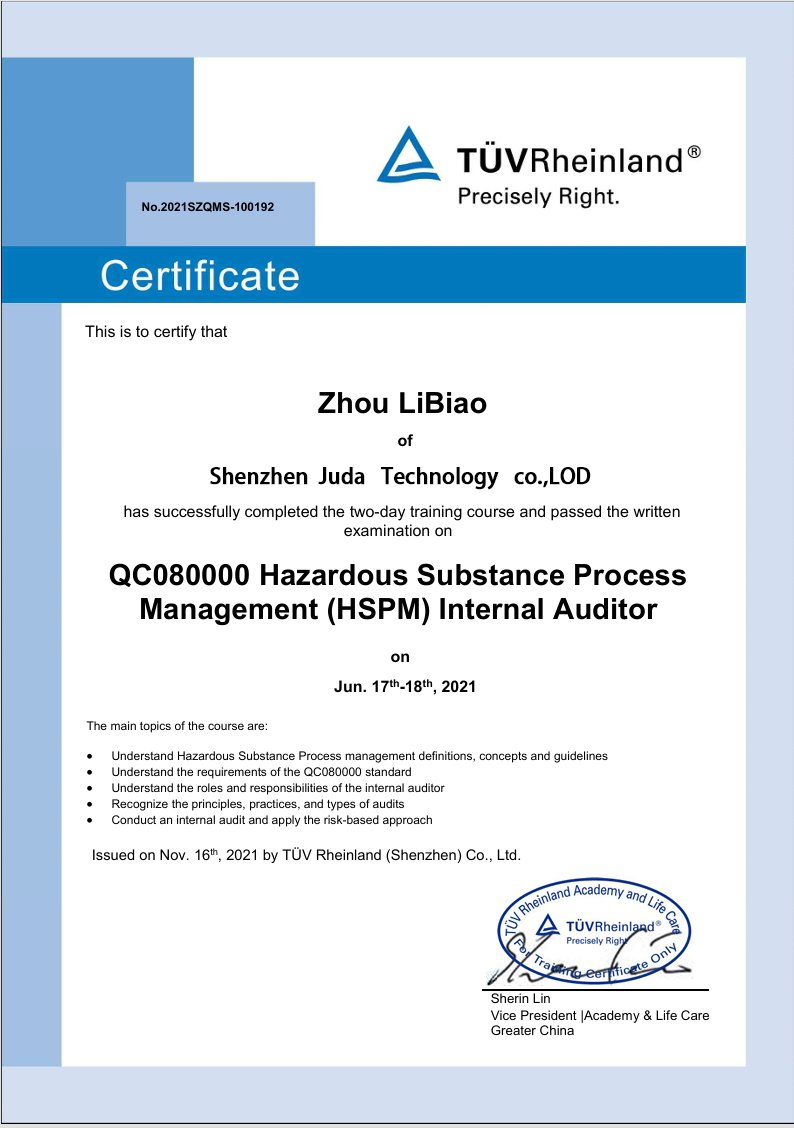
QC080000 — 有害物质过程管理
符合 RoHS、REACH、中国 RoHS 及类似法规。证明材料和工艺不含受限物质的文档。
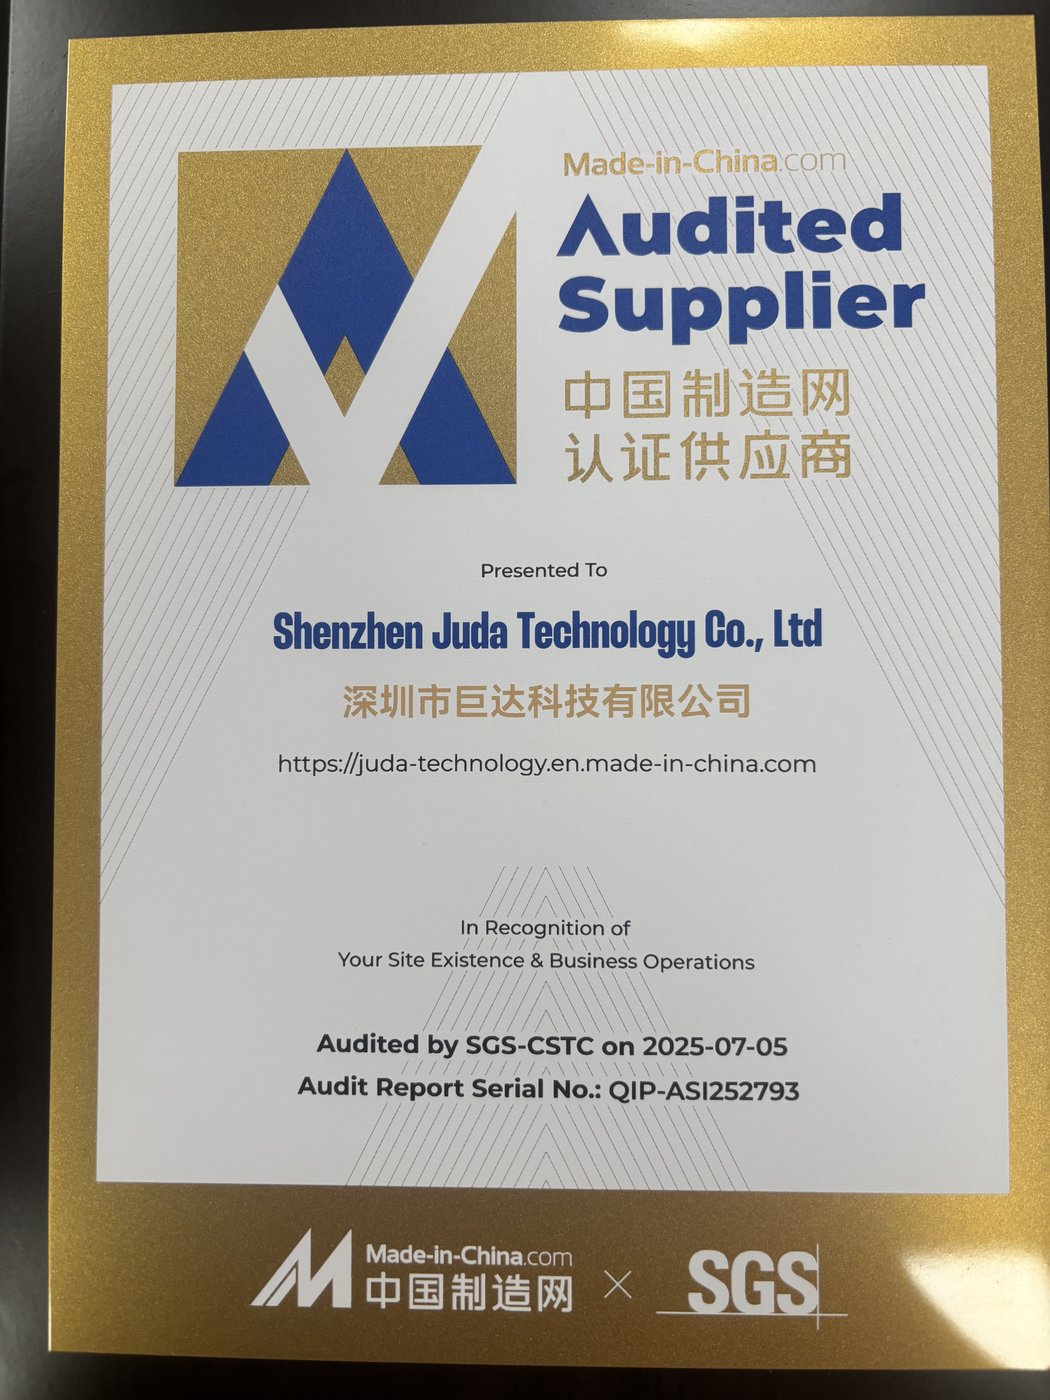
获审核认可的供应商资质
JUDA 已通过华为、比亚迪、艾默生、中兴和梅赛德斯-奔驰的审核并获批为供应商。这些 OEM 每年都会开展自己的供应商审核——我们每一次都通过。
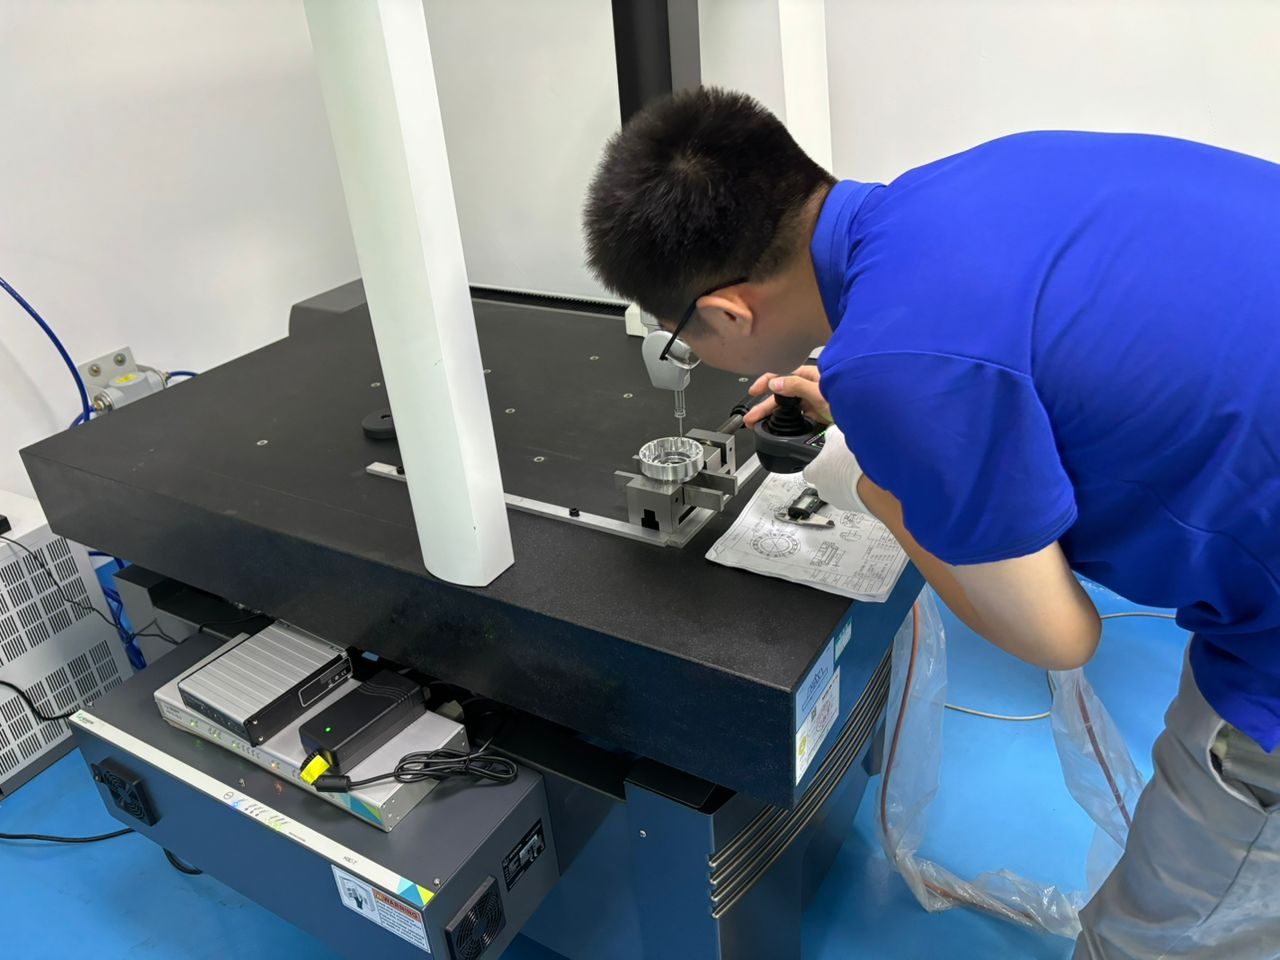
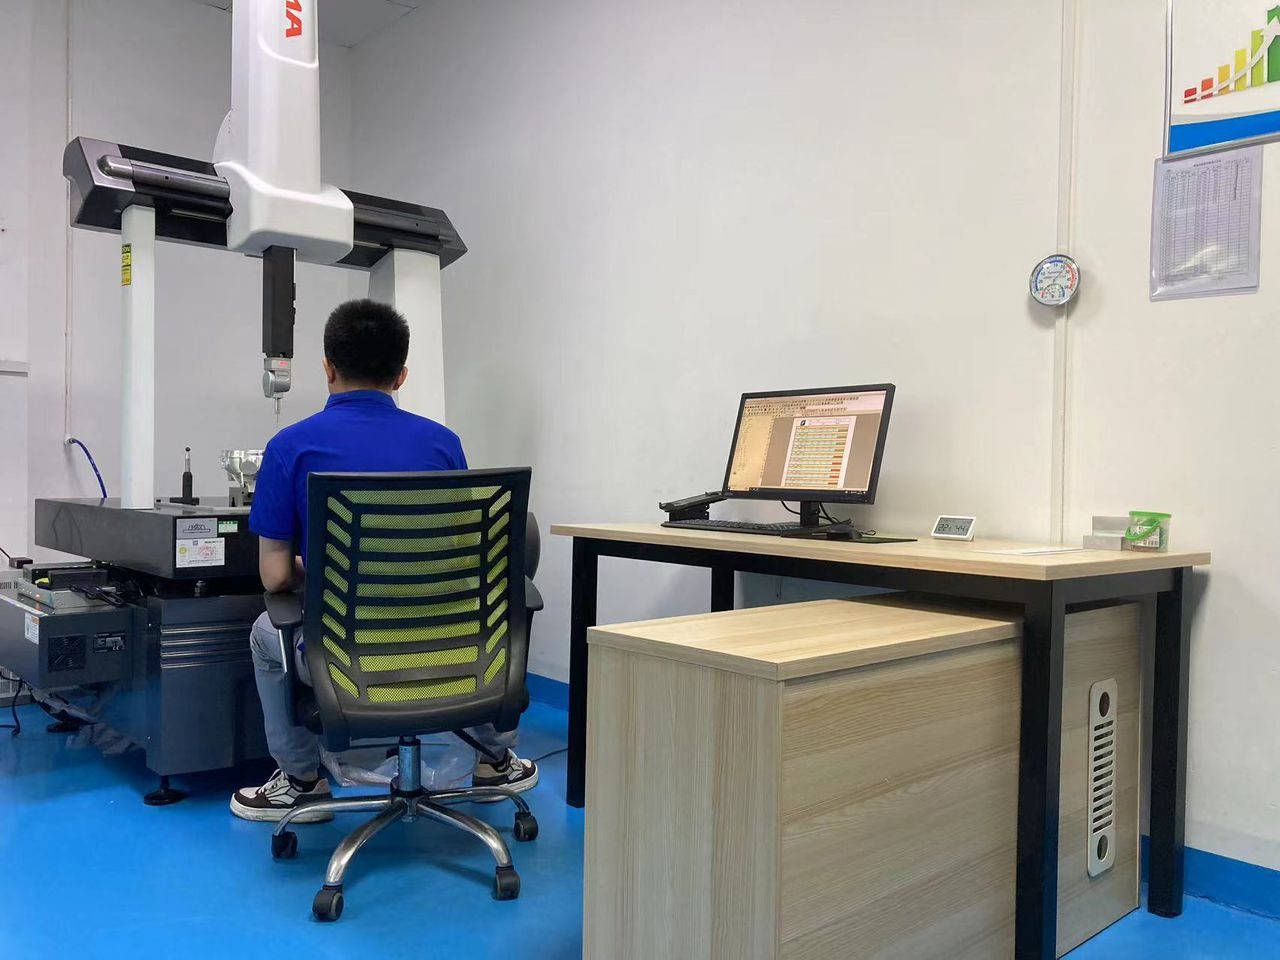
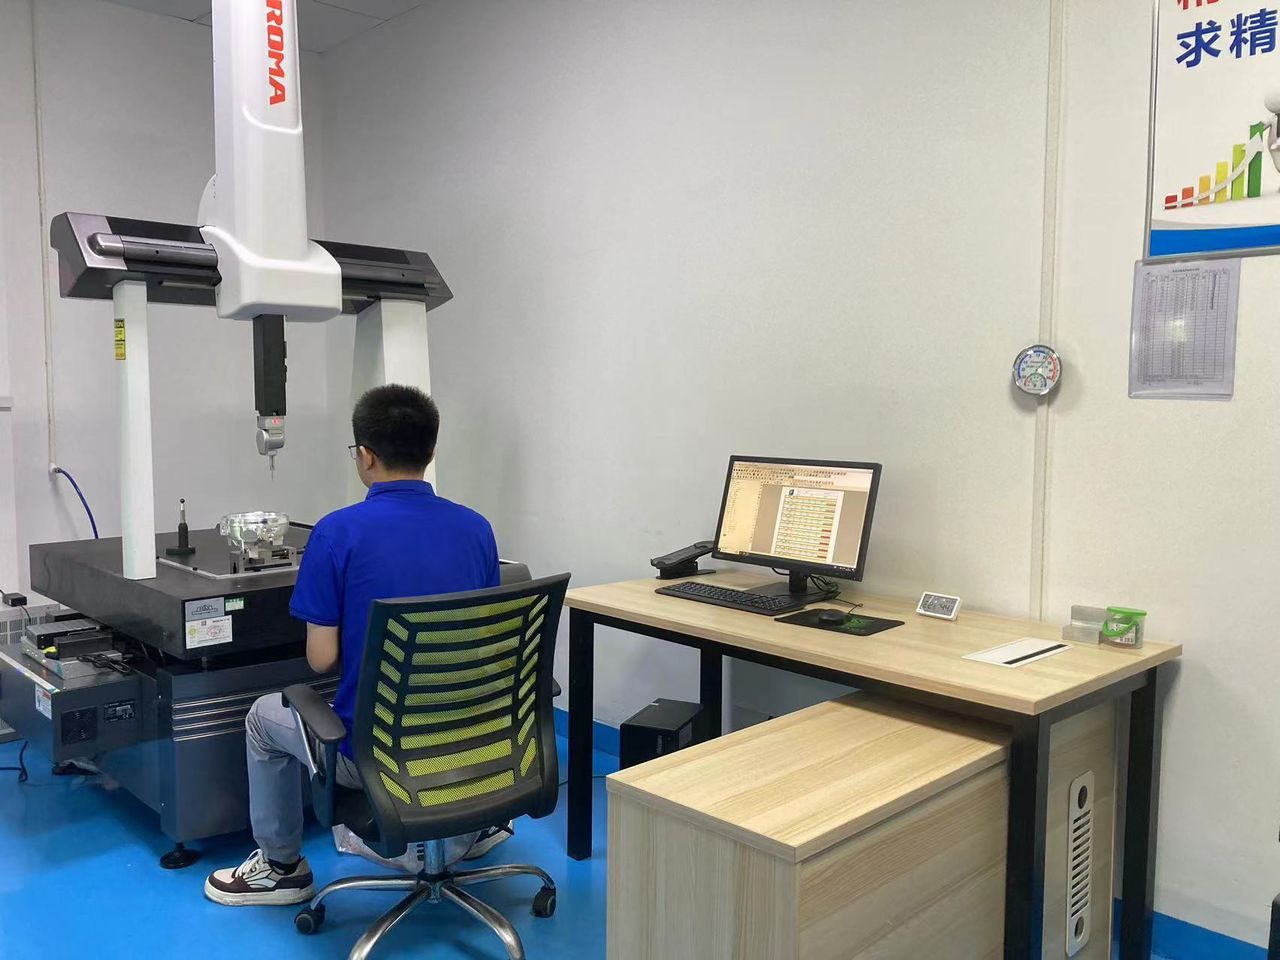
CMM 检测
我们的质量实验室运行 8 台 CMM 及质量检测设备,包括:
Zeiss DuraMax(紧凑型,用于小零件的高精度测量)
Zeiss Contura(中型,用于整件检测)
Mitutoyo Crysta-Apex(大行程,用于多轴结构件)
光学 CMM,用于软质/易碎零件的非接触测量
所有 CMM 设备均依据 ISO 10012 每年校准,可追溯至国家标准。CMM 操作员依据我们的内部质量手册接受培训并取得资质认证。
我们测量什么
- 客户图纸上的所有 GD&T 标注
- 形状误差(平面度、圆度、圆柱度)
- 位置和方向公差
- 面轮廓度和线轮廓度
- 跳动(圆跳动和全跳动)
- 综合公差(例如,图案 + 单个特征)
检验抽样
- 首件检验(FAI):在首件上 100% 验证所有特征
- 过程检验:依据 AQL 1.0(或按客户规范)的抽样计划,在规定的生产间隔进行
- 终检:最低按 AQL 1.0 进行成品批次终检;可应要求进行 100% 检验
- 统计过程控制(SPC):对超过 100 件的量产订单,对关键特征持续采集数据,并可向客户提供控制图
PPAP — 生产件批准程序
对于汽车及其他受监管行业,我们依据 AIAG 第 4 版提供完整 PPAP。支持全部 18 项 PPAP 要素:
- 设计记录
- 工程变更文件
- 客户工程批准
- 设计 FMEA
- 过程流程图
- 过程 FMEA
- 控制计划
- 测量系统分析(MSA / Gage R&R)
- 尺寸结果
- 材料/性能测试结果
- 初始过程研究(Cpk / Ppk)
- 合格实验室文件
- 外观批准报告(AAR,适用时)
- 样品生产件
- 标准样件
- 检具
- 客户特定要求
- 零件提交保证书(PSW)
PPAP 提交等级(1-5 级)按客户偏好确定。标准周期:首件批准后 5-10 个工作日。

AS9102 首件检验 — 航空航天
对于航空航天客户,我们交付 AS9102 Rev C FAI 文档:
- 表格 1:零件编号问责
- 表格 2:产品问责——原材料、规范和特殊过程
- 表格 3:特征问责、验证与符合性评估
FAI 在每个新项目的首件上执行,并在任何需要重新认定的变更后执行(材料变更、过程变更、设备变更、停产 > 2 年)。
材料可追溯(MTR)
每一份订单均包含可追溯至原始钢厂炉批的材料测试报告(MTR)。对于每一批出货:
- 材料牌号和规范(例如,“Ti-6Al-4V per ASTM F136”)
- 来自钢厂的炉号/批号
- 化学成分(各元素的重量百分比)
- 力学性能(抗拉强度、屈服强度、延伸率、硬度)
- 钢厂认证(适用时的 ASTM、EN、JIS、GB、AMS)
- 将炉批与客户采购单及加工批次关联的 JUDA 内部批号
可追溯性从原材料入库贯穿至加工、表面处理、检验和出货。记录保留至零件项目的整个生命周期,或按客户指定的保留期限。
表面粗糙度验证
对所有有 Ra 要求的表面进行轮廓仪测量(接触式触针,Mitutoyo SJ-410 或同等设备)。报告包括测量位置、平均 Ra、最大 Rz 以及依据 ISO 4287/4288 的取样长度。对娇嫩表面可提供非接触式光学轮廓测量。
硬度测试
- 洛氏硬度(HRA、HRB、HRC)依据 ASTM E18——热处理钢材的主要方法
- 维氏硬度(HV)依据 ASTM E92——用于薄截面和显微硬度
- 显微硬度用于表面淬硬、电镀或表面处理零件
- 布氏硬度(HB)依据 ASTM E10,用于铸件和大型零件
可应要求进行的其他测试
- 代表性试样的拉伸测试(热处理验证)
- 依据 ASTM B117 的盐雾腐蚀测试(用于电镀或涂覆零件)
- 涂层厚度测量(XRF、磁性、涡流)
- 依据 ASTM F2459 的清洁度验证(重量法萃取——用于医疗和航空航天)
- 密封组件的氦检漏
- 流体处理零件的压力测试
统计过程控制(SPC)
对超过 100 件、含关键特征的量产订单,我们在规定间隔采集尺寸数据并维护控制图(X-bar / R,或 X-bar / S)。Cpk 和 Ppk 指数随货报告。失控状态会依据我们的 IATF 16949 程序触发立即的纠正措施。
校准与设备维护
- 所有测量仪器依据 ISO 10012 每年校准
- 校准证书可追溯至国家标准(中国 NIM、NIST)
- 对关键测量系统进行 Gage R&R 研究
- CNC 机床精度每季度用球杆仪和激光干涉仪验证
- 量产机床每日进行刀具补偿验证
纠正与预防措施(CAPA)
任何质量不符合项都会触发我们正式的 8D 纠正措施流程:
- 组建团队
- 描述问题
- 遏制措施(隔离受影响零件)
- 根本原因分析(5-why、鱼骨图、帕累托)
- 选定永久纠正措施
- 验证实施效果
- 防止再发生
- 团队表彰与结案
对任何现场报告的问题,向客户交付 8D 报告。再发生率被跟踪并在我们的年度质量评审中报告。
文档交付
每批出货标准附带:
- 原材料的材料测试报告(MTR)
- 尺寸检验报告(或 CMM PDF)
- 符合性证书(CoC)
- 含批号/炉号的装箱单
可应要求提供(不额外收费):表面粗糙度报告、硬度报告、PPAP 文件包、AS9102 FAI 文件包、SPC 图表、零件和包装照片。
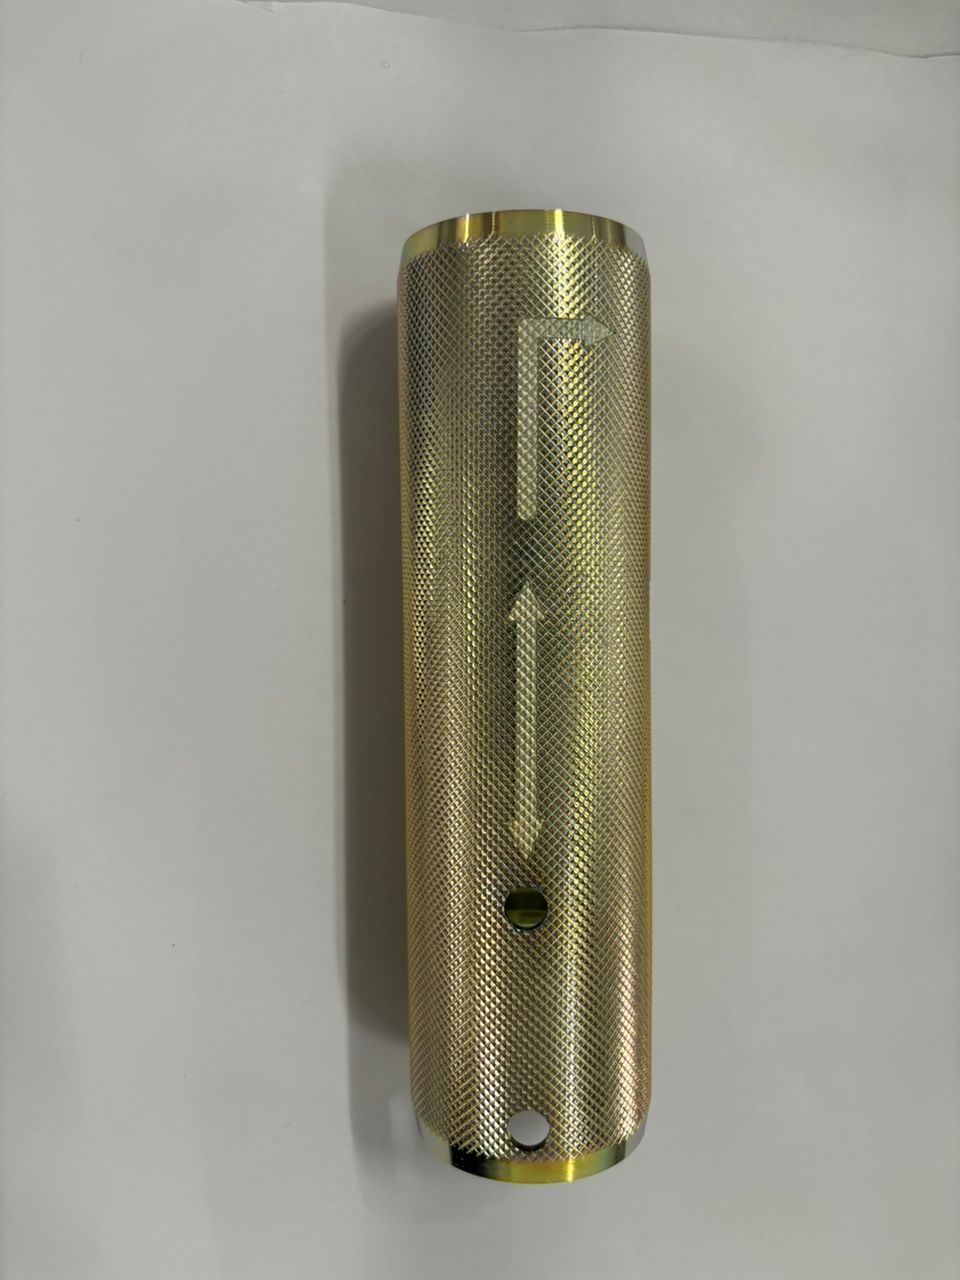
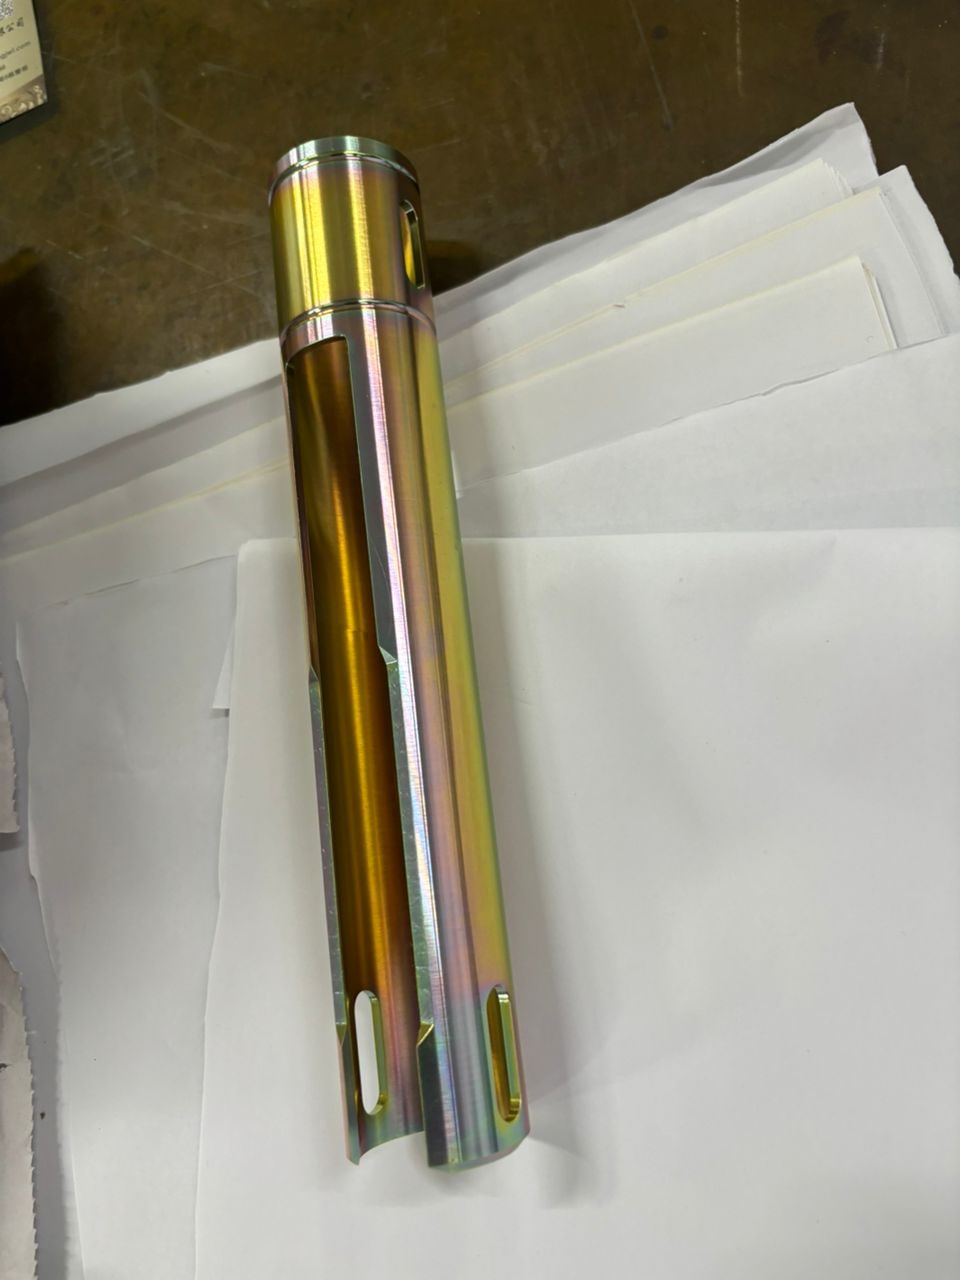
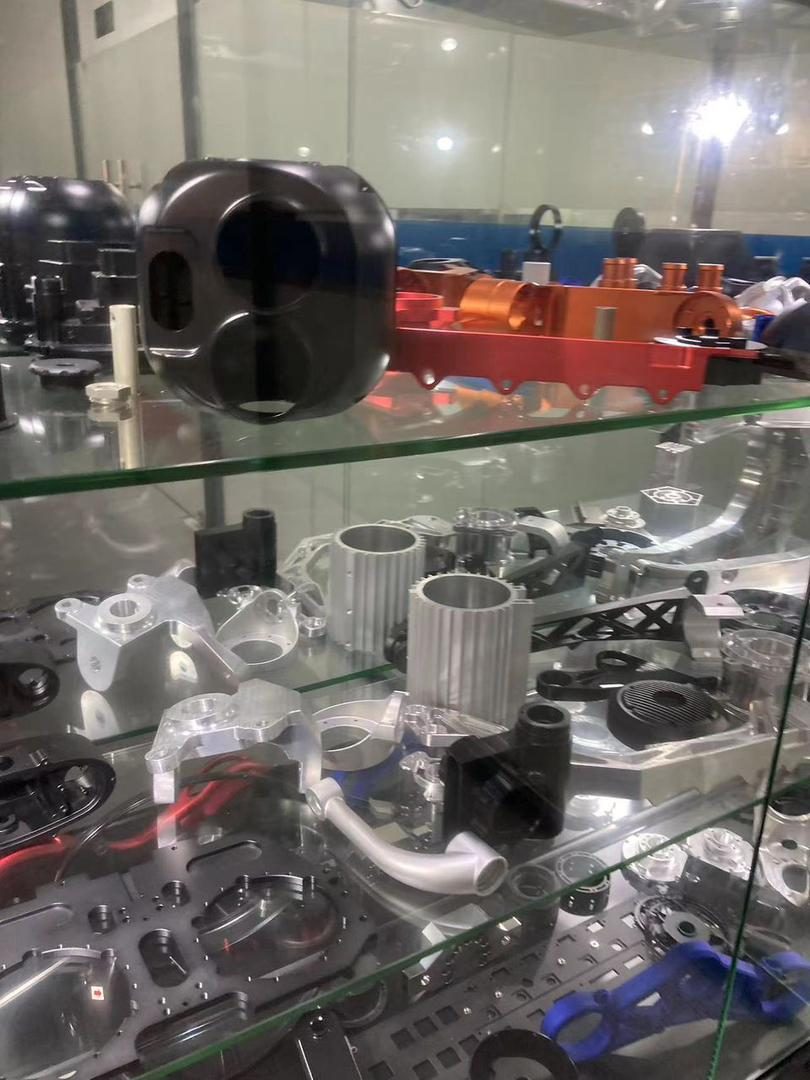
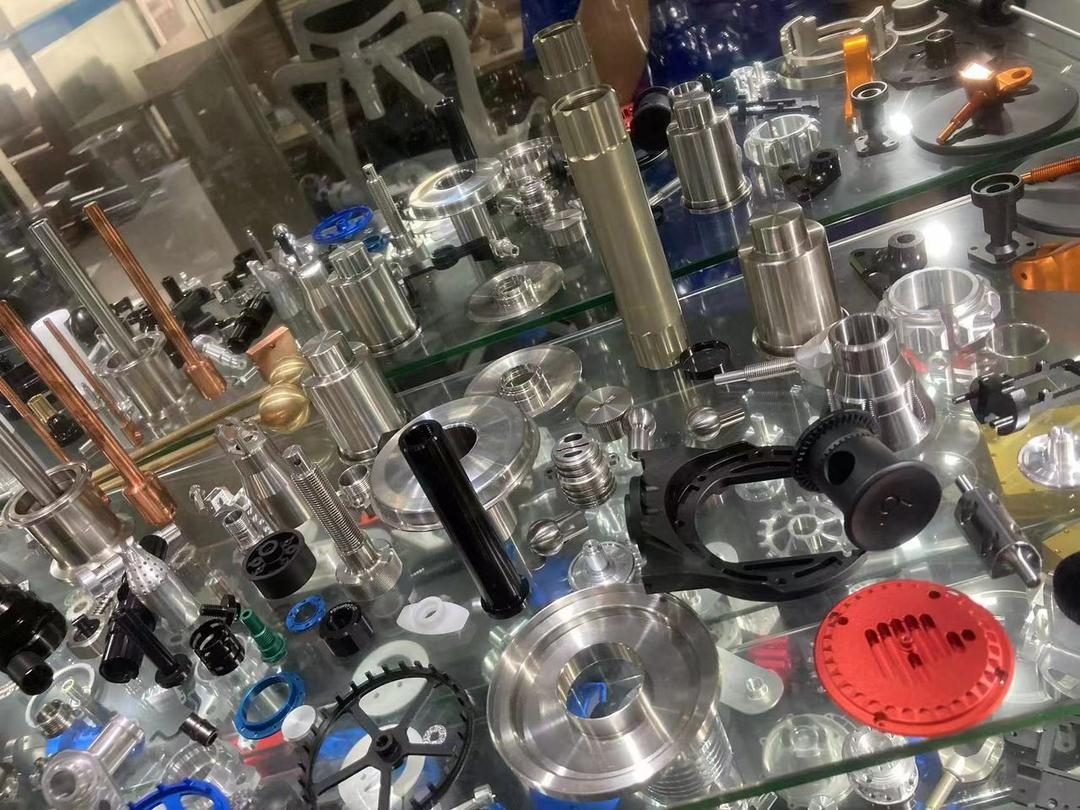
我们加工的真实零件
可验证的精度 — 来自深圳工厂的真实生产零件。
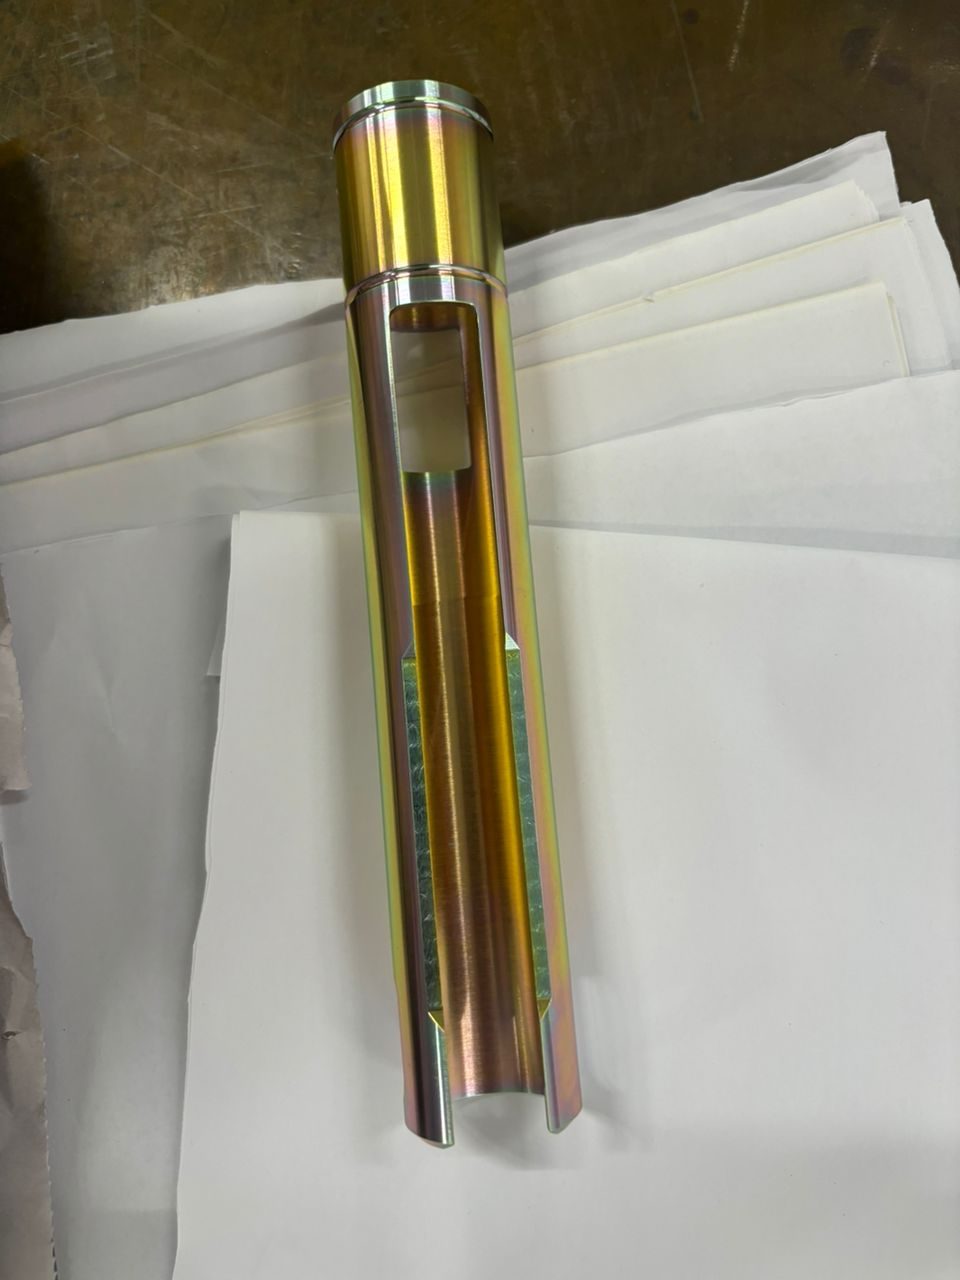
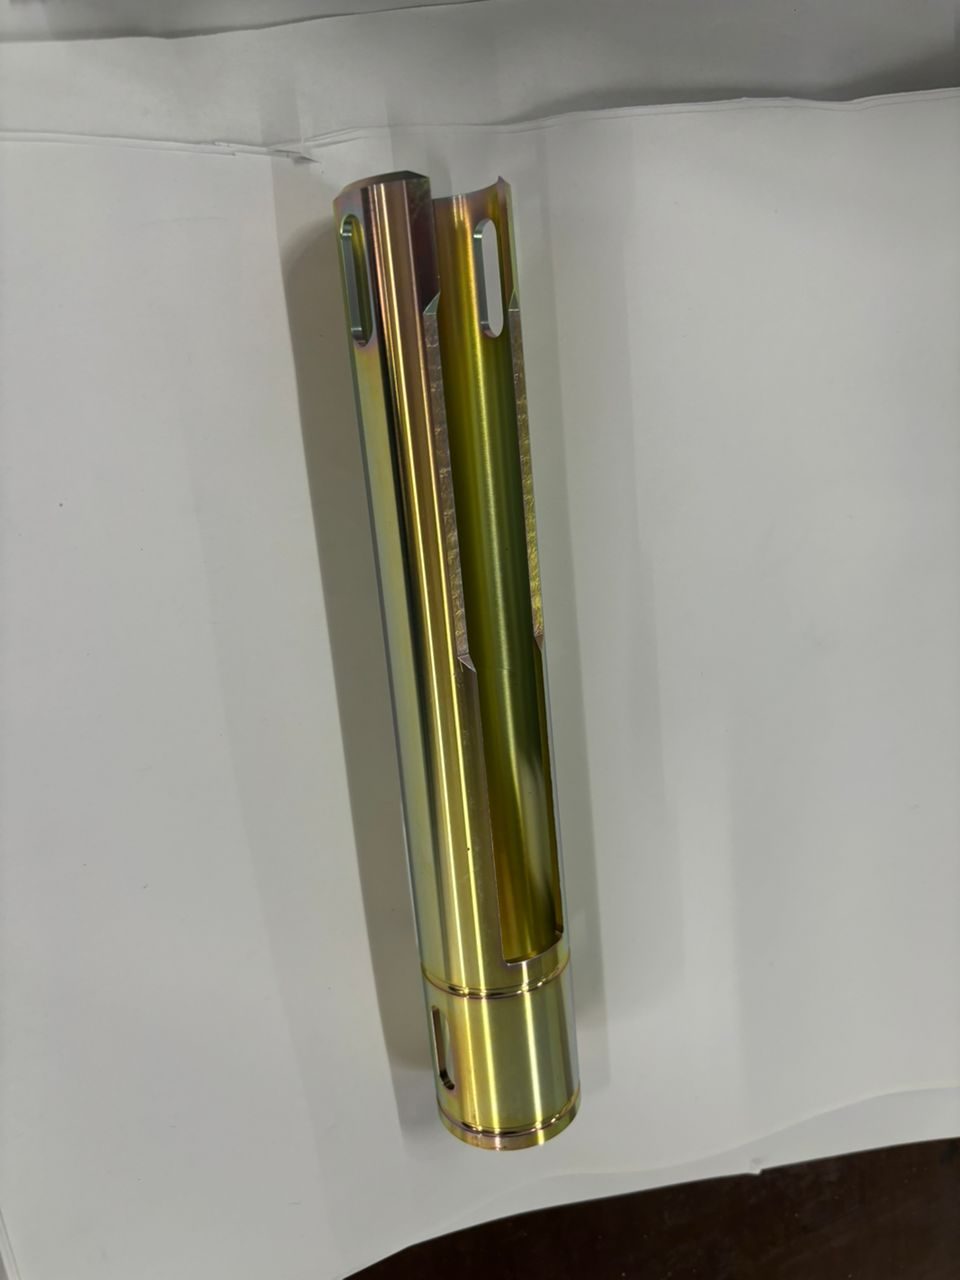
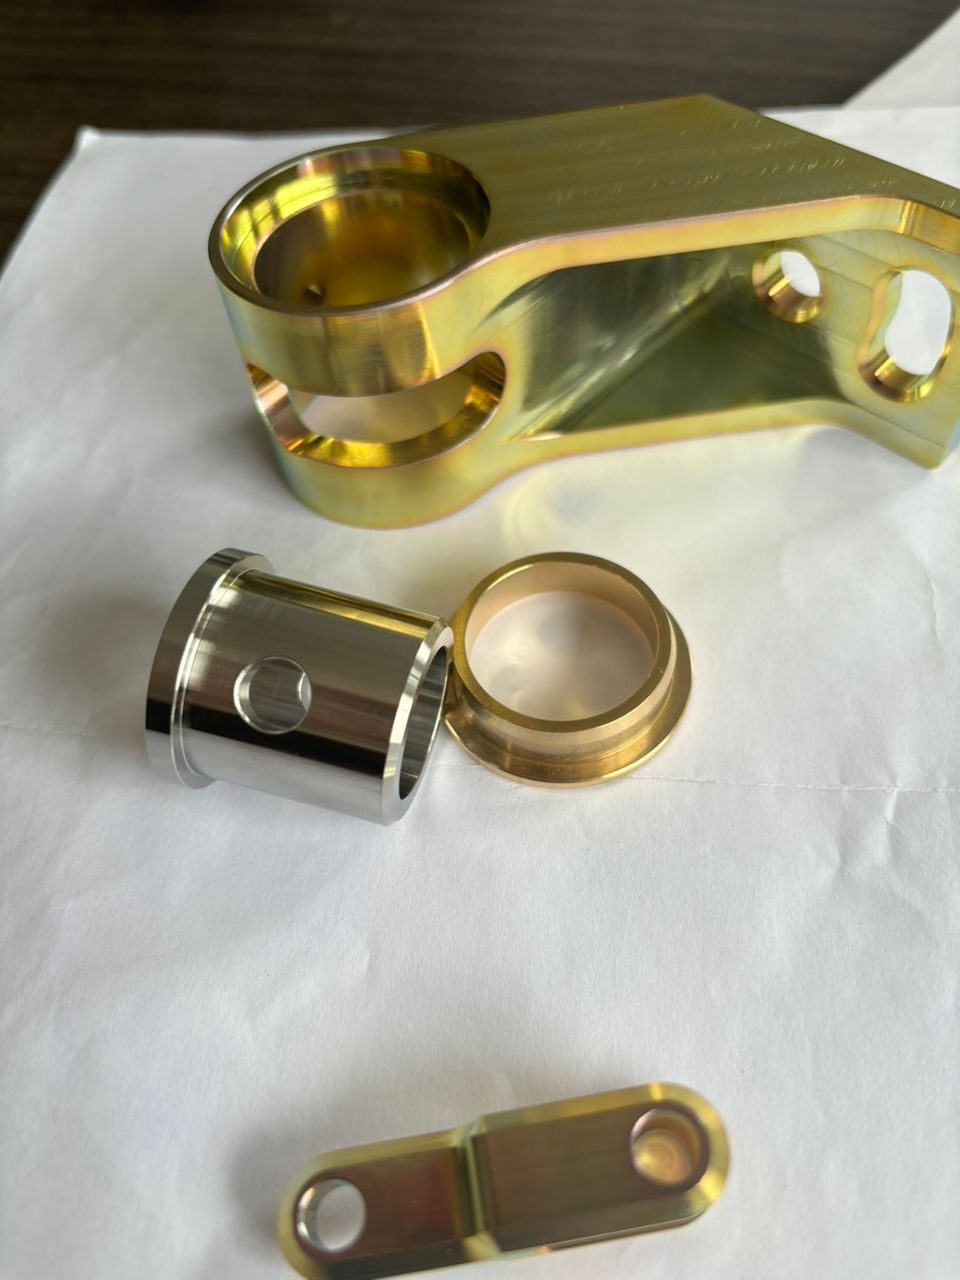
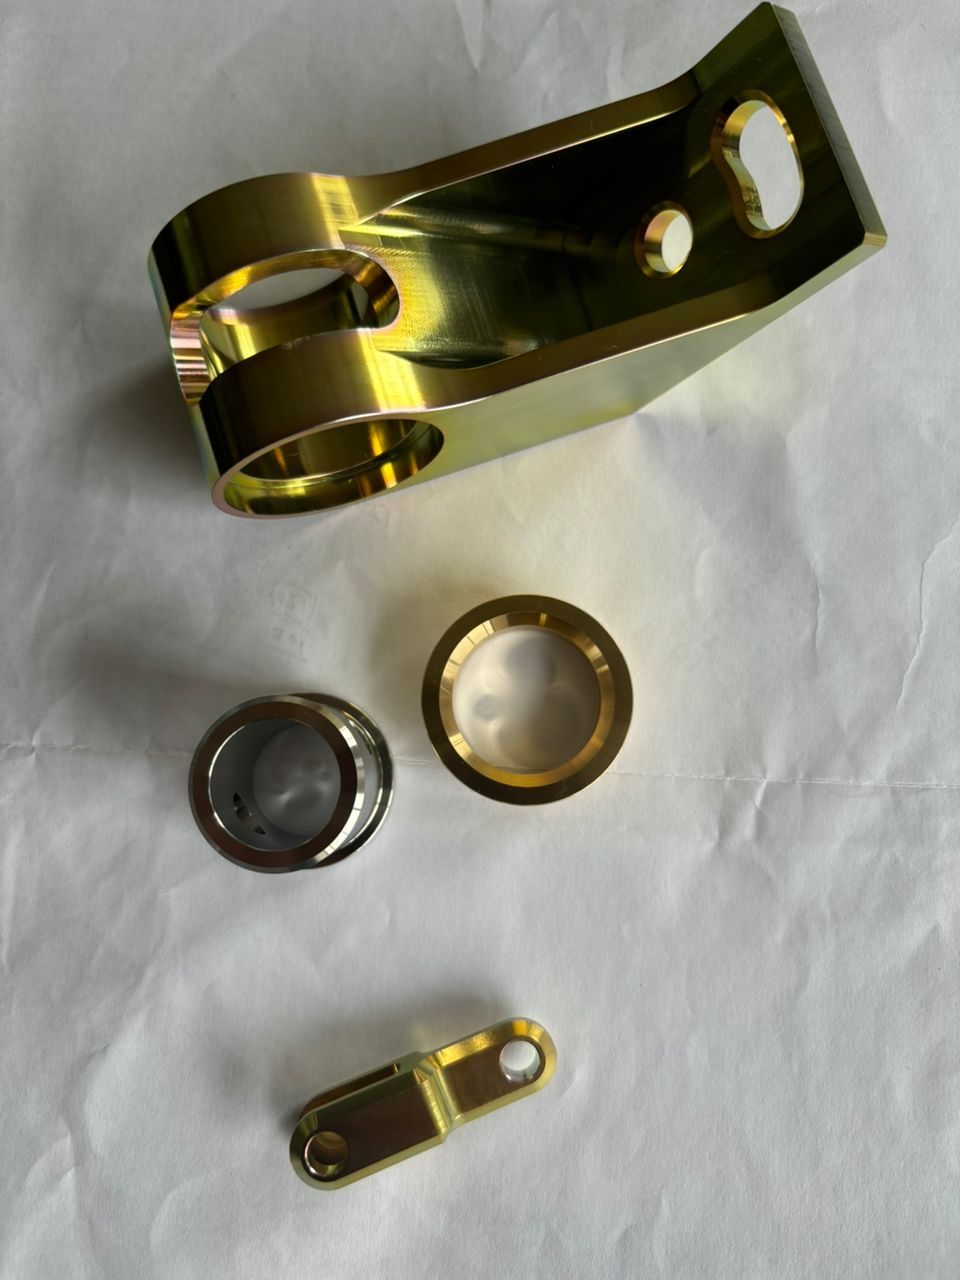
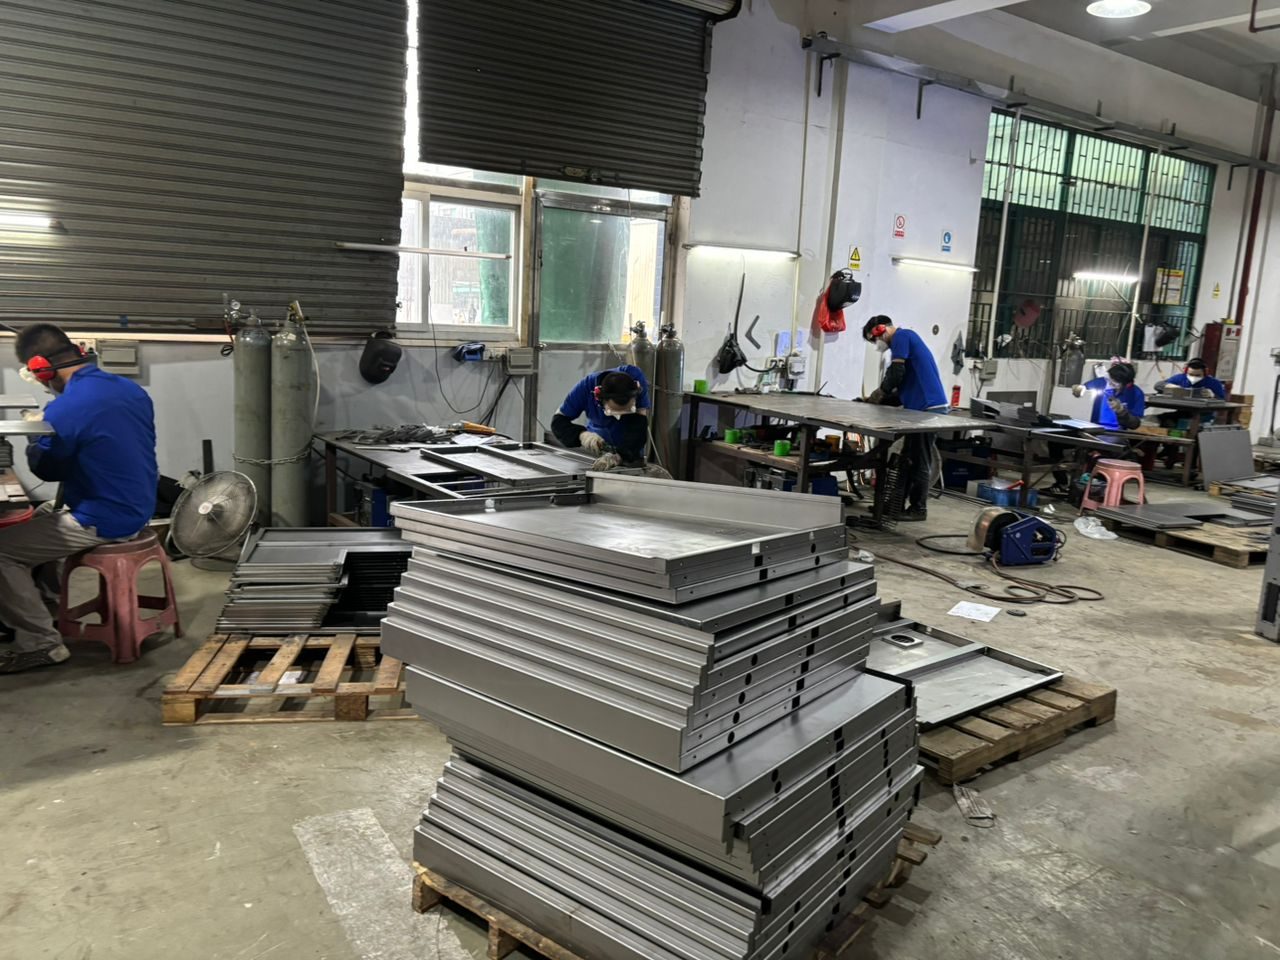
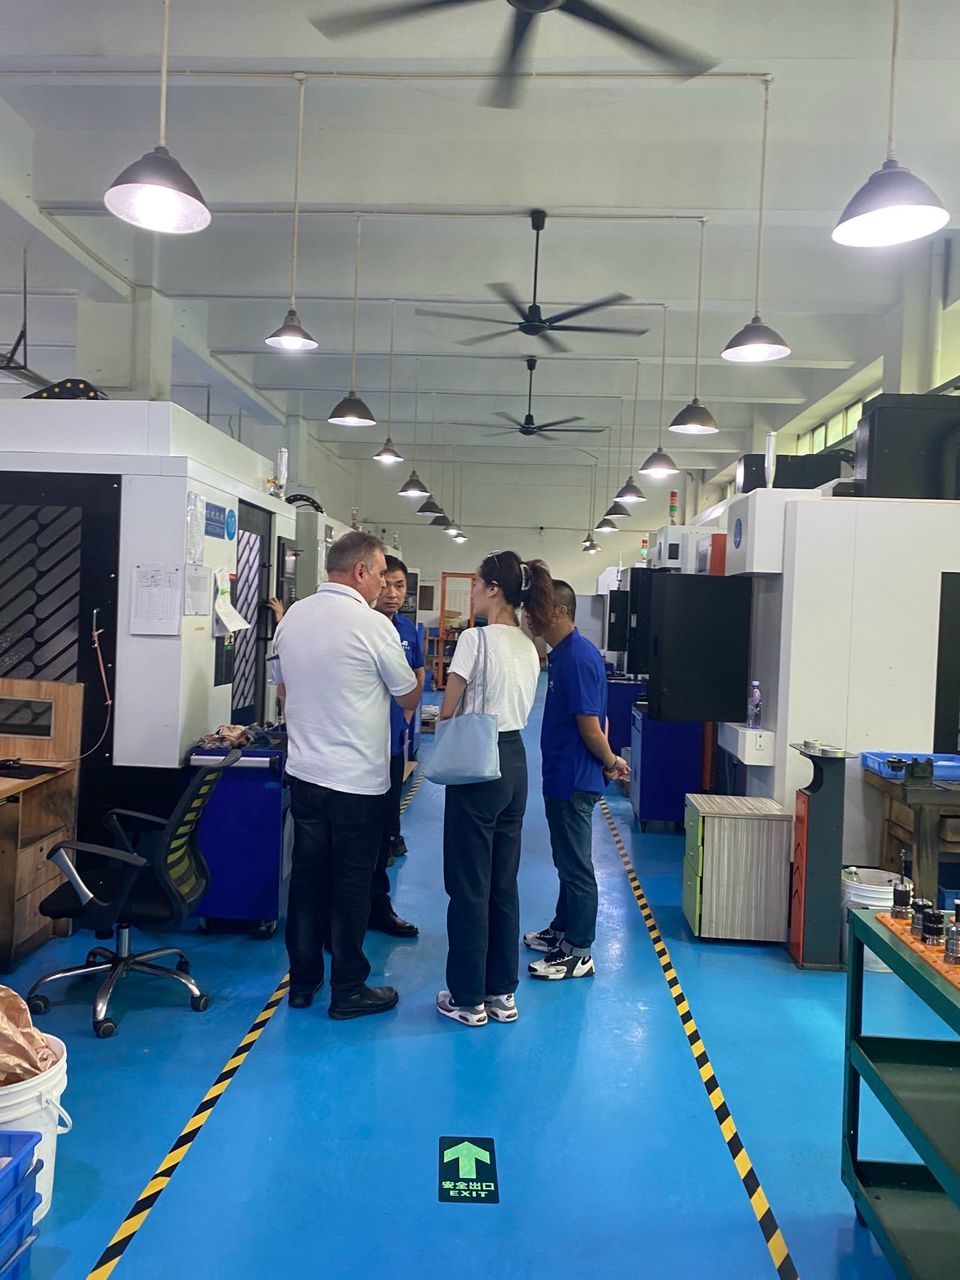
在我们的工厂车间
常见问题
你们的标准质量文档包含哪些内容?
每批出货均包含:附有钢厂炉批可追溯的原材料材料测试报告(MTR)、尺寸检验报告(CMM PDF)、符合性证书(CoC),以及含批号的装箱单。其他文档(表面粗糙度、硬度、PPAP 文件包、AS9102 FAI、SPC 图表)可应要求免费提供。
你们的 CMM 设备经过校准吗?
是的。所有 CMM 设备(Zeiss DuraMax、Zeiss Contura、Mitutoyo Crysta-Apex)均依据 ISO 10012 每年校准,可追溯至国家标准(中国 NIM)。校准证书可应要求提供。
你们能依据 IATF 16949 提供完整 PPAP 吗?
可以。我们依据 AIAG 第 4 版提供全部 18 项 PPAP 要素:设计记录、FMEA、控制计划、MSA、尺寸和材料结果、过程能力研究(Cpk/Ppk)以及零件提交保证书。提交等级 1-5 级按客户偏好确定。
你们为航空航天做 AS9102 FAI 吗?
是的。为航空航天客户提供 AS9102 Rev C 首件检验(表格 1、2、3)。在每个新项目的首件上以及任何符合条件的变更后执行。标准周期为零件完工后 3-5 个工作日。
你们的质量记录保留多久?
标准保留期:自末次出货起 10 年。可按客户要求延长保留期(我们有客户要求为航空航天和医疗工作保留 25 年)。记录包括所有 CMM 数据、MTR、可追溯记录和过程文档。
如果零件在你们工厂检验不合格会怎样?
不合格零件会立即被隔离(红标)并绝不出货。我们进行根本原因分析、记录不符合项,并依据我们的 IATF 16949 程序实施纠正措施。如果问题影响到已出货批次,我们会在 24 小时内通知客户,并附上 8D 行动计划。
我可以审核你们的工厂吗?
可以。欢迎客户审核——请提前 2-3 周协调。我们经常接待来自汽车 OEM(华为、比亚迪、艾默生、中兴)的审核,并可配合客户特定的审核清单。对于无法出行的客户,也可通过微信/Zoom 进行远程审核。
与工程师讨论您的项目。
发送CAD文件和要求。我们将评估可制造性并回复后续步骤。