


Proceso de calidad — CMM, PPAP, FAI, MTRs, trazabilidad de lote
La calidad no es un paso final de inspección — es un sistema que recorre cada etapa, desde la cotización hasta el envío. Nuestro marco de calidad se…
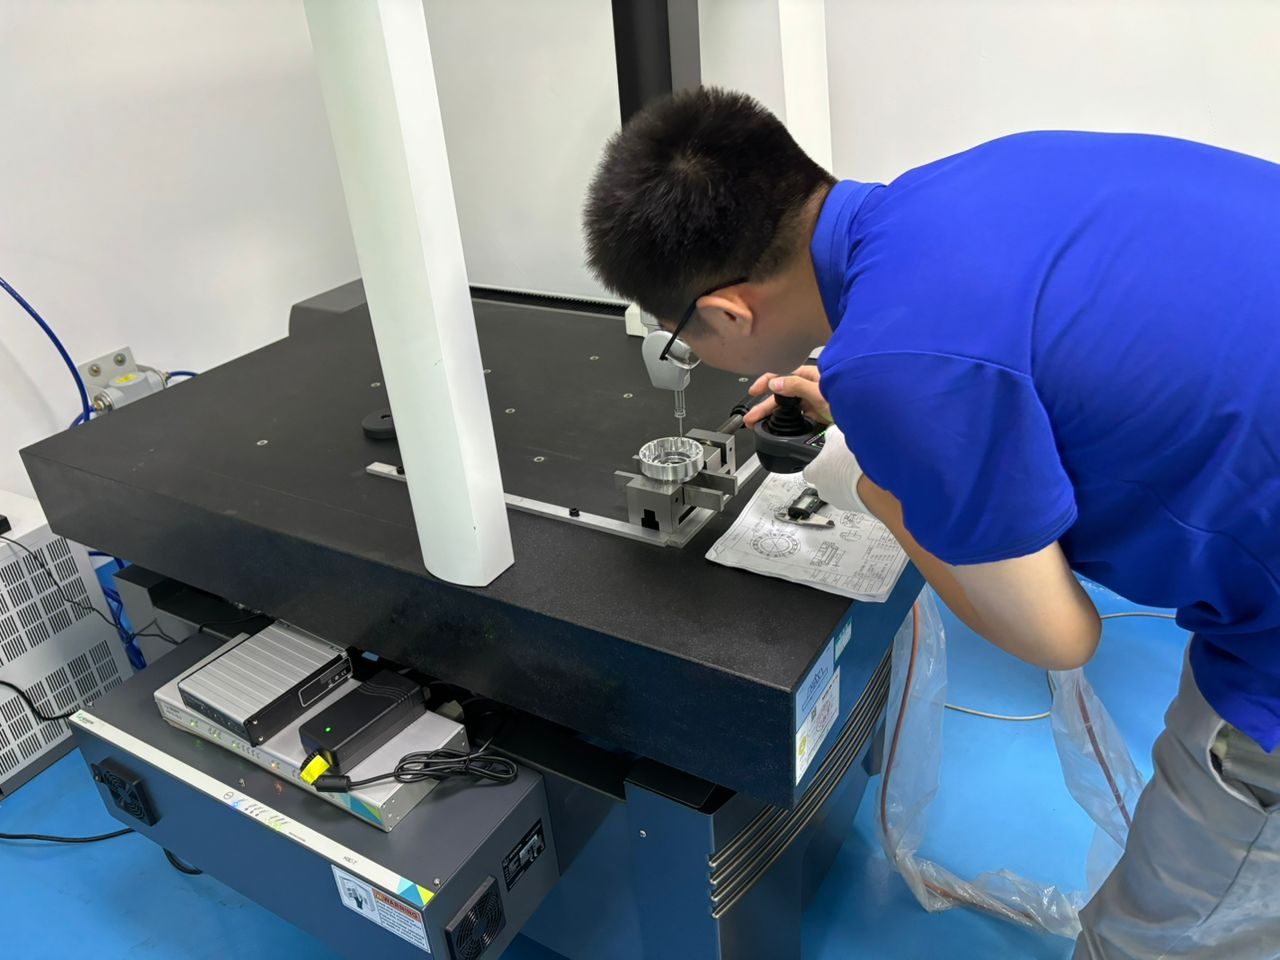
Proceso de calidad en JUDA Technology
La calidad no es un paso final de inspección — es un sistema que recorre cada etapa, desde la cotización hasta el envío. Nuestro marco de calidad se basa en las certificaciones IATF 16949:2016 (automoción), ISO 9001:2015, ISO 14001 y QC080000, y lo aplica a diario nuestro equipo de calidad formado por operadores de CMM, ingenieros de inspección y responsables de QA en nuestra planta de 4.500 m² en Shenzhen.
Esta página documenta las herramientas, los procedimientos y las certificaciones específicas que respaldan nuestro trabajo de calidad — para que sepa exactamente qué está comprando y qué documentación recibirá.
Certificaciones de calidad
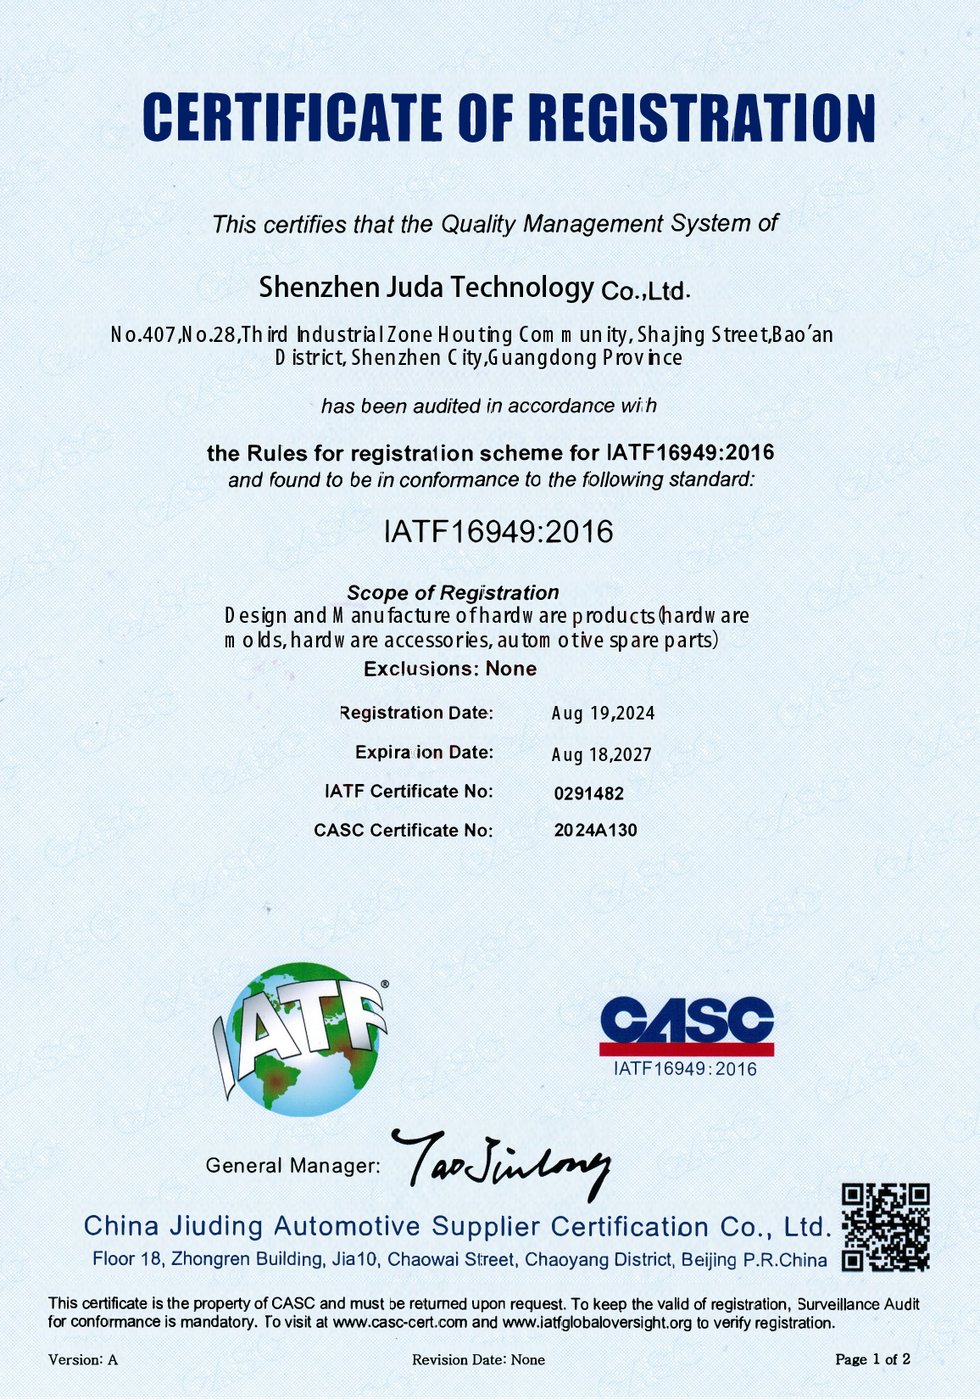
IATF 16949:2016 — Gestión de calidad para automoción
El estándar de calidad de la industria del automóvil, más riguroso que ISO 9001. Auditoría anual de terceros. Requerido para suministrar a proveedores de automoción de nivel 1 y nivel 2. Establece procesos para FMEA, planes de control, MSA, PPAP y mejora continua.
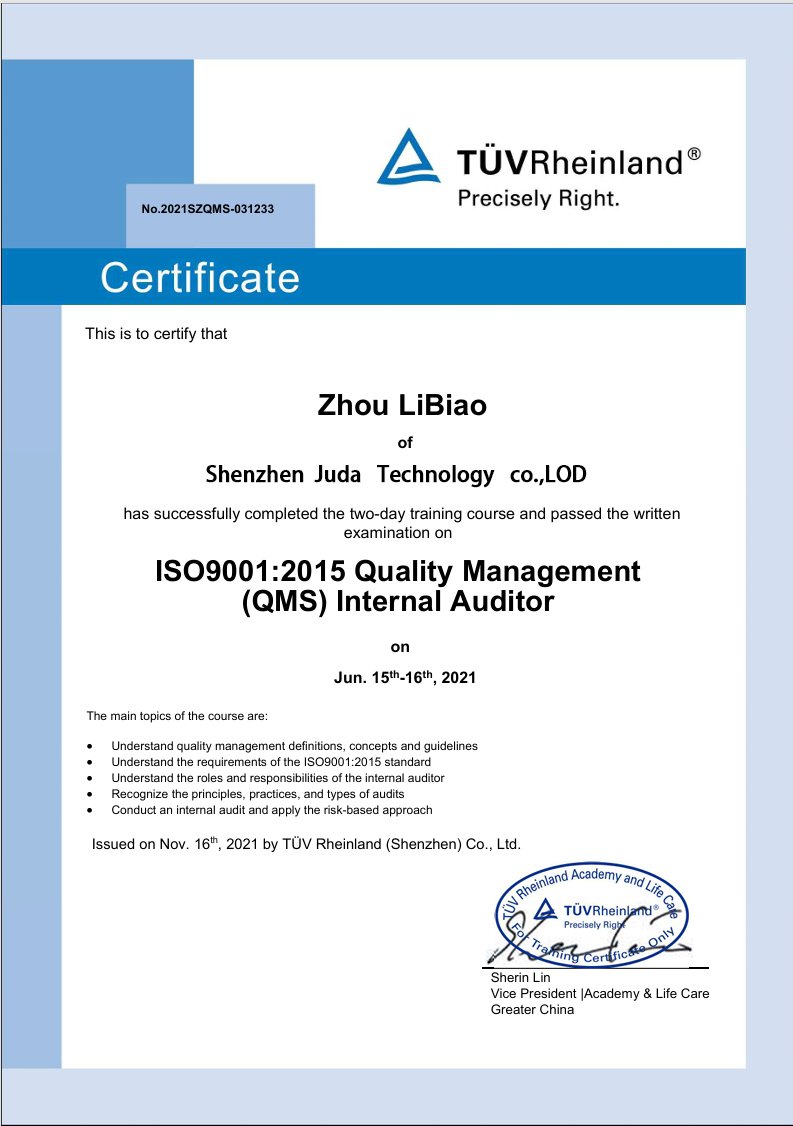
ISO 9001:2015 — Gestión de calidad general
La base. Cubre la documentación de procesos, las auditorías internas, la revisión por la dirección, el seguimiento de la satisfacción del cliente y las acciones correctivas.
ISO 14001 — Gestión ambiental
Minimización de residuos, manejo de productos químicos, gestión energética y cumplimiento normativo del impacto ambiental.
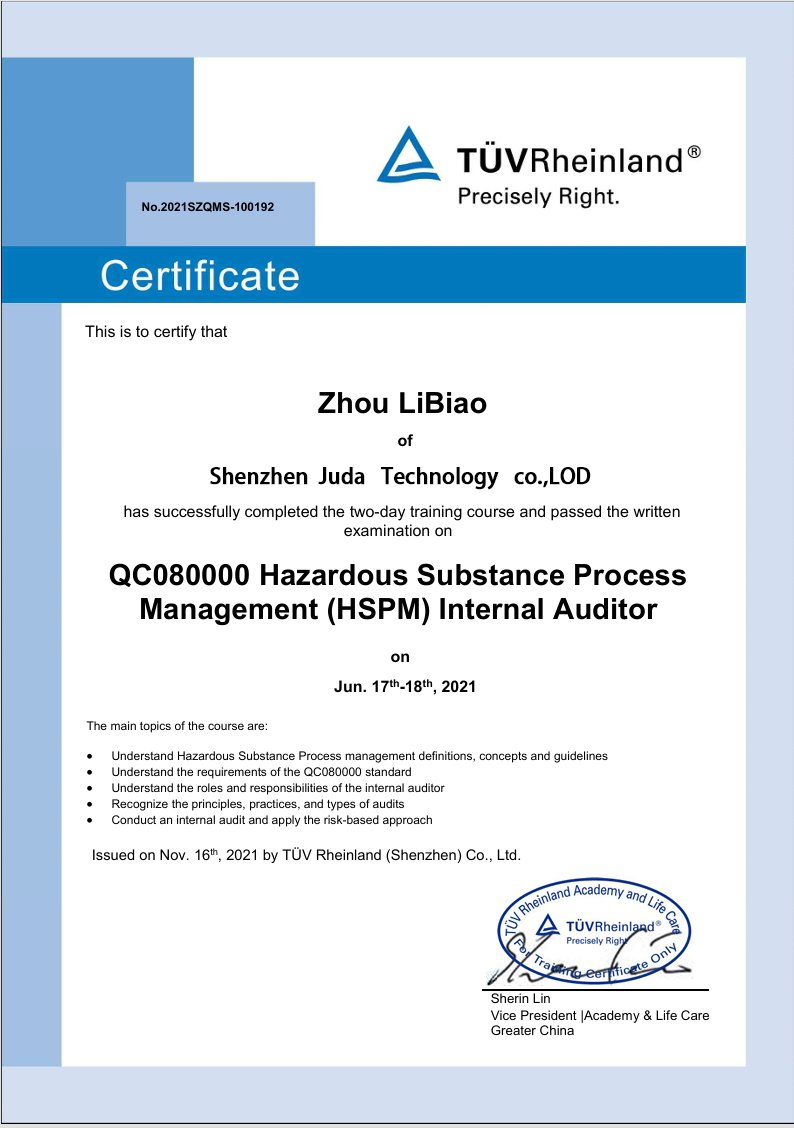
QC080000 — Gestión de procesos de sustancias peligrosas
Cumplimiento de RoHS, REACH, China RoHS y regulaciones similares. Documentación de que los materiales y procesos están libres de sustancias restringidas.
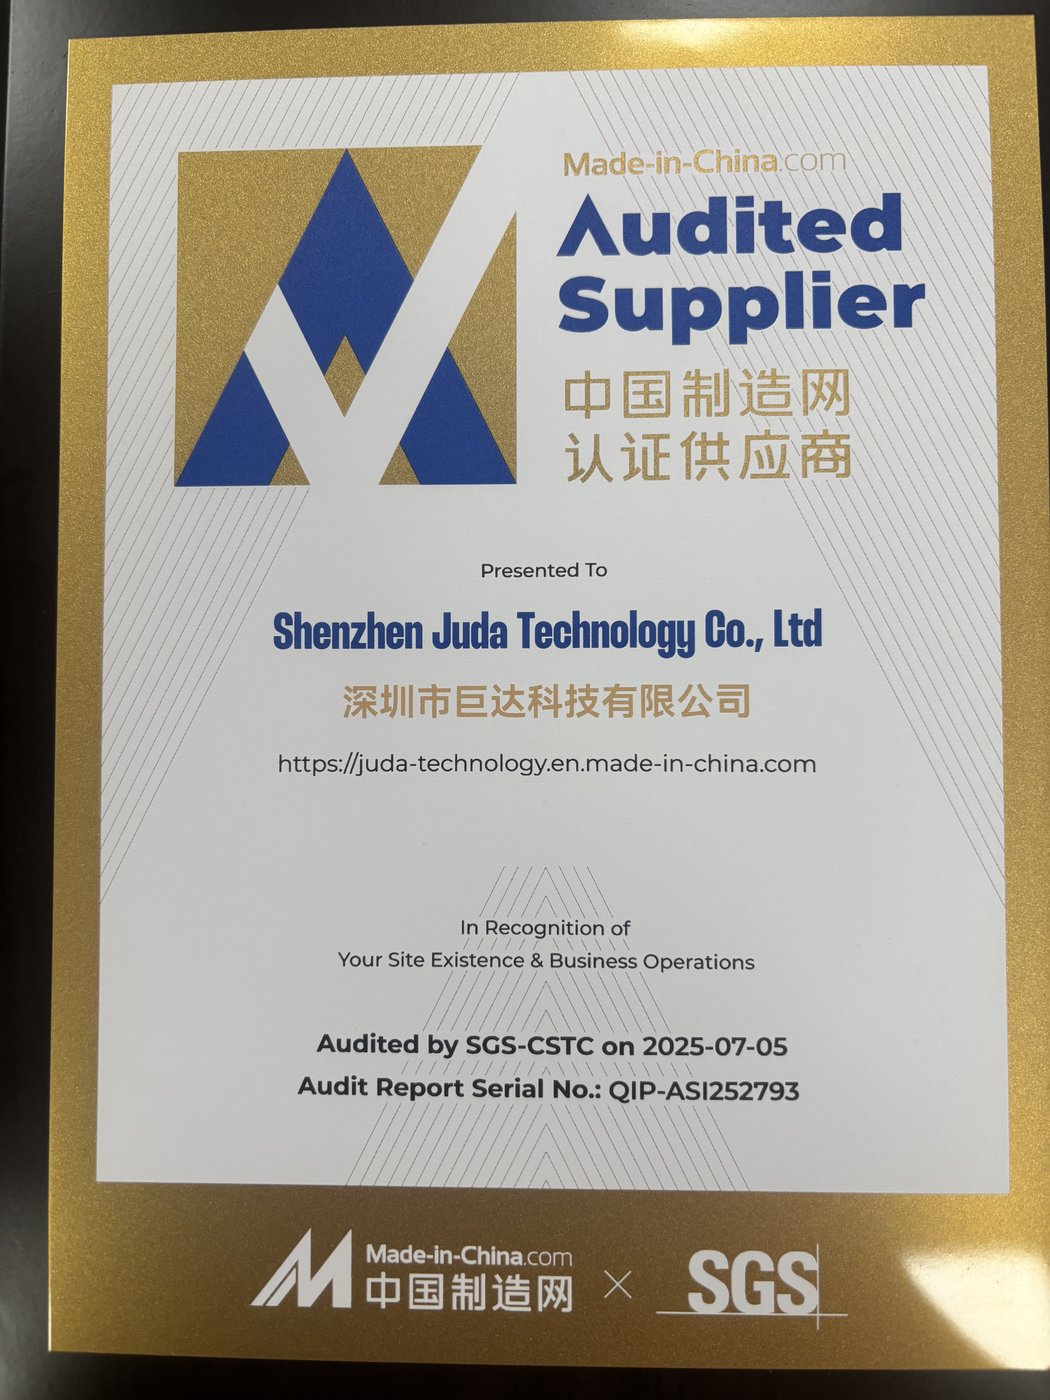
Estatus de proveedor auditado
JUDA ha sido auditada y aprobada como proveedor por Huawei, BYD, Emerson, ZTE y Mercedes-Benz. Estos OEM realizan sus propias auditorías de proveedores anualmente — hemos superado cada una de ellas.

Inspección CMM
Nuestro laboratorio de calidad opera 8 máquinas de CMM y de ensayo de calidad, entre ellas:
Zeiss DuraMax (compacta, alta precisión para piezas pequeñas)
Zeiss Contura (tamaño medio, inspección completa de piezas)
Mitutoyo Crysta-Apex (gran envolvente para piezas estructurales multieje)
CMM óptica para medición sin contacto de piezas blandas / frágiles
Todos los equipos CMM se calibran anualmente conforme a ISO 10012, con trazabilidad a patrones nacionales. Los operadores de CMM están formados y certificados según nuestro manual de calidad interno.
Lo que medimos
- Todas las indicaciones GD&T en el plano del cliente
- Errores de forma (planitud, redondez, cilindricidad)
- Tolerancias de posición y orientación
- Perfil de superficies y líneas
- Alabeo (circular y total)
- Tolerancias compuestas (p. ej., patrón + individual)
Muestreo de inspección
- First Article Inspection (FAI): 100% de las características verificadas en la primera pieza
- Inspección en proceso: plan de muestreo según AQL 1.0 (o según la especificación del cliente) en intervalos de producción definidos
- Inspección final: inspección final de lote AQL 1.0 como mínimo; inspección al 100% disponible bajo petición
- Control estadístico de procesos (SPC): recopilación continua de datos en características críticas para tiradas de producción > 100 piezas, con gráficos de control disponibles para el cliente
PPAP — Production Part Approval Process
Para automoción y otras industrias reguladas, proporcionamos PPAP completo según AIAG 4th Edition. Se admiten los 18 elementos del PPAP:
- Design Records
- Engineering Change Documents
- Customer Engineering Approval
- Design FMEA
- Process Flow Diagrams
- Process FMEA
- Control Plan
- Measurement System Analysis (MSA / Gage R&R)
- Dimensional Results
- Resultados de ensayos de material / rendimiento
- Initial Process Studies (Cpk / Ppk)
- Qualified Laboratory Documentation
- Appearance Approval Report (AAR) cuando corresponda
- Sample Production Parts
- Master Sample
- Checking Aids
- Customer-Specific Requirements
- Part Submission Warrant (PSW)
Nivel de presentación del PPAP (Level 1-5) según la preferencia del cliente. Plazo estándar: 5-10 días hábiles tras la aprobación del primer artículo.

AS9102 First Article Inspection — Aeroespacial
Para clientes aeroespaciales entregamos la documentación AS9102 Rev C FAI:
- Form 1: Part Number Accountability
- Form 2: Product Accountability — Raw Material, Specifications, and Special Processes
- Form 3: Characteristic Accountability, Verification, and Compatibility Evaluation
La FAI se realiza en la primera pieza de cada nuevo programa, tras cualquier cambio que requiera recualificación (cambio de material, cambio de proceso, cambio de equipo, inactividad > 2 años).
Trazabilidad de materiales (MTRs)
Cada pedido incluye Material Test Reports (MTRs) con trazabilidad hasta la colada de origen de la acería. Para cada lote enviado:
- Grado y especificación del material (p. ej., «Ti-6Al-4V per ASTM F136»)
- Número de colada / número de lote de la acería
- Composición química (% en peso de cada elemento)
- Propiedades mecánicas (resistencia a la tracción, límite elástico, alargamiento, dureza)
- Certificación de la acería (ASTM, EN, JIS, GB, AMS según corresponda)
- Número de lote interno de JUDA que vincula la colada con la orden de compra del cliente y el lote de mecanizado
La trazabilidad se mantiene desde la recepción de la materia prima, pasando por el mecanizado, el acabado, la inspección y el envío. Los registros se conservan durante toda la vida del programa de la pieza o según el periodo de retención especificado por el cliente.
Verificación de rugosidad superficial
Mediciones con perfilómetro (palpador de contacto, Mitutoyo SJ-410 o equivalente) en todas las superficies con requisitos de Ra especificados. Los informes incluyen la ubicación de la medición, el Ra medio, el Rz máximo y la longitud de corte según ISO 4287/4288. Perfilometría óptica sin contacto disponible para superficies delicadas.
Ensayo de dureza
- Dureza Rockwell (HRA, HRB, HRC) según ASTM E18 — método principal para aceros tratados térmicamente
- Dureza Vickers (HV) según ASTM E92 — para secciones finas y microdureza
- Microdureza para piezas cementadas, recubiertas o con tratamiento superficial
- Dureza Brinell (HB) según ASTM E10 para piezas fundidas y de gran tamaño
Otros ensayos bajo petición
- Ensayo de tracción de probetas representativas (validación del tratamiento térmico)
- Ensayo de corrosión en cámara de niebla salina según ASTM B117 (para piezas recubiertas o revestidas)
- Medición de espesor de recubrimiento (XRF, magnético, corrientes de Foucault)
- Validación de limpieza según ASTM F2459 (extracción gravimétrica — para medicina y aeroespacial)
- Ensayo de fugas de helio para conjuntos sellados
- Ensayo de presión para piezas de manejo de fluidos
Control estadístico de procesos (SPC)
Para tiradas de producción > 100 piezas de características críticas, recopilamos datos dimensionales en intervalos definidos y mantenemos gráficos de control (X-barra / R, o X-barra / S). Los índices Cpk y Ppk se informan con el envío. Las condiciones fuera de control activan una acción correctiva inmediata según nuestros procedimientos IATF 16949.
Calibración y mantenimiento de equipos
- Todos los instrumentos de medición se calibran anualmente conforme a ISO 10012
- Certificados de calibración con trazabilidad a patrones nacionales (NIM China, NIST)
- Estudios Gage R&R en sistemas de medición críticos
- Precisión de las máquinas CNC verificada trimestralmente con ball-bar e interferómetro láser
- Verificación diaria de las correcciones de herramienta en las máquinas de producción
Acción correctiva y preventiva (CAPA)
Cualquier no conformidad de calidad activa nuestro proceso formal de acción correctiva 8D:
- Formación del equipo
- Descripción del problema
- Acción de contención (aislar las piezas afectadas)
- Análisis de causa raíz (5 porqués, espina de pescado, Pareto)
- Selección de la acción correctiva permanente
- Verificación de la implementación
- Prevención de la recurrencia
- Reconocimiento del equipo y cierre
Los informes 8D se entregan al cliente ante cualquier incidencia reportada en campo. La tasa de recurrencia se supervisa y se informa en nuestra revisión anual de calidad.
Entrega de documentación
Estándar en cada envío:
- Material Test Report (MTR) de la materia prima
- Informe de inspección dimensional (o PDF de CMM)
- Certificate of Conformance (CoC)
- Lista de embalaje con números de lote/colada
Bajo petición (sin coste adicional): informes de rugosidad superficial, informes de dureza, paquete PPAP, paquete AS9102 FAI, gráficos SPC, fotos de las piezas y del embalaje.
Hablemos de sus requisitos de calidad
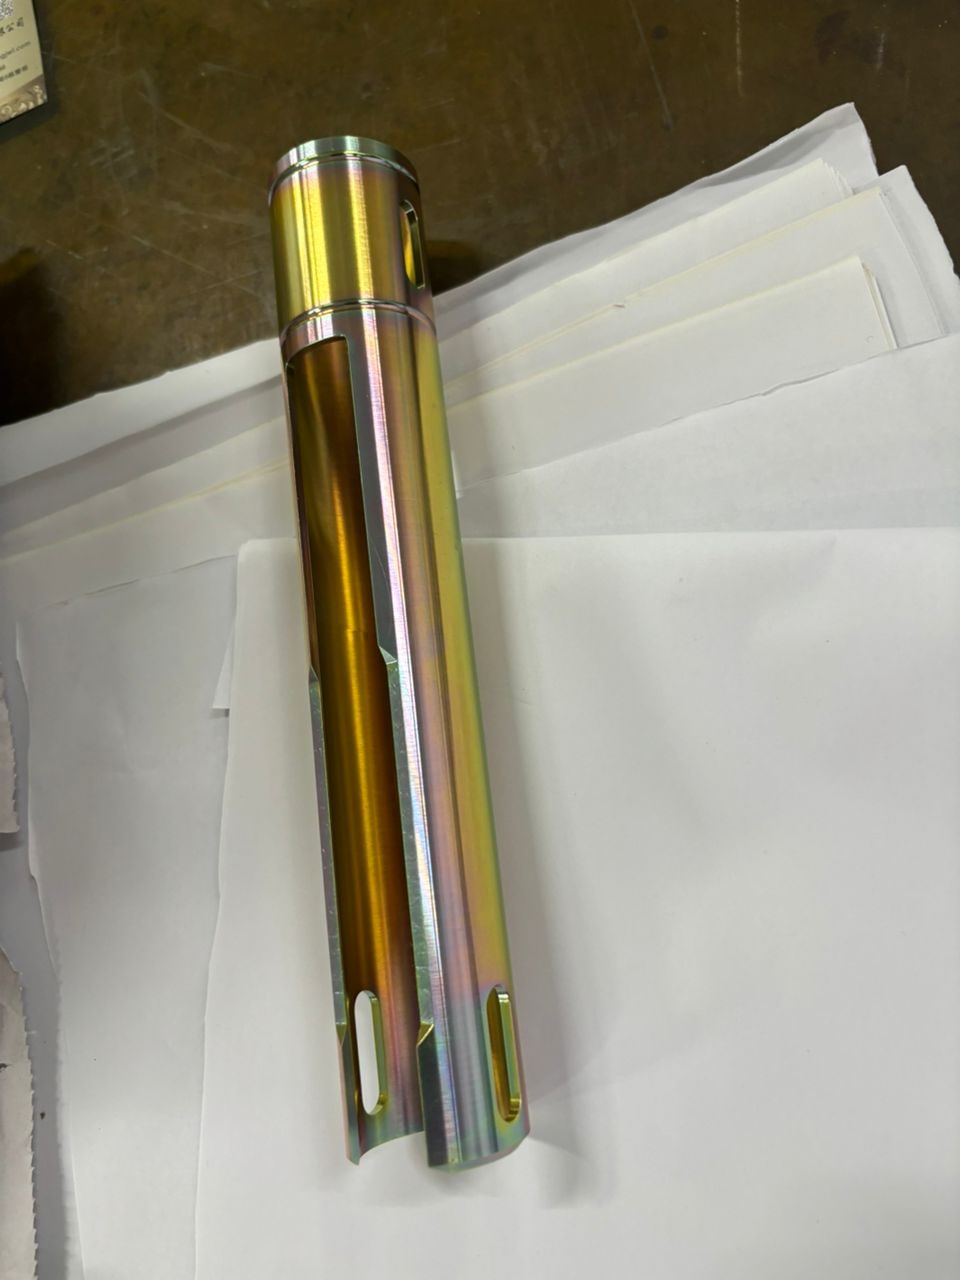
Piezas reales que hemos mecanizado
Precisión verificable: piezas de producción reales de nuestra planta en Shenzhen.
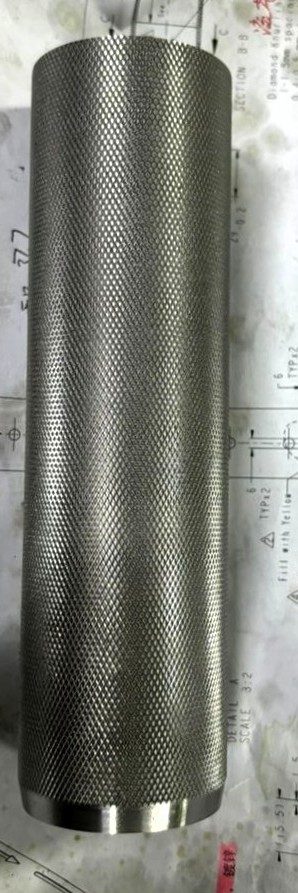
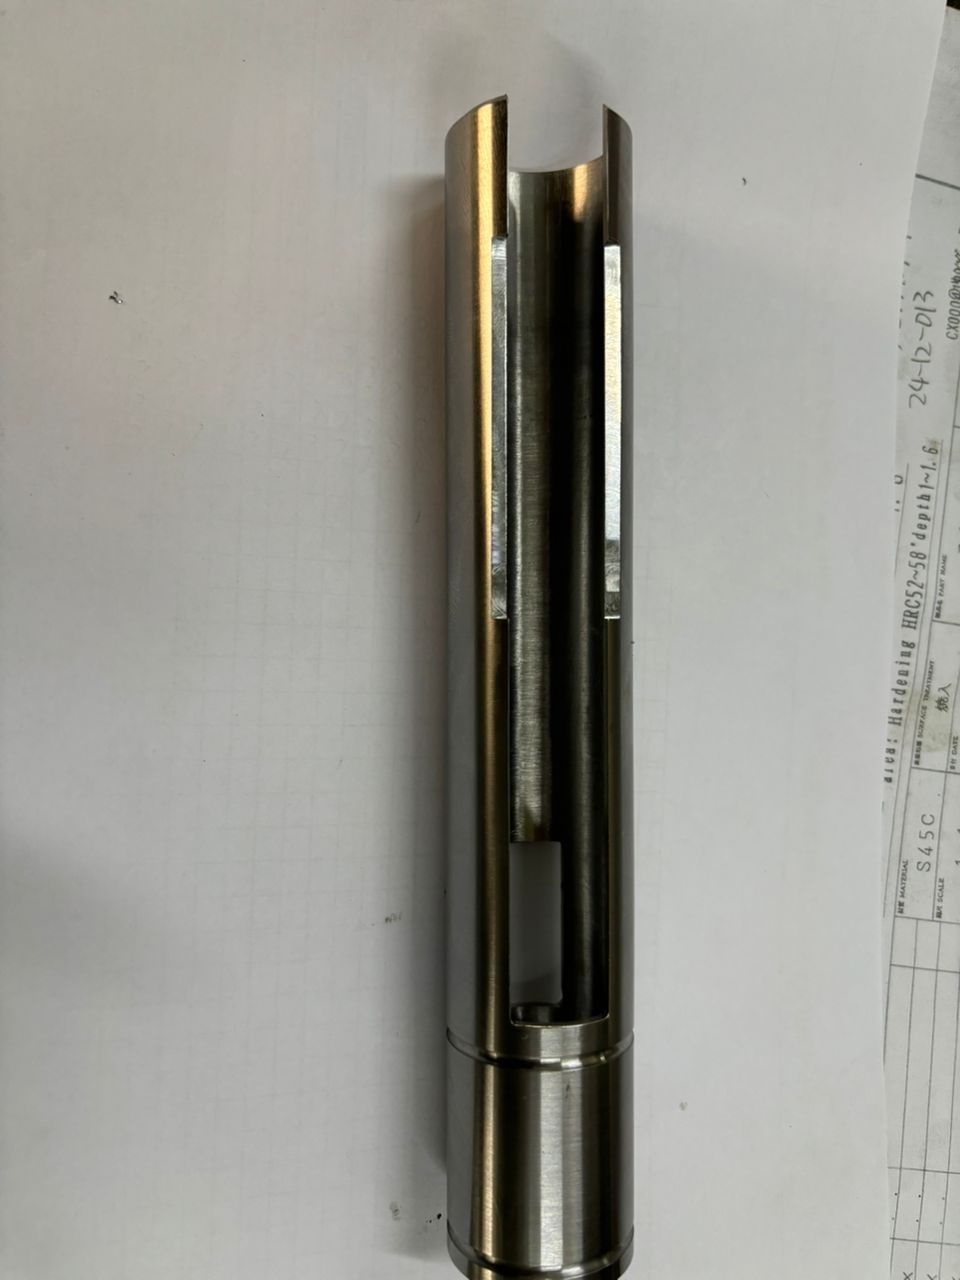
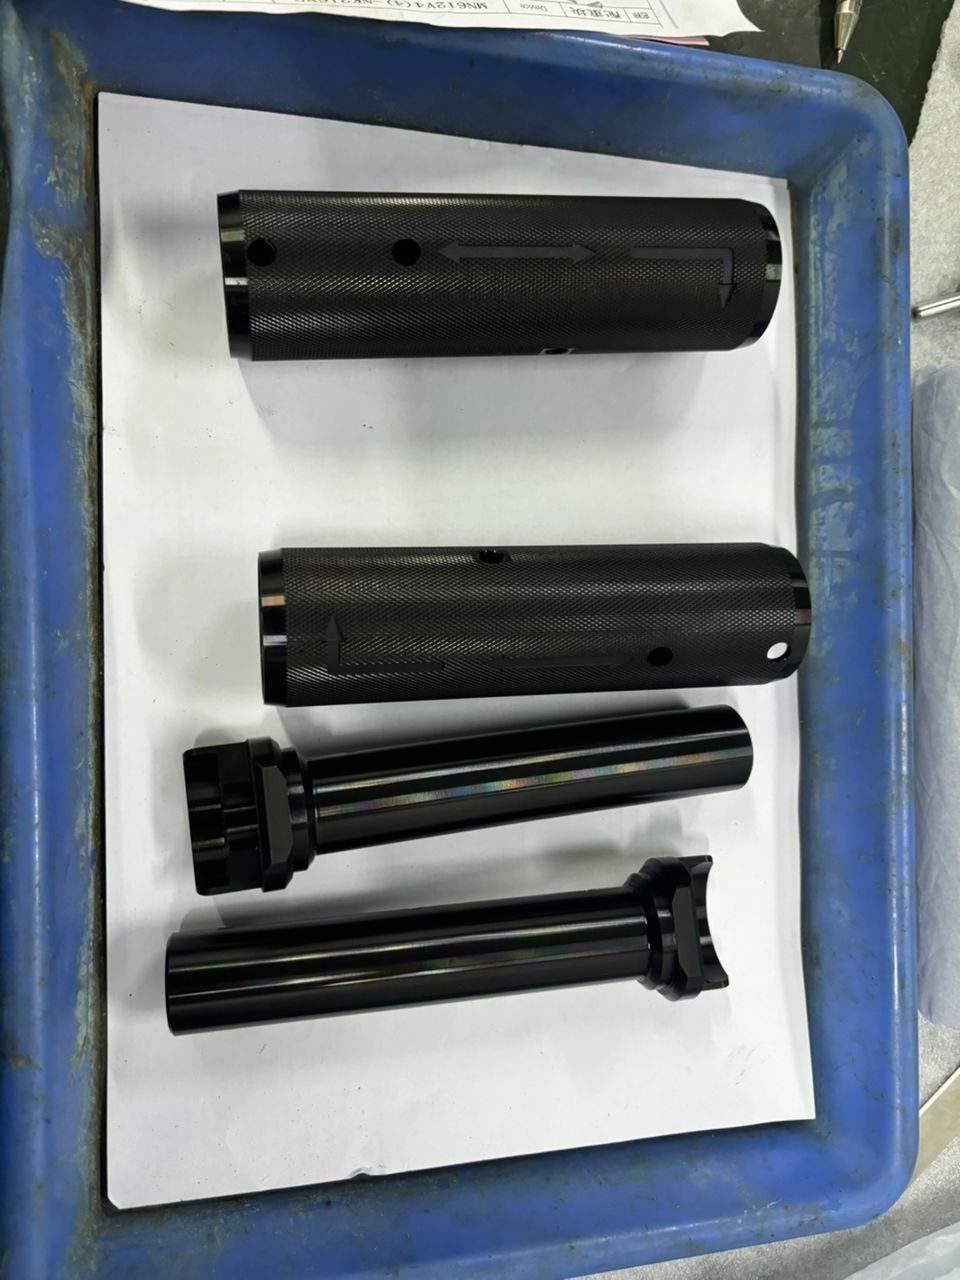
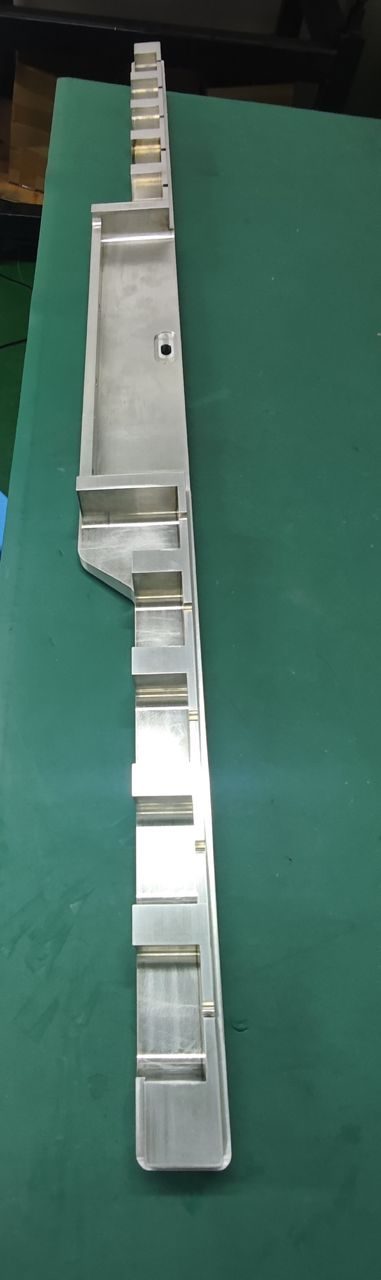
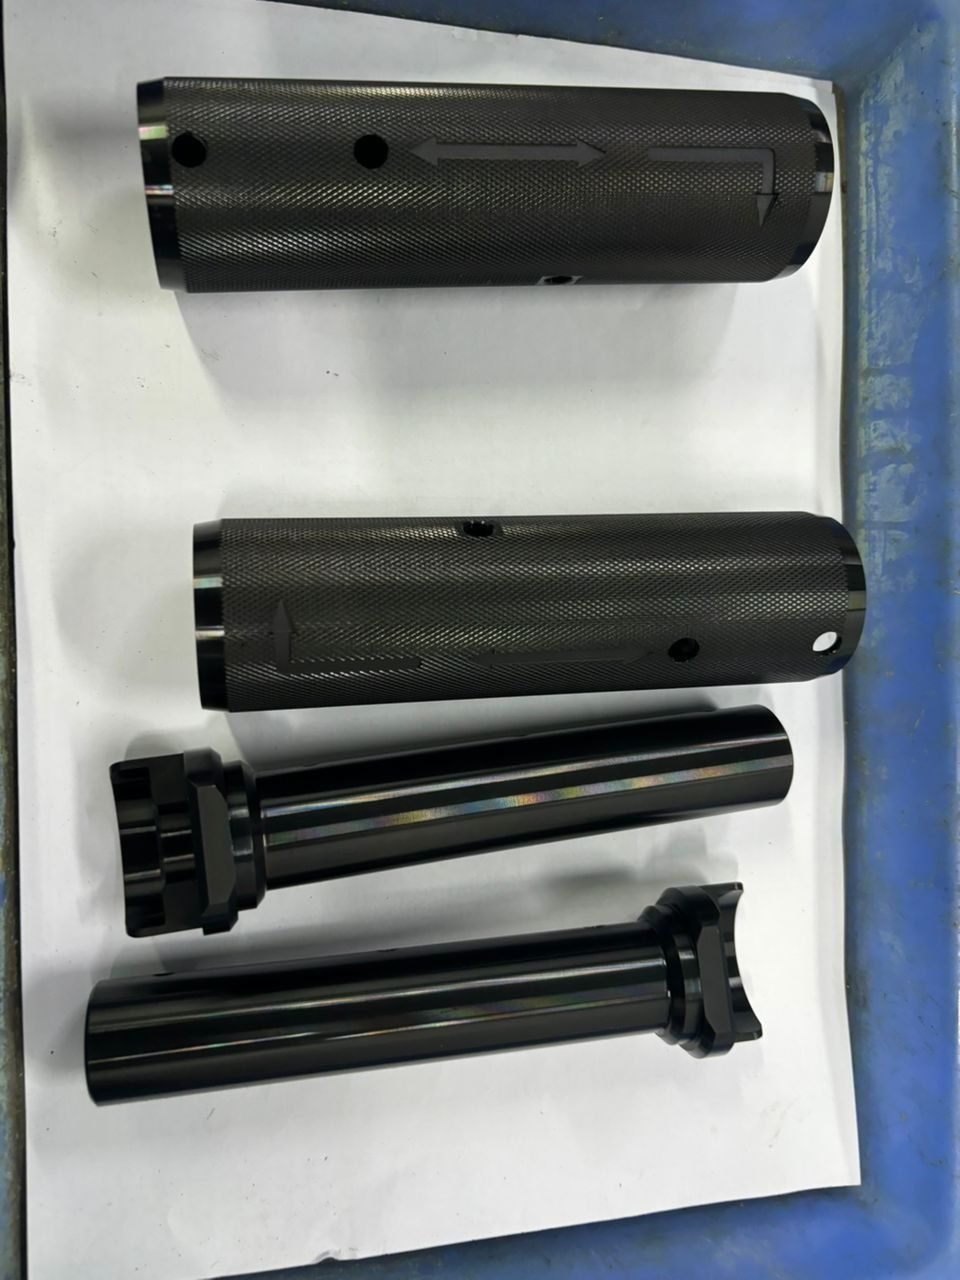
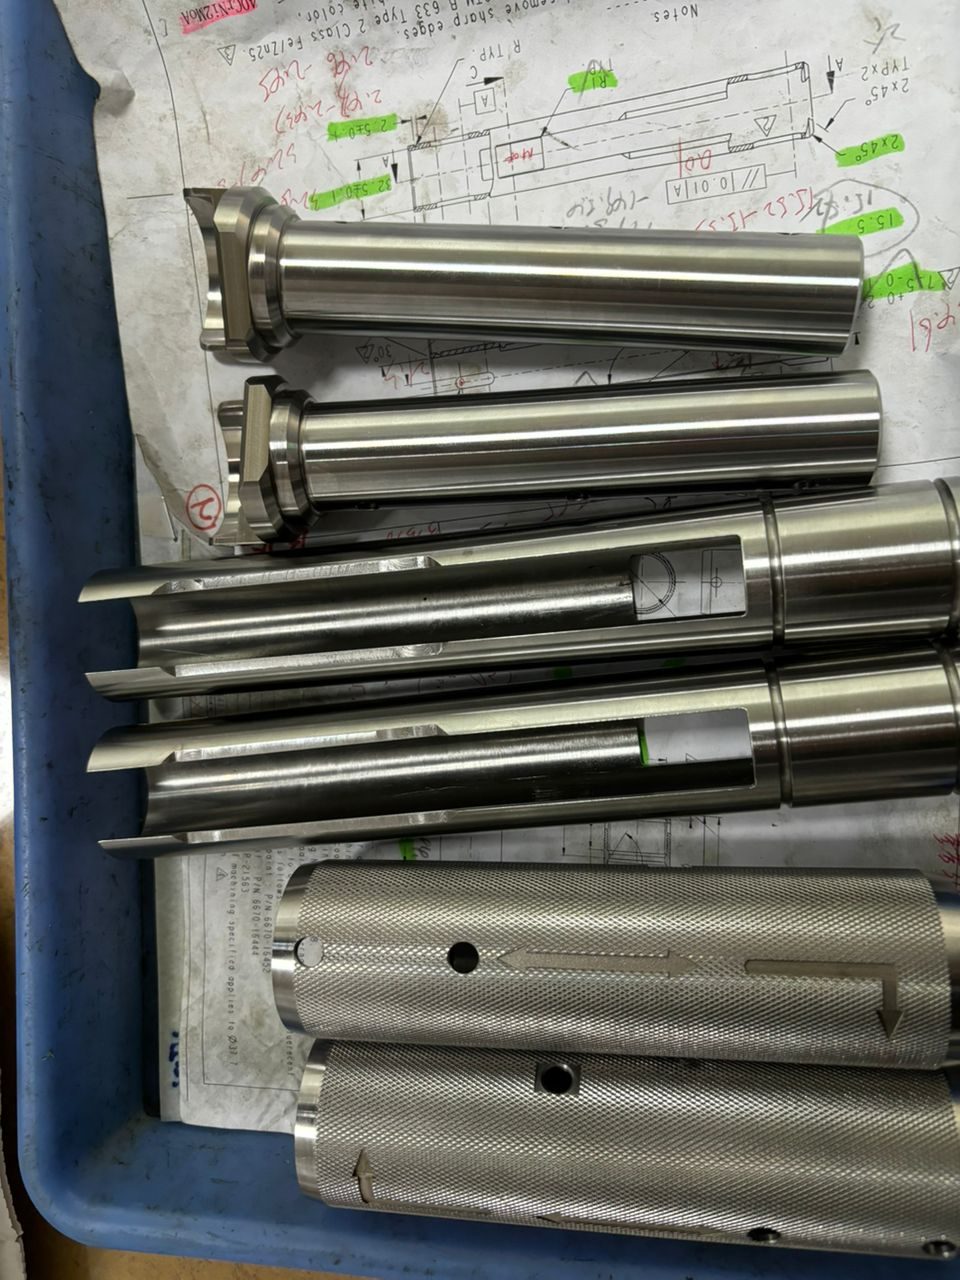
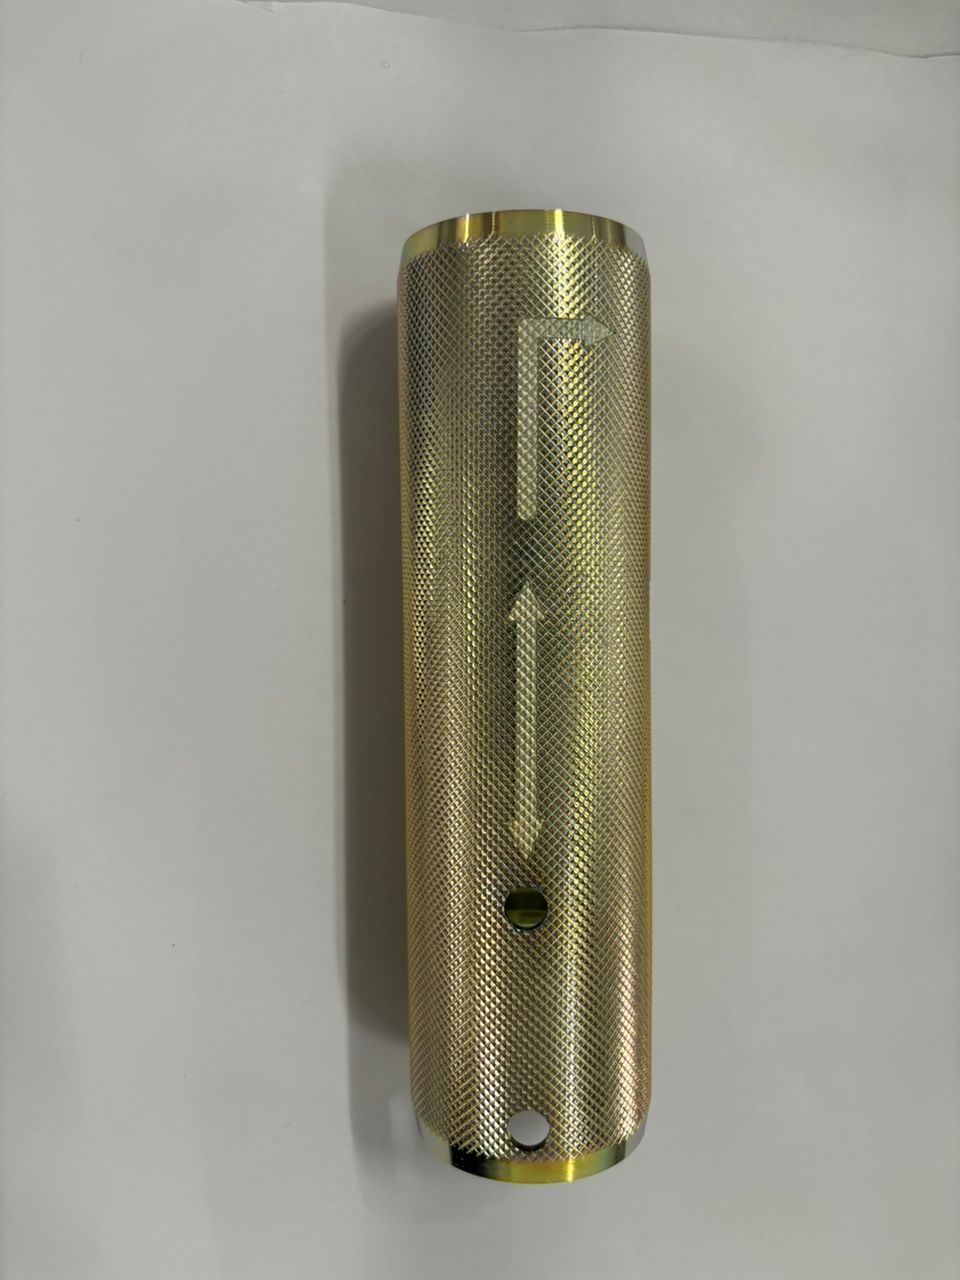
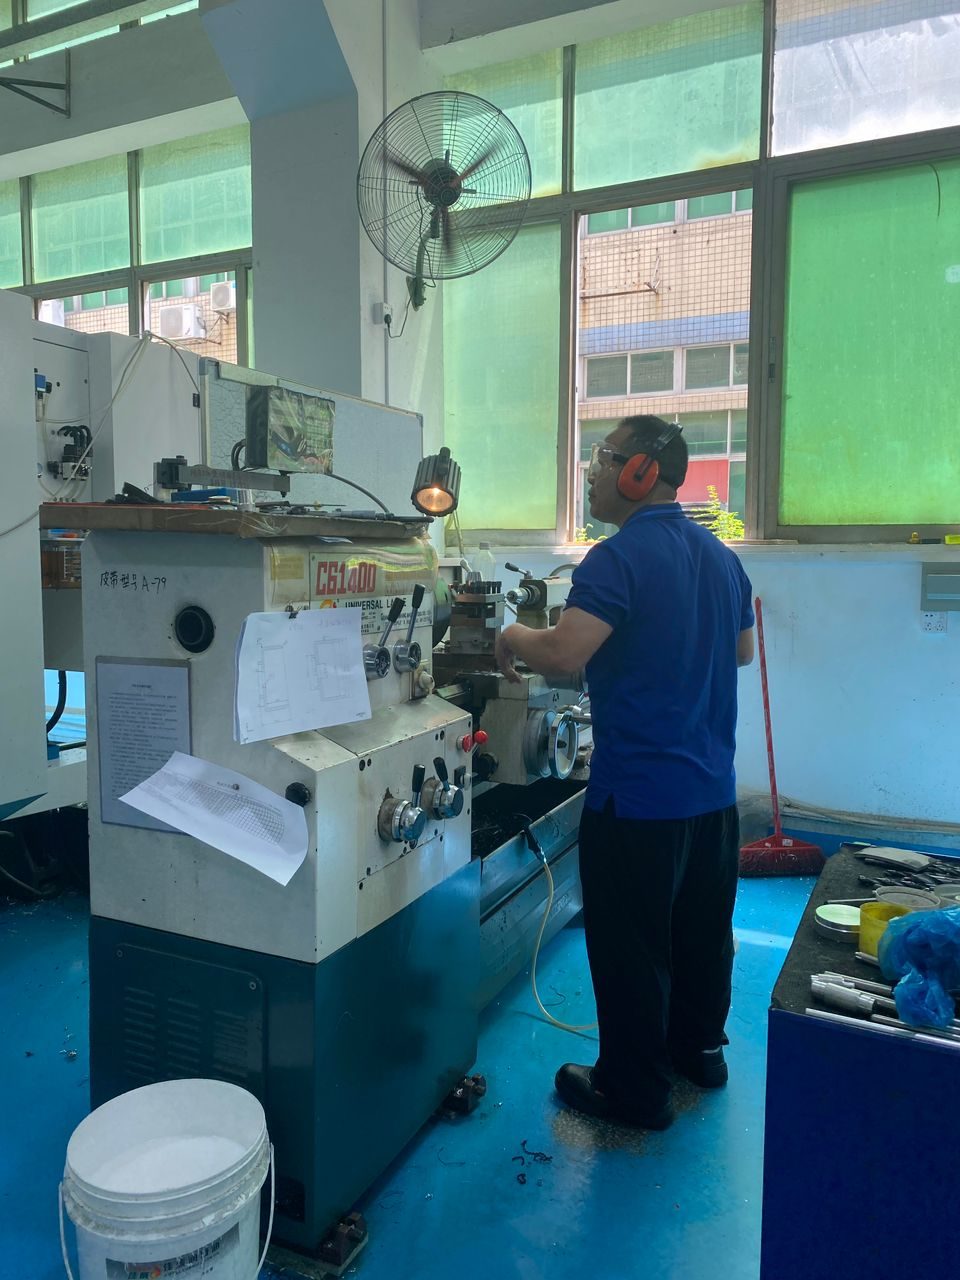
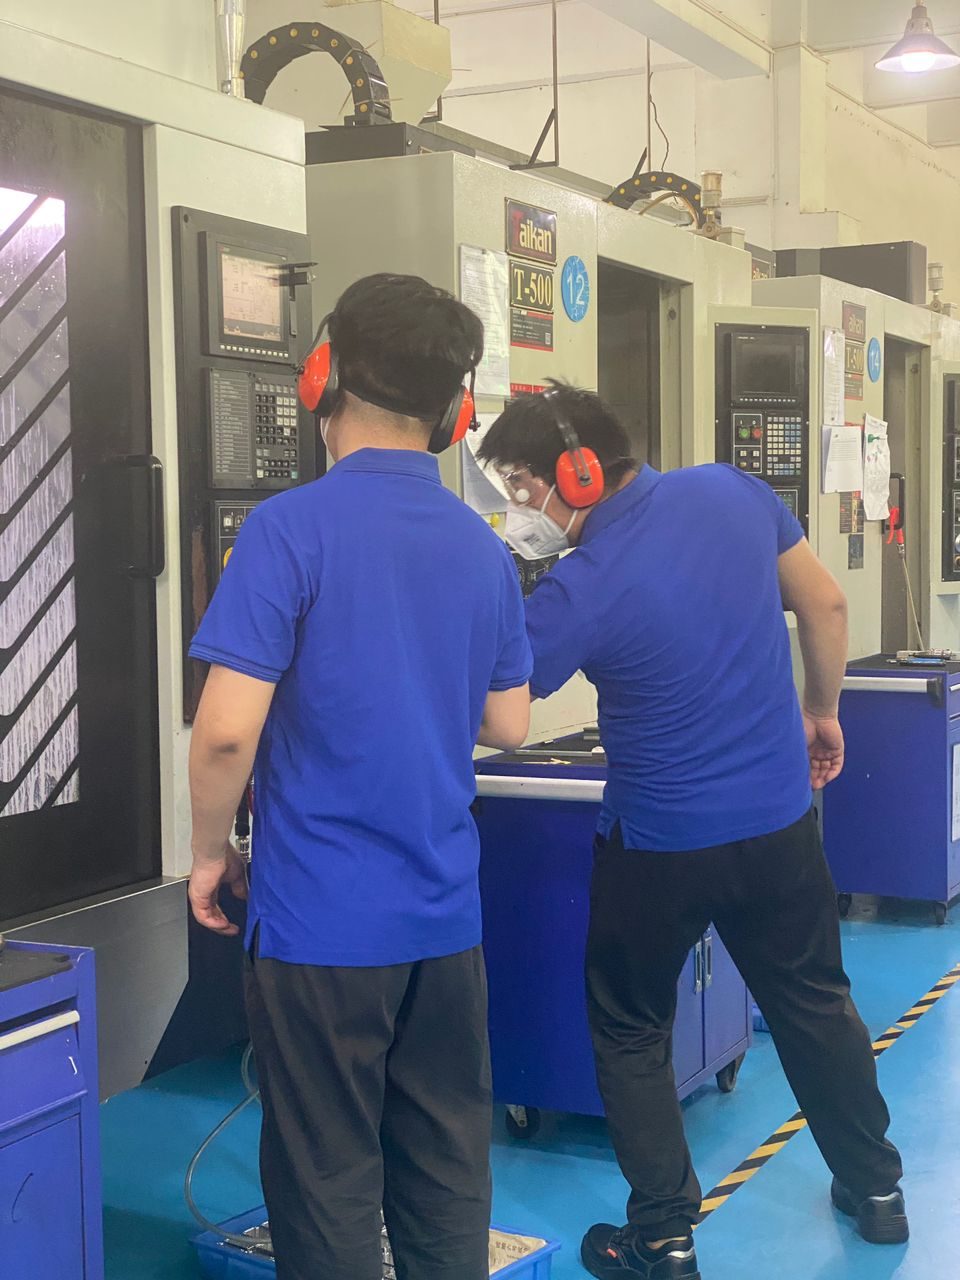
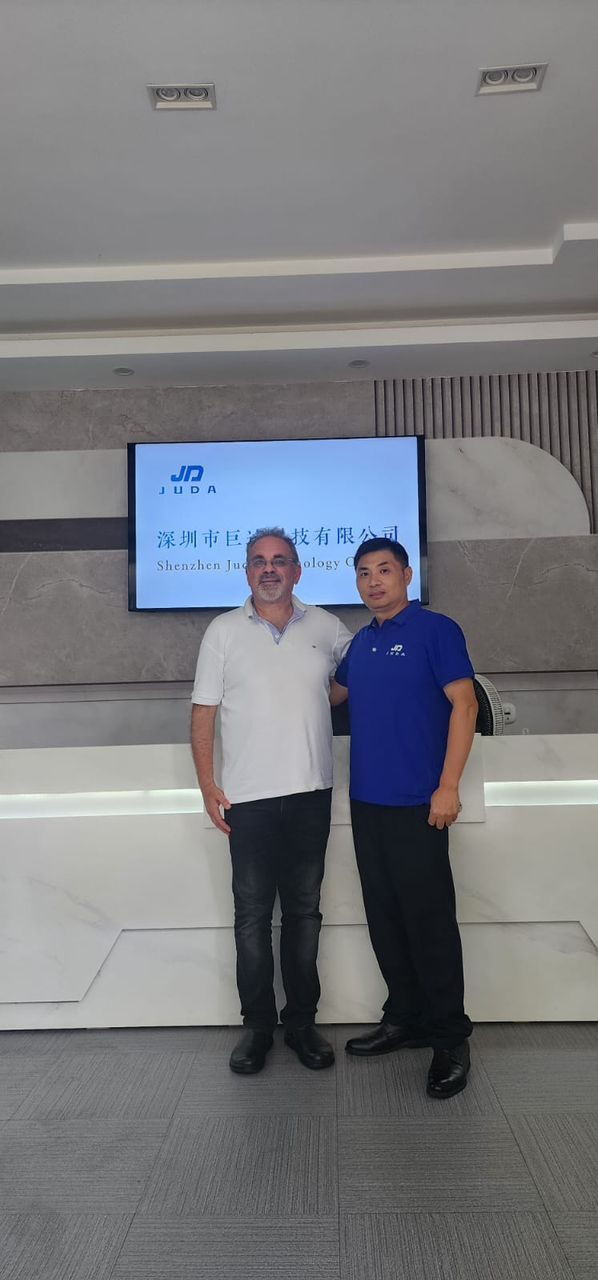
En nuestra planta
Calidad certificada — verificable
Haga clic en un certificado para ver el documento completo.
Preguntas frecuentes
¿Qué incluye su documentación de calidad estándar?
Cada envío incluye: Material Test Report (MTR) de la materia prima con trazabilidad a la colada de la acería, informe de inspección dimensional (PDF de CMM), Certificate of Conformance (CoC) y lista de embalaje con números de lote. Documentación adicional (rugosidad superficial, dureza, paquete PPAP, AS9102 FAI, gráficos SPC) disponible bajo petición sin coste adicional.
¿Están calibradas sus máquinas CMM?
Sí. Todos los equipos CMM (Zeiss DuraMax, Zeiss Contura, Mitutoyo Crysta-Apex) se calibran anualmente conforme a ISO 10012, con trazabilidad a patrones nacionales (NIM China). Certificados de calibración disponibles bajo petición.
¿Pueden proporcionar PPAP completo bajo IATF 16949?
Sí. Proporcionamos los 18 elementos del PPAP según AIAG 4th Edition: design records, FMEAs, planes de control, MSA, resultados dimensionales y de material, estudios de capacidad de proceso (Cpk/Ppk) y Part Submission Warrant. Nivel de presentación 1-5 según la preferencia del cliente.
¿Realizan AS9102 FAI para aeroespacial?
Sí. AS9102 Rev C First Article Inspection (Forms 1, 2, 3) para clientes aeroespaciales. Se realiza en la primera pieza de cada nuevo programa y tras cualquier cambio que requiera recualificación. Plazo estándar de 3-5 días hábiles tras la finalización de la pieza.
¿Cuánto tiempo conservan los registros de calidad?
Retención estándar: 10 años desde el último envío. Retención más larga disponible según el requisito del cliente (tenemos clientes que exigen una retención de 25 años para trabajos aeroespaciales y médicos). Los registros incluyen todos los datos de CMM, MTRs, registros de trazabilidad y documentación de procesos.
¿Qué ocurre si una pieza no supera la inspección en su planta?
Las piezas no conformes se segregan de inmediato (etiquetadas en rojo) y nunca se envían. Realizamos un análisis de causa raíz, documentamos la no conformidad e implementamos una acción correctiva según nuestros procedimientos IATF 16949. Si el problema afecta a un lote ya enviado, notificamos al cliente en un plazo de 24 horas con un plan de acción 8D.
¿Puedo auditar sus instalaciones?
Sí. Las auditorías de clientes son bienvenidas — coordínelas con 2-3 semanas de antelación. Recibimos habitualmente auditorías de OEM de automoción (Huawei, BYD, Emerson, ZTE, Mercedes-Benz) y admitimos listas de verificación de auditoría específicas del cliente. También ofrecemos auditorías virtuales por WeChat/Zoom para clientes que no pueden desplazarse.
Hable de su proyecto con un ingeniero.
Envíenos sus archivos CAD y requisitos. Revisaremos la fabricabilidad y responderemos con los próximos pasos.