


Processus qualité — CMM, PPAP, FAI, MTRs, traçabilité de lot
La qualité n’est pas une étape d’inspection finale — c’est un système qui traverse chaque étape, du devis à l’expédition. Notre cadre qualité repose sur les certifications IATF…
Processus qualité chez JUDA Technology
La qualité n’est pas une étape d’inspection finale — c’est un système qui traverse chaque étape, du devis à l’expédition. Notre cadre qualité repose sur les certifications IATF 16949:2016 (automobile), ISO 9001:2015, ISO 14001 et QC080000, et est mis en œuvre quotidiennement par notre équipe qualité composée d’opérateurs CMM, d’ingénieurs d’inspection et de responsables AQ, sur notre site de 4 500 m² à Shenzhen.
Cette page documente les outils, procédures et certifications spécifiques qui sous-tendent notre travail qualité — pour que vous sachiez exactement ce que vous achetez et quelle documentation vous recevrez.
Certifications qualité
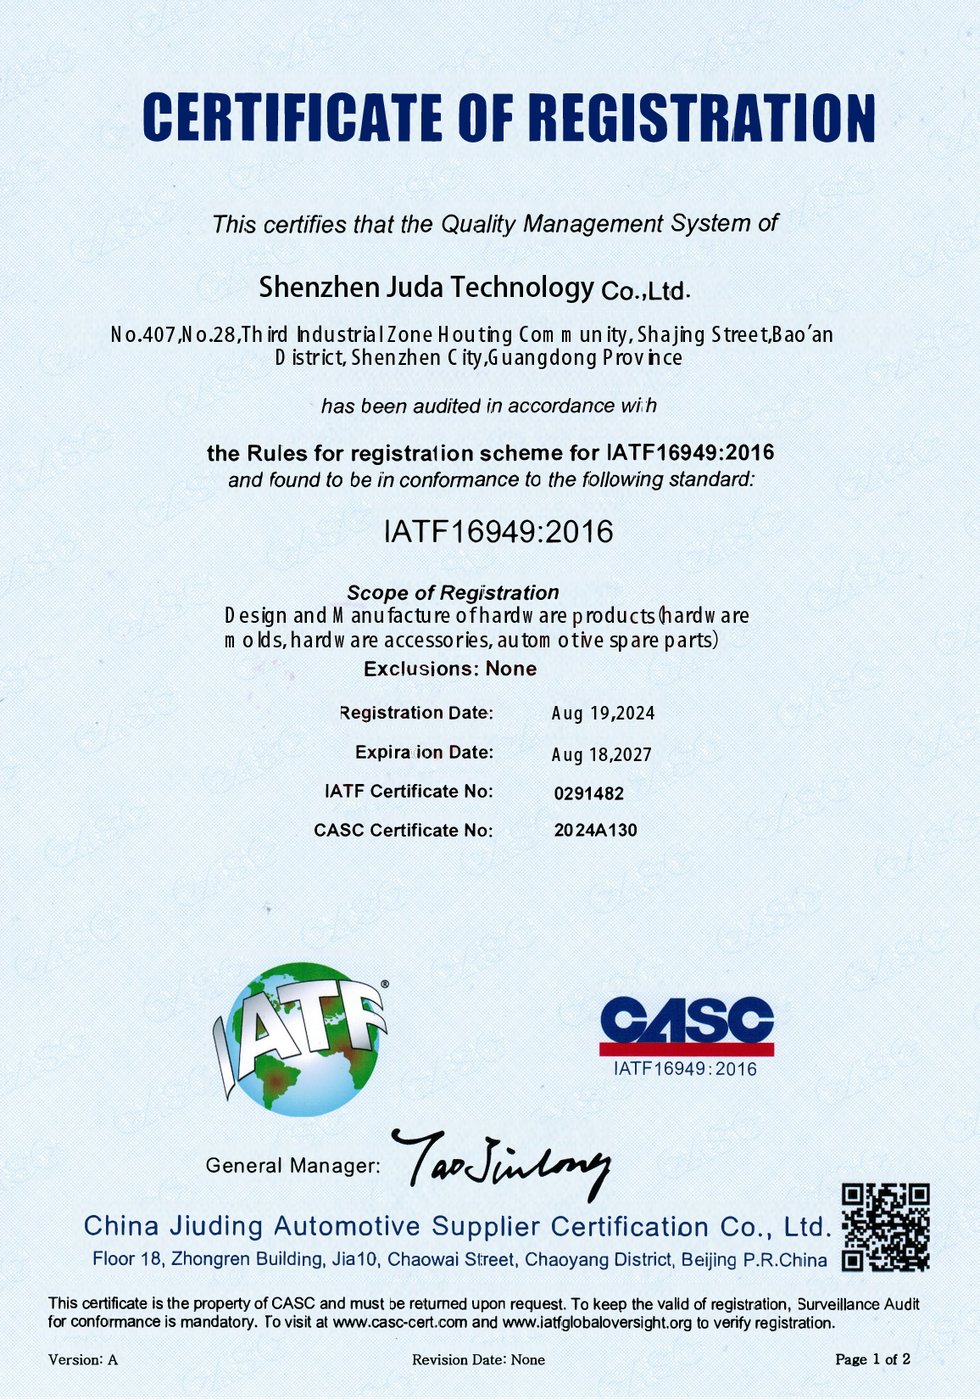
IATF 16949:2016 — Management de la qualité automobile
La norme qualité de l’industrie automobile, plus rigoureuse que l’ISO 9001. Audit annuel par un tiers. Requise pour servir les fournisseurs automobiles de rang 1 et 2. Établit les processus de FMEA, plans de surveillance, MSA, PPAP et amélioration continue.
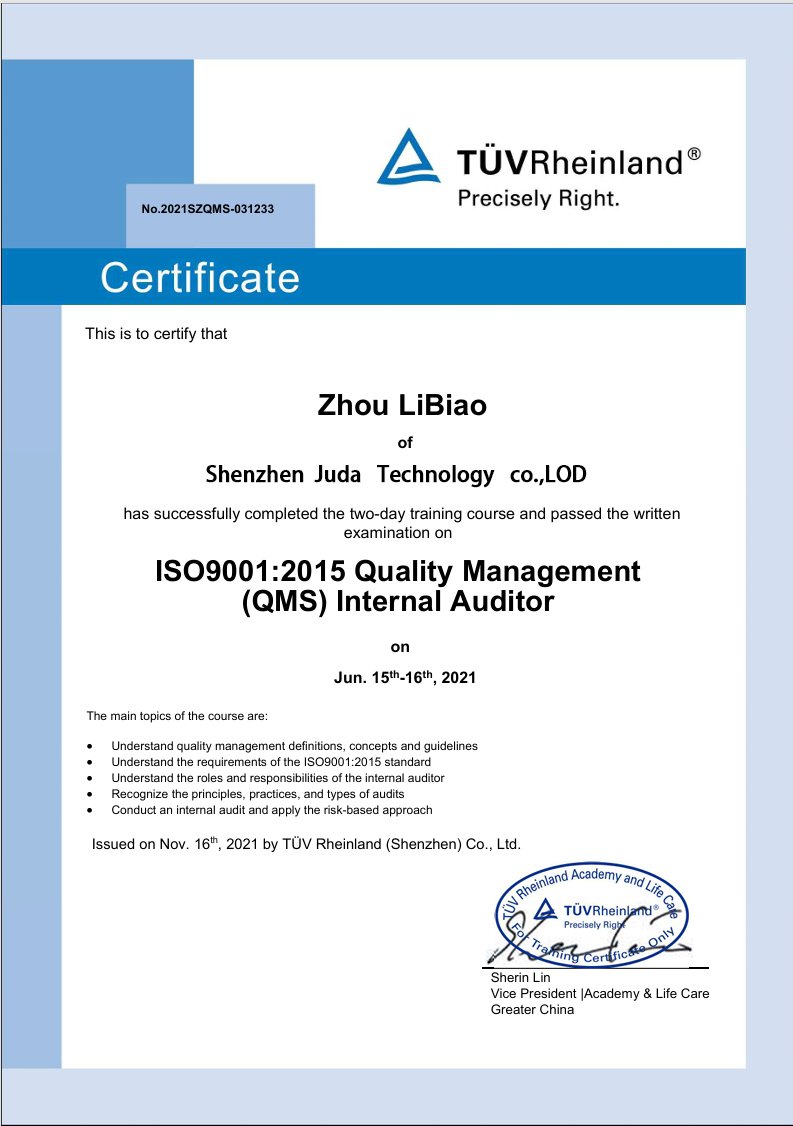
ISO 9001:2015 — Management de la qualité général
Le socle. Couvre la documentation des processus, les audits internes, la revue de direction, le suivi de la satisfaction client et les actions correctives.
ISO 14001 — Management environnemental
Minimisation des déchets, manipulation des produits chimiques, gestion de l’énergie, conformité réglementaire pour l’impact environnemental.
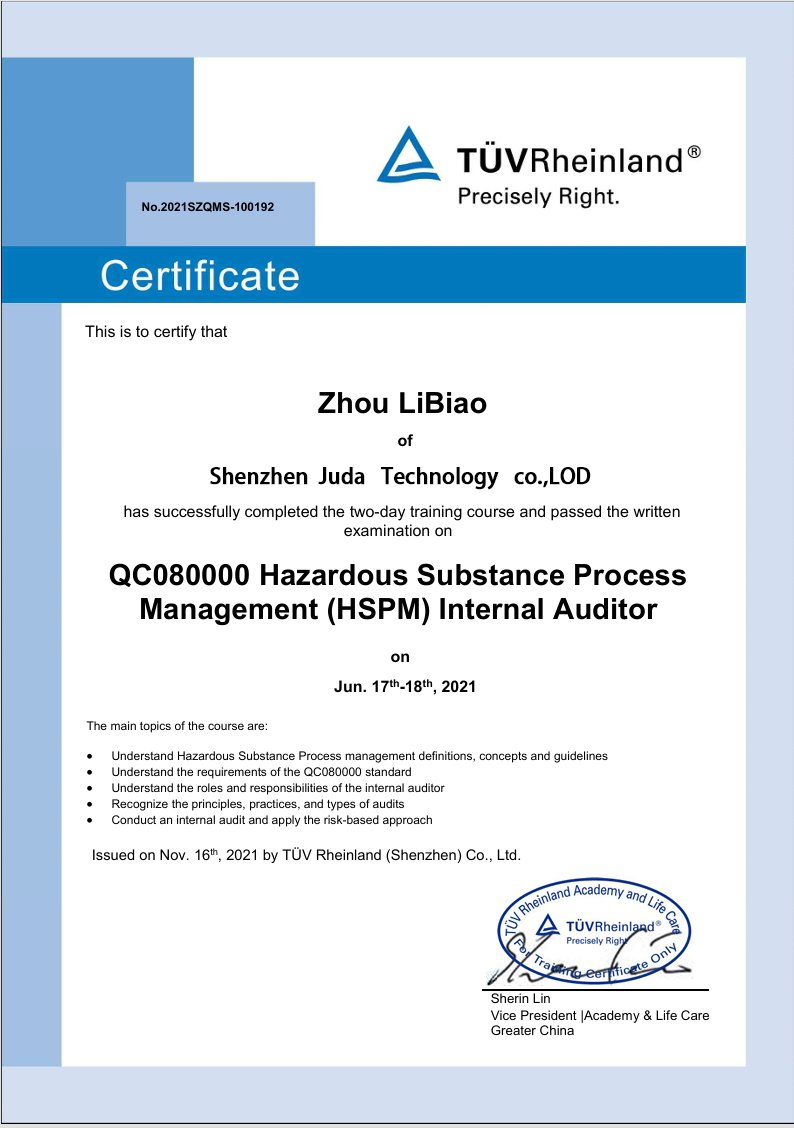
QC080000 — Management des processus liés aux substances dangereuses
Conformité aux RoHS, REACH, China RoHS et réglementations similaires. Documentation attestant que les matériaux et procédés sont exempts de substances restreintes.
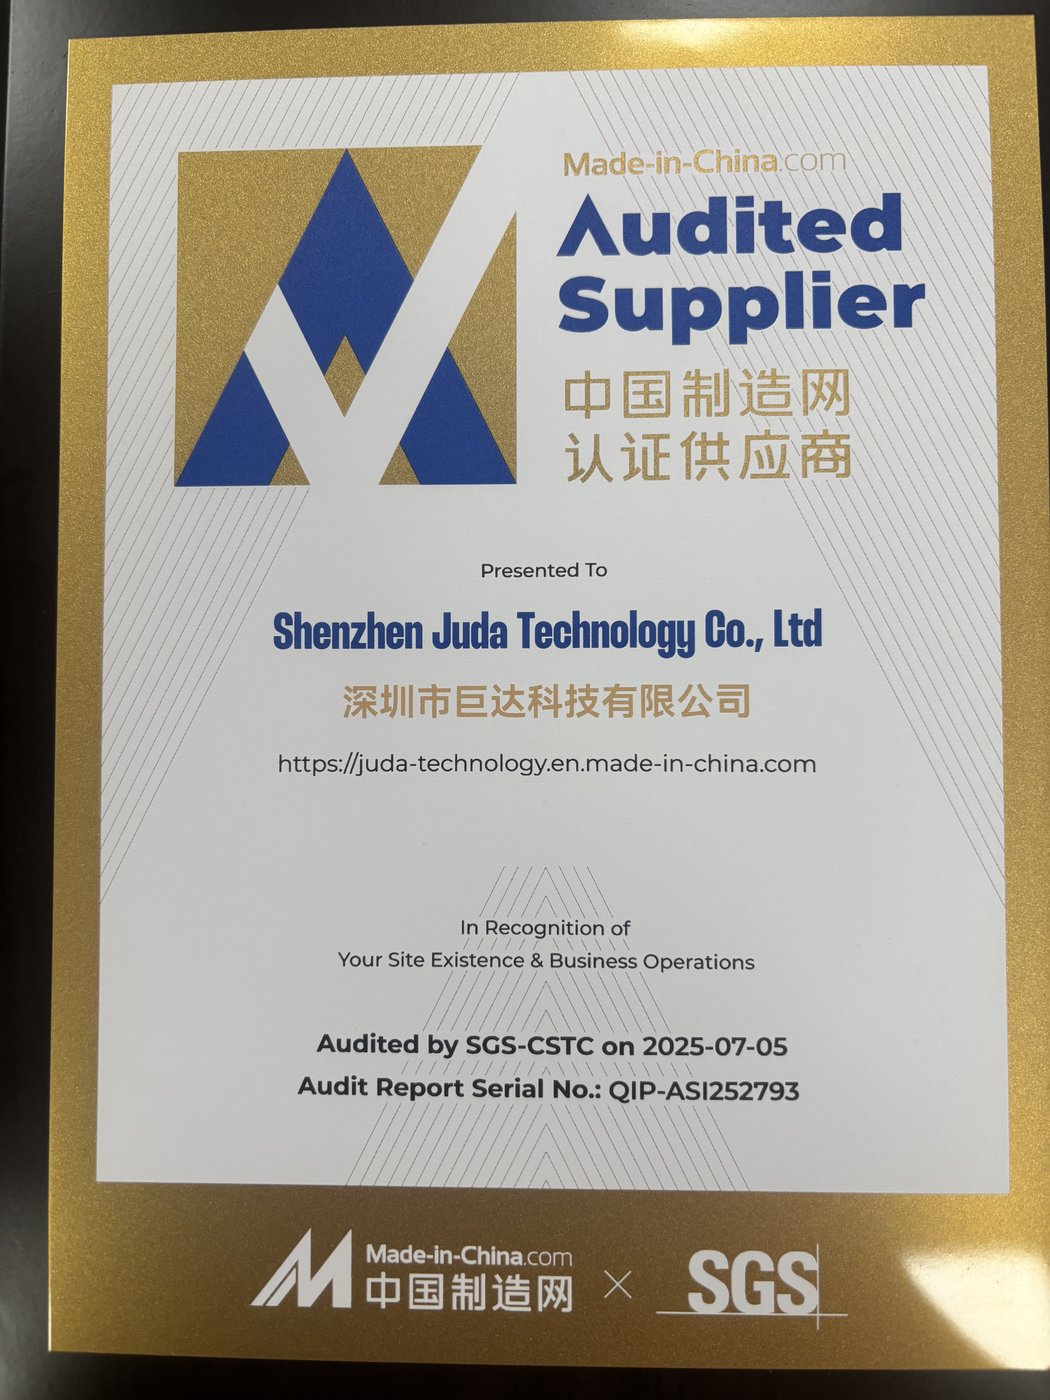
Statut de fournisseur audité
JUDA a été audité et approuvé comme fournisseur par Huawei, BYD, Emerson, ZTE et Mercedes-Benz. Ces OEM mènent leurs propres audits fournisseurs chaque année — nous les avons tous passés.
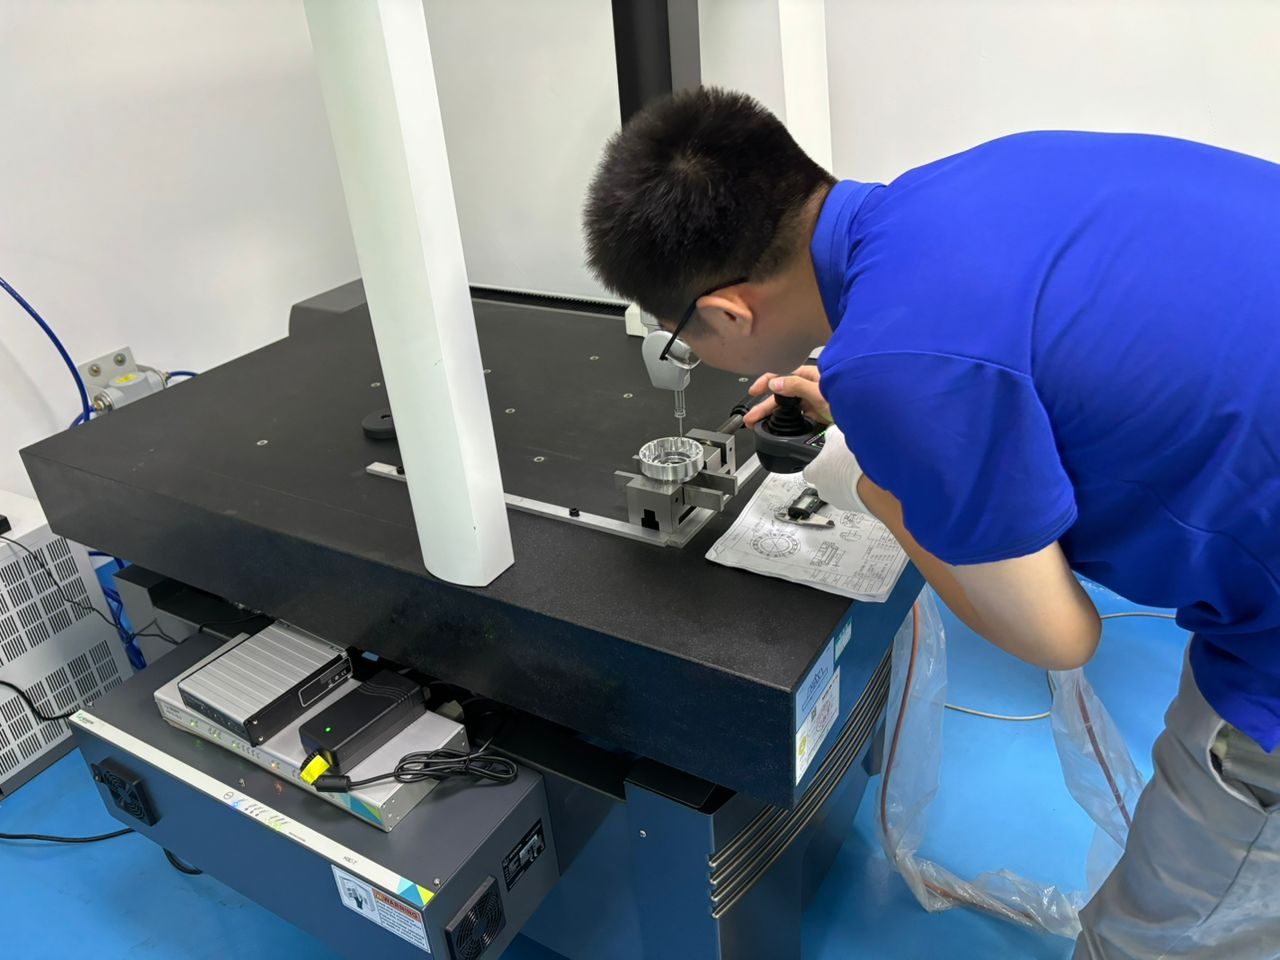
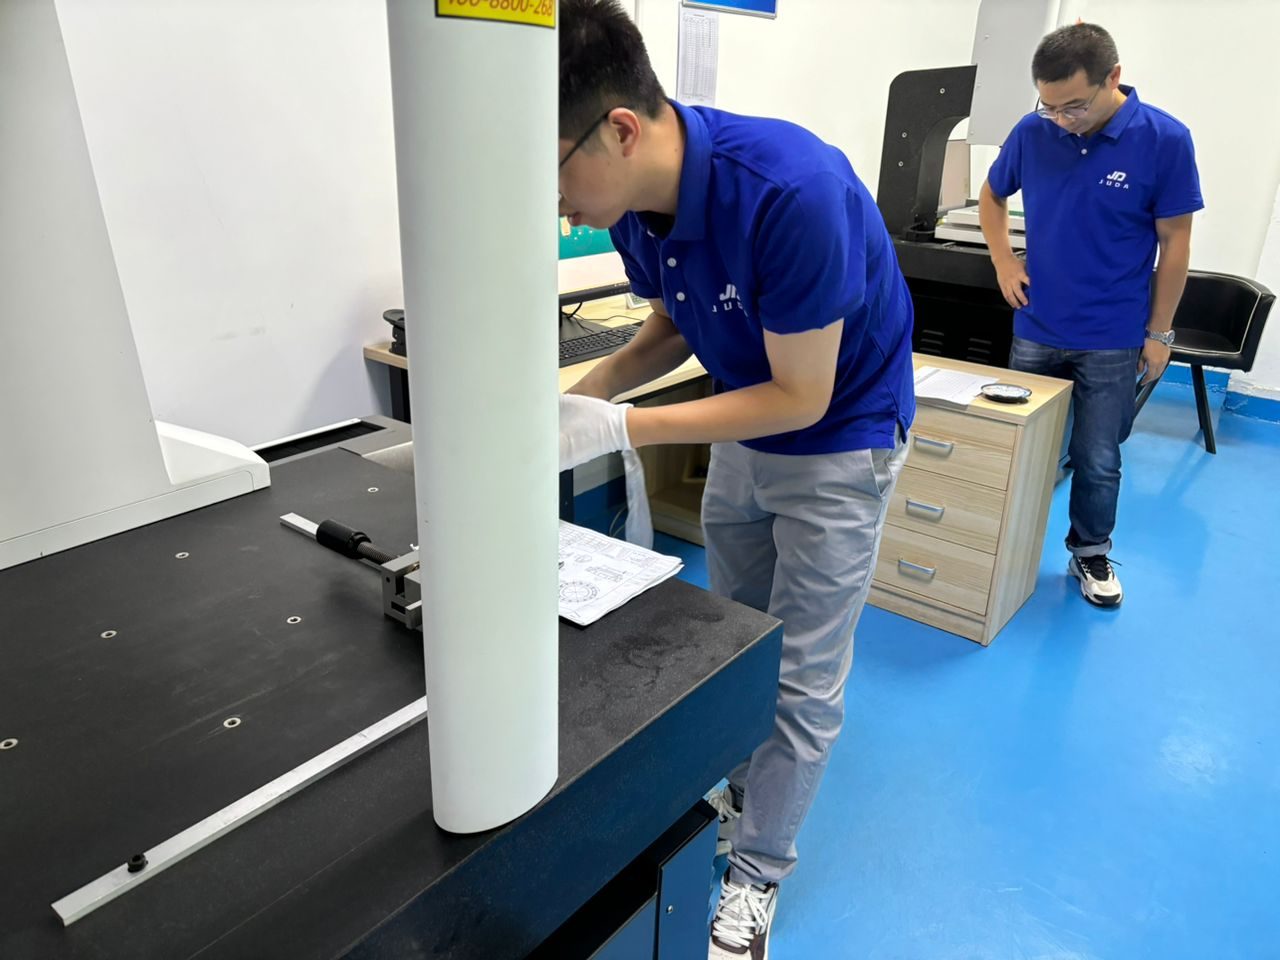
Inspection CMM
Notre laboratoire qualité exploite 8 machines CMM et de contrôle qualité, dont :
Zeiss DuraMax (compacte, haute précision pour petites pièces)
Zeiss Contura (taille moyenne, inspection complète de la pièce)
Mitutoyo Crysta-Apex (grand volume pour pièces structurelles multi-axes)
CMM optique pour mesure sans contact de pièces souples / fragiles
Tous les équipements CMM sont étalonnés annuellement selon l’ISO 10012, traçables aux étalons nationaux. Les opérateurs CMM sont formés et certifiés selon notre manuel qualité interne.
Ce que nous mesurons
- Toutes les cotes GD&T sur le plan du client
- Erreurs de forme (planéité, circularité, cylindricité)
- Tolérances de position et d’orientation
- Profil des surfaces et des lignes
- Battement (circulaire et total)
- Tolérances composées (p. ex. motif + individuel)
Échantillonnage d’inspection
- Inspection de première pièce (FAI) : 100% des caractéristiques vérifiées sur la première pièce
- Inspection en cours de process : plan d’échantillonnage selon AQL 1.0 (ou selon la spécification client) à des intervalles de production définis
- Inspection finale : inspection de lot finale AQL 1.0 minimum ; inspection à 100% disponible sur demande
- Maîtrise statistique des procédés (SPC) : collecte de données continue sur les caractéristiques critiques pour les séries > 100 pièces, avec cartes de contrôle disponibles pour le client
PPAP — Processus d’approbation des pièces de production
Pour l’automobile et d’autres industries réglementées, nous fournissons un PPAP complet selon l’AIAG 4e édition. Les 18 éléments PPAP sont pris en charge :
- Enregistrements de conception
- Documents de modification technique
- Approbation technique du client
- FMEA de conception
- Diagrammes de flux de processus
- FMEA de processus
- Plan de surveillance
- Analyse du système de mesure (MSA / Gage R&R)
- Résultats dimensionnels
- Résultats des essais de matériaux / performance
- Études préliminaires de procédé (Cpk / Ppk)
- Documentation de laboratoire qualifié
- Rapport d’approbation d’aspect (AAR) le cas échéant
- Pièces de production échantillons
- Échantillon maître
- Moyens de contrôle
- Exigences spécifiques du client
- Bon de garantie de soumission de pièce (PSW)
Niveau de soumission PPAP (niveau 1-5) selon la préférence du client. Délai standard : 5-10 jours ouvrés après approbation de la première pièce.
Inspection de première pièce AS9102 — Aéronautique
Pour les clients aéronautiques, nous fournissons la documentation AS9102 Rev C FAI :
- Formulaire 1 : Responsabilité du numéro de pièce
- Formulaire 2 : Responsabilité produit — matières premières, spécifications et procédés spéciaux
- Formulaire 3 : Responsabilité des caractéristiques, vérification et évaluation de compatibilité
La FAI est réalisée sur la première pièce de chaque nouveau programme, après tout changement nécessitant une requalification (changement de matériau, de procédé, d’équipement, dormance > 2 ans).
Traçabilité des matériaux (MTRs)
Chaque commande inclut des rapports d’essai de matériaux (MTRs) traçables à la coulée d’aciérie d’origine. Pour chaque lot expédié :
- Nuance et spécification du matériau (p. ex. « Ti-6Al-4V per ASTM F136 »)
- Numéro de coulée / numéro de lot de l’aciérie
- Composition chimique (% en poids de chaque élément)
- Propriétés mécaniques (traction, limite d’élasticité, allongement, dureté)
- Certification d’aciérie (ASTM, EN, JIS, GB, AMS selon le cas)
- Numéro de lot interne JUDA reliant la coulée au BC client et au lot d’usinage
La traçabilité est maintenue de la réception de la matière première jusqu’à l’usinage, la finition, l’inspection et l’expédition. Les enregistrements sont conservés pendant toute la durée de vie du programme de la pièce ou selon la période de conservation spécifiée par le client.
Vérification de la rugosité de surface
Mesures au profilomètre (stylet à contact, Mitutoyo SJ-410 ou équivalent) sur toutes les surfaces avec des exigences Ra spécifiées. Les rapports incluent l’emplacement de mesure, le Ra moyen, le Rz max et la longueur de coupure selon l’ISO 4287/4288. Profilométrie optique sans contact disponible pour les surfaces délicates.
Essai de dureté
- Dureté Rockwell (HRA, HRB, HRC) selon ASTM E18 — méthode principale pour les aciers traités thermiquement
- Dureté Vickers (HV) selon ASTM E92 — pour les sections minces et la microdureté
- Microdureté pour les pièces cémentées, plaquées ou traitées en surface
- Dureté Brinell (HB) selon ASTM E10 pour les pièces moulées et de grande taille
Autres essais sur demande
- Essai de traction sur éprouvettes représentatives (validation du traitement thermique)
- Essai de corrosion au brouillard salin selon ASTM B117 (pour pièces plaquées ou revêtues)
- Mesure d’épaisseur de revêtement (XRF, magnétique, courants de Foucault)
- Validation de propreté selon ASTM F2459 (extraction gravimétrique — pour le médical et l’aéronautique)
- Test de fuite à l’hélium pour les assemblages étanches
- Test de pression pour les pièces de manipulation de fluides
Maîtrise statistique des procédés (SPC)
Pour les séries > 100 pièces de caractéristiques critiques, nous collectons des données dimensionnelles à des intervalles définis et maintenons des cartes de contrôle (X-bar / R, ou X-bar / S). Les indices Cpk et Ppk sont rapportés avec l’expédition. Les conditions hors contrôle déclenchent une action corrective immédiate selon nos procédures IATF 16949.
Étalonnage & maintenance des équipements
- Tous les instruments de mesure étalonnés annuellement selon l’ISO 10012
- Certificats d’étalonnage traçables aux étalons nationaux (NIM China, NIST)
- Études Gage R&R sur les systèmes de mesure critiques
- Précision des machines CNC vérifiée trimestriellement au ball-bar et à l’interféromètre laser
- Vérification quotidienne des correcteurs d’outils sur les machines de production
Action corrective & préventive (CAPA)
Toute non-conformité qualité déclenche notre processus d’action corrective formel 8D :
- Constitution de l’équipe
- Description du problème
- Action de confinement (isoler les pièces affectées)
- Analyse de la cause racine (5-pourquoi, arête de poisson, Pareto)
- Sélection de l’action corrective permanente
- Vérification de la mise en œuvre
- Prévention de la récurrence
- Reconnaissance de l’équipe et clôture
Les rapports 8D sont remis au client pour tout problème signalé sur le terrain. Le taux de récurrence est suivi et rapporté dans notre revue qualité annuelle.
Livraison de la documentation
Standard avec chaque expédition :
- Rapport d’essai de matériau (MTR) pour la matière première
- Rapport d’inspection dimensionnelle (ou CMM PDF)
- Certificat de conformité (CoC)
- Liste de colisage avec numéros de lot/coulée
Sur demande (sans coût supplémentaire) : rapports de rugosité de surface, rapports de dureté, dossier PPAP, dossier AS9102 FAI, cartes SPC, photos des pièces et de l’emballage.
Discuter de vos exigences qualité
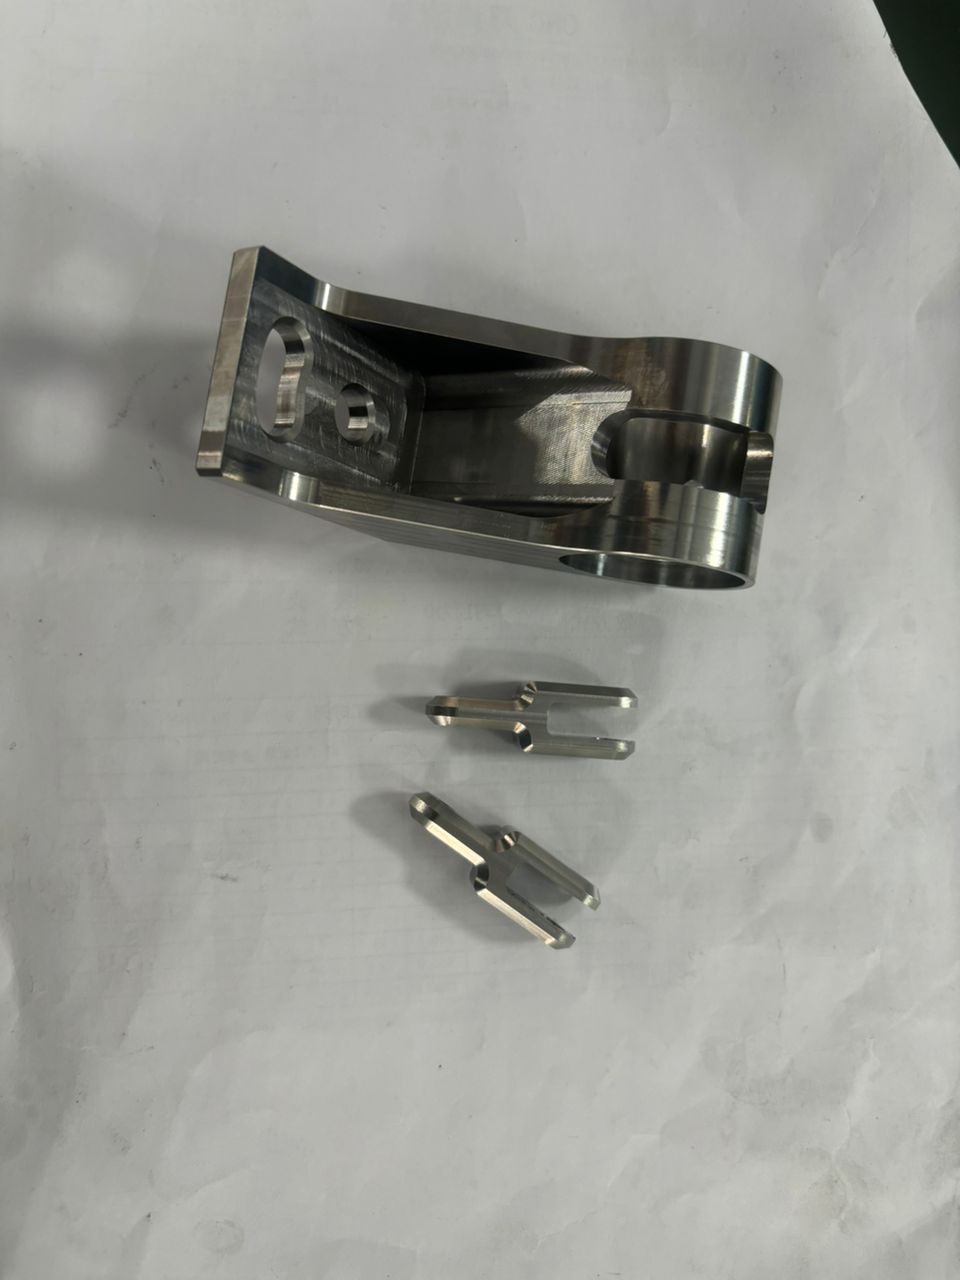
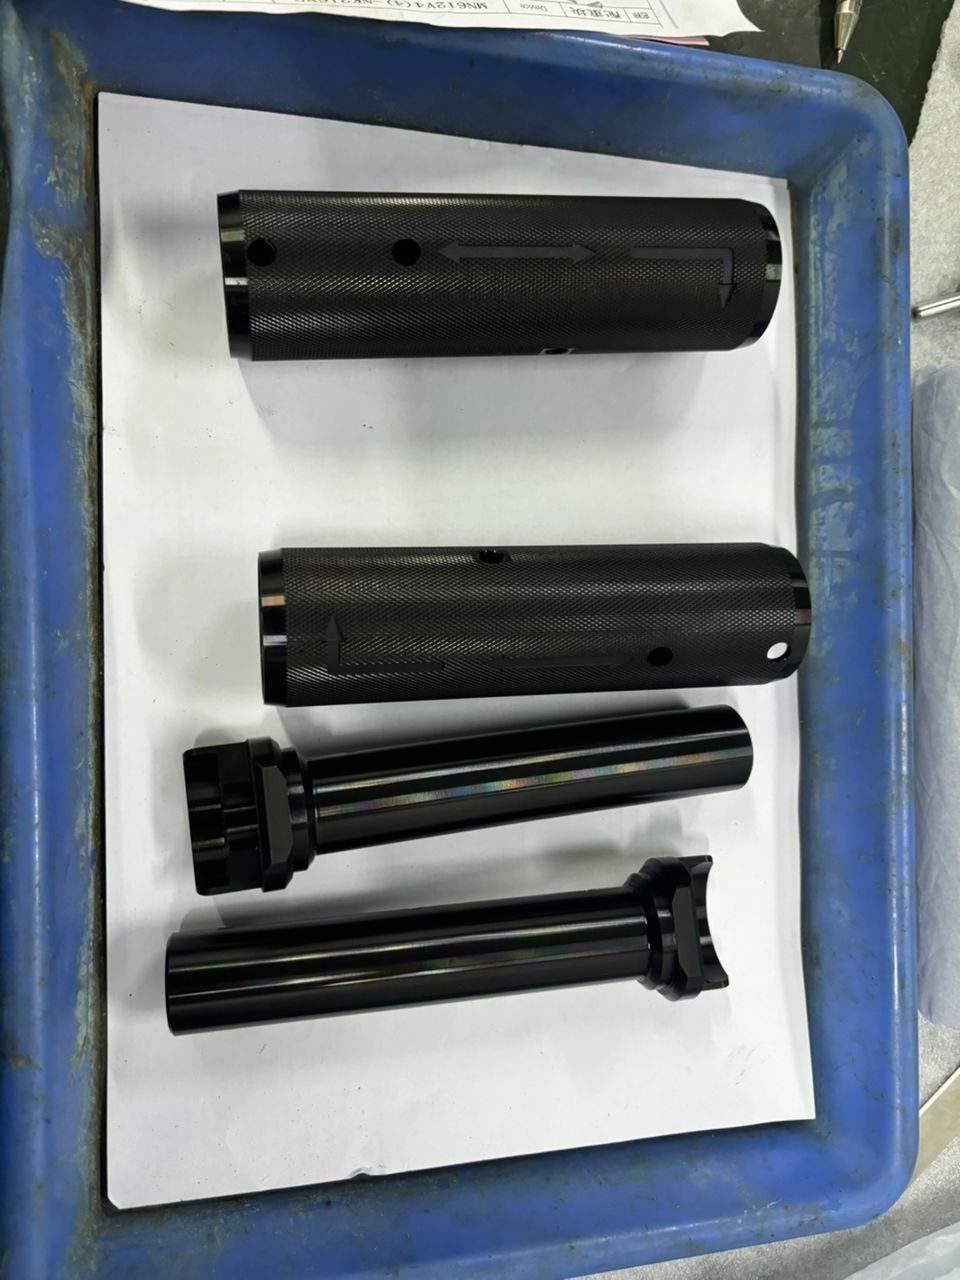
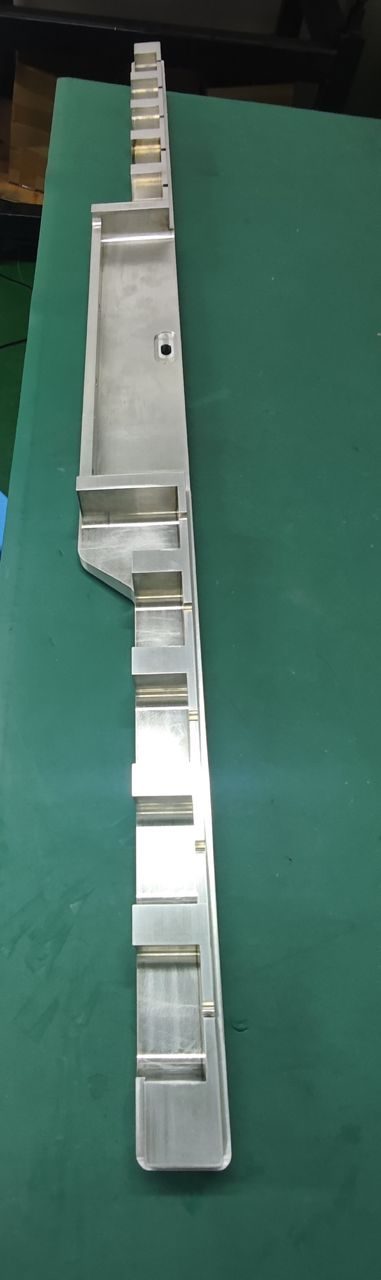
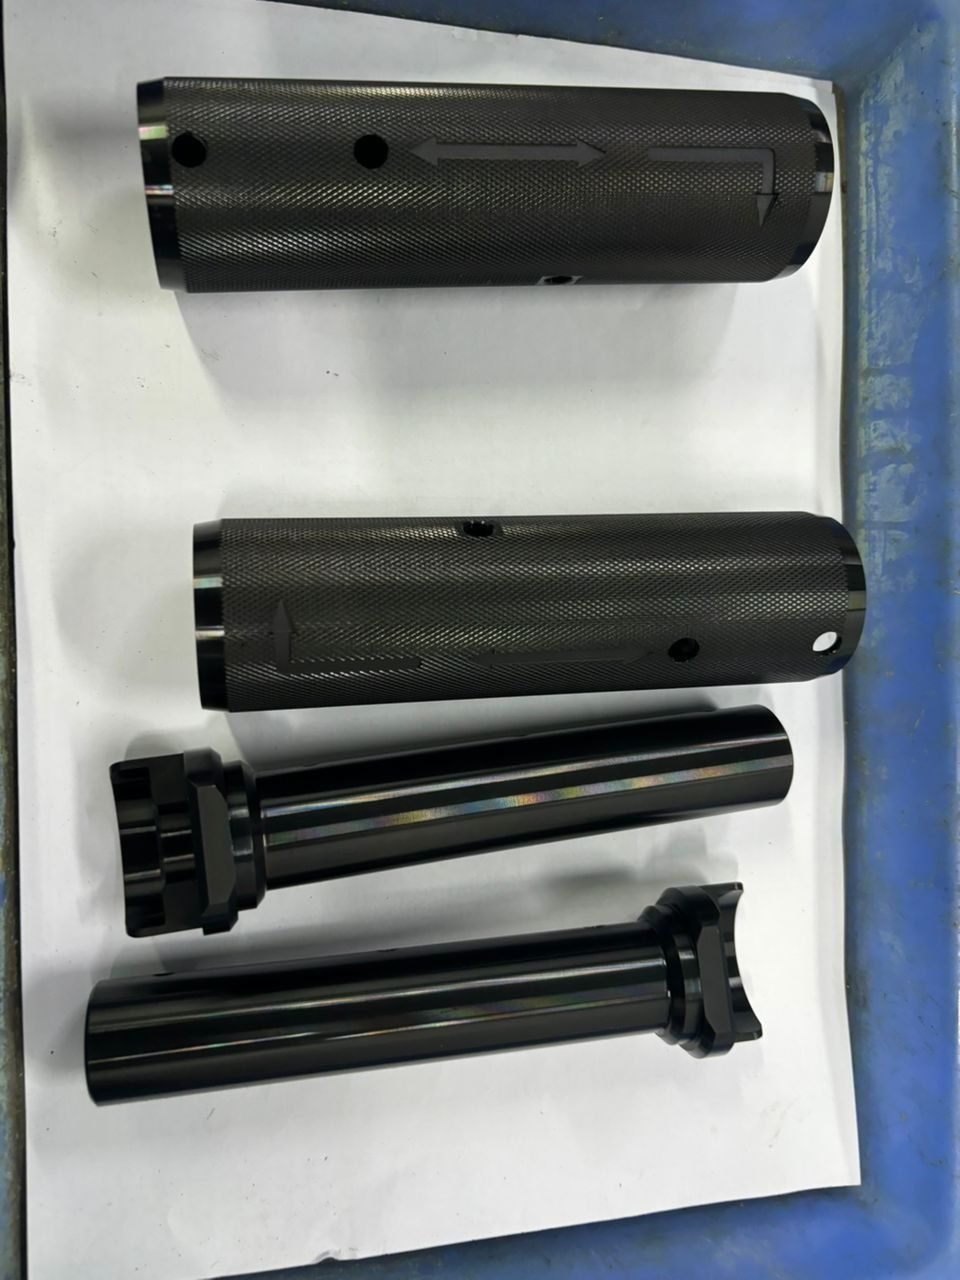
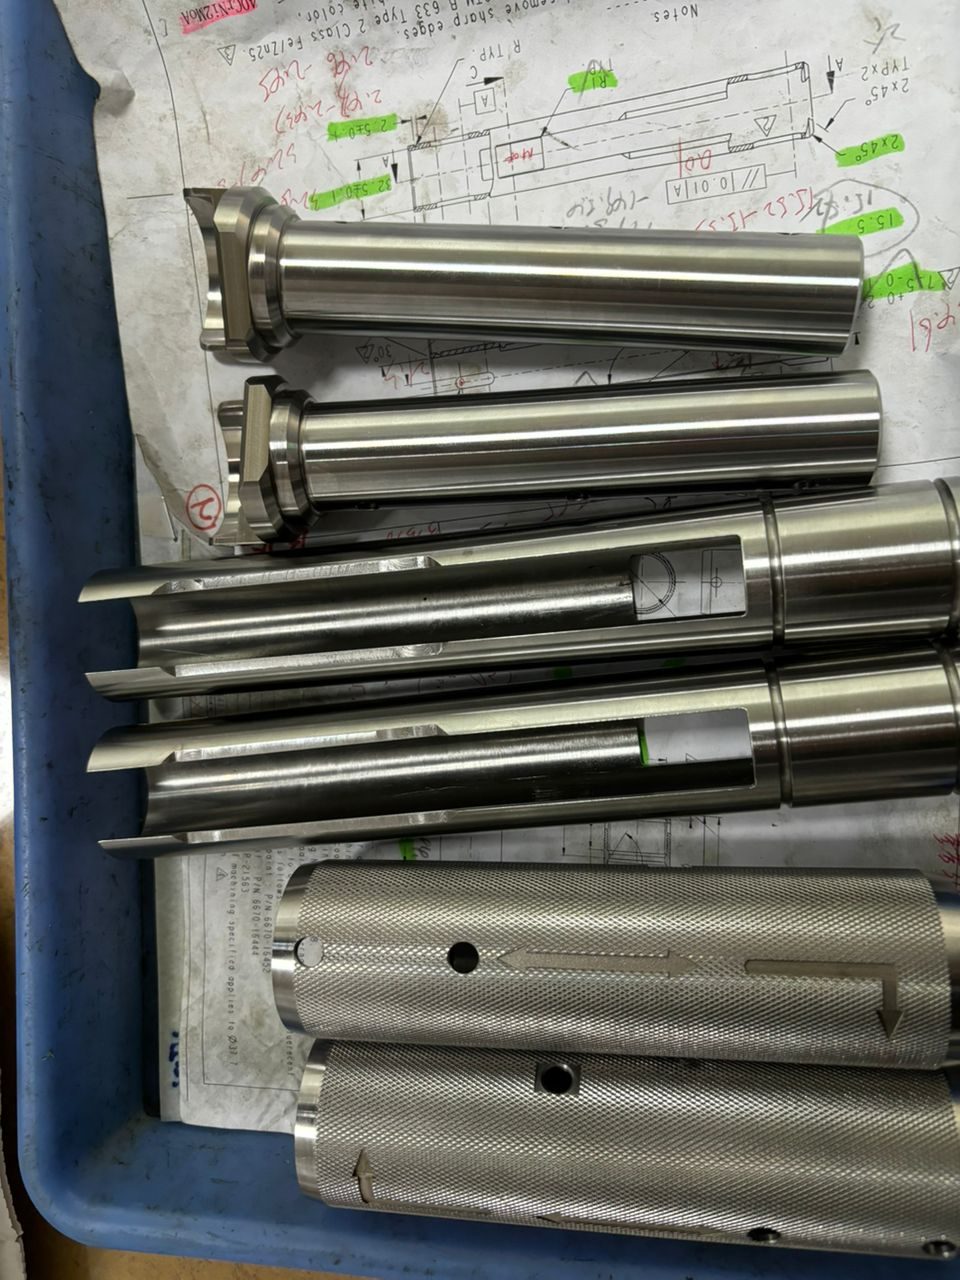
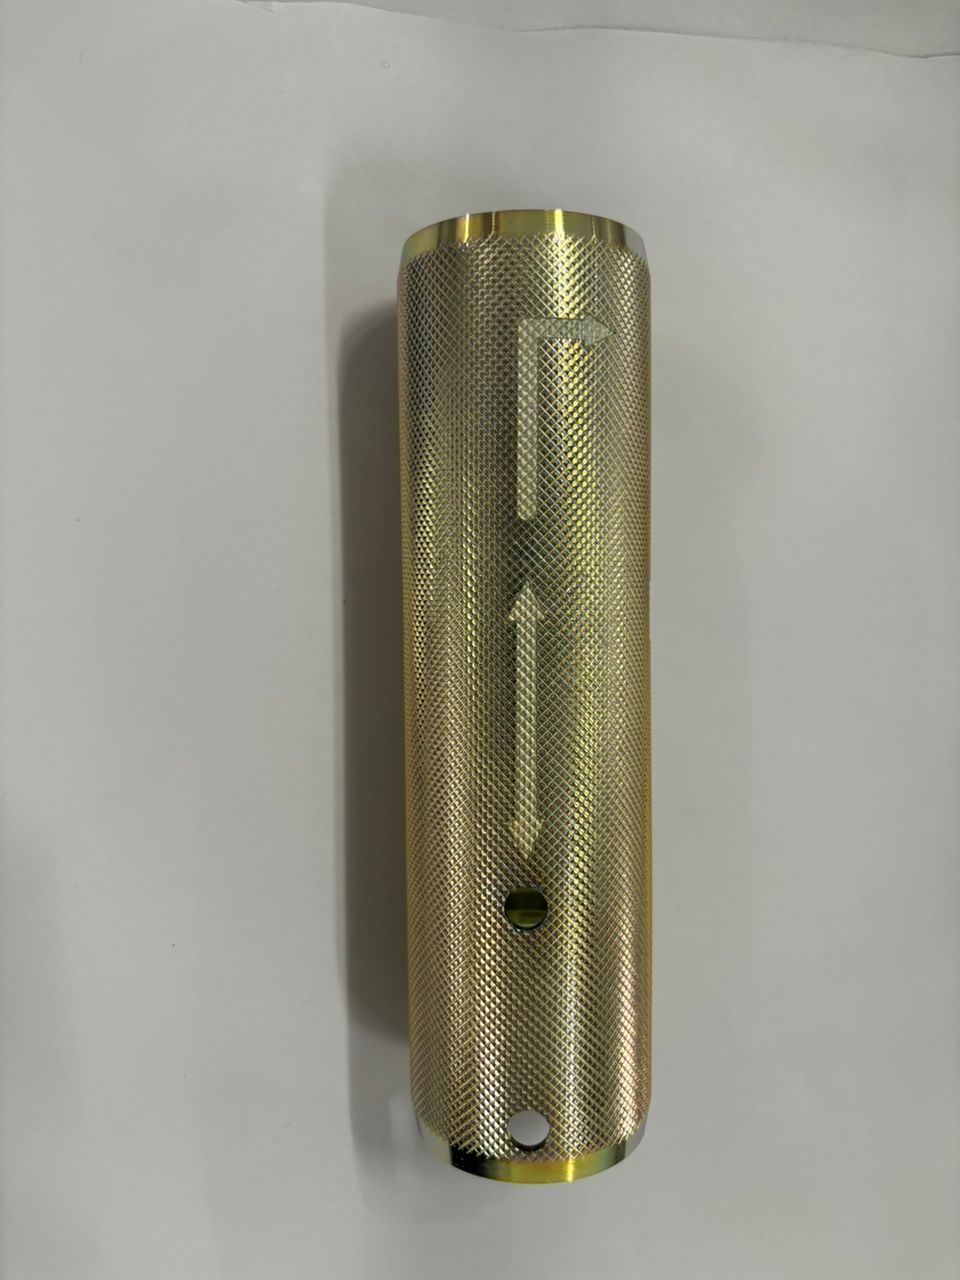
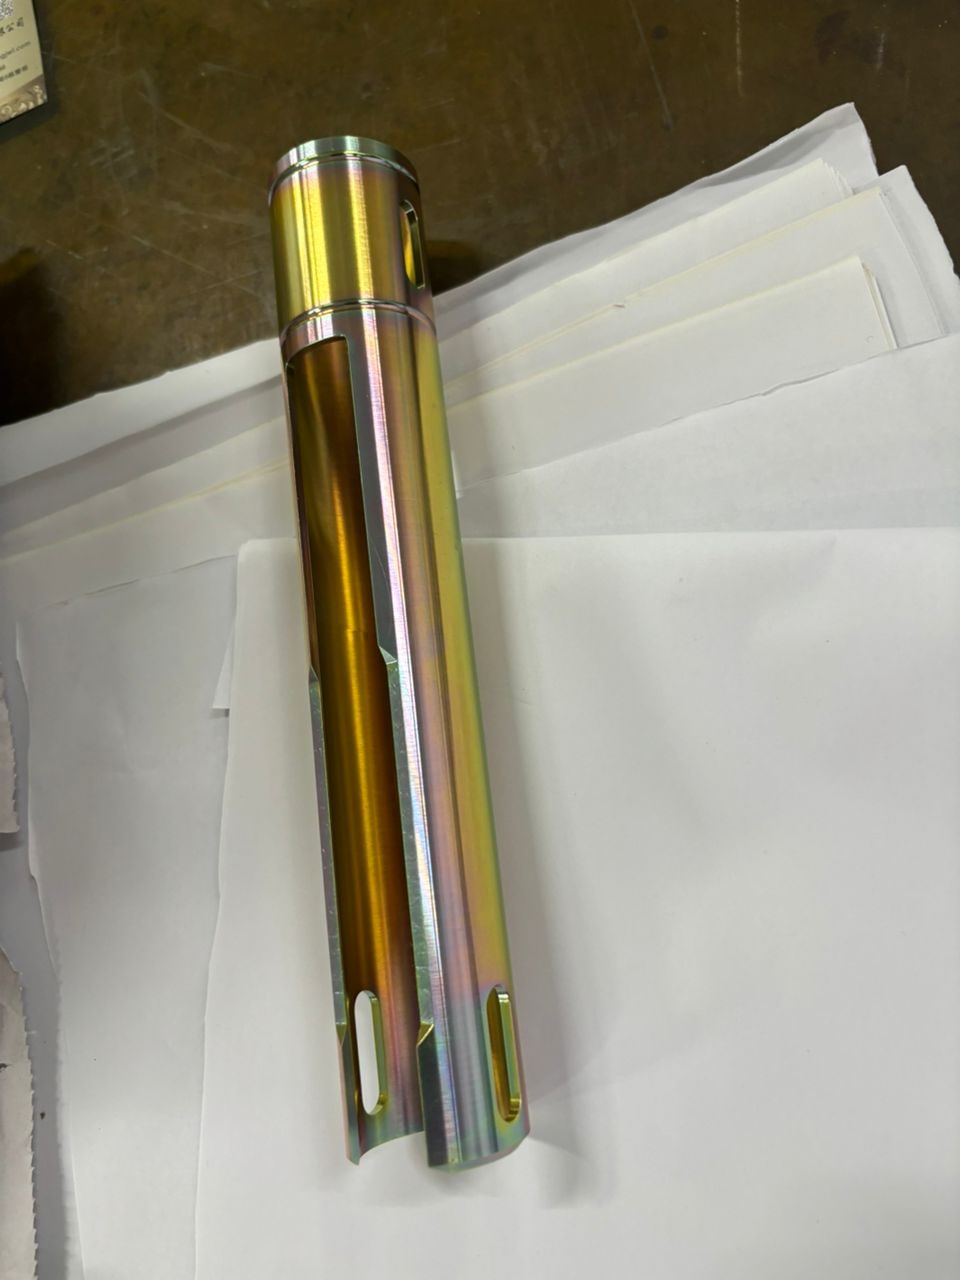
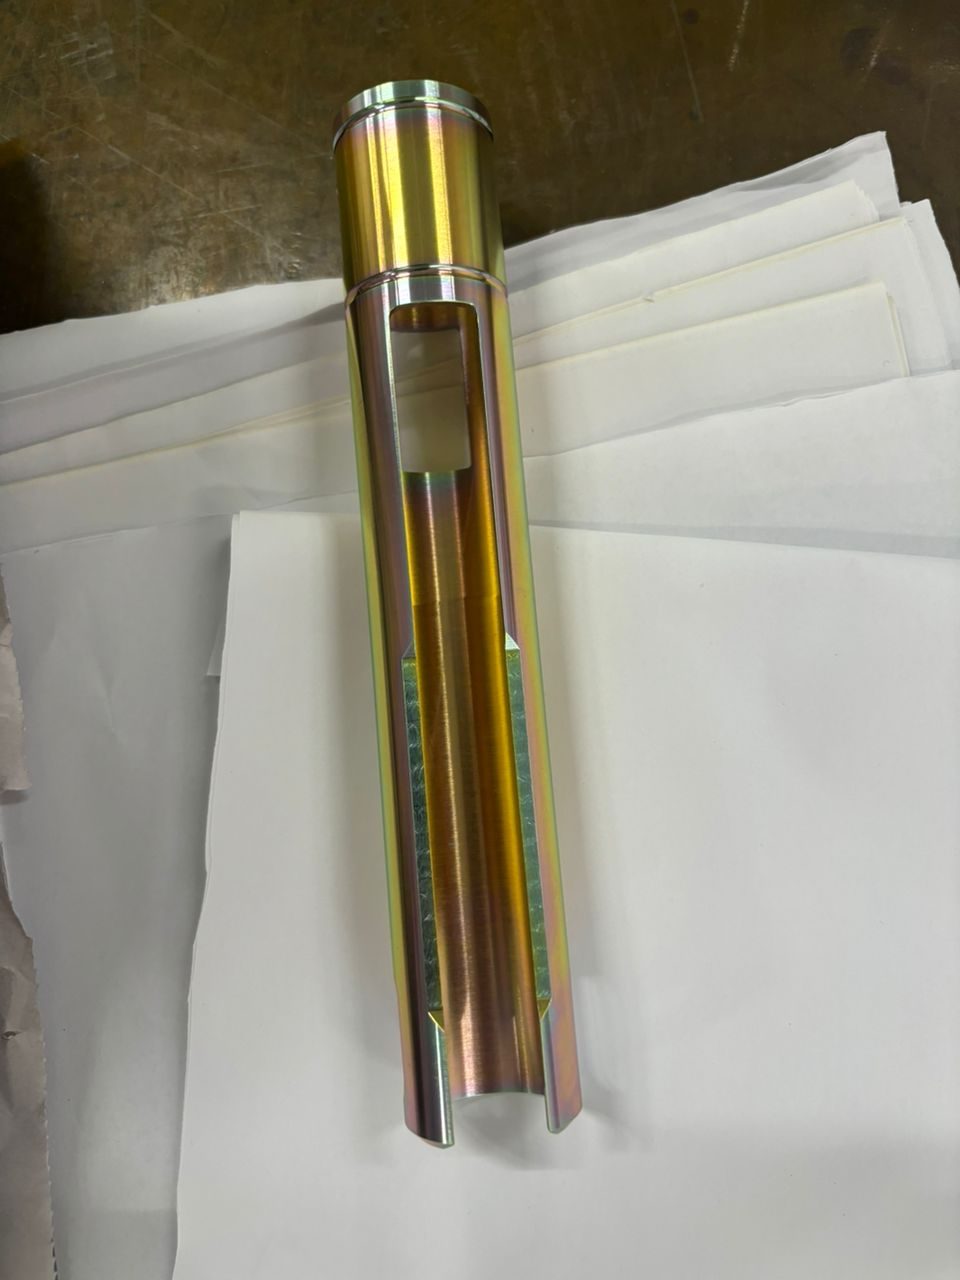
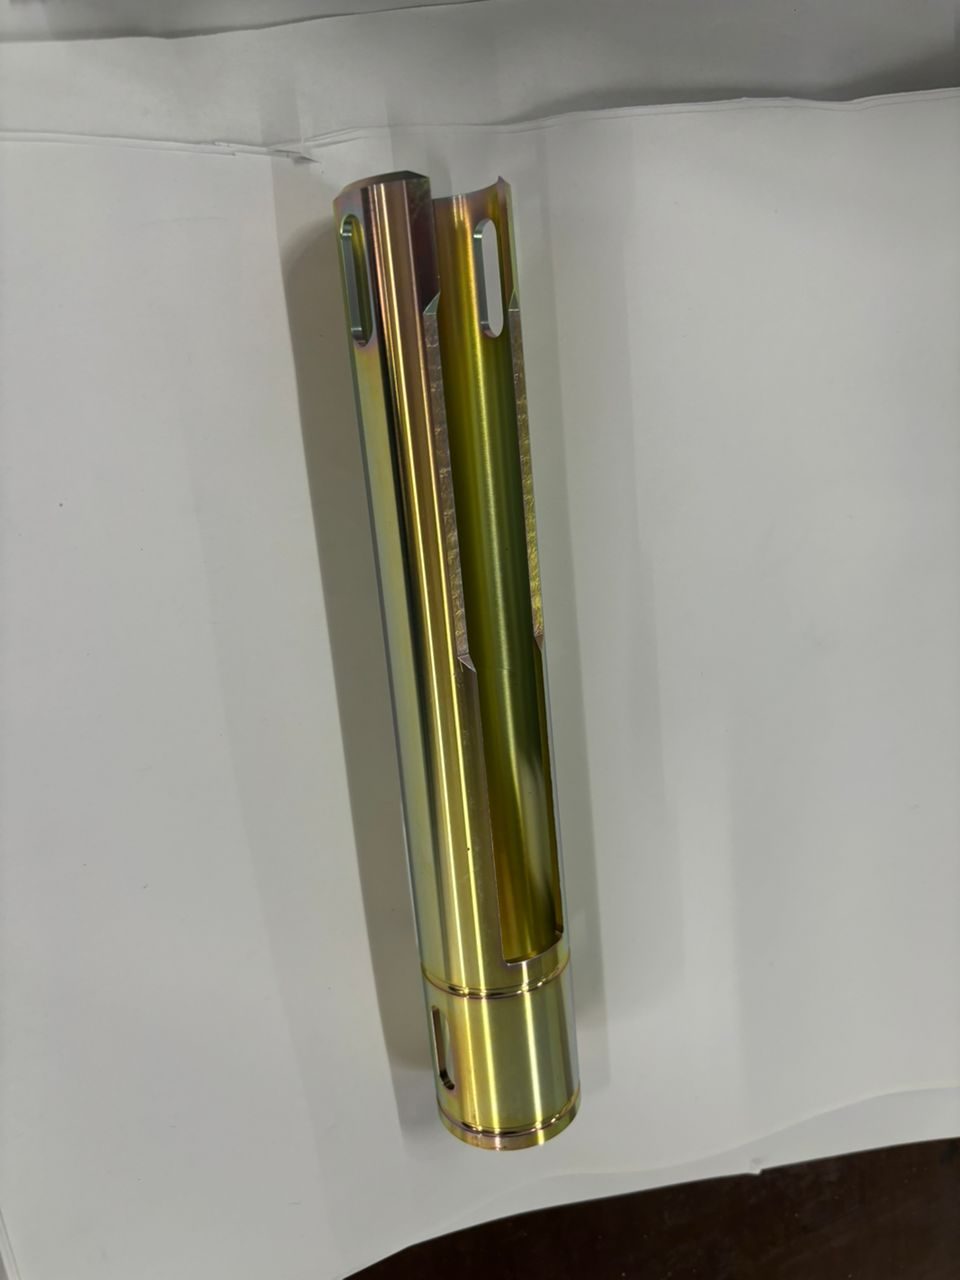
Pièces réelles que nous avons usinées
Une précision vérifiable — de vraies pièces de production de notre atelier de Shenzhen.
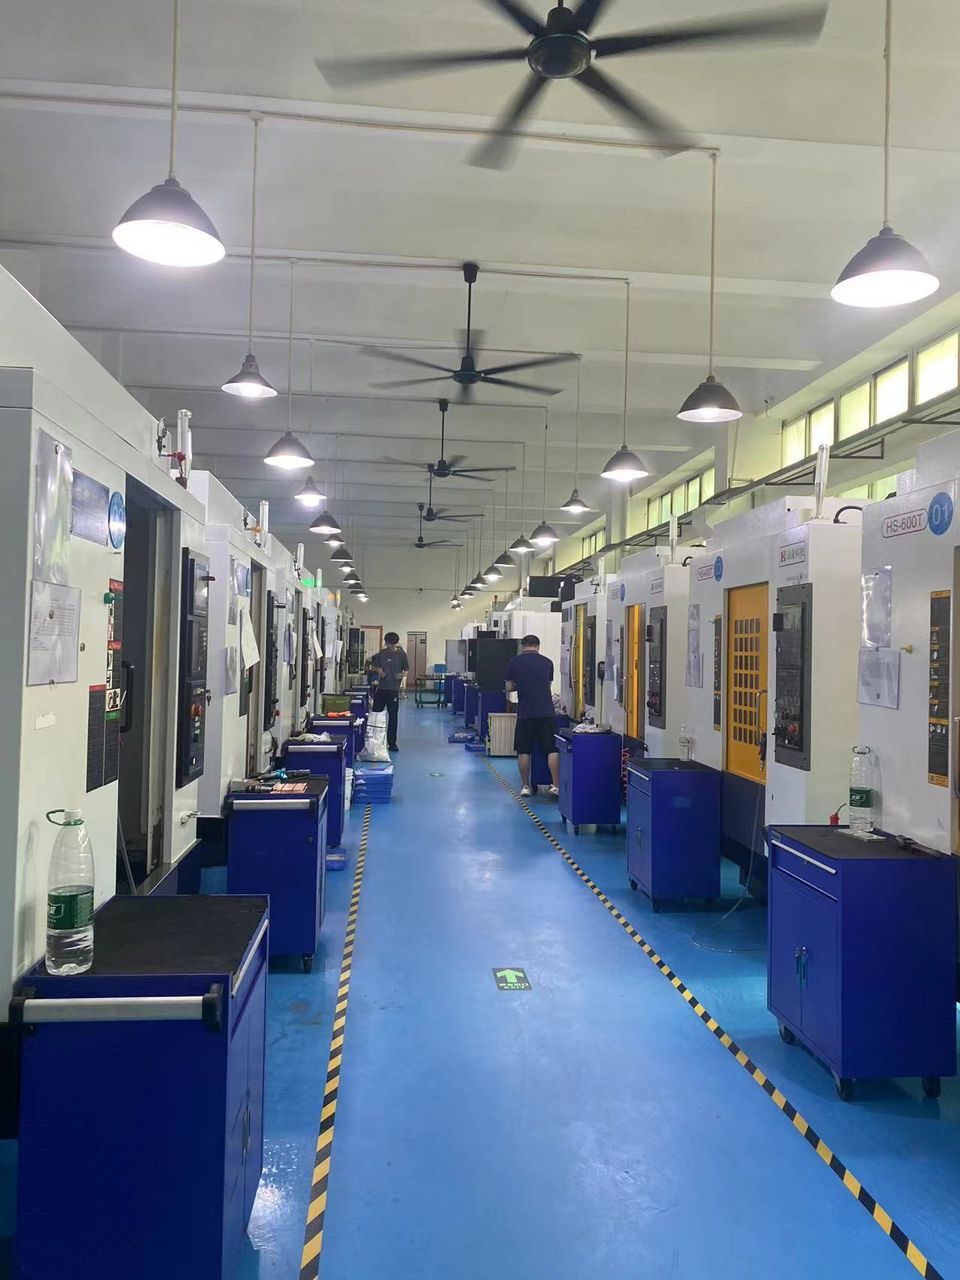
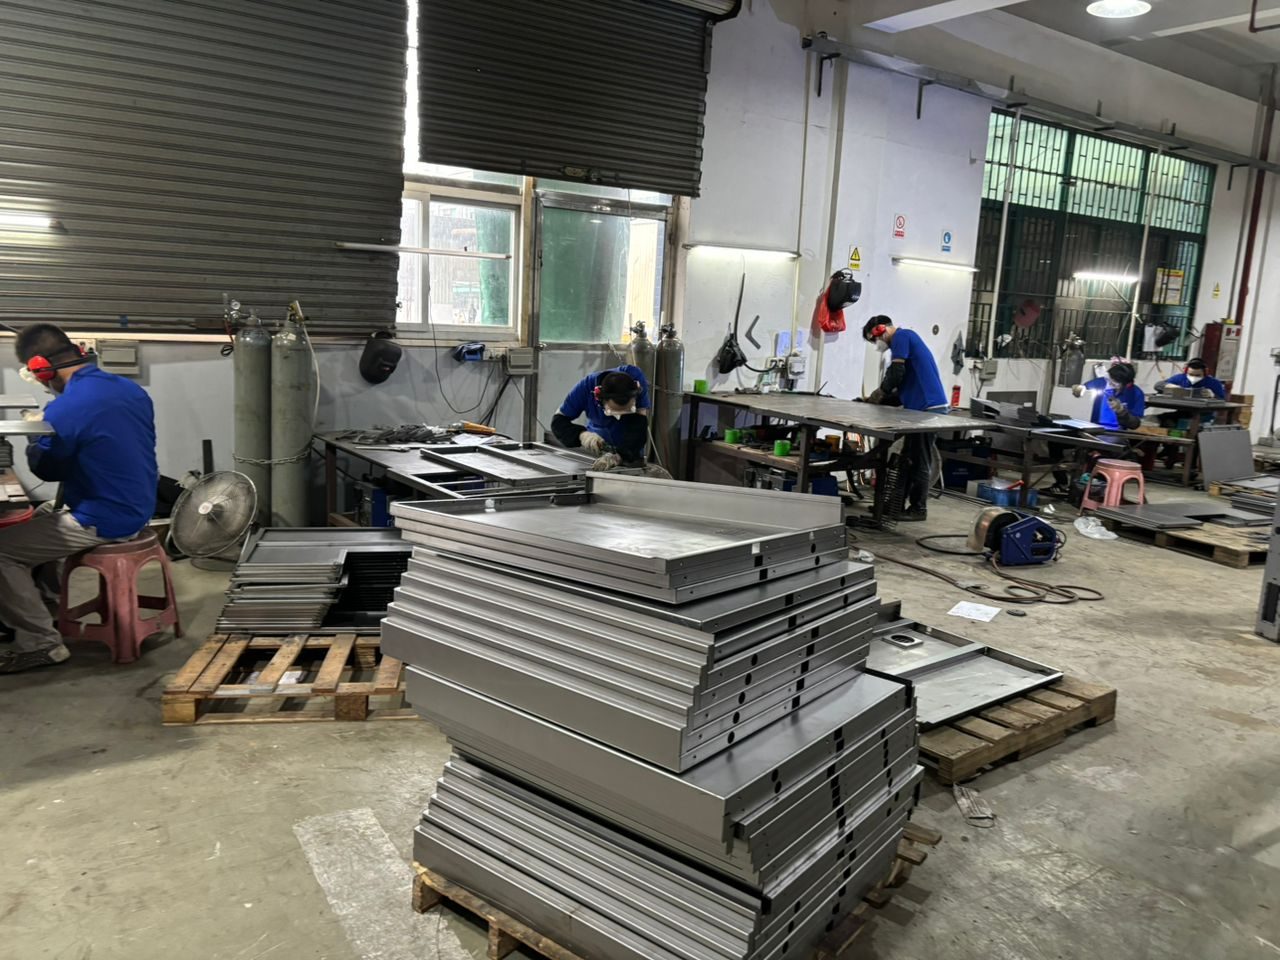
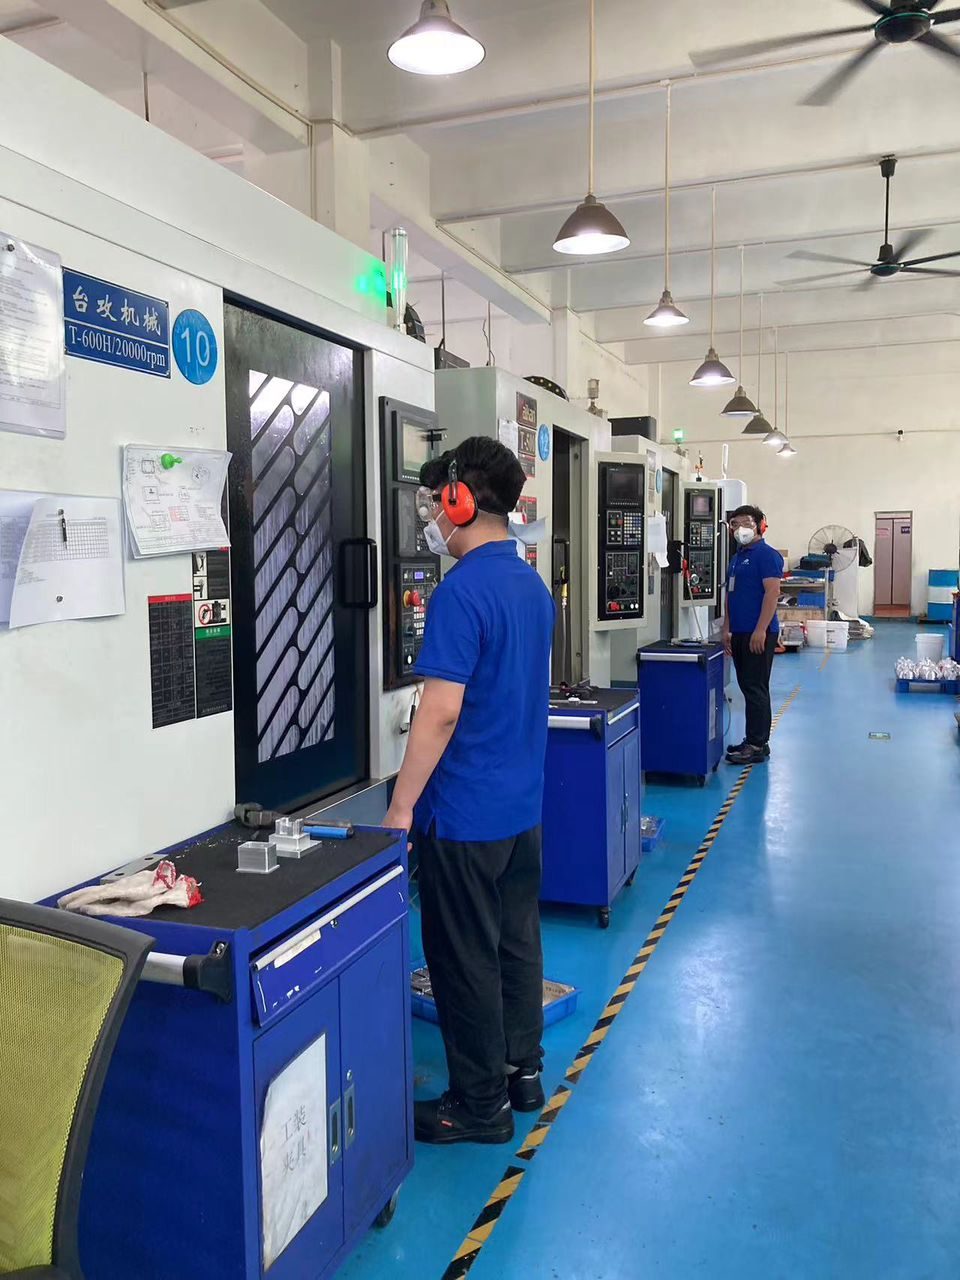
Dans notre atelier
Qualité certifiée — vérifiable
Cliquez sur un certificat pour voir le document complet.
Questions fréquentes
Qu'est-ce qui est inclus dans votre documentation qualité standard ?
Chaque expédition inclut : rapport d'essai de matériau (MTR) pour la matière première avec traçabilité de coulée d'aciérie, rapport d'inspection dimensionnelle (CMM PDF), certificat de conformité (CoC), et liste de colisage avec numéros de lot. Documentation supplémentaire (rugosité de surface, dureté, dossier PPAP, AS9102 FAI, cartes SPC) disponible sur demande sans coût supplémentaire.
Vos machines CMM sont-elles étalonnées ?
Oui. Tous les équipements CMM (Zeiss DuraMax, Zeiss Contura, Mitutoyo Crysta-Apex) sont étalonnés annuellement selon l'ISO 10012, traçables aux étalons nationaux (NIM China). Certificats d'étalonnage disponibles sur demande.
Pouvez-vous fournir un PPAP complet sous IATF 16949 ?
Oui. Nous fournissons les 18 éléments PPAP selon l'AIAG 4e édition : enregistrements de conception, FMEA, plans de surveillance, MSA, résultats dimensionnels et matériaux, études de capabilité procédé (Cpk/Ppk) et bon de garantie de soumission de pièce. Niveau de soumission 1-5 selon la préférence du client.
Réalisez-vous la FAI AS9102 pour l'aéronautique ?
Oui. Inspection de première pièce AS9102 Rev C (formulaires 1, 2, 3) pour les clients aéronautiques. Réalisée sur la première pièce de chaque nouveau programme et après tout changement qualifiant. Délai standard 3-5 jours ouvrés après achèvement de la pièce.
Combien de temps conservez-vous les enregistrements qualité ?
Conservation standard : 10 ans à compter de la dernière expédition. Conservation plus longue disponible selon l'exigence du client (nous avons des clients exigeant une conservation de 25 ans pour l'aéronautique et le médical). Les enregistrements incluent toutes les données CMM, les MTRs, les enregistrements de traçabilité et la documentation de procédé.
Que se passe-t-il si une pièce échoue à l'inspection dans votre usine ?
Les pièces non conformes sont immédiatement isolées (étiquetées en rouge) et ne sont jamais expédiées. Nous effectuons une analyse de cause racine, documentons la non-conformité et mettons en œuvre une action corrective selon nos procédures IATF 16949. Si le problème affecte un lot déjà expédié, nous notifions le client sous 24 heures avec un plan d'action 8D.
Puis-je auditer votre site ?
Oui. Les audits clients sont les bienvenus — à coordonner 2-3 semaines à l'avance. Nous accueillons régulièrement des audits d'OEM automobiles (Huawei, BYD, Emerson, ZTE, Mercedes-Benz) et prenons en charge les listes de contrôle d'audit spécifiques au client. Audits virtuels via WeChat/Zoom également disponibles pour les clients ne pouvant pas se déplacer.
Parlez de votre projet avec un ingénieur.
Envoyez vos fichiers CAO et exigences. Nous examinerons la fabricabilité et vous répondrons avec les prochaines étapes.