


Qualitätsprozess — CMM, PPAP, FAI, MTRs, Chargenrückverfolgbarkeit
Qualität ist kein abschließender Prüfschritt — sie ist ein System, das durch jede Phase von der Angebotserstellung bis zur Lieferung läuft. Unser Qualitätsrahmen basiert auf den Zertifizierungen IATF…
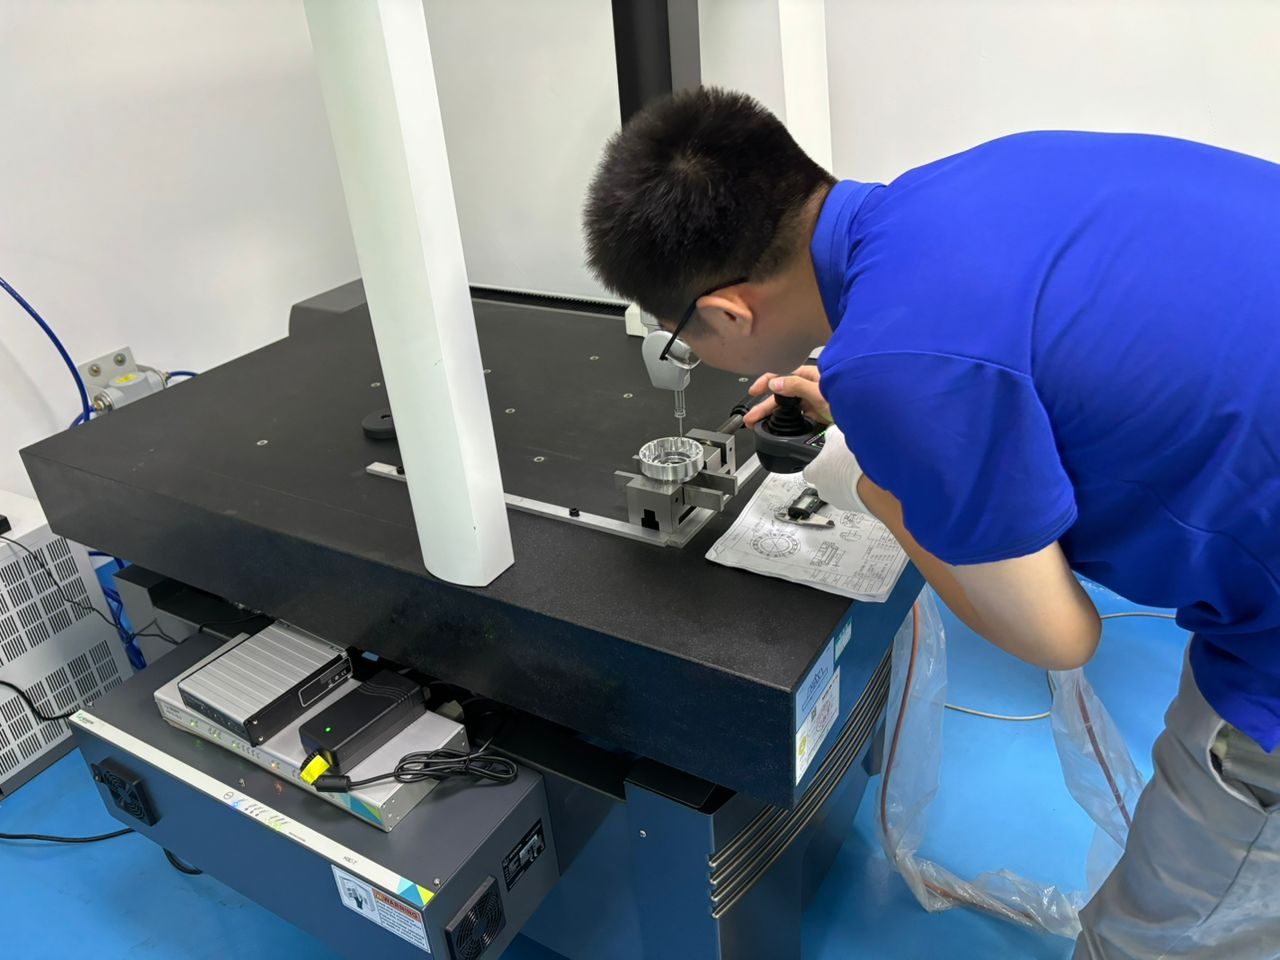
Qualitätsprozess bei JUDA Technology
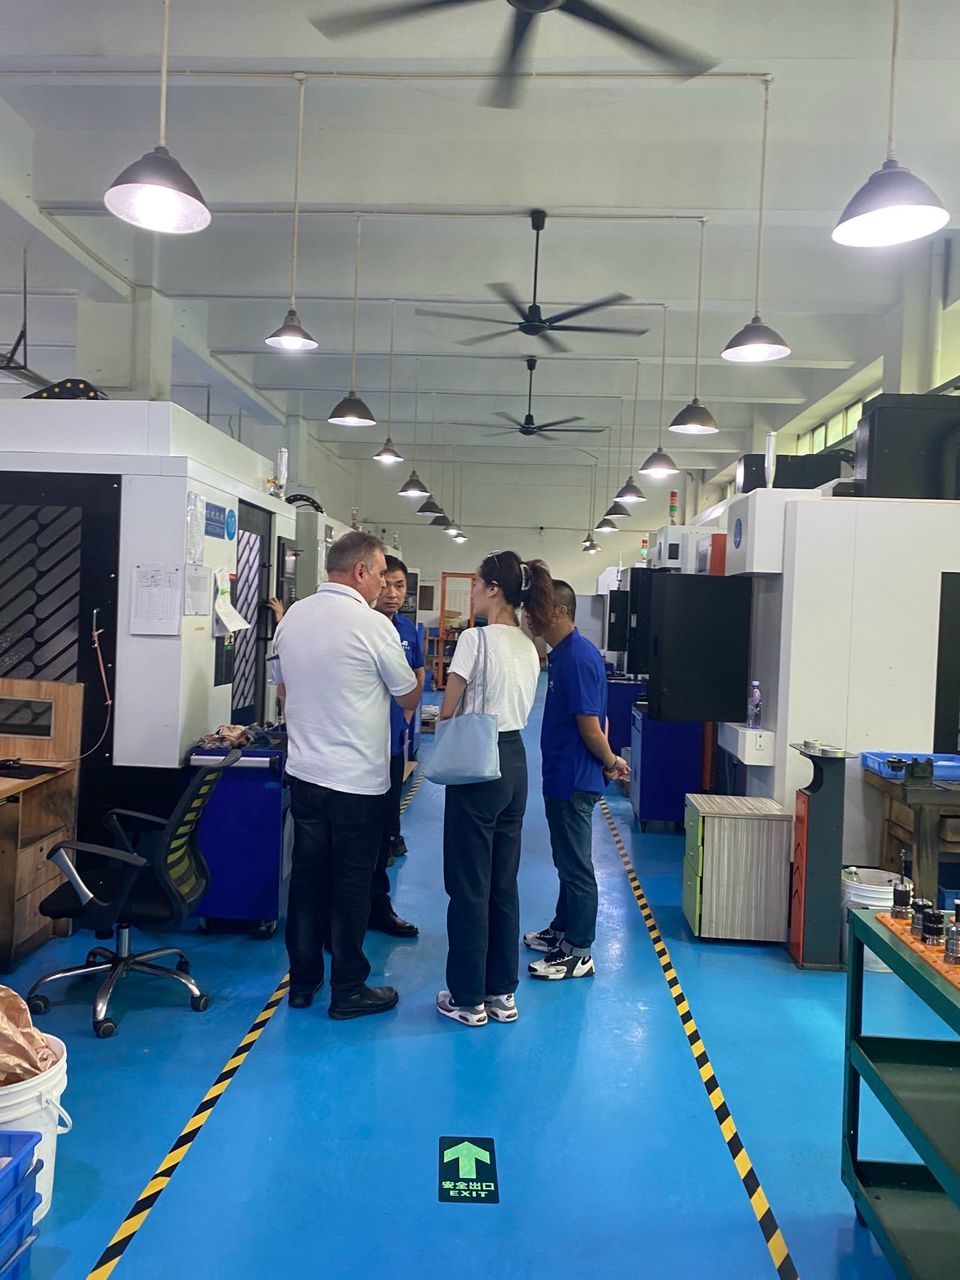
Qualität ist kein abschließender Prüfschritt — sie ist ein System, das durch jede Phase von der Angebotserstellung bis zur Lieferung läuft. Unser Qualitätsrahmen basiert auf den Zertifizierungen IATF 16949:2016 (Automotive), ISO 9001:2015, ISO 14001 und QC080000 und wird täglich von unserem Qualitätsteam aus CMM-Bedienern, Prüfingenieuren und QA-Managern in unserem 4.500 m² großen Werk in Shenzhen umgesetzt.
Diese Seite dokumentiert die konkreten Werkzeuge, Verfahren und Zertifizierungen hinter unserer Qualitätsarbeit — damit Sie genau wissen, was Sie kaufen und welche Dokumentation Sie erhalten.
Qualitätszertifizierungen
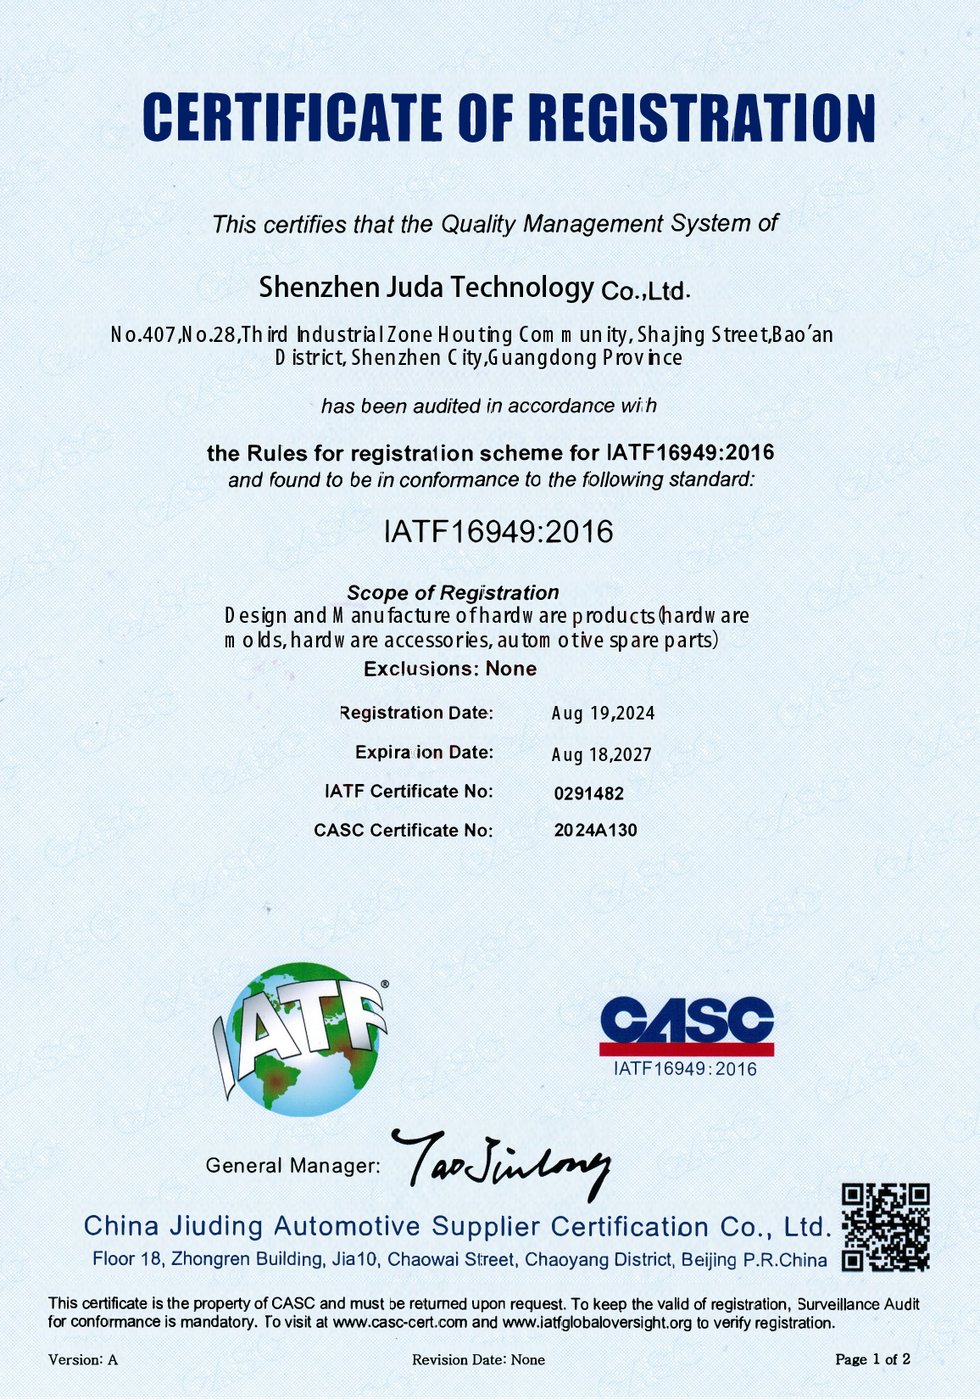
IATF 16949:2016 — Qualitätsmanagement für die Automobilindustrie
Der Qualitätsstandard der Automobilindustrie, strenger als ISO 9001. Jährliches Drittaudit. Erforderlich für die Belieferung von Tier-1- und Tier-2-Automobilzulieferern. Legt Prozesse für FMEA, Control Plans, MSA, PPAP und kontinuierliche Verbesserung fest.
ISO 9001:2015 — Allgemeines Qualitätsmanagement
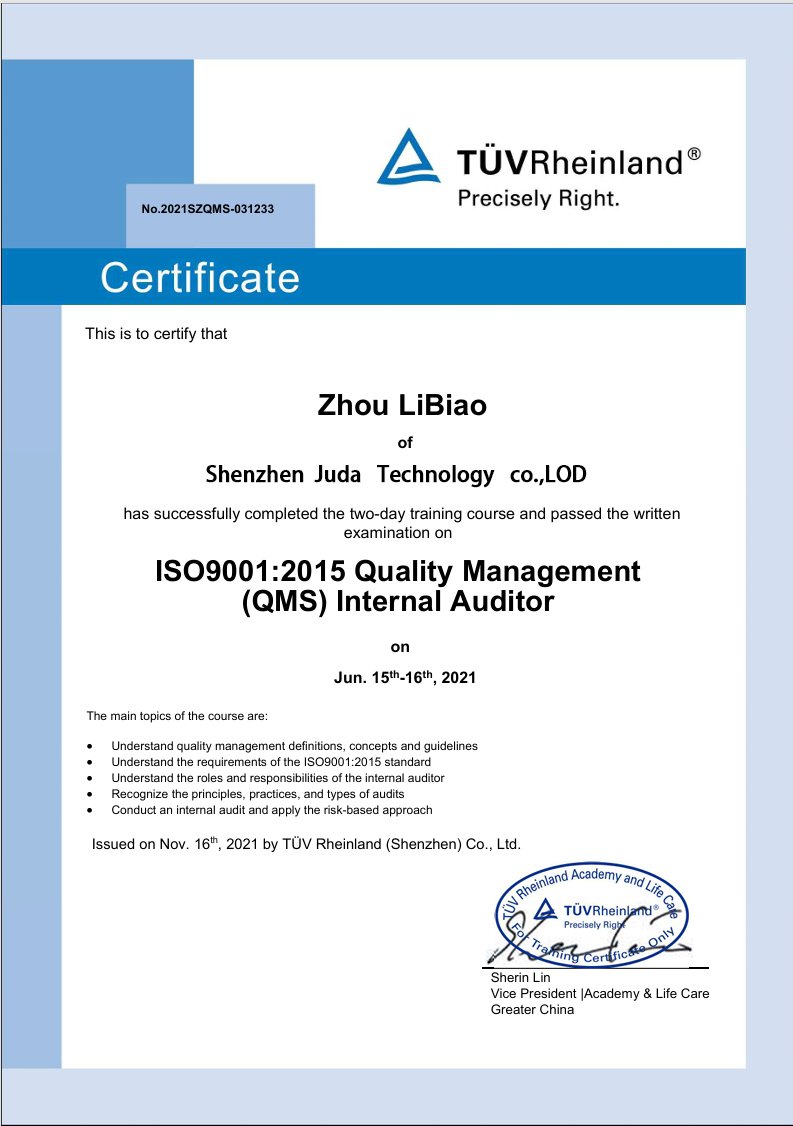
Die Grundlage. Umfasst Prozessdokumentation, interne Audits, Managementbewertung, Nachverfolgung der Kundenzufriedenheit und Korrekturmaßnahmen.
ISO 14001 — Umweltmanagement
Abfallminimierung, Umgang mit Chemikalien, Energiemanagement, Einhaltung gesetzlicher Vorschriften zur Umweltauswirkung.
QC080000 — Management von Prozessen für gefährliche Stoffe
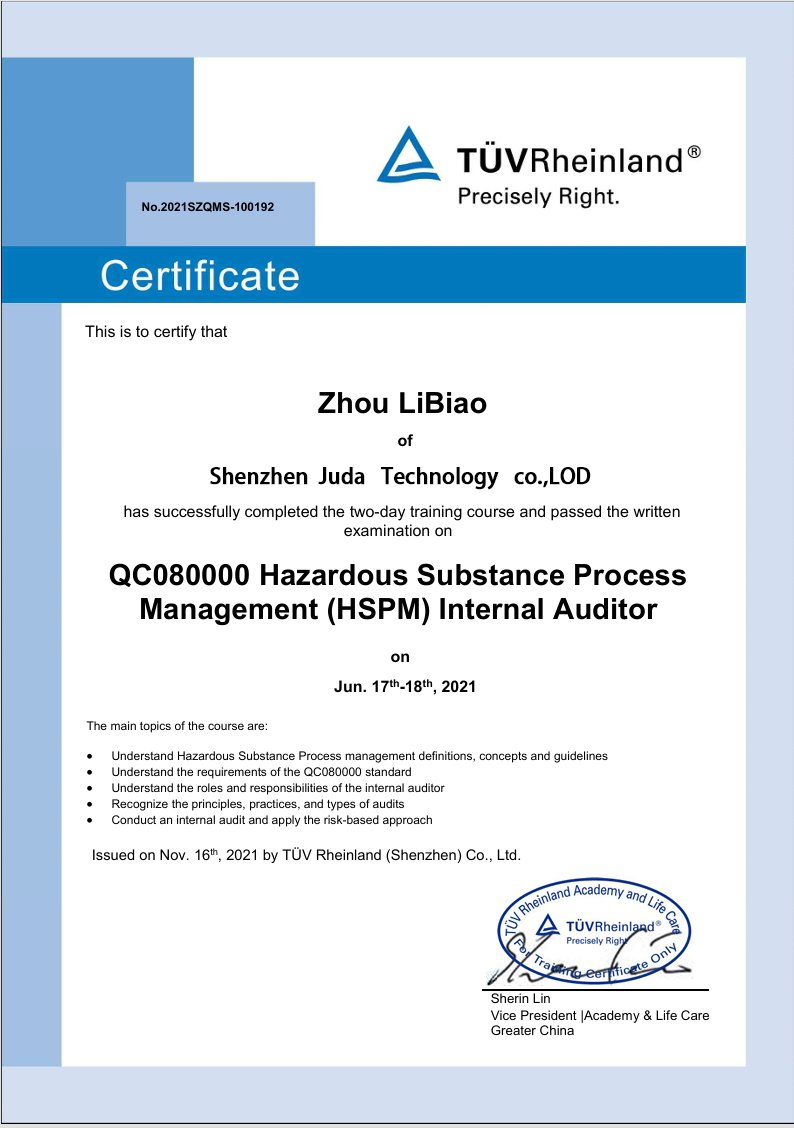
Einhaltung von RoHS, REACH, China RoHS und ähnlichen Vorschriften. Dokumentation, dass Materialien und Prozesse frei von verbotenen Stoffen sind.
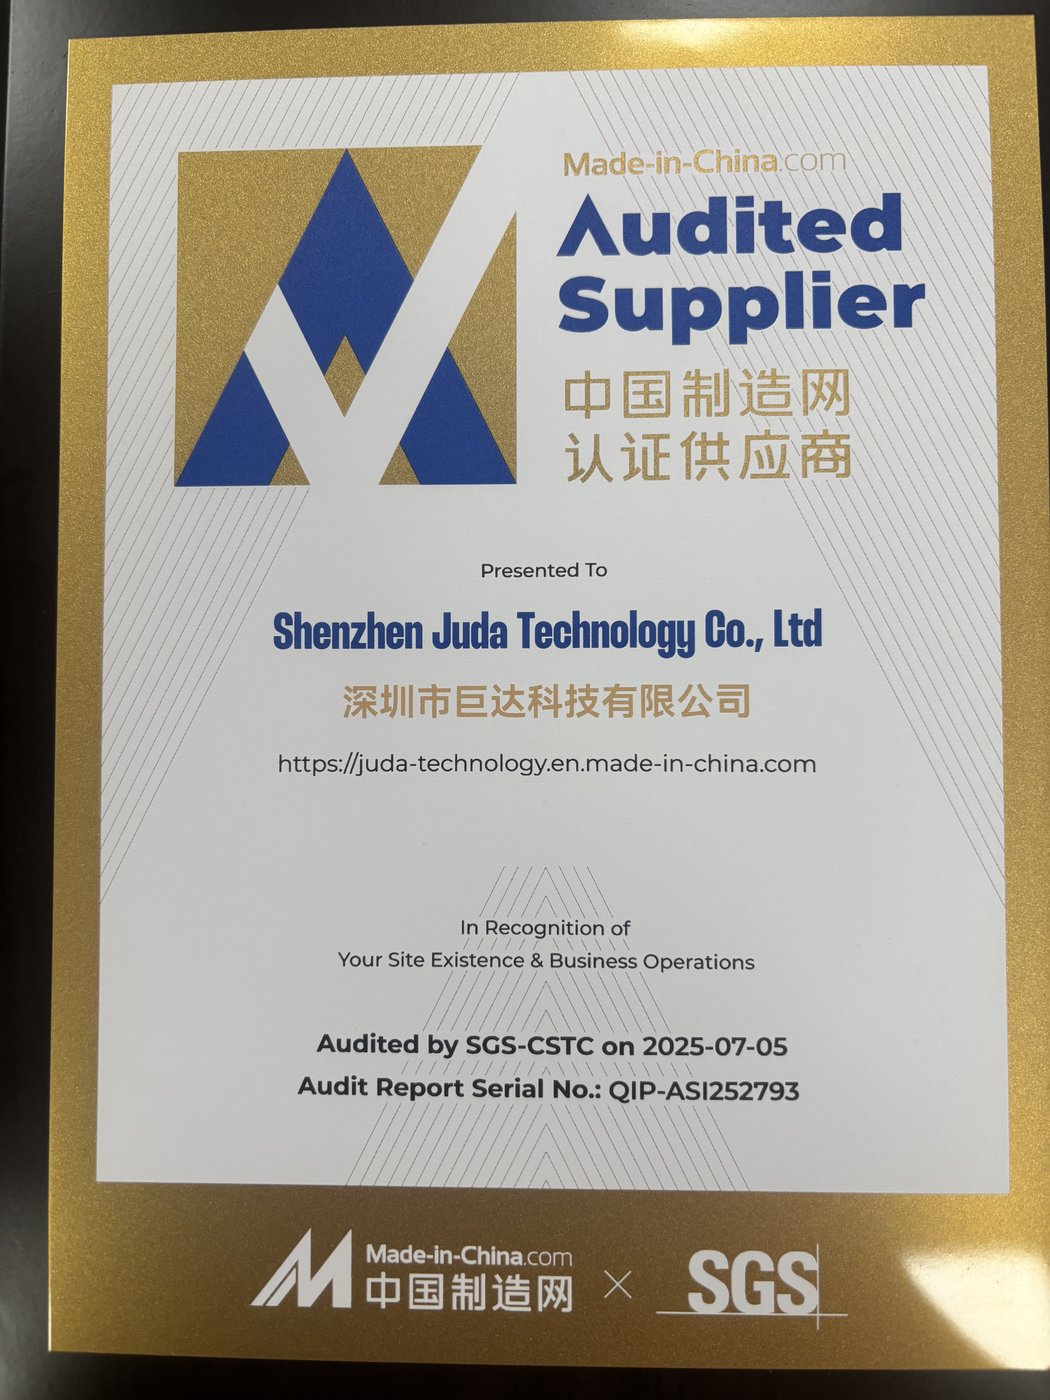
Auditierter Lieferantenstatus
JUDA wurde als Lieferant von Huawei, BYD, Emerson, ZTE und Mercedes-Benz auditiert und freigegeben. Diese OEMs führen jährlich ihre eigenen Lieferantenaudits durch — wir haben jedes bestanden.
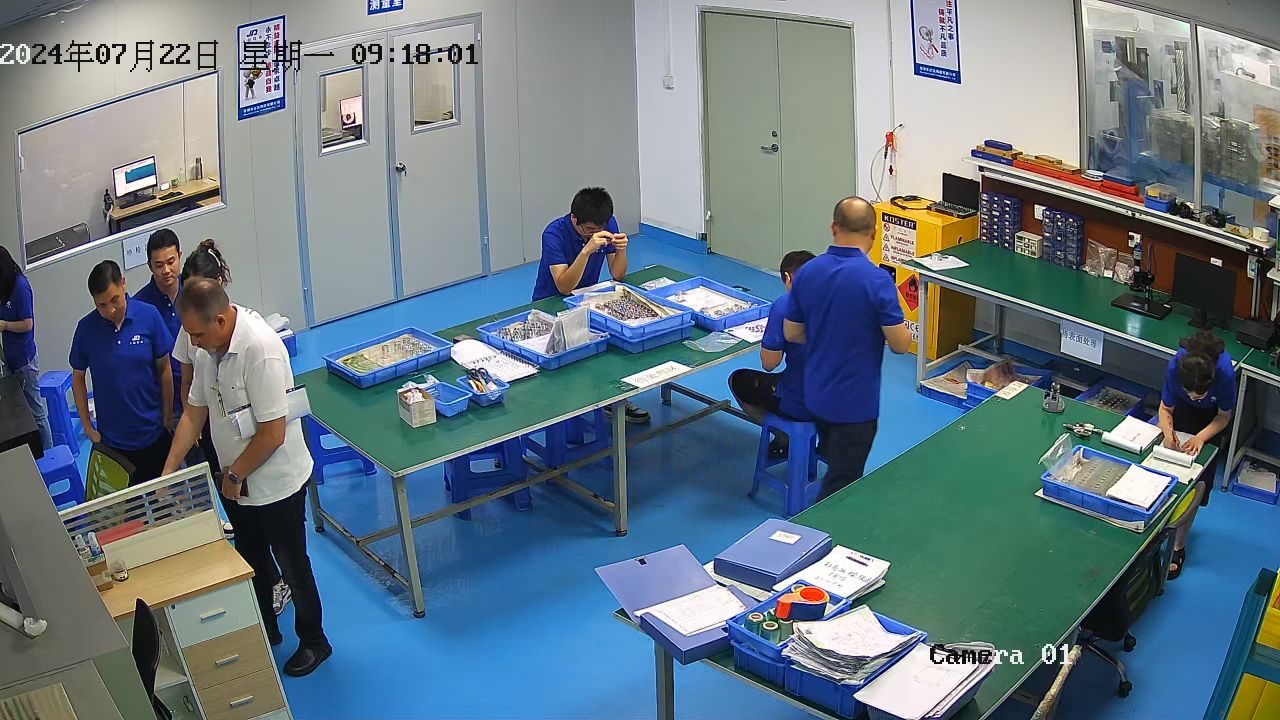
CMM-Inspektion
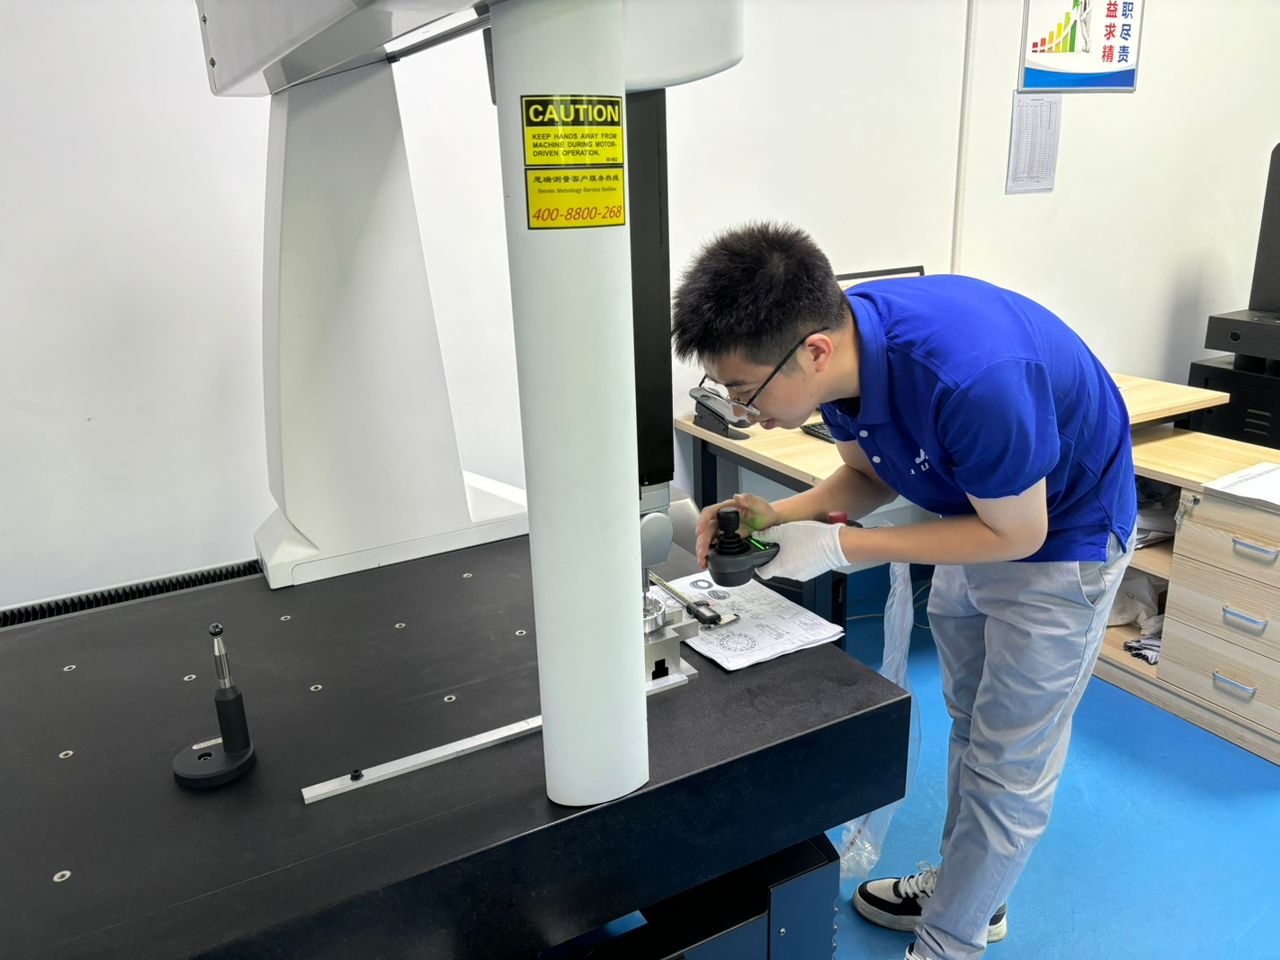
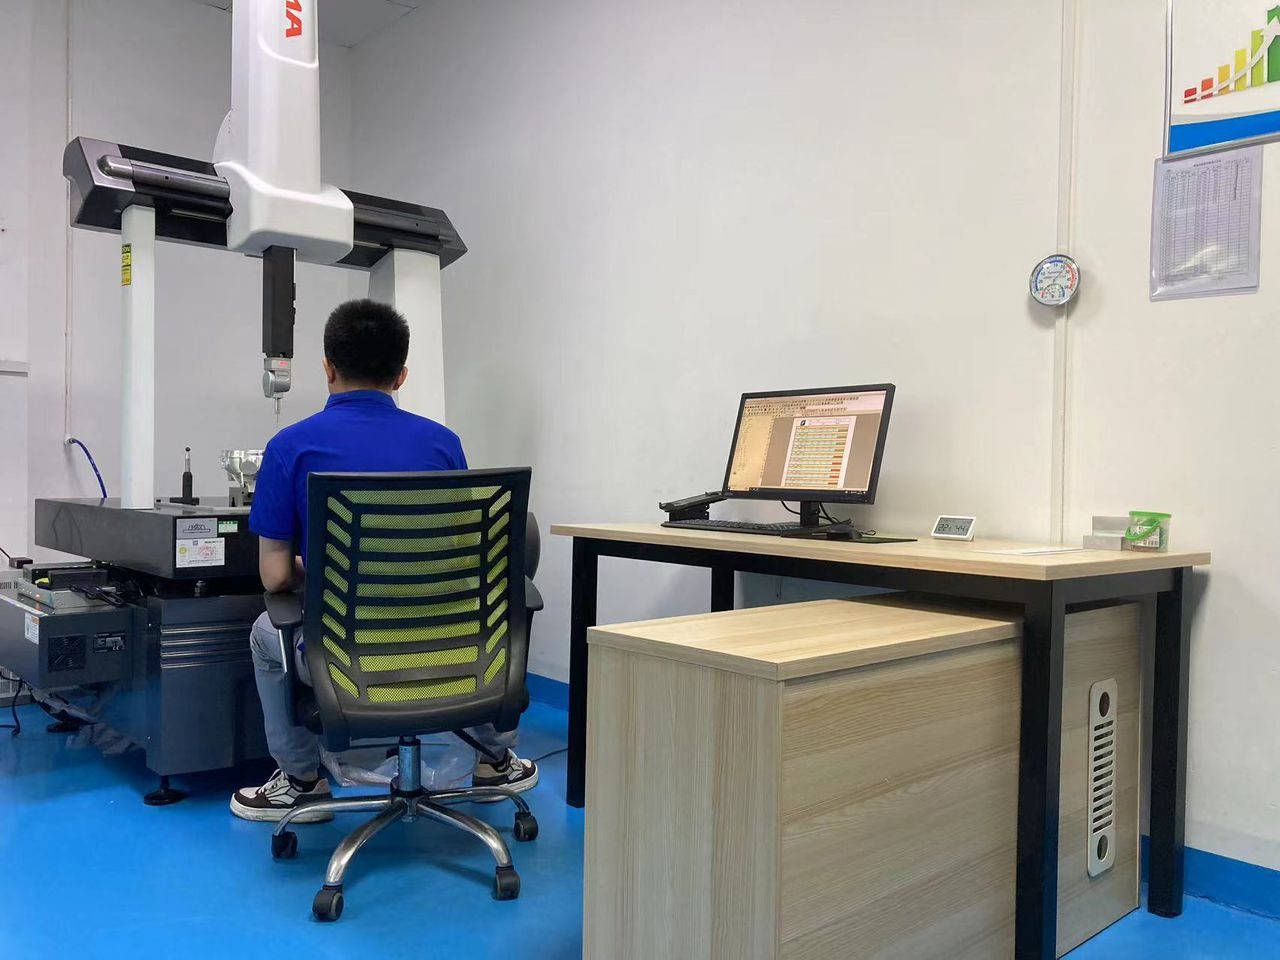
Unser Qualitätslabor betreibt 8 CMM- und Qualitätsprüfmaschinen, darunter:
Zeiss DuraMax (kompakt, hohe Genauigkeit für kleine Teile)
Zeiss Contura (mittelgroß, vollständige Teileprüfung)
Mitutoyo Crysta-Apex (große Aufspannung für mehrachsige Strukturbauteile)
Optisches CMM für berührungslose Messung weicher / empfindlicher Teile
Alle CMM-Geräte werden jährlich gemäß ISO 10012 kalibriert und sind auf nationale Normale rückführbar. Die CMM-Bediener sind gemäß unserem internen Qualitätshandbuch geschult und zertifiziert.
Was wir messen
- Alle GD&T-Angaben auf der Kundenzeichnung
- Formabweichungen (Ebenheit, Rundheit, Zylindrizität)
- Positions- und Orientierungstoleranzen
- Profil von Flächen und Linien
- Rundlauf (einfach und gesamt)
- Zusammengesetzte Toleranzen (z. B. Muster + einzeln)
Prüfstichproben
- First Article Inspection (FAI): 100% der Merkmale am ersten Stück geprüft
- Prüfung im Prozess: Stichprobenplan gemäß AQL 1.0 (oder gemäß Kundenspezifikation) in festgelegten Produktionsintervallen
- Endprüfung: mindestens AQL-1.0-Endloschprüfung; 100%-Prüfung auf Anfrage verfügbar
- Statistische Prozesslenkung (SPC): kontinuierliche Datenerfassung an kritischen Merkmalen bei Produktionsläufen > 100 Stück, mit für den Kunden verfügbaren Regelkarten
PPAP — Production Part Approval Process
Für die Automobilindustrie und andere regulierte Branchen bieten wir vollständiges PPAP gemäß AIAG 4th Edition. Alle 18 PPAP-Elemente werden unterstützt:
- Design Records
- Engineering Change Documents
- Customer Engineering Approval
- Design FMEA
- Process Flow Diagrams
- Process FMEA
- Control Plan
- Measurement System Analysis (MSA / Gage R&R)
- Dimensional Results
- Material- / Leistungsprüfergebnisse
- Initial Process Studies (Cpk / Ppk)
- Qualified Laboratory Documentation
- Appearance Approval Report (AAR), sofern zutreffend
- Sample Production Parts
- Master Sample
- Checking Aids
- Customer-Specific Requirements
- Part Submission Warrant (PSW)
PPAP-Vorlagestufe (Level 1-5) nach Kundenwunsch. Standardbearbeitungszeit: 5-10 Werktage nach der Freigabe des Erstmusters.
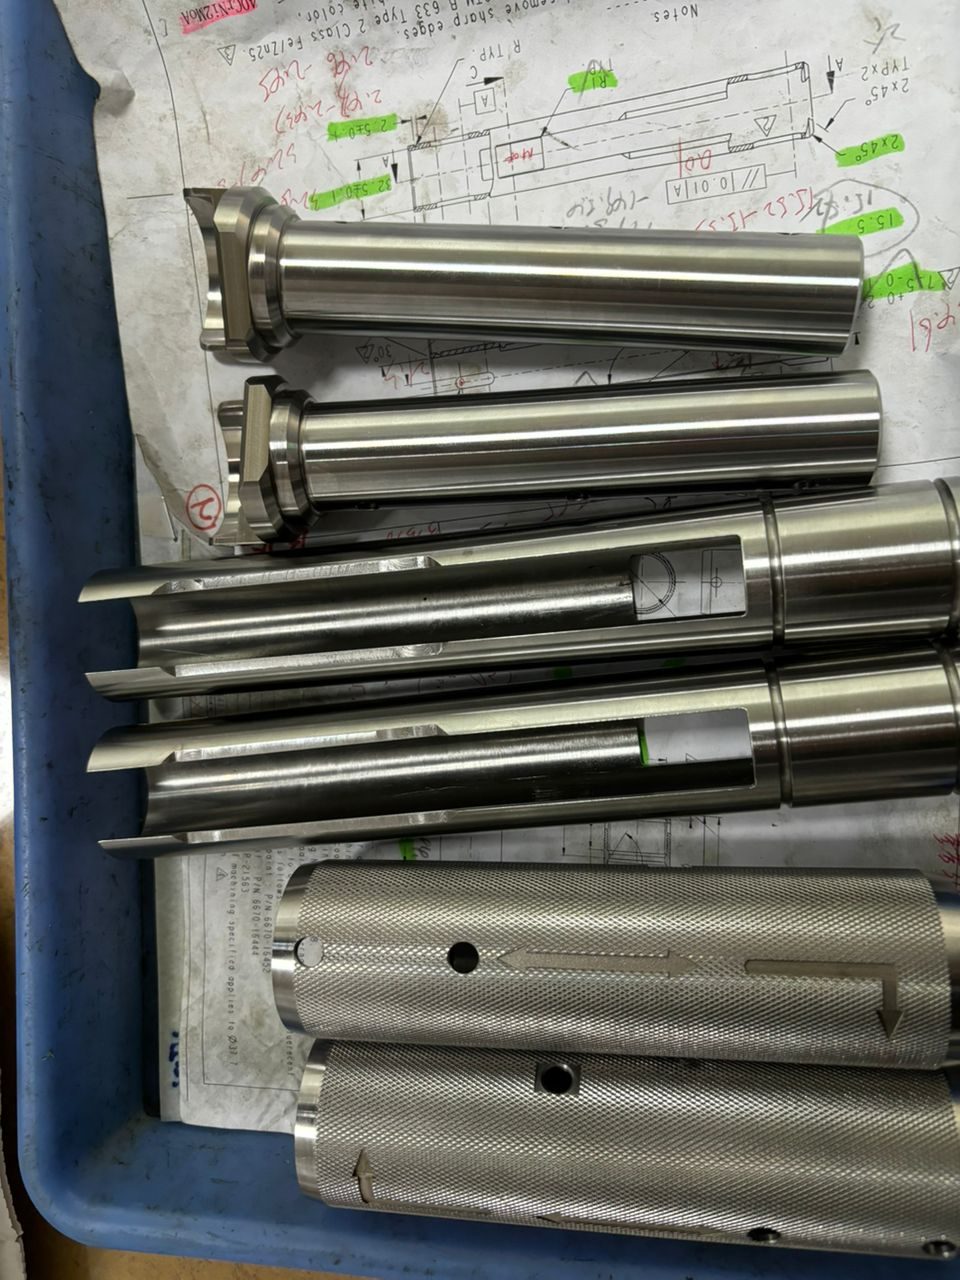
AS9102 First Article Inspection — Luft- und Raumfahrt
Für Kunden aus der Luft- und Raumfahrt liefern wir AS9102 Rev C FAI-Dokumentation:
- Form 1: Part Number Accountability
- Form 2: Product Accountability — Raw Material, Specifications, and Special Processes
- Form 3: Characteristic Accountability, Verification, and Compatibility Evaluation
Die FAI wird am ersten Teil jedes neuen Programms durchgeführt, nach jeder Änderung, die eine Requalifizierung erfordert (Materialwechsel, Prozessänderung, Anlagenwechsel, Ruhezeit > 2 Jahre).
Materialrückverfolgbarkeit (MTRs)
Jeder Auftrag enthält Material Test Reports (MTRs), die auf die Schmelze des Herstellwerks rückführbar sind. Für jede gelieferte Charge:
- Werkstoffgüte und Spezifikation (z. B. „Ti-6Al-4V per ASTM F136“)
- Schmelzennummer / Losnummer aus dem Werk
- Chemische Zusammensetzung (Gew.-% jedes Elements)
- Mechanische Eigenschaften (Zugfestigkeit, Streckgrenze, Dehnung, Härte)
- Werkszeugnis (ASTM, EN, JIS, GB, AMS je nach Anwendbarkeit)
- Interne JUDA-Losnummer, die die Schmelze mit der Kundenbestellung und der Bearbeitungscharge verknüpft
Die Rückverfolgbarkeit wird vom Wareneingang des Rohmaterials über Bearbeitung, Finish, Prüfung bis zur Lieferung aufrechterhalten. Die Aufzeichnungen werden über die Laufzeit des Teileprogramms oder gemäß der vom Kunden festgelegten Aufbewahrungsfrist aufbewahrt.
Prüfung der Oberflächenrauheit
Profilometermessungen (Tastschnittverfahren, Mitutoyo SJ-410 oder gleichwertig) an allen Flächen mit spezifizierten Ra-Anforderungen. Die Berichte enthalten Messort, mittleren Ra, maximalen Rz und Grenzwellenlänge gemäß ISO 4287/4288. Berührungslose optische Profilometrie für empfindliche Oberflächen verfügbar.
Härteprüfung
- Rockwell-Härte (HRA, HRB, HRC) gemäß ASTM E18 — primäre Methode für wärmebehandelte Stähle
- Vickers-Härte (HV) gemäß ASTM E92 — für dünne Querschnitte und Mikrohärte
- Mikrohärte für einsatzgehärtete, plattierte oder oberflächenbehandelte Teile
- Brinell-Härte (HB) gemäß ASTM E10 für Guss- und Großteile
Weitere Prüfungen auf Anfrage
- Zugversuch an repräsentativen Proben (Validierung der Wärmebehandlung)
- Salzsprühnebelprüfung gemäß ASTM B117 (für plattierte oder beschichtete Teile)
- Schichtdickenmessung (XRF, magnetisch, Wirbelstrom)
- Sauberkeitsvalidierung gemäß ASTM F2459 (gravimetrische Extraktion — für Medizin und Luft- und Raumfahrt)
- Helium-Lecktest für dichte Baugruppen
- Drucktest für flüssigkeitsführende Teile
Statistische Prozesslenkung (SPC)
Bei Produktionsläufen > 100 Stück mit kritischen Merkmalen erfassen wir Maßdaten in festgelegten Intervallen und führen Regelkarten (X-quer / R oder X-quer / S). Die Cpk- und Ppk-Indizes werden mit der Lieferung berichtet. Außer-Kontroll-Zustände lösen sofortige Korrekturmaßnahmen gemäß unseren IATF-16949-Verfahren aus.
Kalibrierung & Anlagenwartung
- Alle Messinstrumente werden jährlich gemäß ISO 10012 kalibriert
- Kalibrierzertifikate rückführbar auf nationale Normale (NIM China, NIST)
- Gage-R&R-Studien an kritischen Messsystemen
- CNC-Maschinengenauigkeit vierteljährlich mit Ball-Bar und Laserinterferometer geprüft
- Tägliche Werkzeugkorrekturprüfung an den Produktionsmaschinen
Korrektur- und Vorbeugemaßnahmen (CAPA)
Jede Qualitätsabweichung löst unseren formalen 8D-Korrekturmaßnahmenprozess aus:
- Team gebildet
- Problem beschrieben
- Sofortmaßnahme (betroffene Teile isolieren)
- Ursachenanalyse (5-Why, Ishikawa, Pareto)
- Dauerhafte Korrekturmaßnahme ausgewählt
- Umsetzung verifiziert
- Verhinderung des erneuten Auftretens
- Anerkennung des Teams und Abschluss
8D-Berichte werden dem Kunden bei jedem im Feld gemeldeten Problem übergeben. Die Wiederholungsrate wird verfolgt und in unserer jährlichen Qualitätsbewertung berichtet.
Bereitstellung der Dokumentation
Standardmäßig bei jeder Lieferung:
- Material Test Report (MTR) für das Rohmaterial
- Maßprüfbericht (oder CMM-PDF)
- Certificate of Conformance (CoC)
- Packliste mit Los-/Schmelzennummern
Auf Anfrage (ohne Aufpreis): Oberflächenrauheitsberichte, Härteberichte, PPAP-Paket, AS9102 FAI-Paket, SPC-Karten, Fotos von Teilen und Verpackung.
Besprechen Sie Ihre Qualitätsanforderungen
Echte Teile, die wir gefertigt haben
Nachweisbare Präzision — echte Produktionsteile aus unserer Fertigung in Shenzhen.
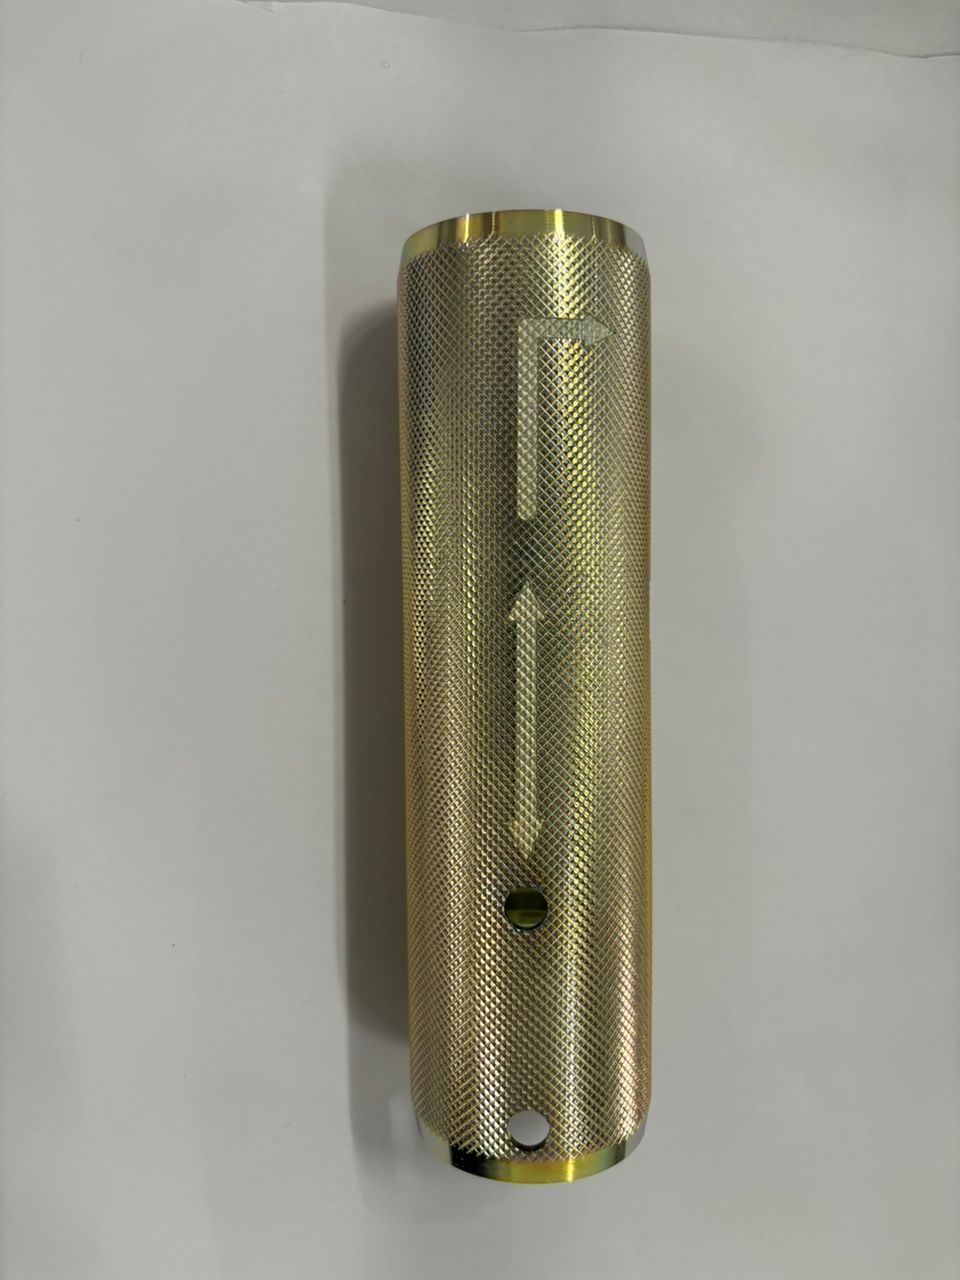
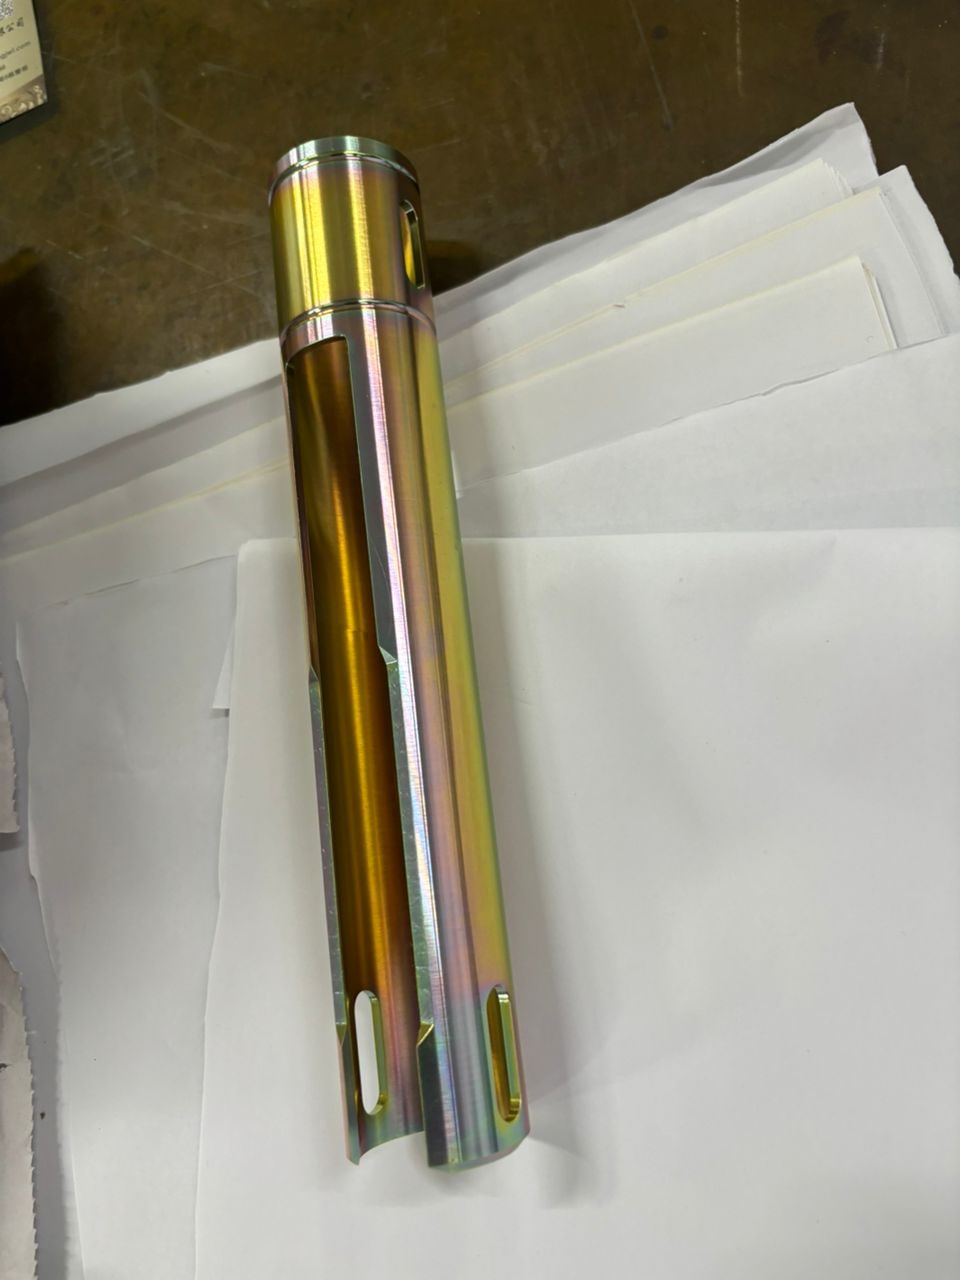
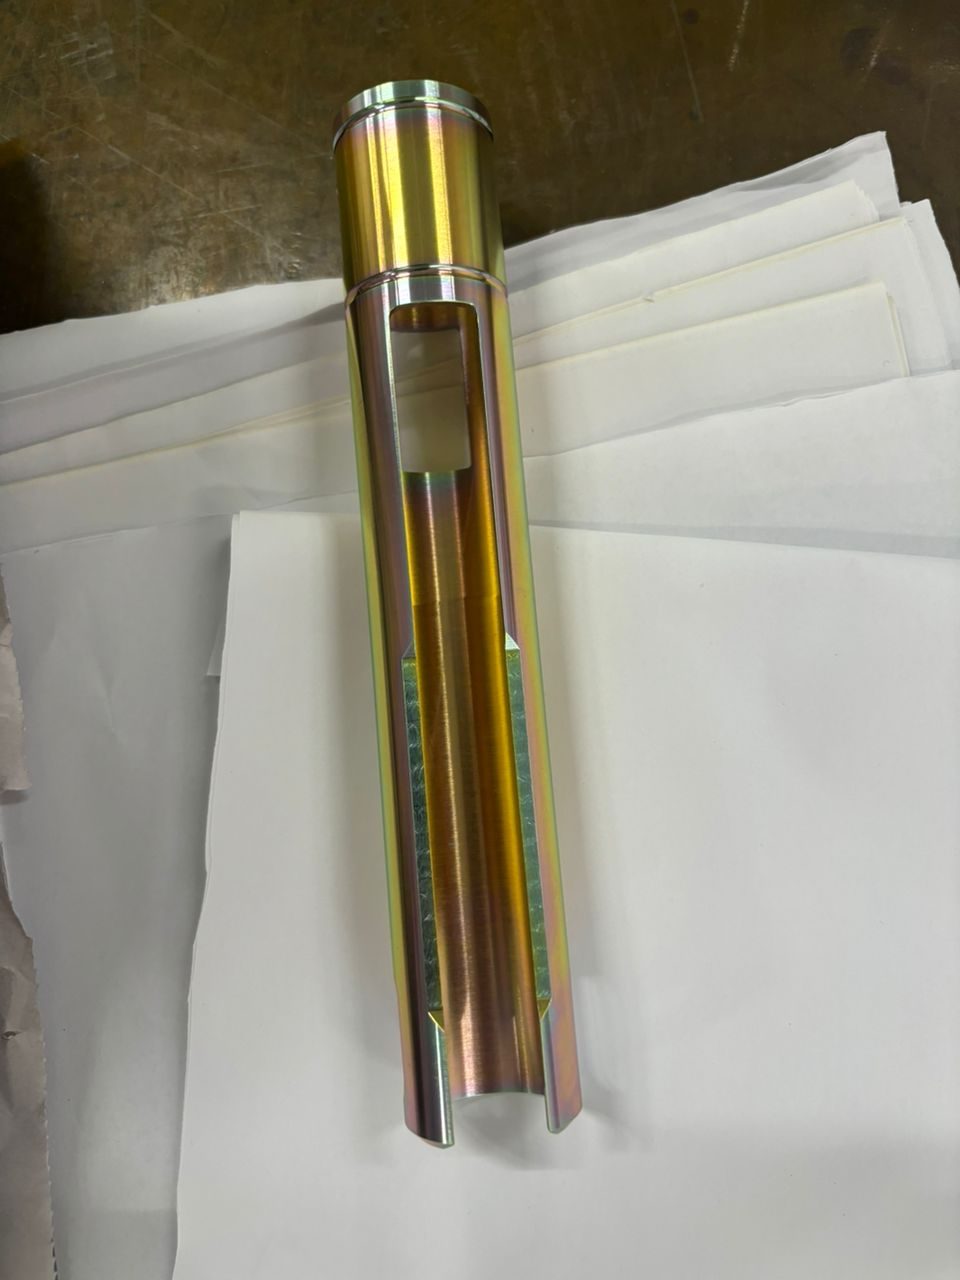
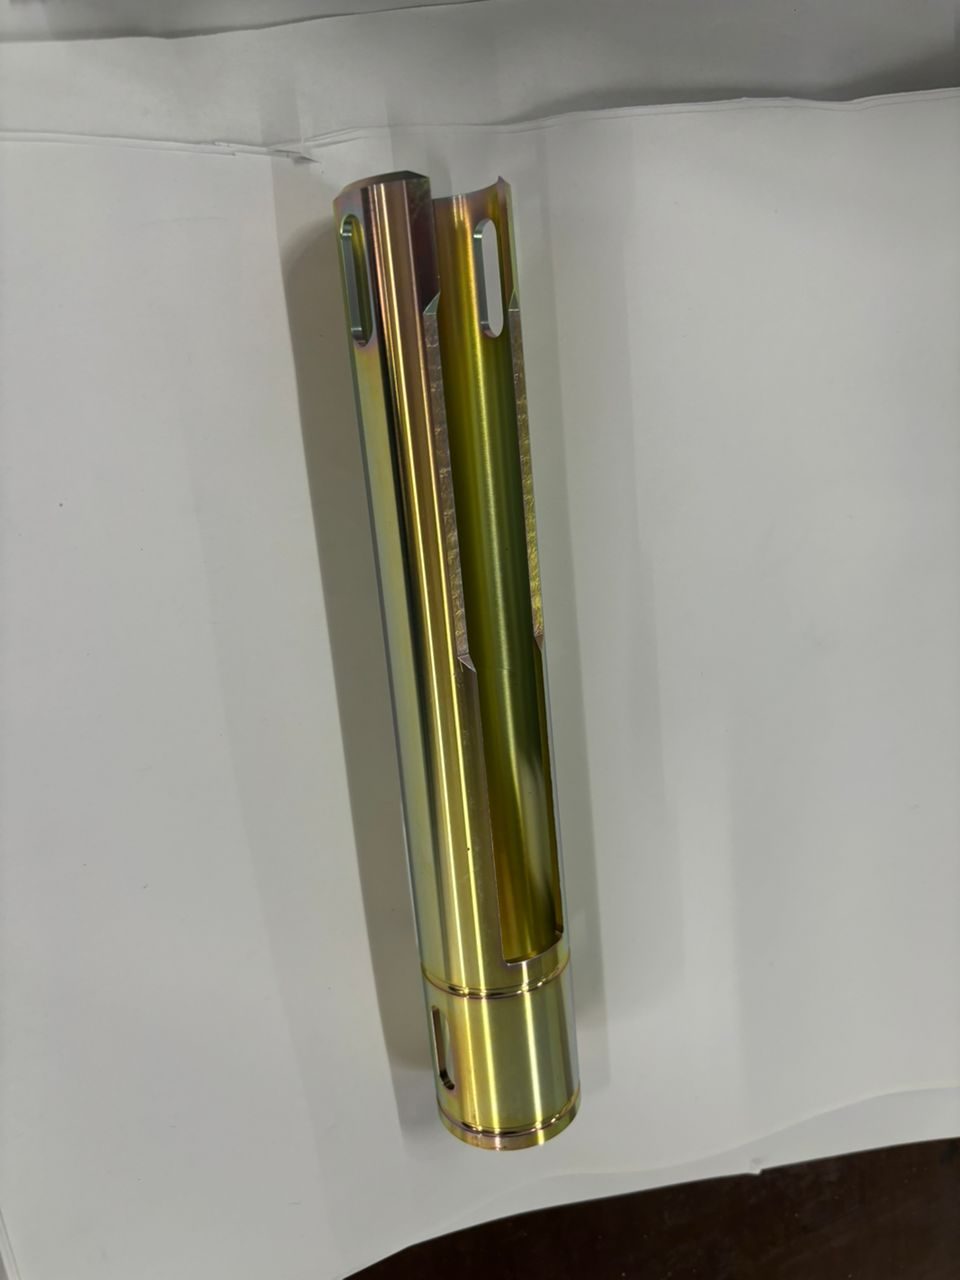
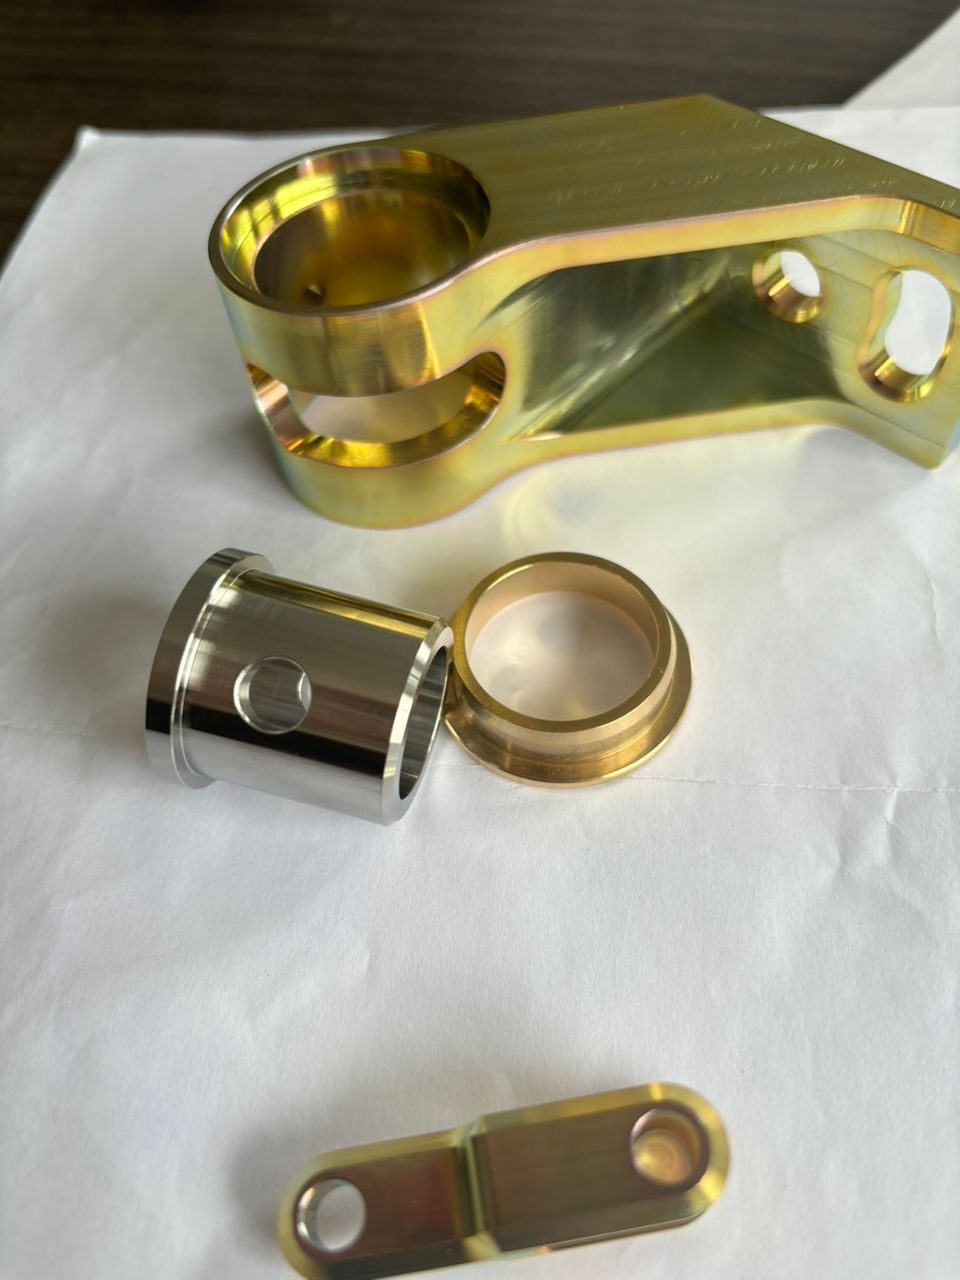
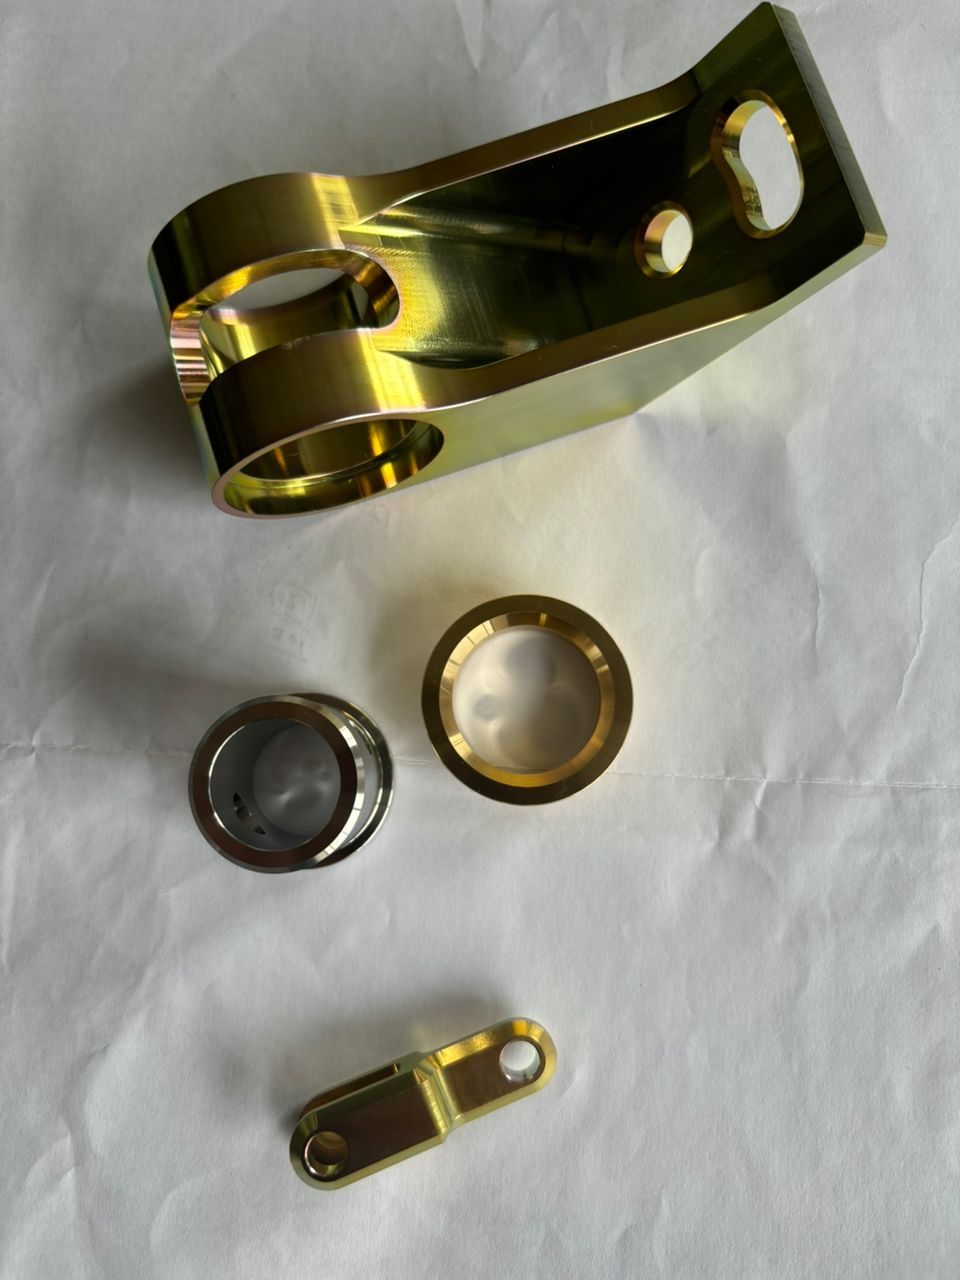
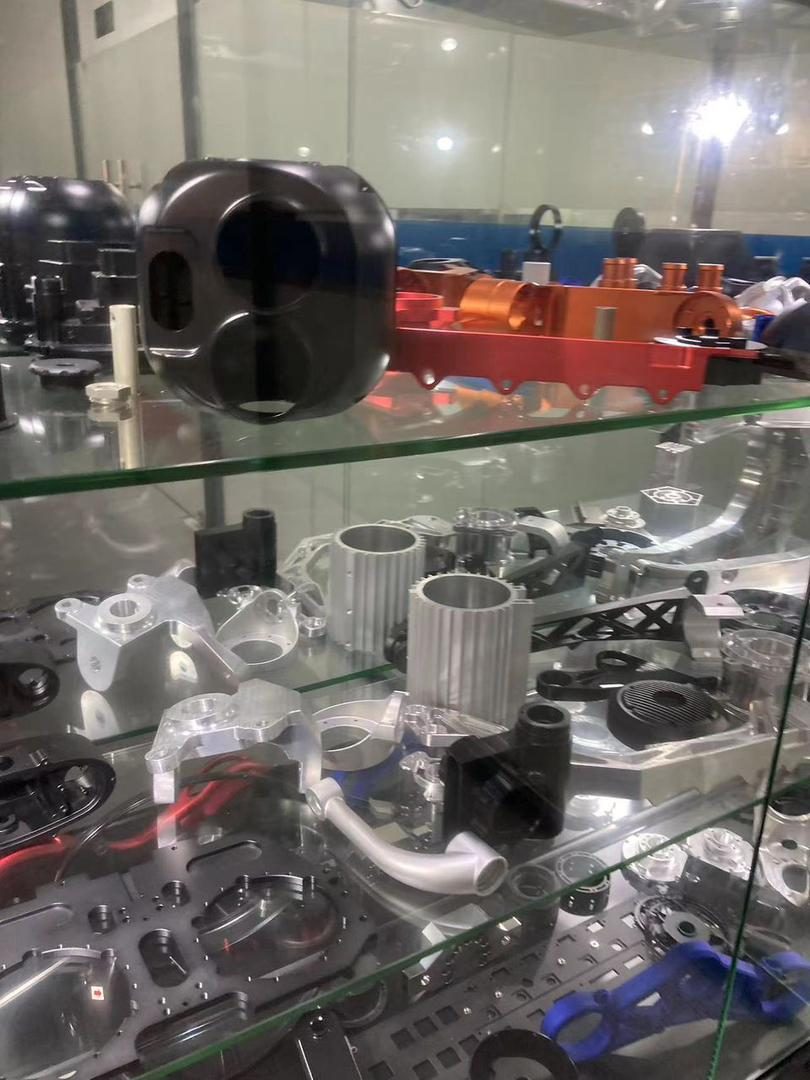
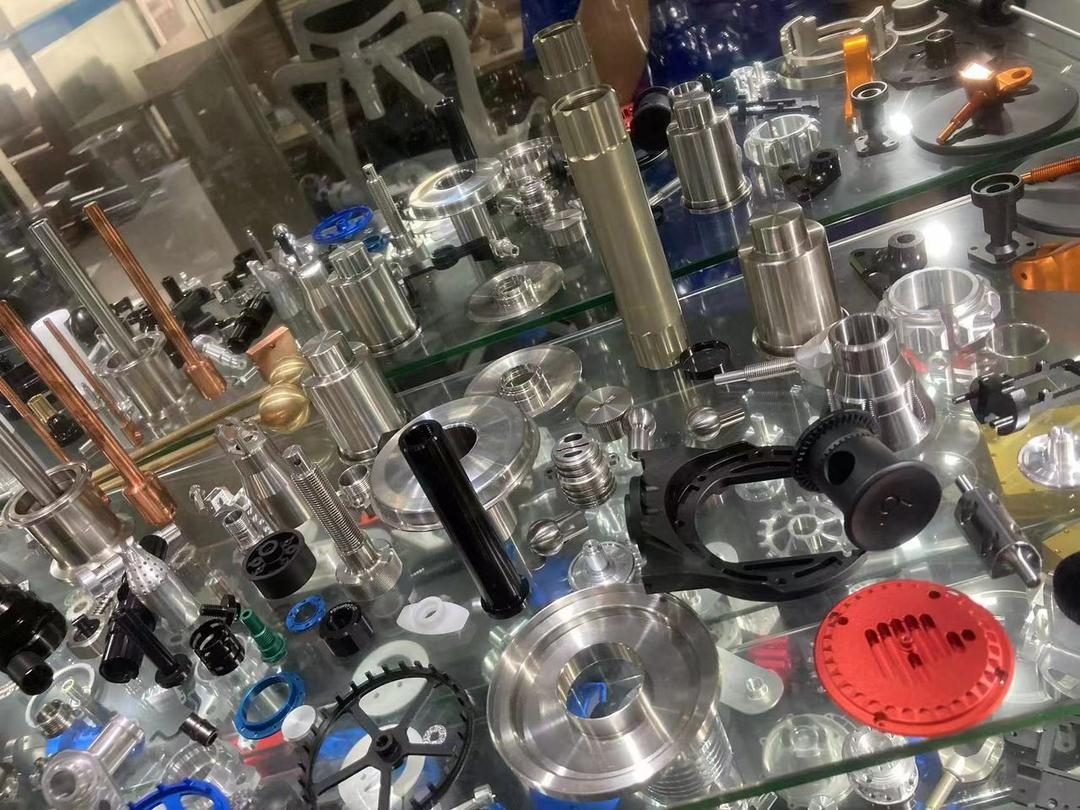
In unserer Fertigung
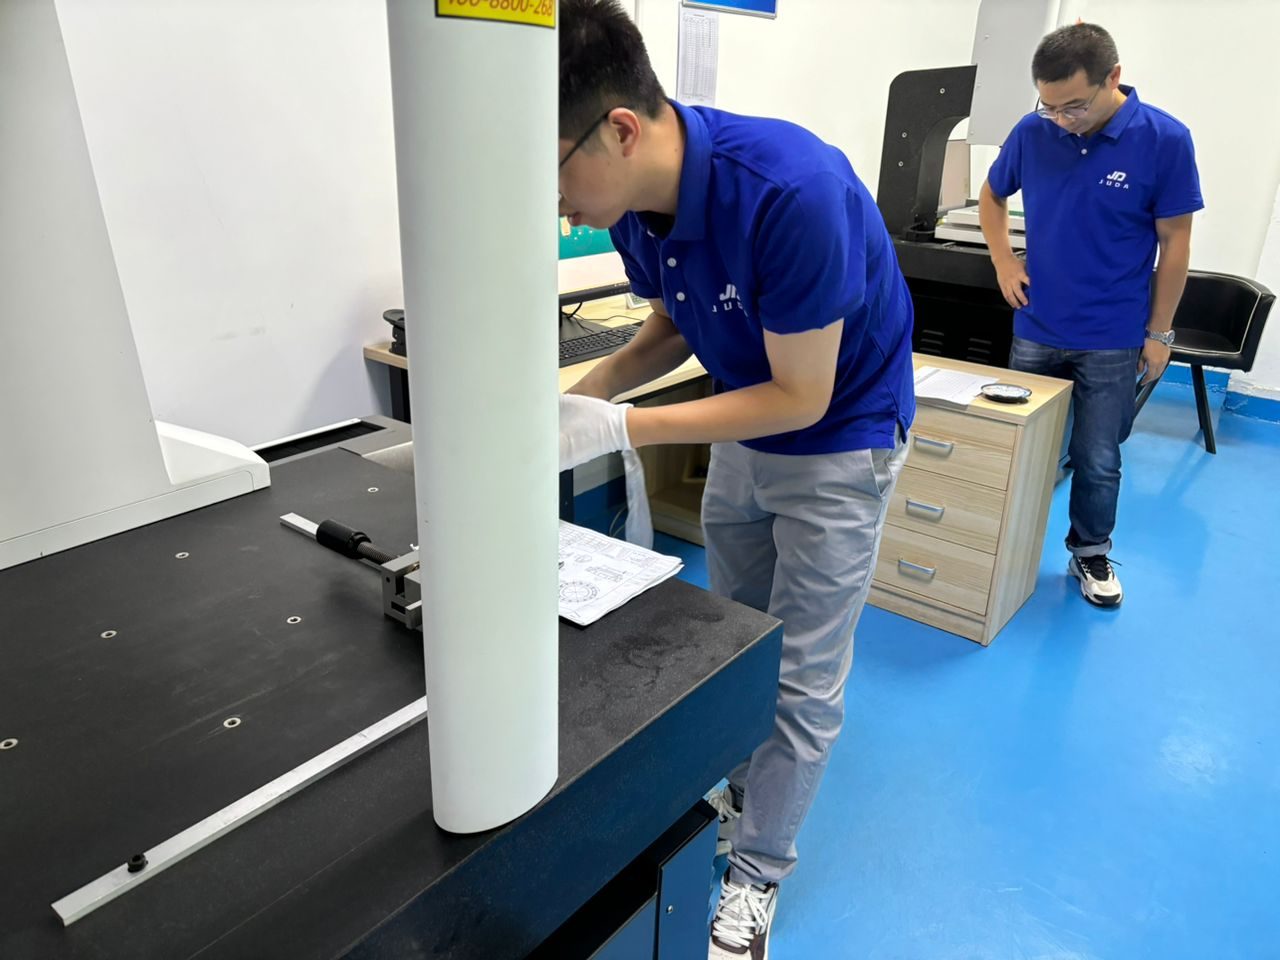
Zertifizierte Qualität — überprüfbar
Klicken Sie auf ein Zertifikat, um das vollständige Dokument zu sehen.
Häufig gestellte Fragen
Was ist in Ihrer Standard-Qualitätsdokumentation enthalten?
Jede Lieferung enthält: Material Test Report (MTR) für das Rohmaterial mit Rückverfolgbarkeit zur Schmelze des Werks, Maßprüfbericht (CMM-PDF), Certificate of Conformance (CoC) und Packliste mit Losnummern. Zusätzliche Dokumentation (Oberflächenrauheit, Härte, PPAP-Paket, AS9102 FAI, SPC-Karten) auf Anfrage ohne Aufpreis verfügbar.
Sind Ihre CMM-Maschinen kalibriert?
Ja. Alle CMM-Geräte (Zeiss DuraMax, Zeiss Contura, Mitutoyo Crysta-Apex) werden jährlich gemäß ISO 10012 kalibriert und sind auf nationale Normale (NIM China) rückführbar. Kalibrierzertifikate sind auf Anfrage verfügbar.
Können Sie vollständiges PPAP im Rahmen von IATF 16949 bereitstellen?
Ja. Wir stellen alle 18 PPAP-Elemente gemäß AIAG 4th Edition bereit: Design Records, FMEAs, Control Plans, MSA, Maß- und Materialergebnisse, Prozessfähigkeitsstudien (Cpk/Ppk) und Part Submission Warrant. Vorlagestufe 1-5 nach Kundenwunsch.
Führen Sie AS9102 FAI für die Luft- und Raumfahrt durch?
Ja. AS9102 Rev C First Article Inspection (Forms 1, 2, 3) für Kunden aus der Luft- und Raumfahrt. Durchgeführt am ersten Stück jedes neuen Programms und nach jeder qualifizierungspflichtigen Änderung. Standardbearbeitungszeit 3-5 Werktage nach Fertigstellung des Teils.
Wie lange bewahren Sie Qualitätsaufzeichnungen auf?
Standardaufbewahrung: 10 Jahre ab der letzten Lieferung. Längere Aufbewahrung nach Kundenanforderung verfügbar (wir haben Kunden, die eine 25-jährige Aufbewahrung für Luft- und Raumfahrt- sowie Medizinarbeiten verlangen). Die Aufzeichnungen umfassen alle CMM-Daten, MTRs, Rückverfolgbarkeitsaufzeichnungen und Prozessdokumentation.
Was passiert, wenn ein Teil die Prüfung in Ihrem Werk nicht besteht?
Nicht konforme Teile werden sofort separiert (rot gekennzeichnet) und niemals versendet. Wir führen eine Ursachenanalyse durch, dokumentieren die Abweichung und setzen Korrekturmaßnahmen gemäß unseren IATF-16949-Verfahren um. Betrifft das Problem eine bereits versandte Charge, benachrichtigen wir den Kunden innerhalb von 24 Stunden mit einem 8D-Maßnahmenplan.
Kann ich Ihr Werk auditieren?
Ja. Kundenaudits sind willkommen — bitte 2-3 Wochen im Voraus abstimmen. Wir empfangen regelmäßig Audits von Automobil-OEMs (Huawei, BYD, Emerson, ZTE, Mercedes-Benz) und berücksichtigen kundenspezifische Audit-Checklisten. Virtuelle Audits per WeChat/Zoom sind ebenfalls für Kunden verfügbar, die nicht reisen können.
Besprechen Sie Ihr Projekt mit einem Ingenieur.
Senden Sie uns CAD-Dateien und Anforderungen. Wir prüfen die Herstellbarkeit und melden uns mit den nächsten Schritten.