


Leitfaden zu CNC-Bearbeitungstoleranzen
Eine Toleranz ist die zulässige Abweichung von einem Nennmaß. Engere Toleranzen kosten mehr — sie erfordern langsameres Zerspanen, mehr Prüfung, bessere Aufspannung und höhere Ausschussraten. Die Kunst einer…

CNC-Bearbeitungstoleranzen, erklärt
Eine Toleranz ist die zulässige Abweichung von einem Nennmaß. Engere Toleranzen kosten mehr — sie erfordern langsameres Zerspanen, mehr Prüfung, bessere Aufspannung und höhere Ausschussraten. Die Kunst einer guten Zeichnung besteht darin, enge Toleranzen nur dort vorzugeben, wo das Teil sie wirklich braucht. Dieser Leitfaden behandelt, welche Toleranzen wir bei JUDA einhalten, den Allgemeintoleranz-Standard ISO 2768, realistische Grenzen nach Verfahren und Werkstoff sowie die Frage, wie Sie Teile so spezifizieren, dass sie funktionieren, ohne dass Sie zu viel bezahlen.
Toleranzen, die JUDA einhält
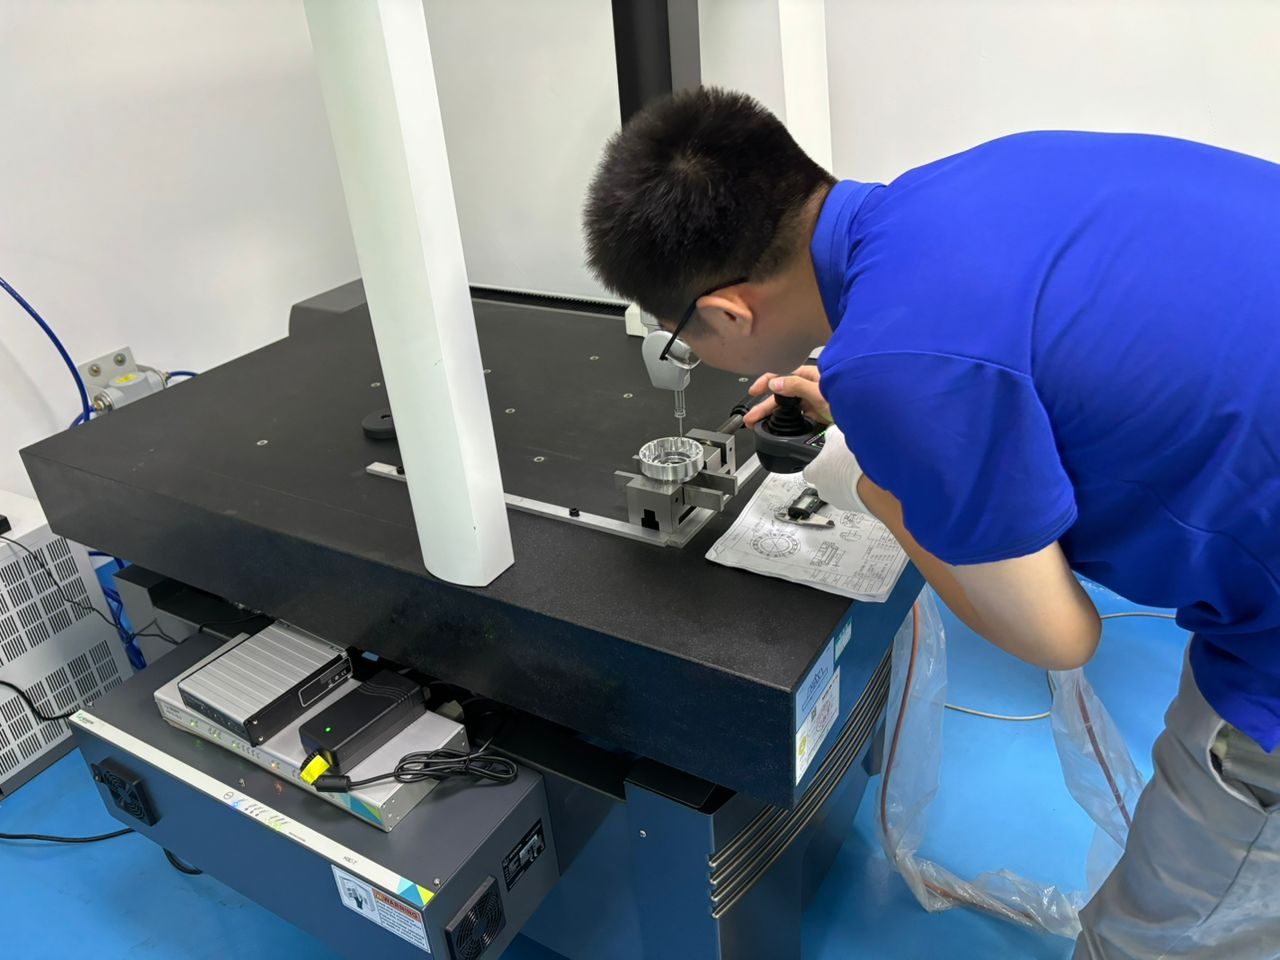
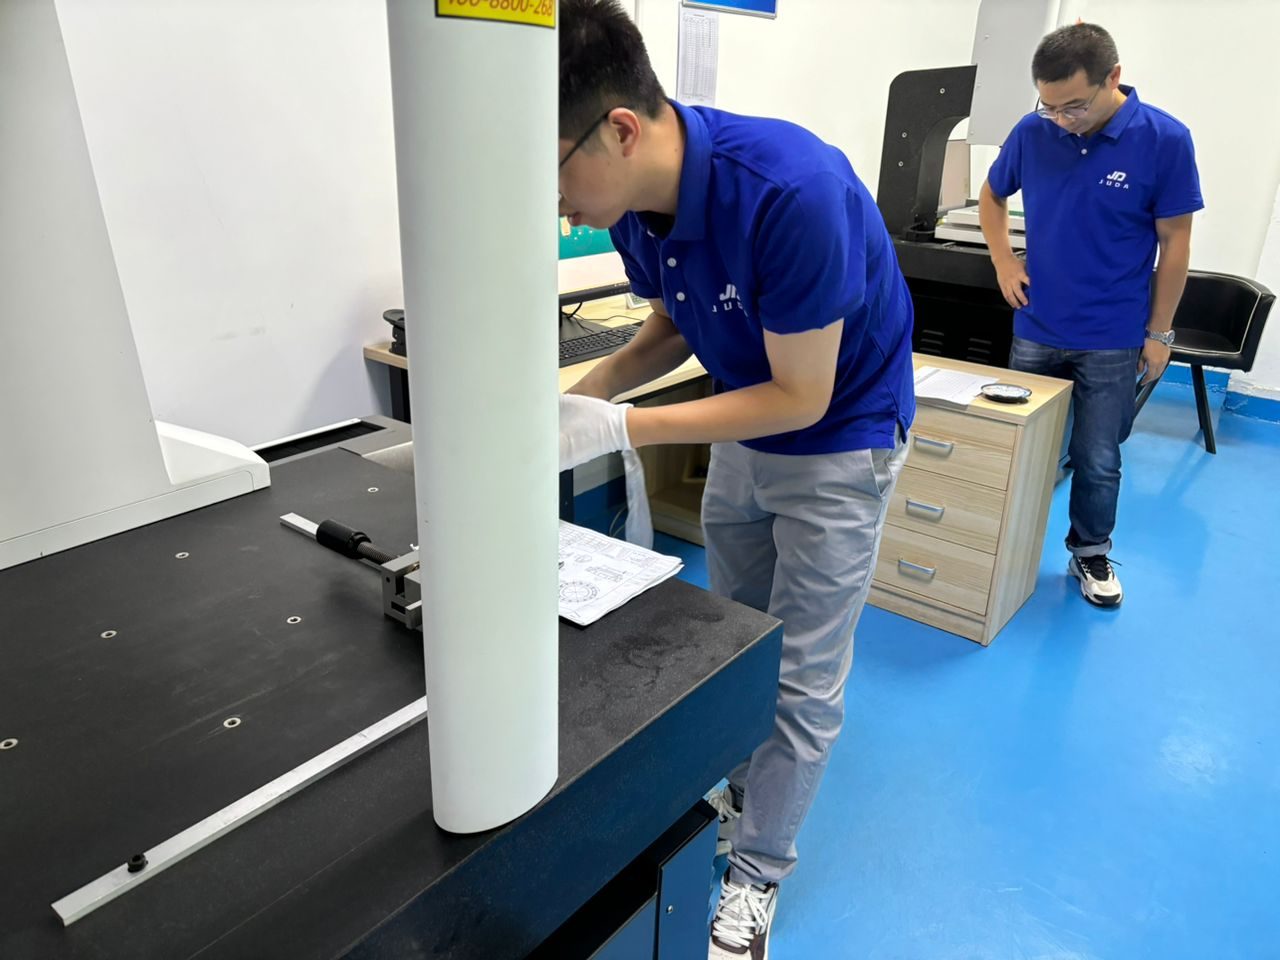
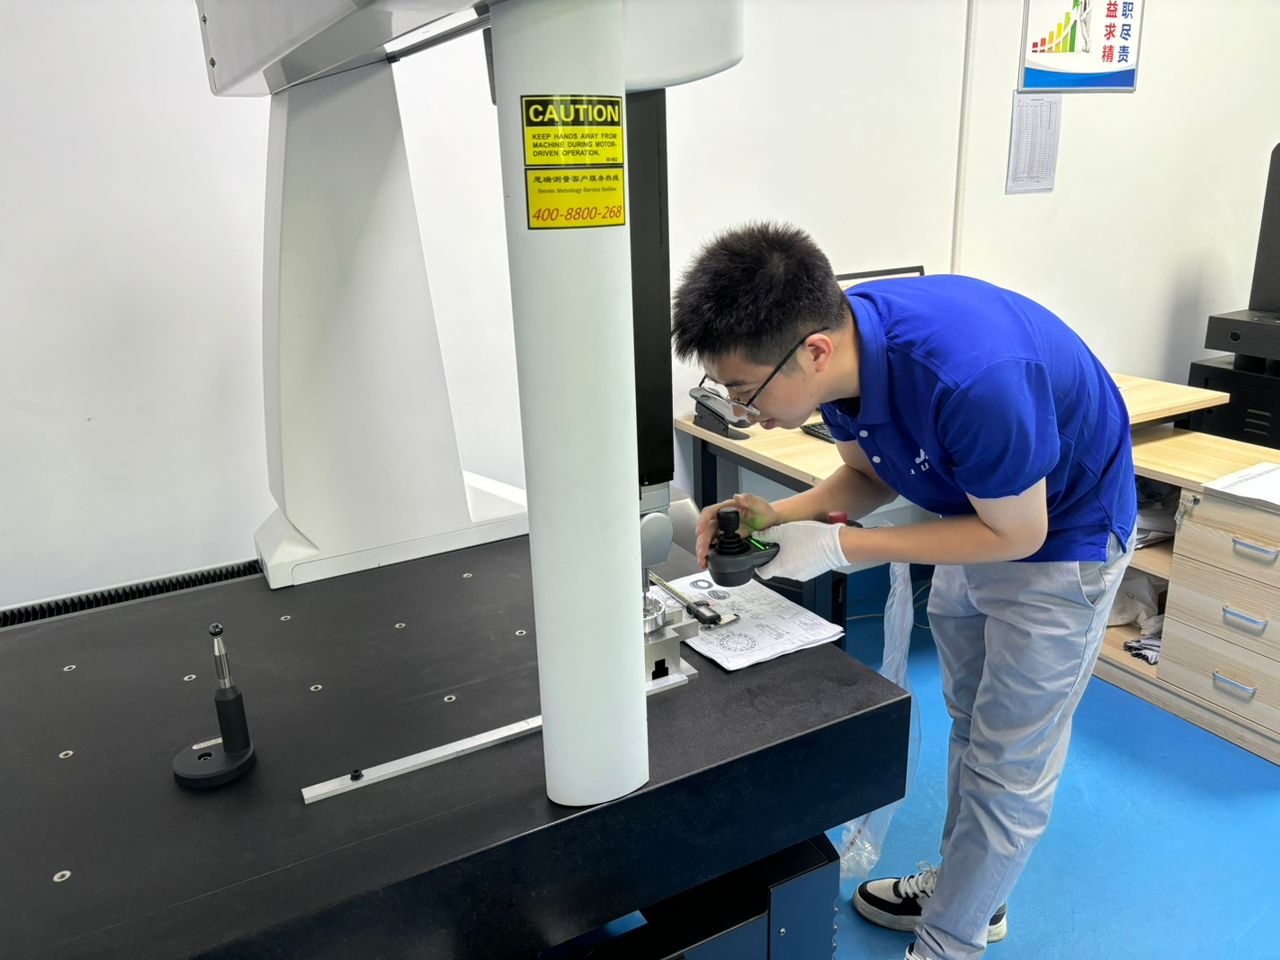
Auf geeigneter Geometrie bearbeiten wir bis ±0,005 mm (±0,0002″). Unsere Standard-Allgemeintoleranz — für jedes Maß, das Sie nicht ausdrücklich tolerieren — liegt innerhalb von ISO 2768-mittel (m). Jede Produktionscharge wird auf Zeiss-/Mitutoyo-CMMs mit dokumentierten Berichten geprüft.

ISO-2768-Allgemeintoleranztabelle (linear, mittel)
ISO 2768 definiert Allgemeintoleranzen für Maße ohne individuelle Toleranzangabe. Klasse mittel (m), Längenmaße:
0,5 bis 3 mm → ±0,1 mm
über 3 bis 6 mm → ±0,1 mm
über 6 bis 30 mm → ±0,2 mm
über 30 bis 120 mm → ±0,3 mm
über 120 bis 400 mm → ±0,5 mm
über 400 bis 1000 mm → ±0,8 mm
Die Klasse fein (f) ist enger, grob (c) weiter. Wenn Sie keine Klasse angeben, gehen die meisten Betriebe von mittel aus.
Realistische Toleranzen nach Verfahren
- 3-Achs-Fräsen: ±0,025 mm typisch, ±0,005 mm erreichbar auf steifen Merkmalen.
- 5-Achs-Fräsen: ähnliche Längentoleranzen mit weit besserer Kontrolle über Verbundwinkel und Positionstoleranz.
- CNC-Drehen / Langdrehen: ±0,005 mm auf Durchmessern ist Routine; Konzentrizität und Rundheit sind hervorragend.
- Reiben / Ausbohren: ±0,005-0,010 mm auf Bohrungsdurchmesser und Oberfläche.
- Schleifen: ±0,002 mm und Spiegeloberflächen, wo erforderlich.

Wie der Werkstoff die Toleranz beeinflusst
Weiche, stabile Werkstoffe wie Aluminium und Messing halten enge Toleranzen mühelos. Edelstahl und Titan kaltverfestigen und halten Wärme, daher benötigen Präzisionsteile Spannungsarmglühen und prozessbegleitende Prüfungen. Kunststoffe (PEEK, Delrin, Nylon) bewegen sich mit Temperatur und Luftfeuchtigkeit — rechnen Sie mit weiteren praktischen Toleranzen und konstruieren Sie entsprechend. Siehe unsere Seiten zu Aluminium, Edelstahl und Titan.
Oberflächengüte vs. Toleranz
Die Oberflächengüte (Ra) ist unabhängig von der Maßtoleranz. Unsere Standard-Zerspanungsoberfläche liegt bei ~3,2 µm Ra (125 µin); mit zusätzlichen Arbeitsgängen oder Veredelung erreichen wir 1,6, 0,8 und feiner. Geben Sie Ra nur auf Flächen an, die es benötigen — ein pauschaler Feinschliff-Hinweis erhöht die Kosten überall.
GD&T-Grundlagen, die Geld sparen
Geometrische Dimensionierung & Tolerierung (Form- und Lagetolerierung nach ASME Y14.5 / ISO 1101) kontrolliert Form, Ausrichtung und Position, statt ±-Toleranzen aufzustapeln. Der Einsatz von Positionstoleranzen mit Bezügen erlaubt es oft, einzelne Maße zu öffnen und dennoch die Passung zu garantieren — günstiger in der Fertigung, einfacher zu prüfen. Wenn Sie unsicher sind, senden Sie die Zeichnung, und wir markieren zu enge Angaben in unserer DFM-Prüfung.
So legen Sie kostensparende Toleranzen fest
- Tolerieren Sie nur Passmerkmale, Lagersitze und Dichtflächen eng — den Rest überlassen Sie ISO 2768-mittel.
- Bevorzugen Sie GD&T-Position gegenüber engen ±-Toleranzen bei Bohrbildern.
- Geben Sie die Oberflächengüte nur dort an, wo sie zählt.
- Vermeiden Sie unnötig enge Positionstoleranzen an unkritischen Bohrungen.
Senden Sie Ihr Modell und Ihre Zeichnung über den Hub CNC-Bearbeitung China an unser Team, und wir bestätigen, was realistisch ist, bevor Sie sich festlegen.
DFM-Prüfung & Angebot anfordern
Echte Teile, die wir gefertigt haben
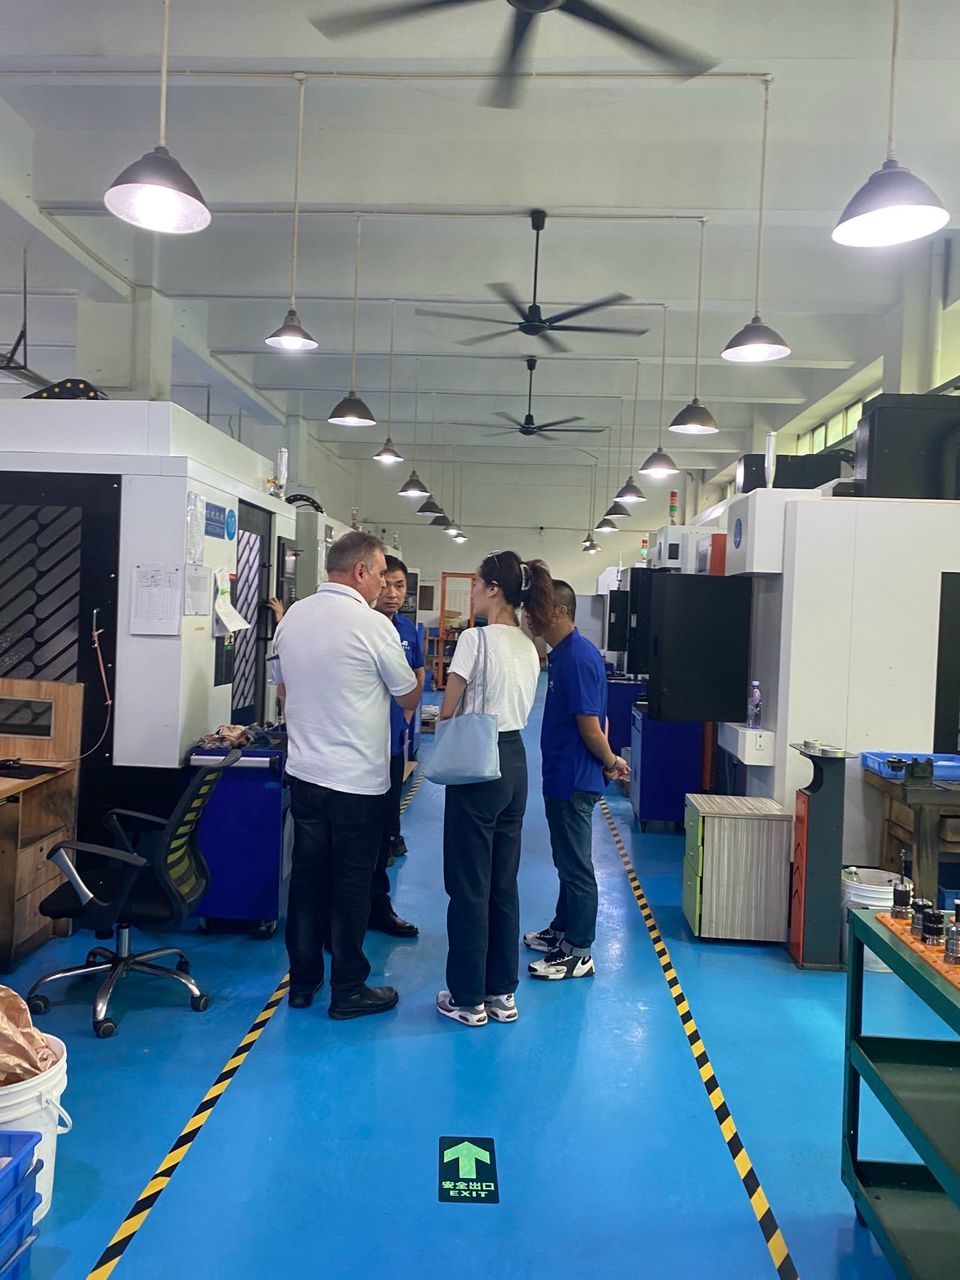
Nachweisbare Präzision — echte Produktionsteile aus unserer Fertigung in Shenzhen.
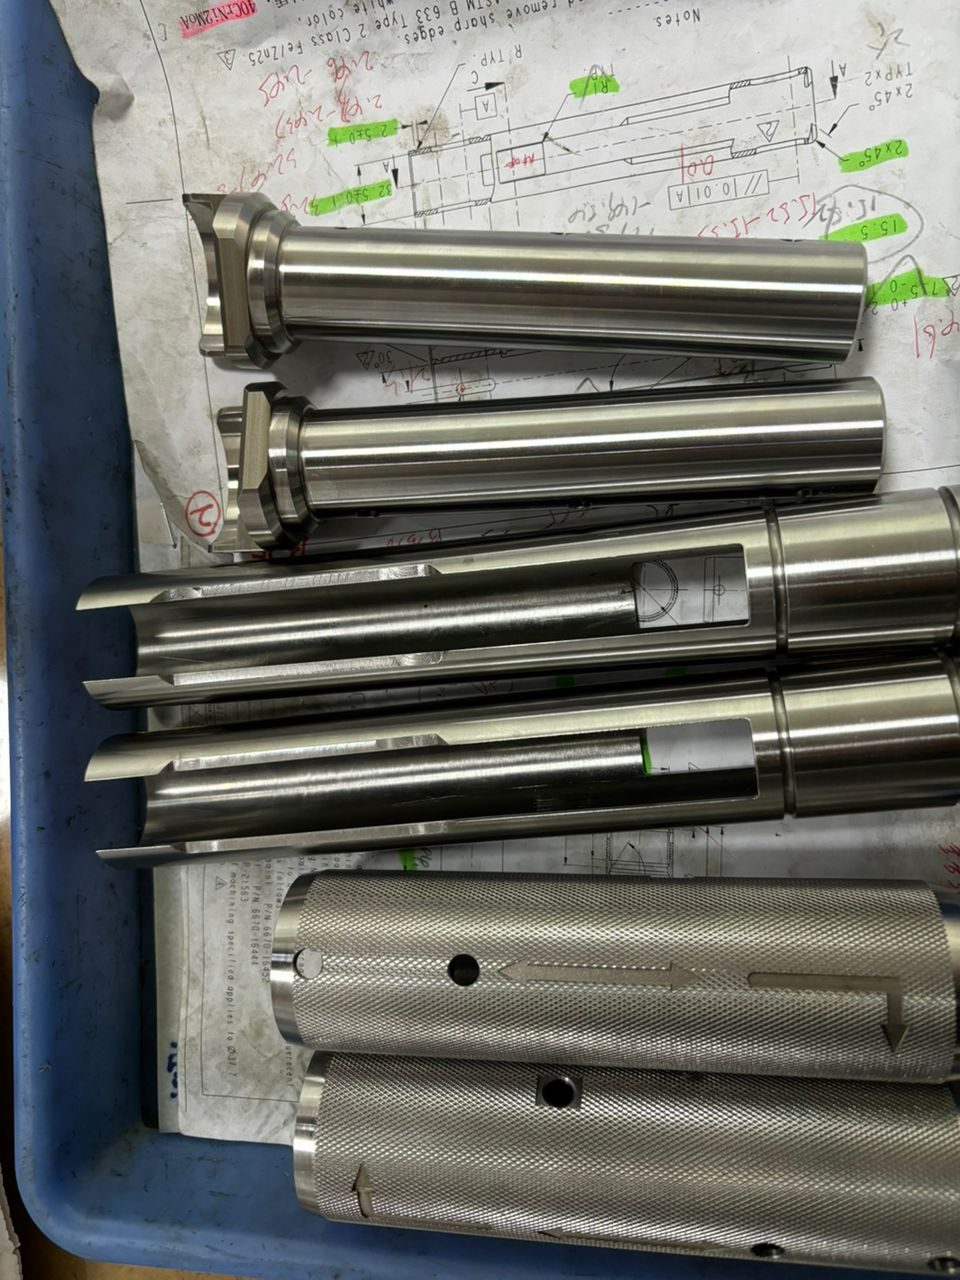
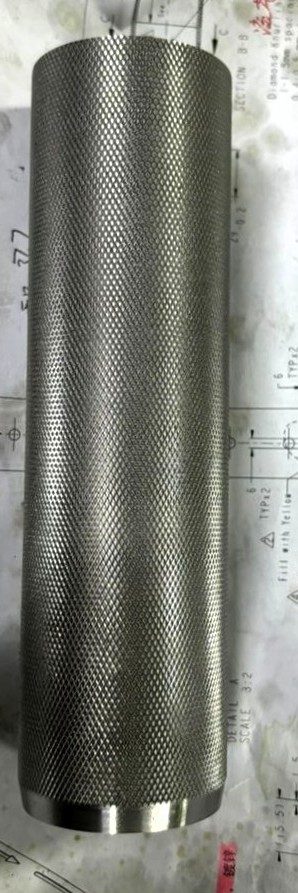
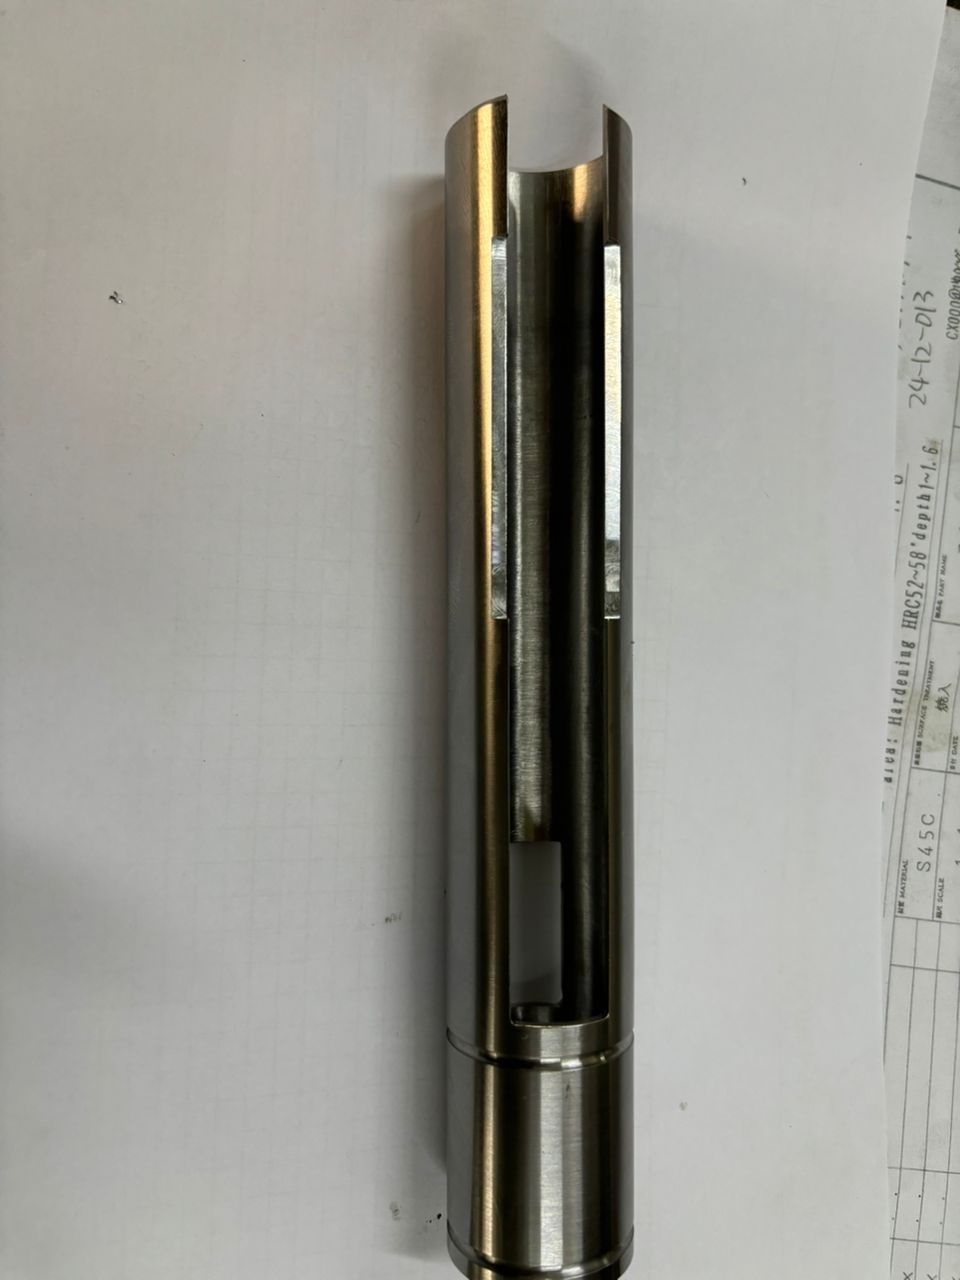
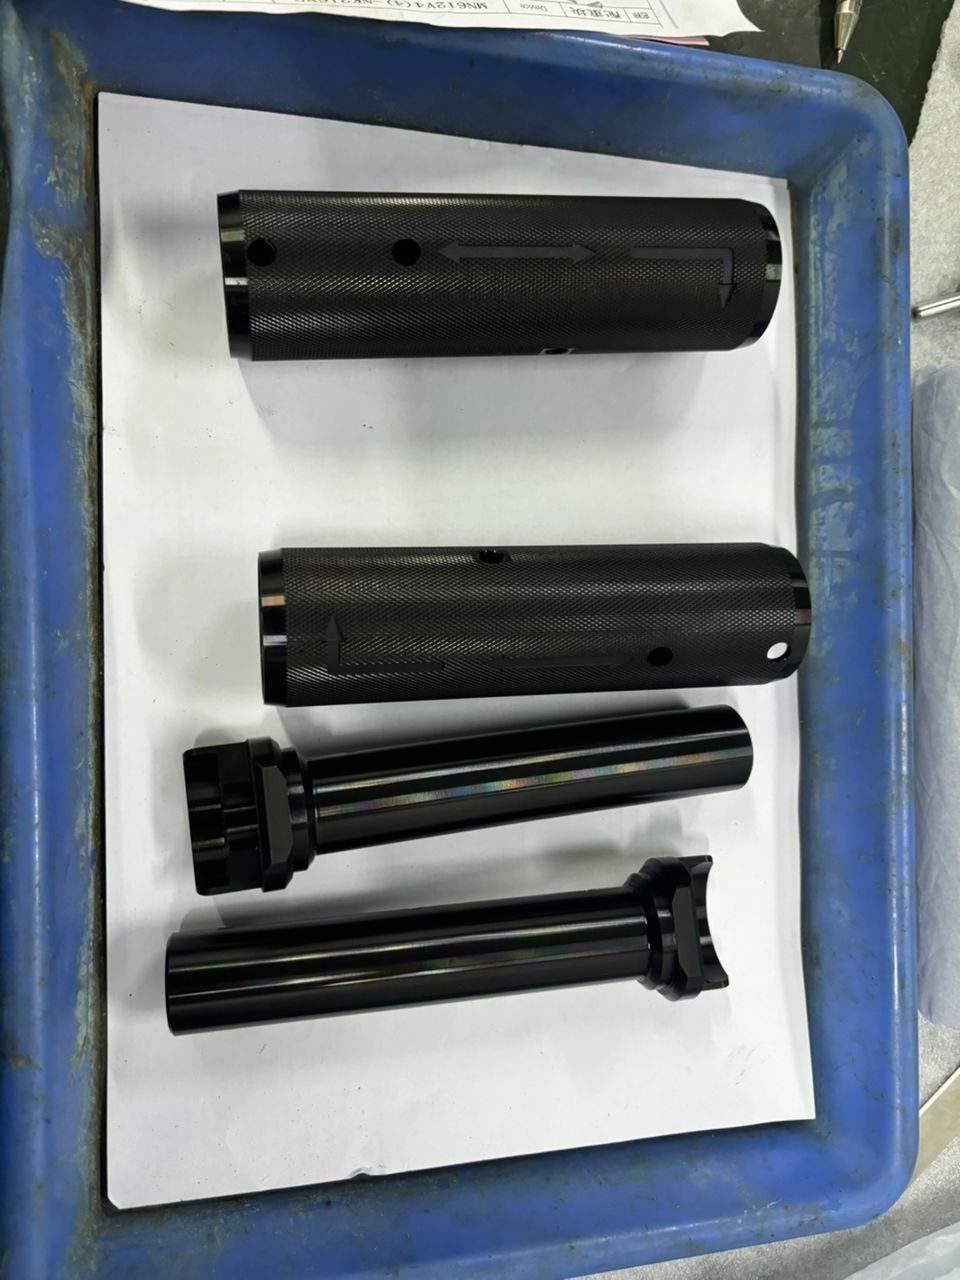
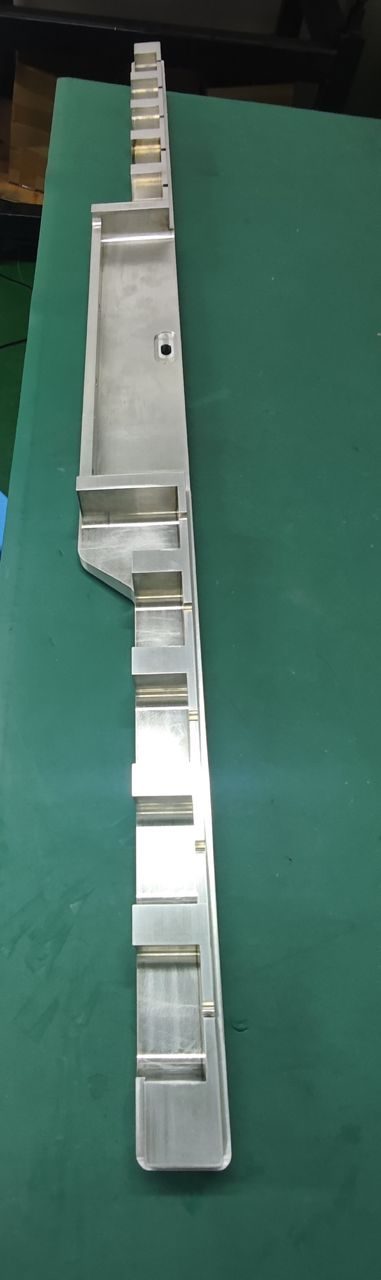
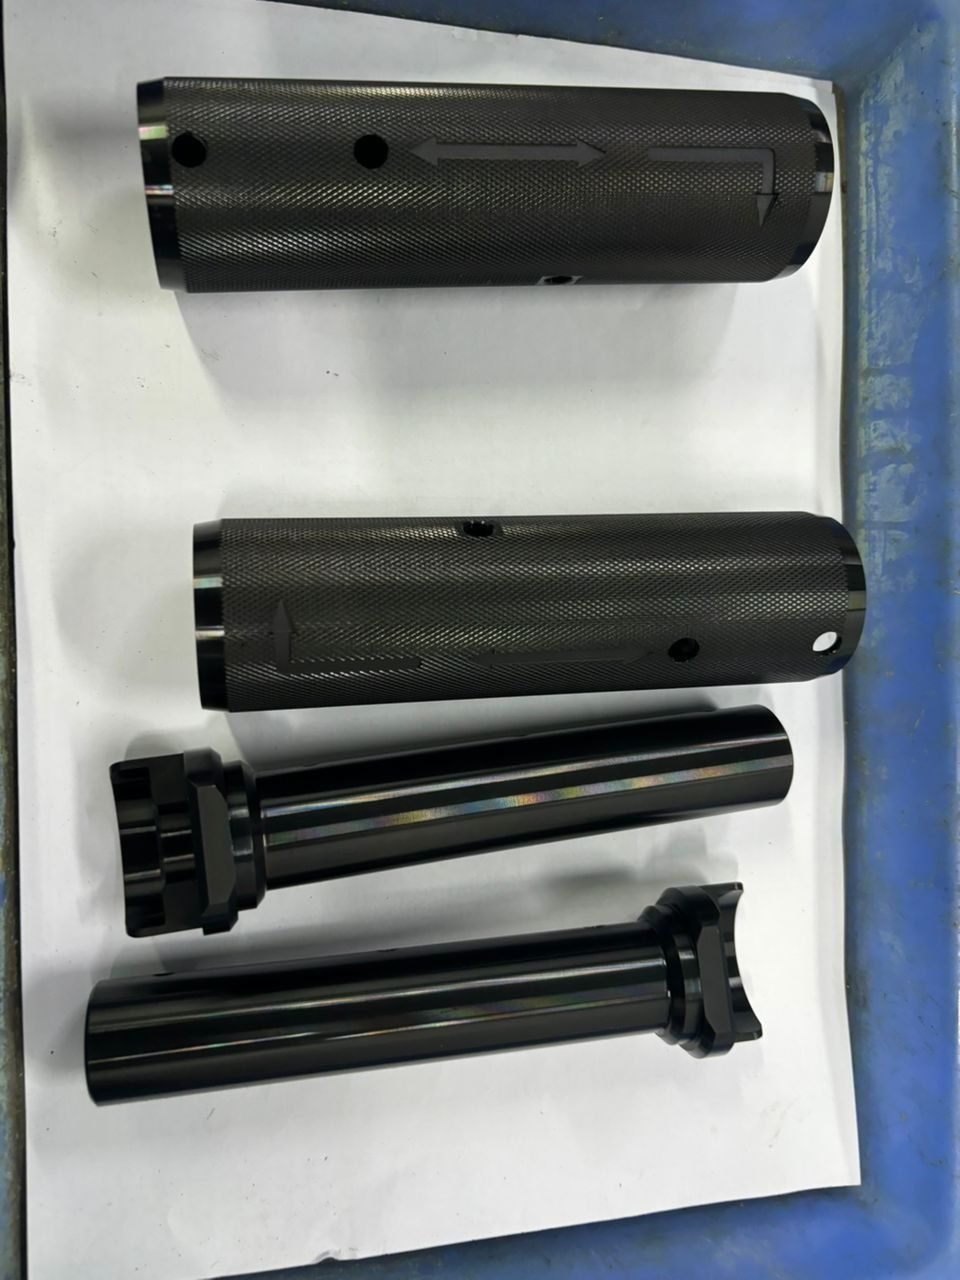
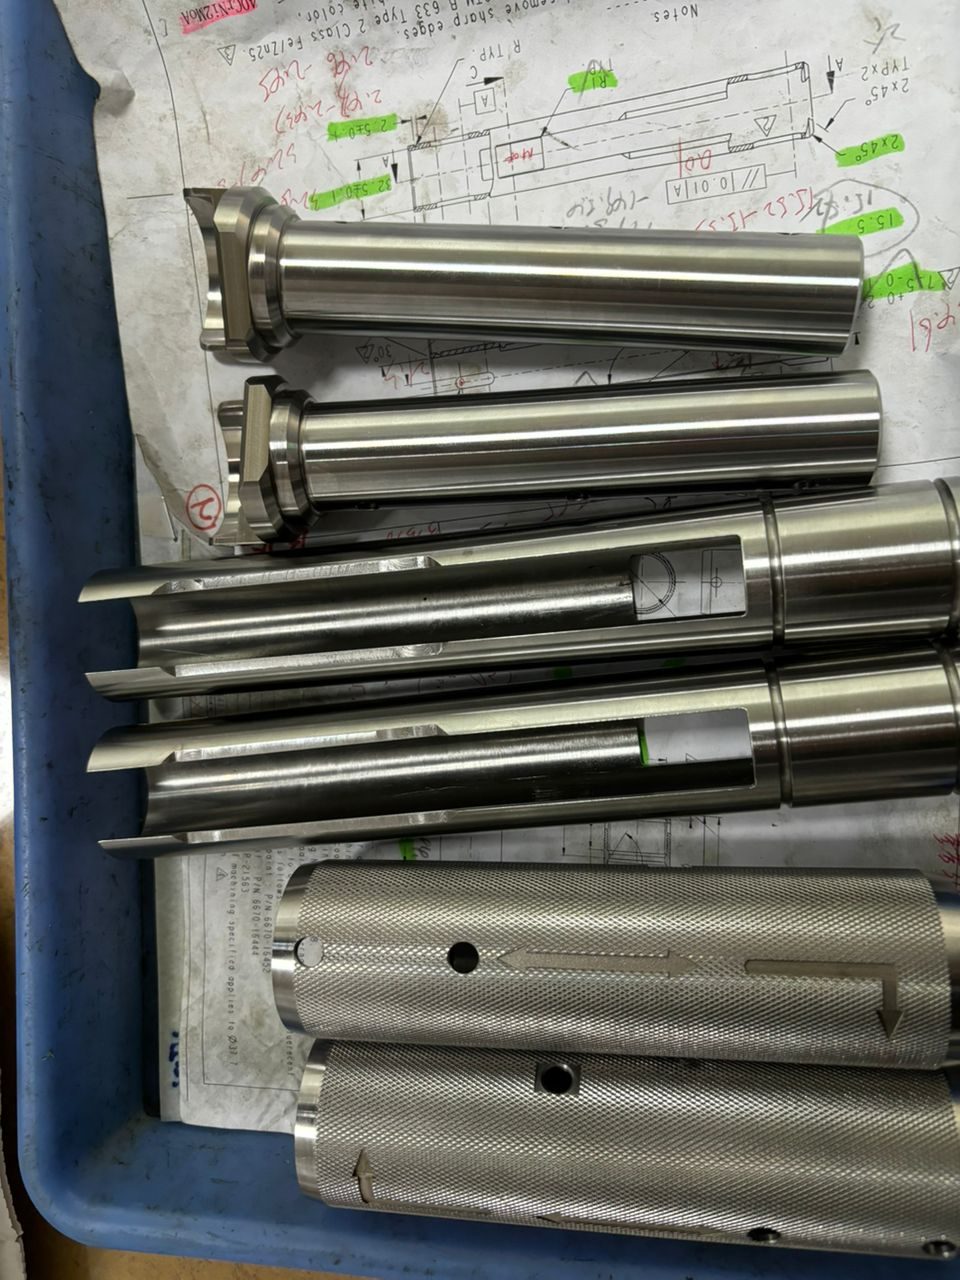
In unserer Fertigung
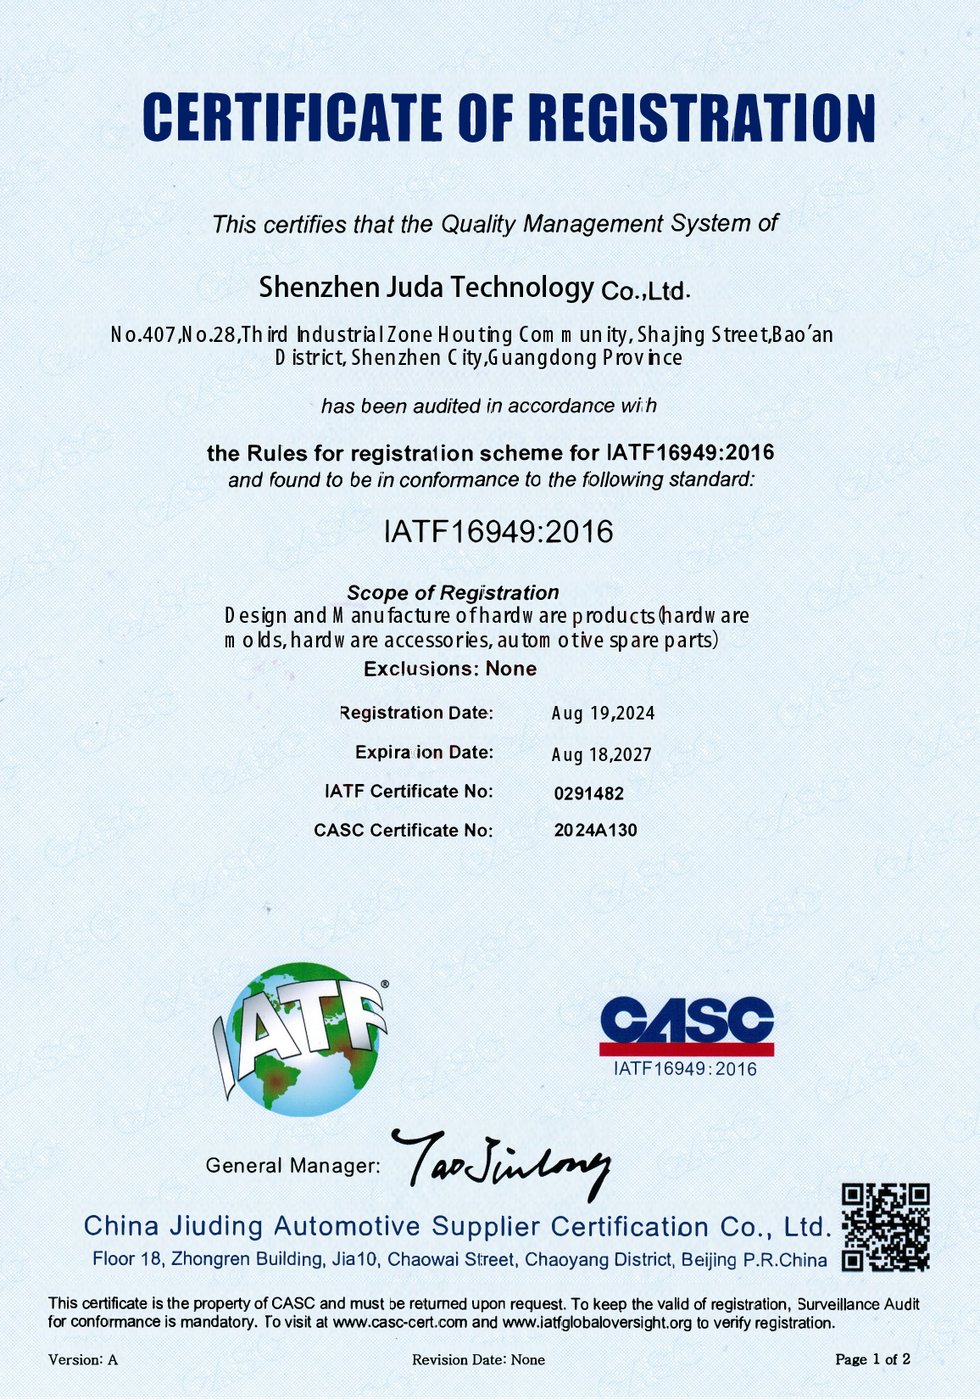
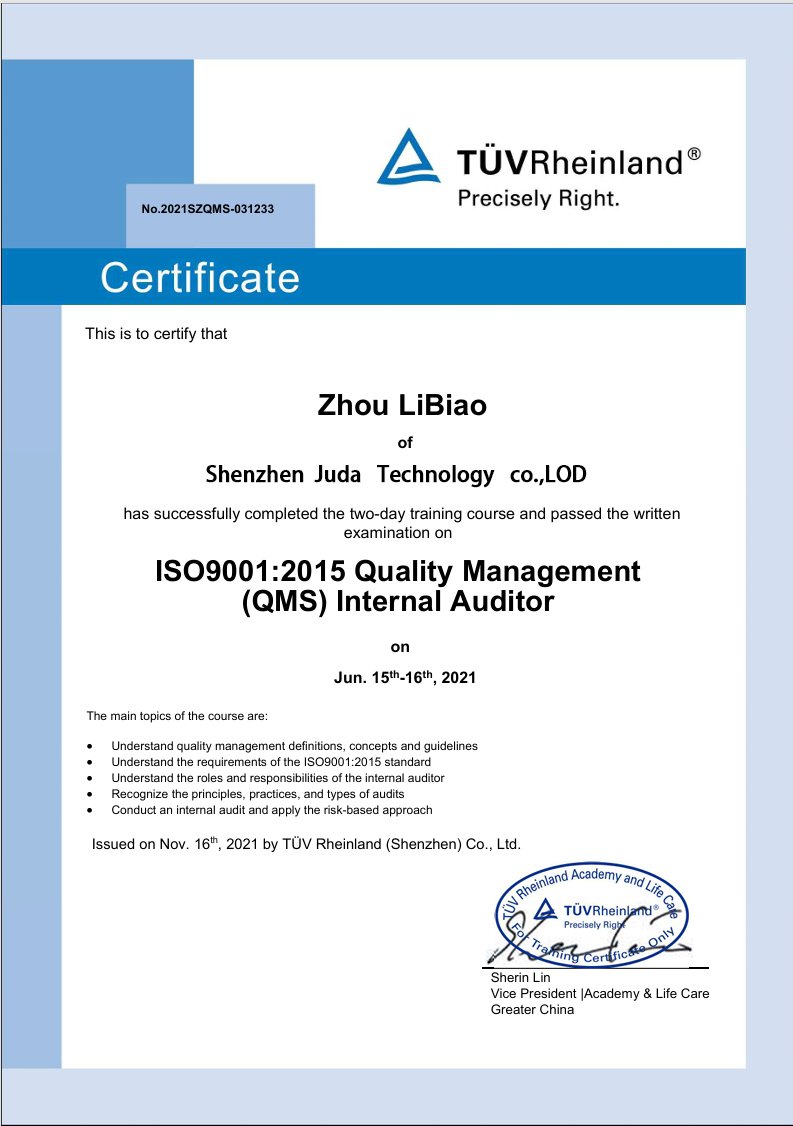
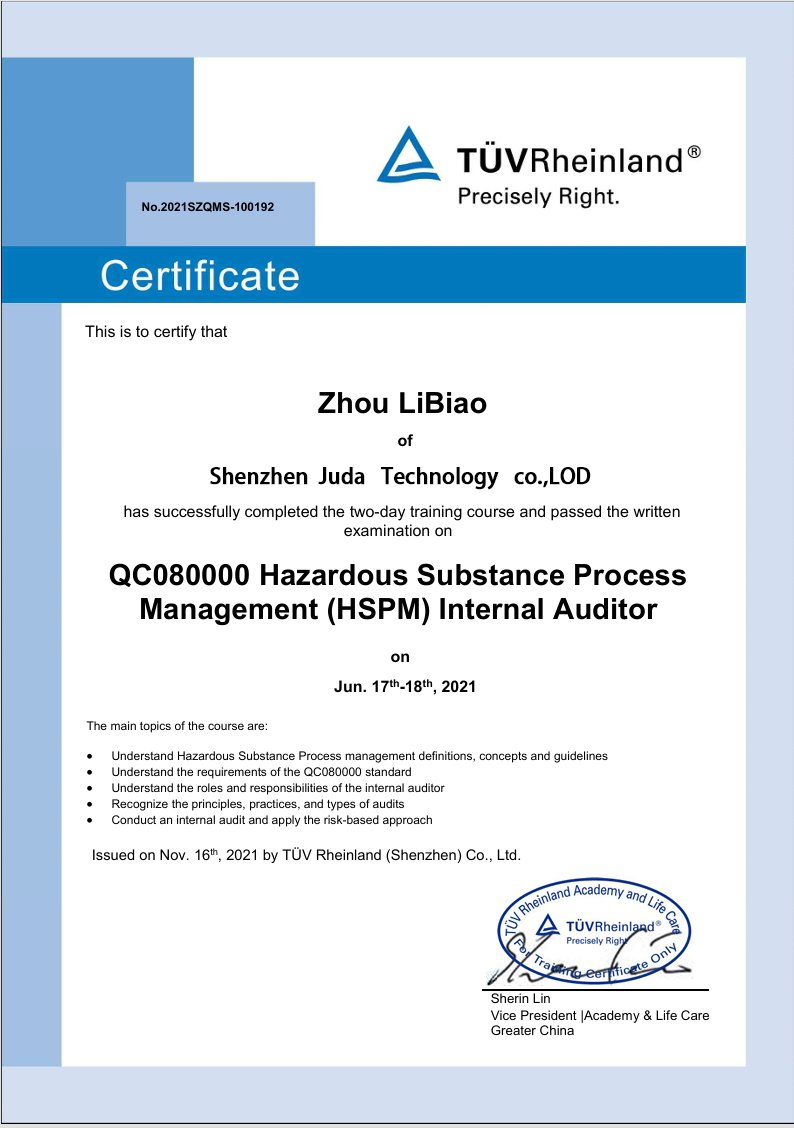
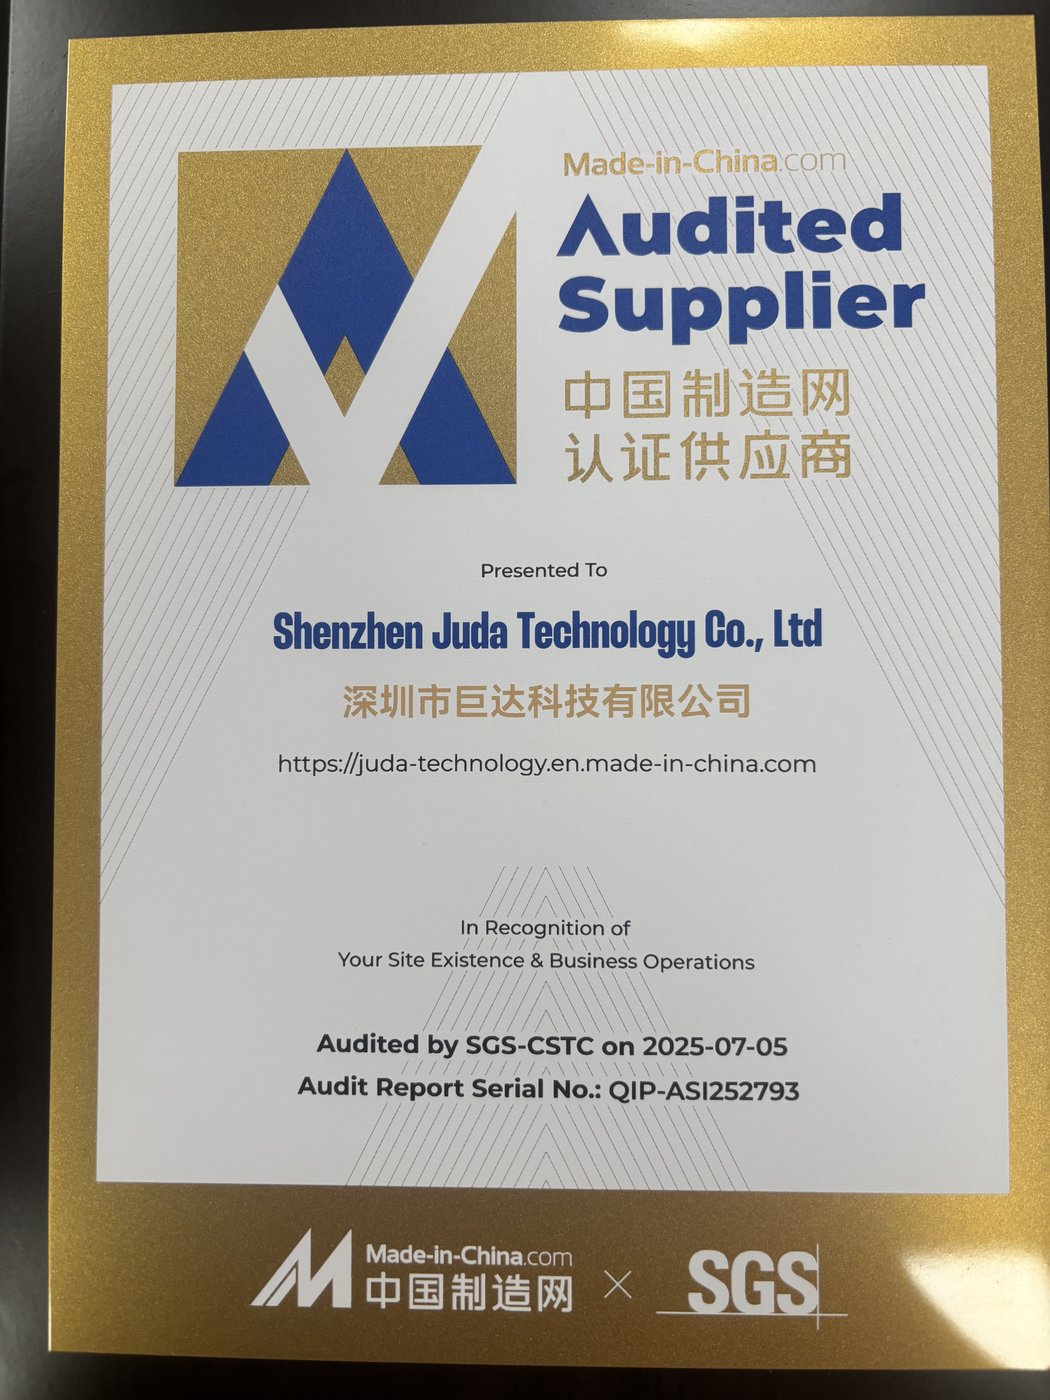
Zertifizierte Qualität — überprüfbar
Klicken Sie auf ein Zertifikat, um das vollständige Dokument zu sehen.
Häufig gestellte Fragen
Was ist die engste Toleranz, die JUDA bearbeiten kann?
Bis zu ±0,005 mm (±0,0002") auf geeigneter Geometrie und enger durch Schleifen bei bestimmten Merkmalen. Die erreichbare Toleranz hängt von Verfahren, Werkstoff und Merkmal ab — senden Sie Ihre Zeichnung, und wir bestätigen, was für Ihr Teil realistisch ist.
Was ist ISO 2768 und welche Klasse verwenden Sie standardmäßig?
ISO 2768 ist der internationale Standard für Allgemeintoleranzen bei Maßen ohne individuelle Toleranzangabe. Wir verwenden standardmäßig ISO 2768-mittel (m). Wenn Ihr Teil engere Allgemeintoleranzen benötigt, geben Sie die Klasse fein (f) oder individuelle Angaben an.
Kosten engere Toleranzen wirklich mehr?
Ja, erheblich. Engere Toleranzen erfordern langsamere Bearbeitung, bessere Werkzeuge, mehr Prüfung und erzeugen mehr Ausschuss. Der kosteneffiziente Ansatz besteht darin, nur die Merkmale eng zu tolerieren, die es benötigen, und den Rest den Allgemeintoleranzen zu überlassen — wir markieren zu enge Angaben in unserer kostenlosen DFM-Prüfung.
Welche Oberflächengüte bieten Sie standardmäßig?
Unsere Standard-Zerspanungsoberfläche liegt bei etwa 3,2 µm Ra (125 µin). Mit zusätzlichen Arbeitsgängen erreichen wir 1,6, 0,8 und feiner, hinzu kommen Perlstrahlen, Eloxieren, Elektropolieren und weitere Oberflächen. Geben Sie Ra nur auf Flächen an, die es benötigen, um nicht überall Kosten zu erzeugen.
Besprechen Sie Ihr Projekt mit einem Ingenieur.
Senden Sie uns CAD-Dateien und Anforderungen. Wir prüfen die Herstellbarkeit und melden uns mit den nächsten Schritten.