


Guia de Tolerâncias de Usinagem CNC
Uma tolerância é o desvio admissível em relação a uma dimensão nominal. Tolerâncias mais apertadas custam mais — exigem corte mais lento, mais inspeção, melhor fixação e taxas…

Tolerâncias de Usinagem CNC, Explicadas
Uma tolerância é o desvio admissível em relação a uma dimensão nominal. Tolerâncias mais apertadas custam mais — exigem corte mais lento, mais inspeção, melhor fixação e taxas de refugo mais elevadas. A perícia num bom desenho está em indicar tolerâncias apertadas apenas onde a peça realmente precisa delas. Este guia cobre as tolerâncias que garantimos na JUDA, o padrão de tolerâncias gerais ISO 2768, os limites realistas por processo e material, e como especificar peças que cumprem a função sem pagar a mais.
Tolerâncias que a JUDA Garante
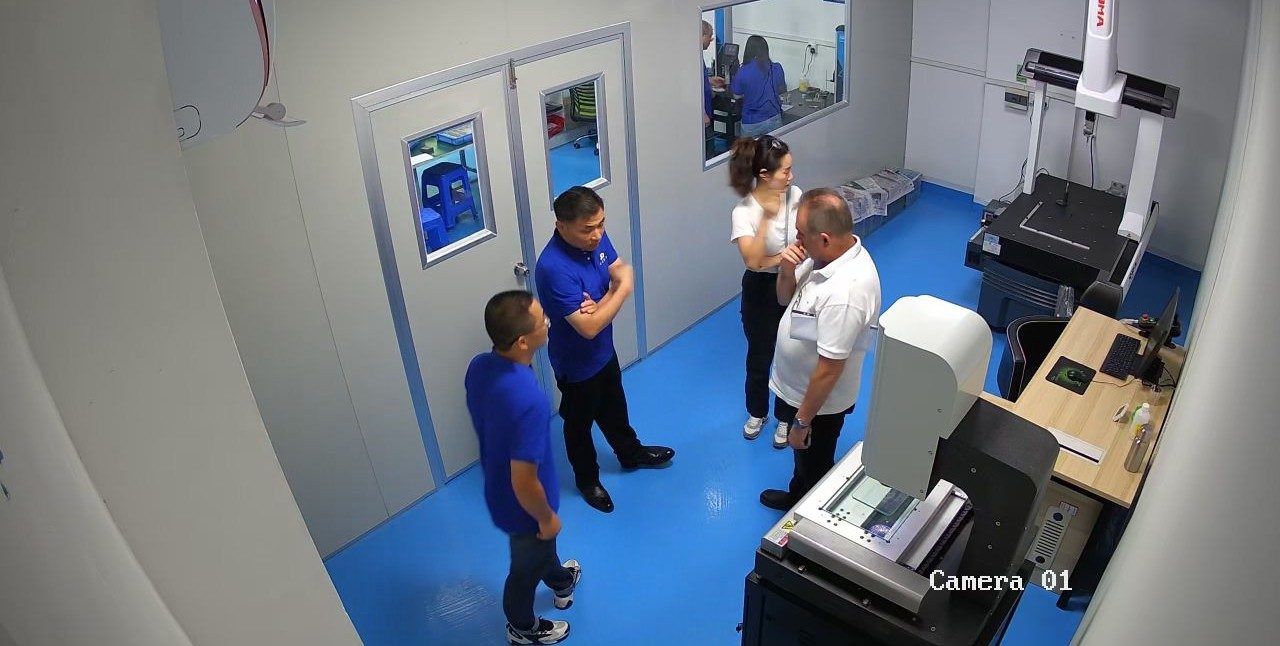
Em geometrias adequadas usinamos até ±0.005 mm (±0.0002″). A nossa tolerância geral por defeito — para qualquer dimensão que não tolerancie explicitamente — situa-se dentro da ISO 2768-média (m). Cada lote de produção é inspecionado em CMMs Zeiss/Mitutoyo com relatórios documentados.
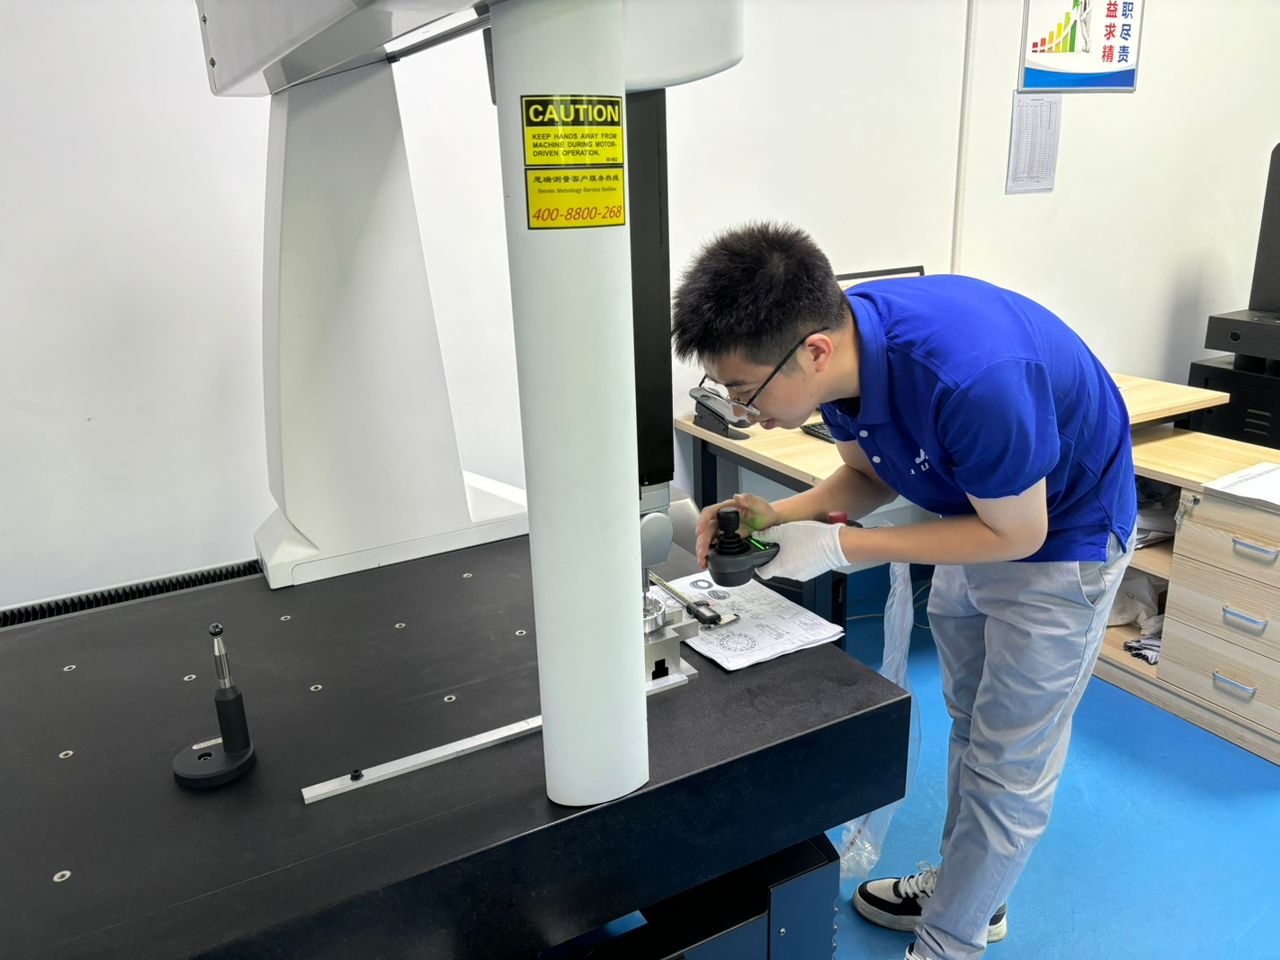
Tabela de Tolerâncias Gerais ISO 2768 (Linear, Média)
A ISO 2768 define tolerâncias gerais para dimensões sem indicações individuais de tolerância. Classe média (m), dimensões lineares:
0,5 a 3 mm → ±0,1 mm
Mais de 3 a 6 mm → ±0,1 mm
Mais de 6 a 30 mm → ±0,2 mm
Mais de 30 a 120 mm → ±0,3 mm
Mais de 120 a 400 mm → ±0,5 mm
Mais de 400 a 1000 mm → ±0,8 mm
A classe fina (f) é mais apertada, a grosseira (c) mais folgada. Se não especificar uma classe, a maioria das oficinas assume a média.
Tolerâncias Realistas por Processo
- Fresagem de 3 eixos: ±0,025 mm típico, ±0,005 mm alcançável em características rígidas.
- Fresagem de 5 eixos: tolerâncias lineares semelhantes, com controlo muito melhor em ângulos compostos e posição verdadeira.
- Torneamento CNC / Swiss: ±0,005 mm em diâmetros é rotina; concentricidade e circularidade são excelentes.
- Alargamento / mandrilagem: ±0,005–0,010 mm no diâmetro e acabamento do furo.
- Retificação: ±0,002 mm e acabamentos espelhados onde necessário.
Como o Material Afeta a Tolerância
Materiais moles e estáveis como o alumínio e o latão mantêm tolerâncias apertadas facilmente. O inoxidável e o titânio encruam e retêm o calor, por isso as peças de precisão precisam de alívio de tensões e verificações em processo. Os plásticos (PEEK, Delrin, nylon) movem-se com a temperatura e a humidade — espere tolerâncias práticas mais folgadas e projete em conformidade. Veja as nossas páginas de alumínio, inoxidável e titânio.
Acabamento de Superfície vs. Tolerância
O acabamento de superfície (Ra) é distinto da tolerância dimensional. O nosso acabamento padrão de bruto de usinagem é de ~3,2 µm Ra (125 µin); alcançamos 1,6, 0,8 e mais finos com operações adicionais ou acabamento. Indique o Ra apenas nas superfícies que dele precisam — uma nota genérica de acabamento fino acrescenta custo em todo o lado.
Noções de GD&T que Poupam Dinheiro
O Dimensionamento e Tolerância Geométricos (segundo a ASME Y14.5 / ISO 1101) controlam forma, orientação e posição em vez de acumular tolerâncias ±. Usar tolerâncias de posição com referências permite muitas vezes alargar dimensões individuais garantindo ainda o encaixe — mais barato de produzir e mais fácil de inspecionar. Em caso de dúvida, envie o desenho e assinalaremos as indicações demasiado apertadas na nossa análise de DFM.
Como Especificar Tolerâncias que Reduzem Custos
- Tolerancie de forma apertada apenas as características de acoplamento, os ajustes de rolamento e as superfícies de vedação — deixe o resto para a ISO 2768-média.
- Prefira a posição de GD&T em vez de ± apertado em padrões de furos.
- Especifique o acabamento de superfície apenas onde importa.
- Evite posição verdadeira desnecessariamente apertada em furos não críticos.
Envie o seu modelo e desenho à nossa equipa através do hub de usinagem CNC na China e confirmaremos o que é realista antes de se comprometer.
Obtenha uma Análise de DFM e Orçamento
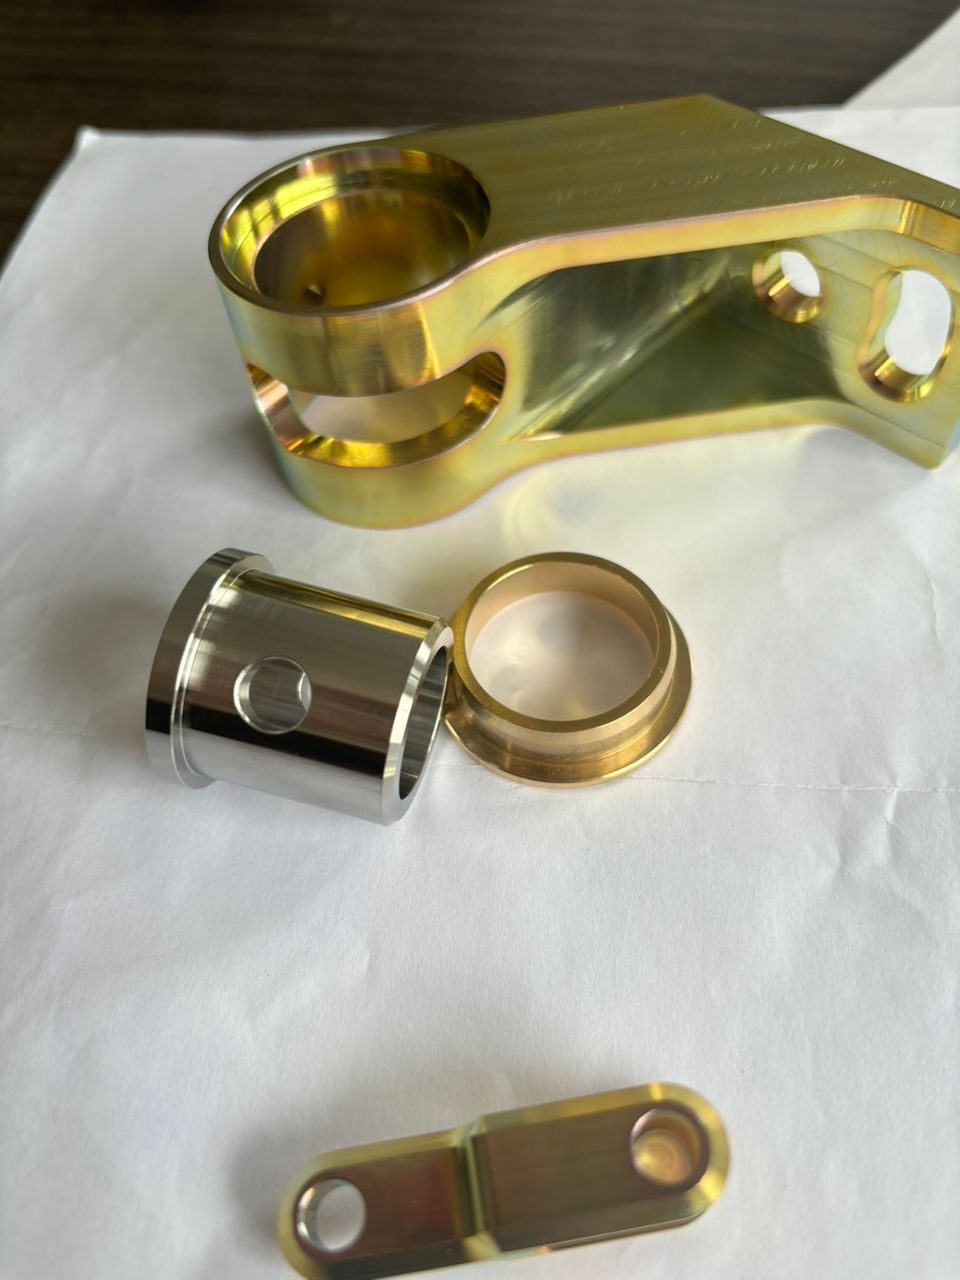
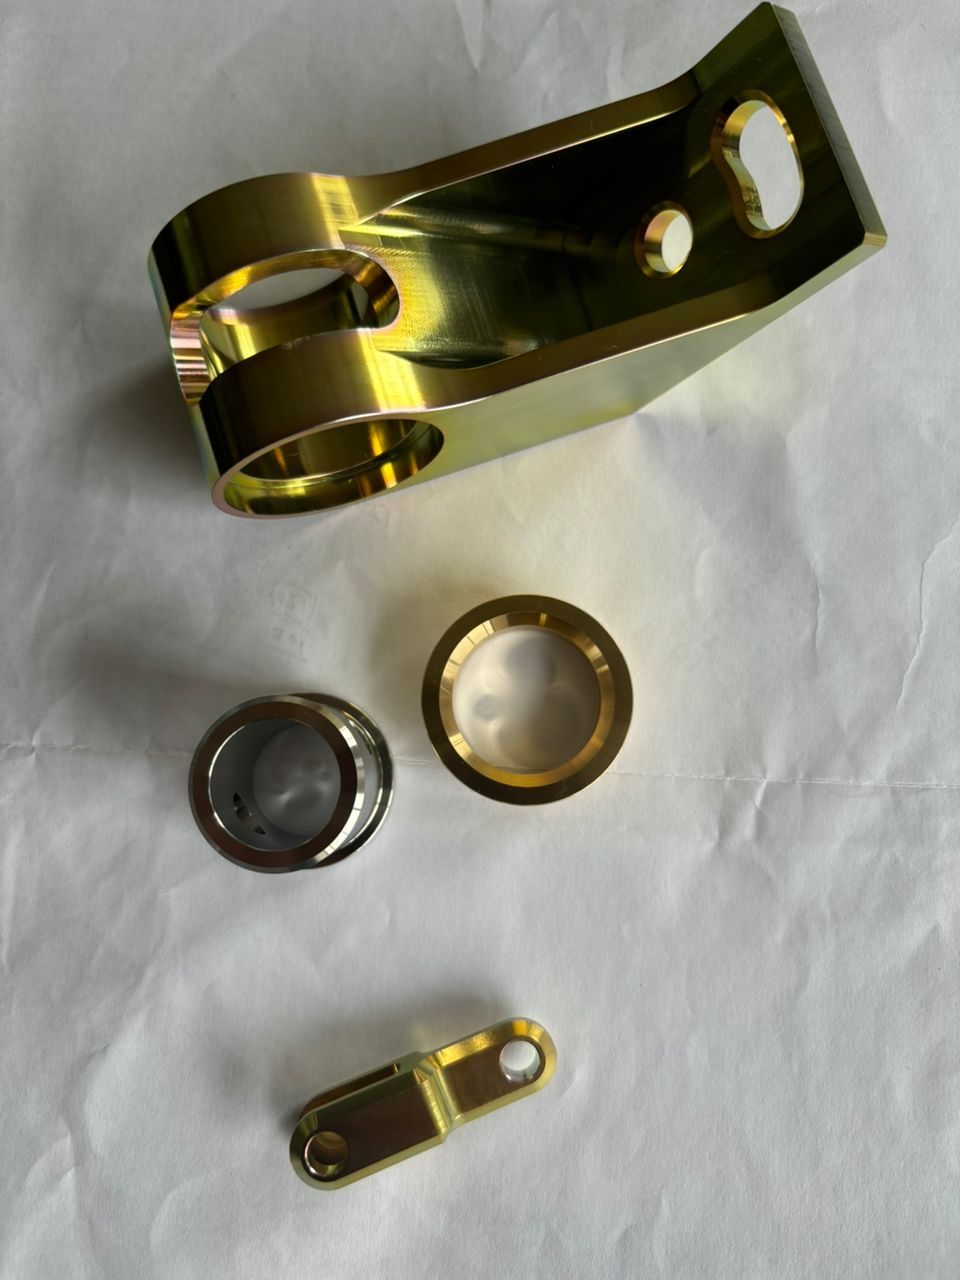
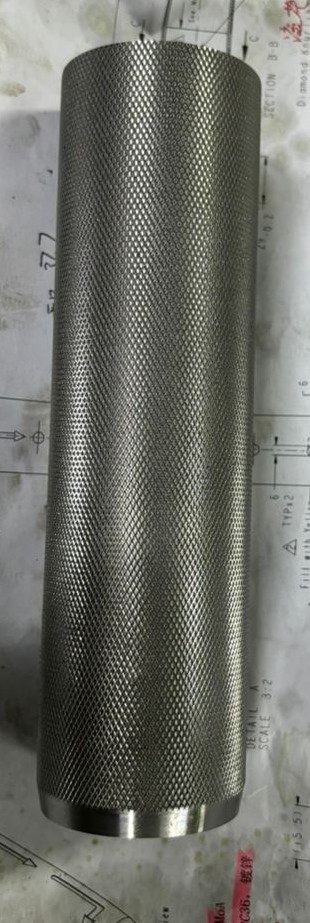
Peças reais que usinamos
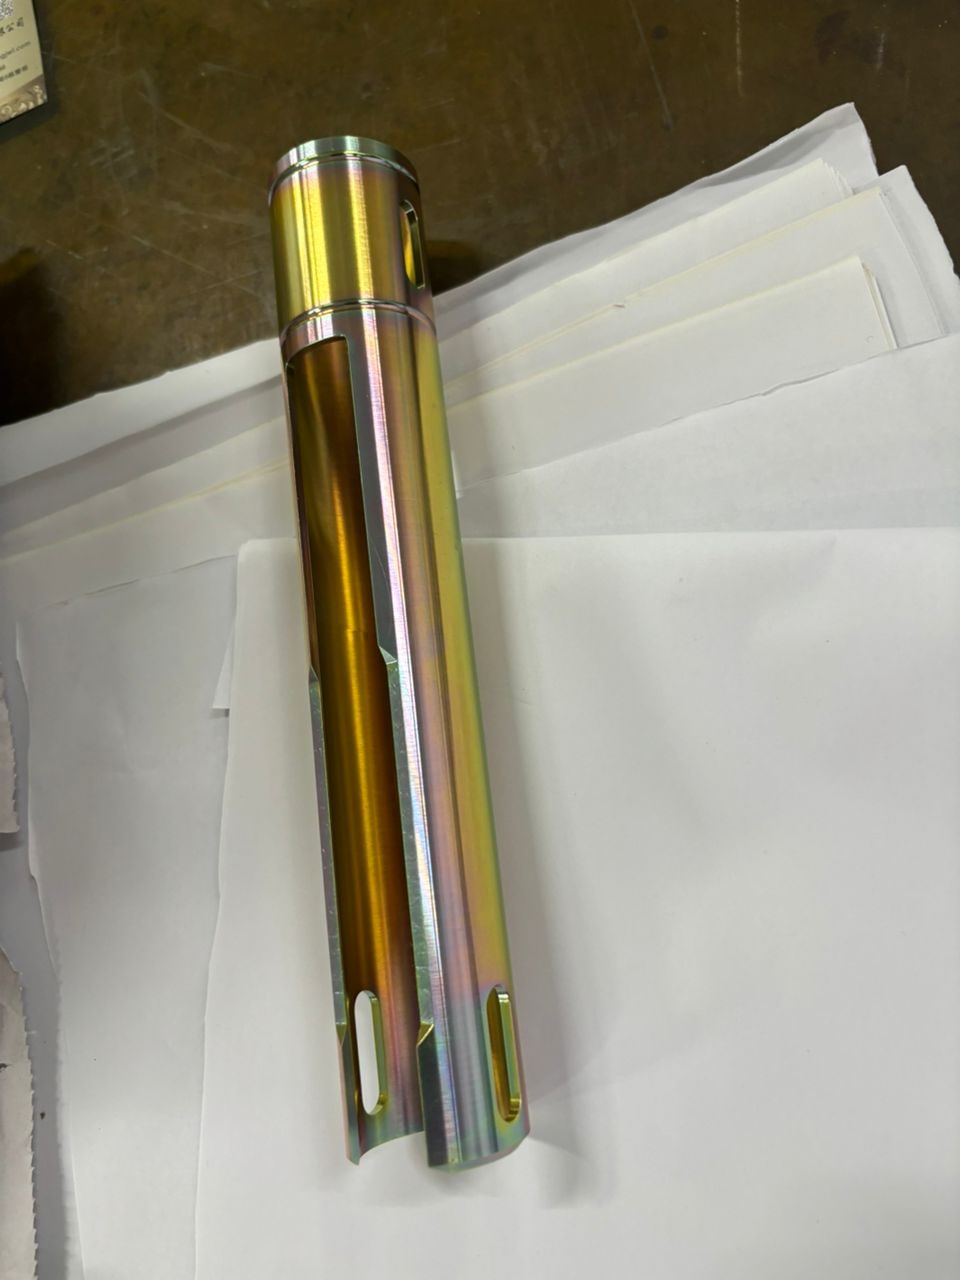
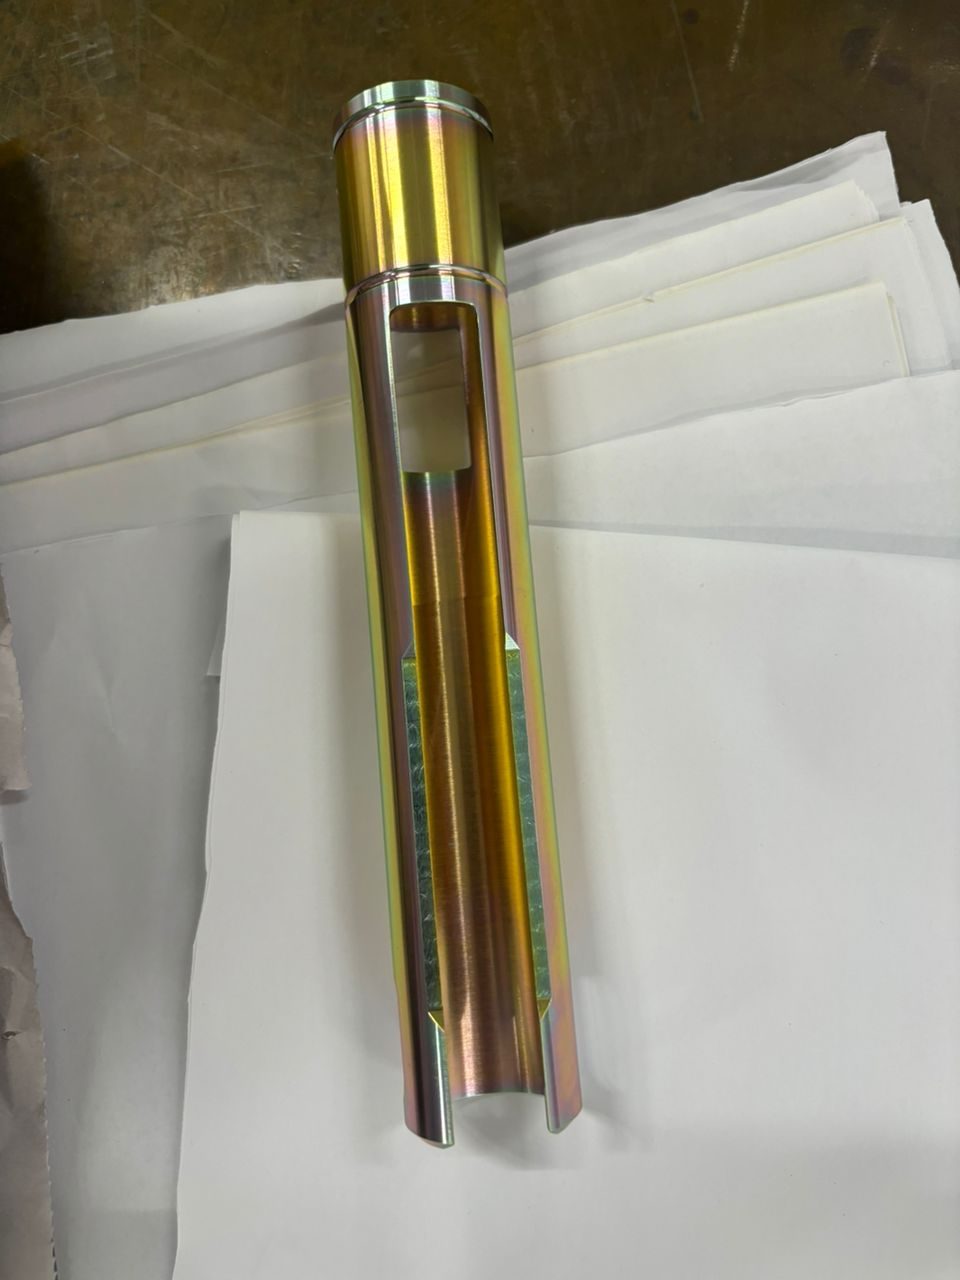
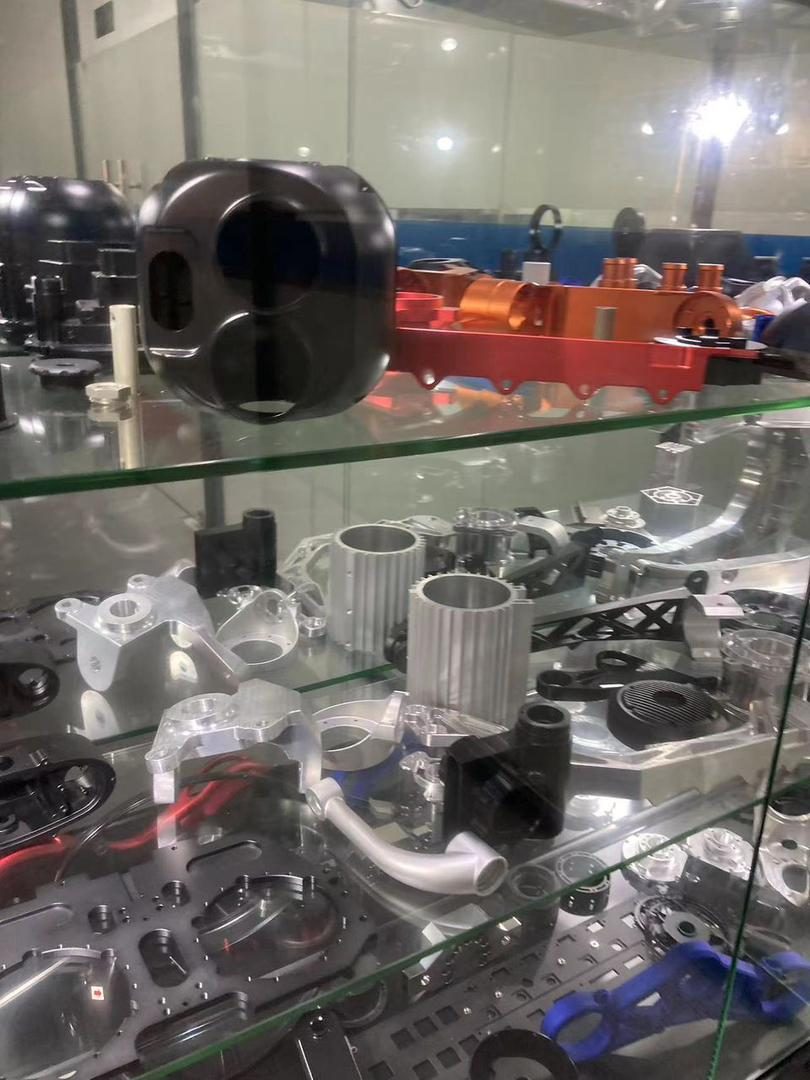
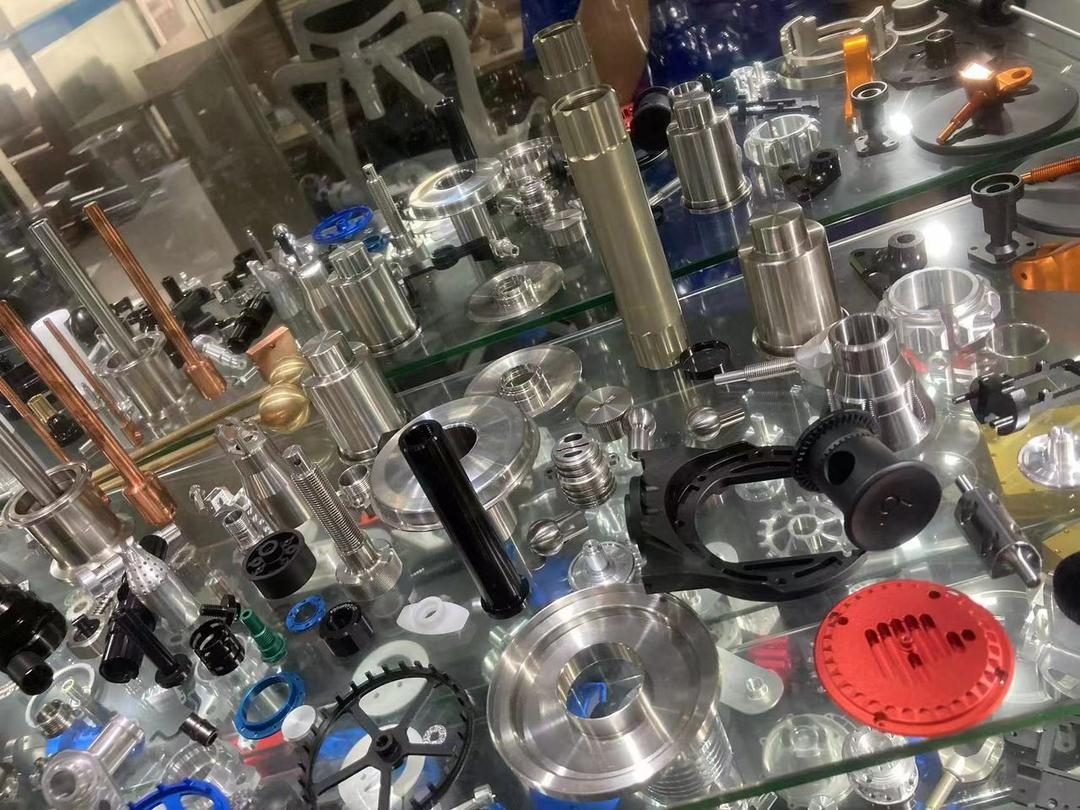
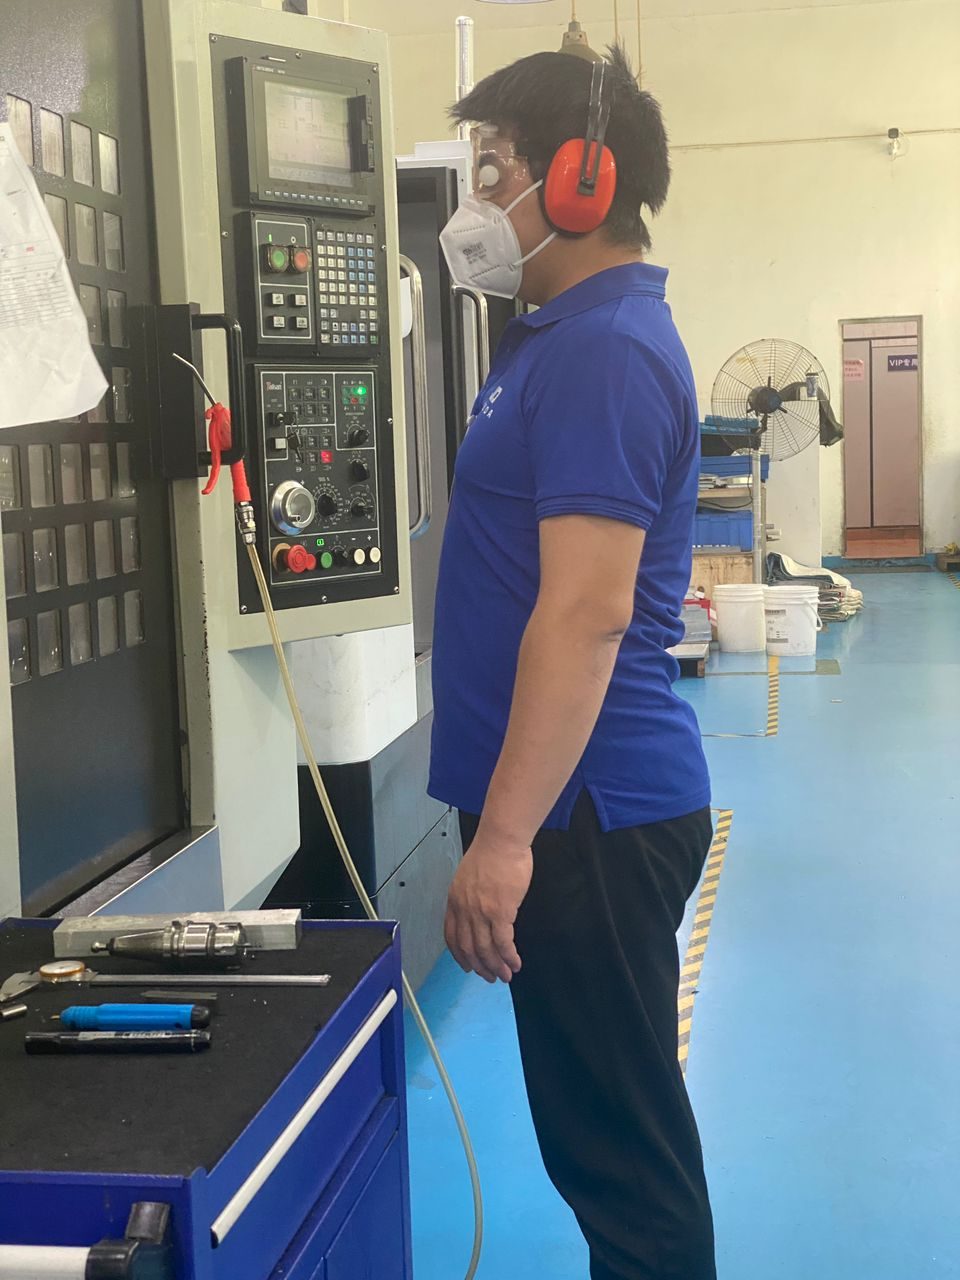
Precisão verificável — peças de produção reais da nossa fábrica em Shenzhen.
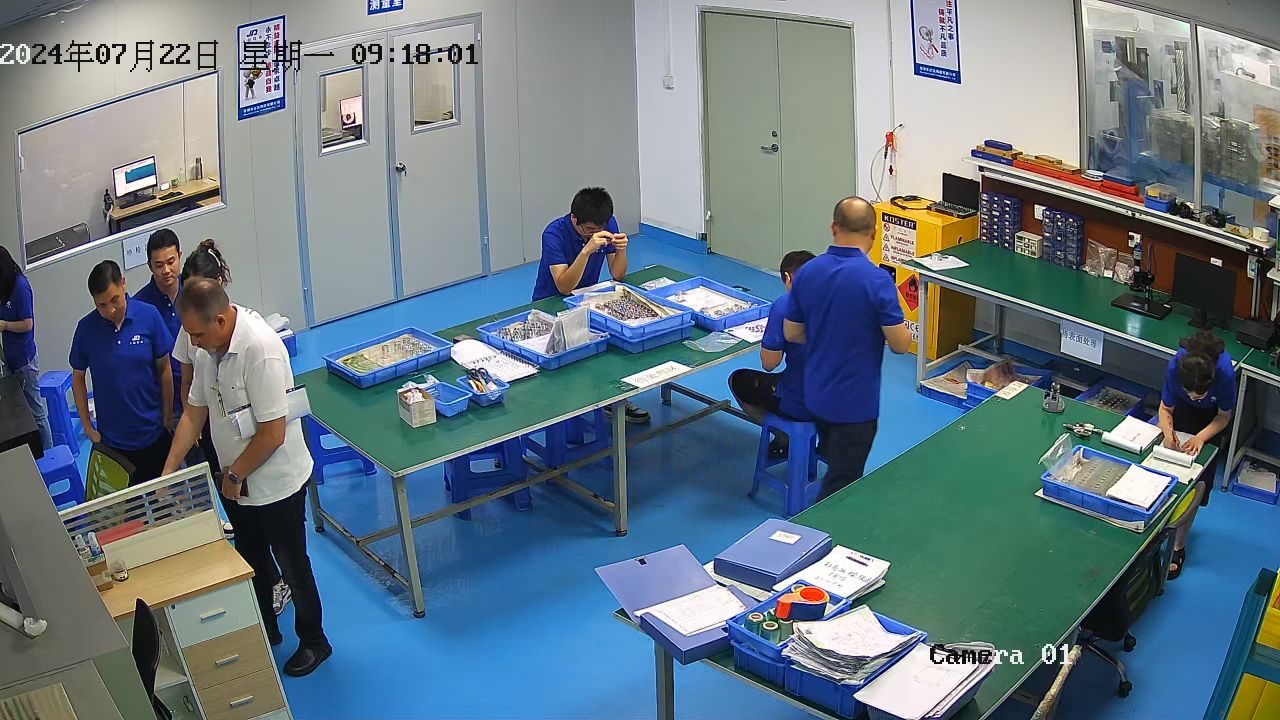
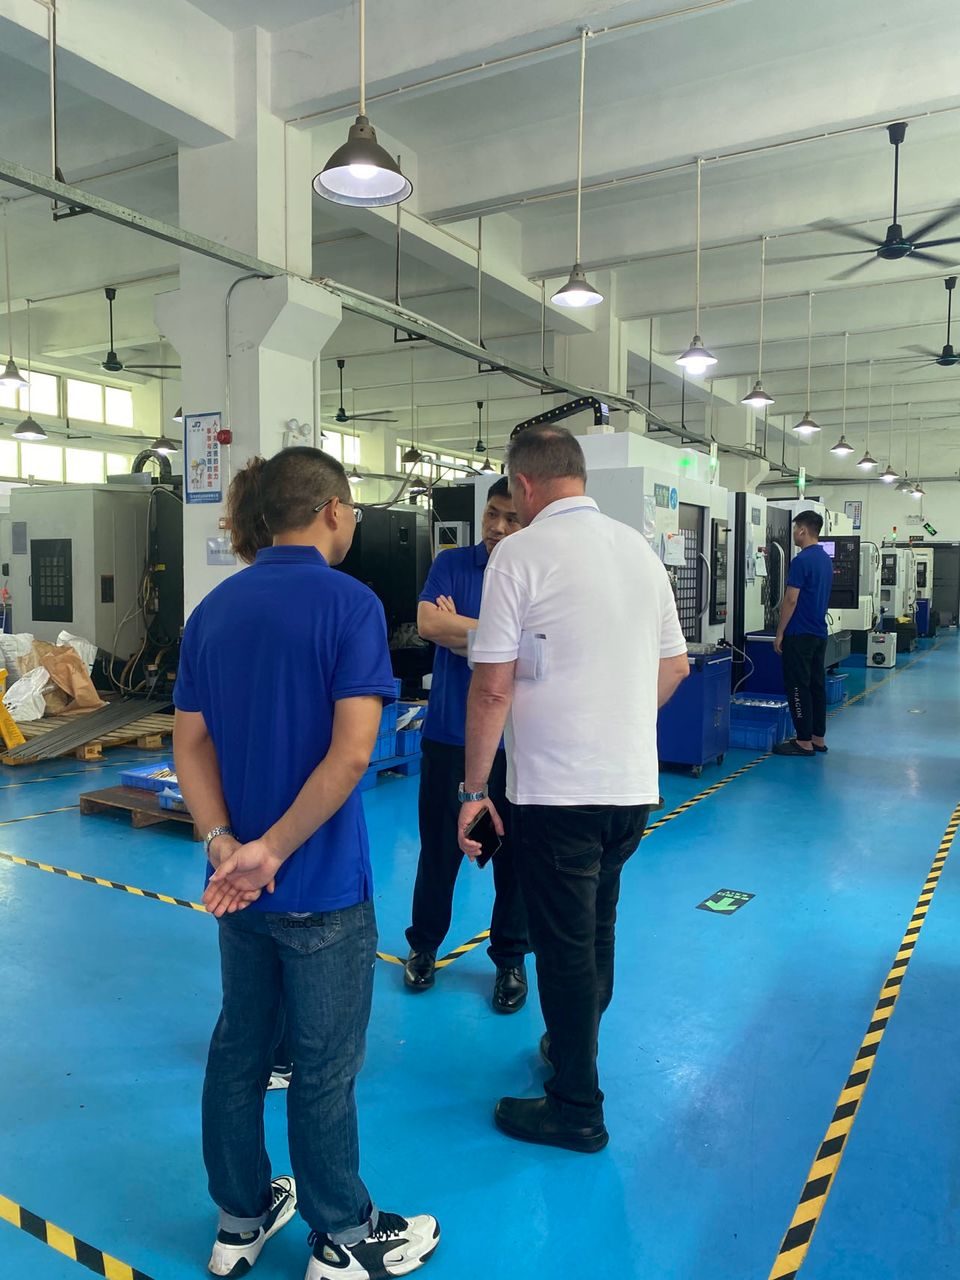
Na nossa fábrica
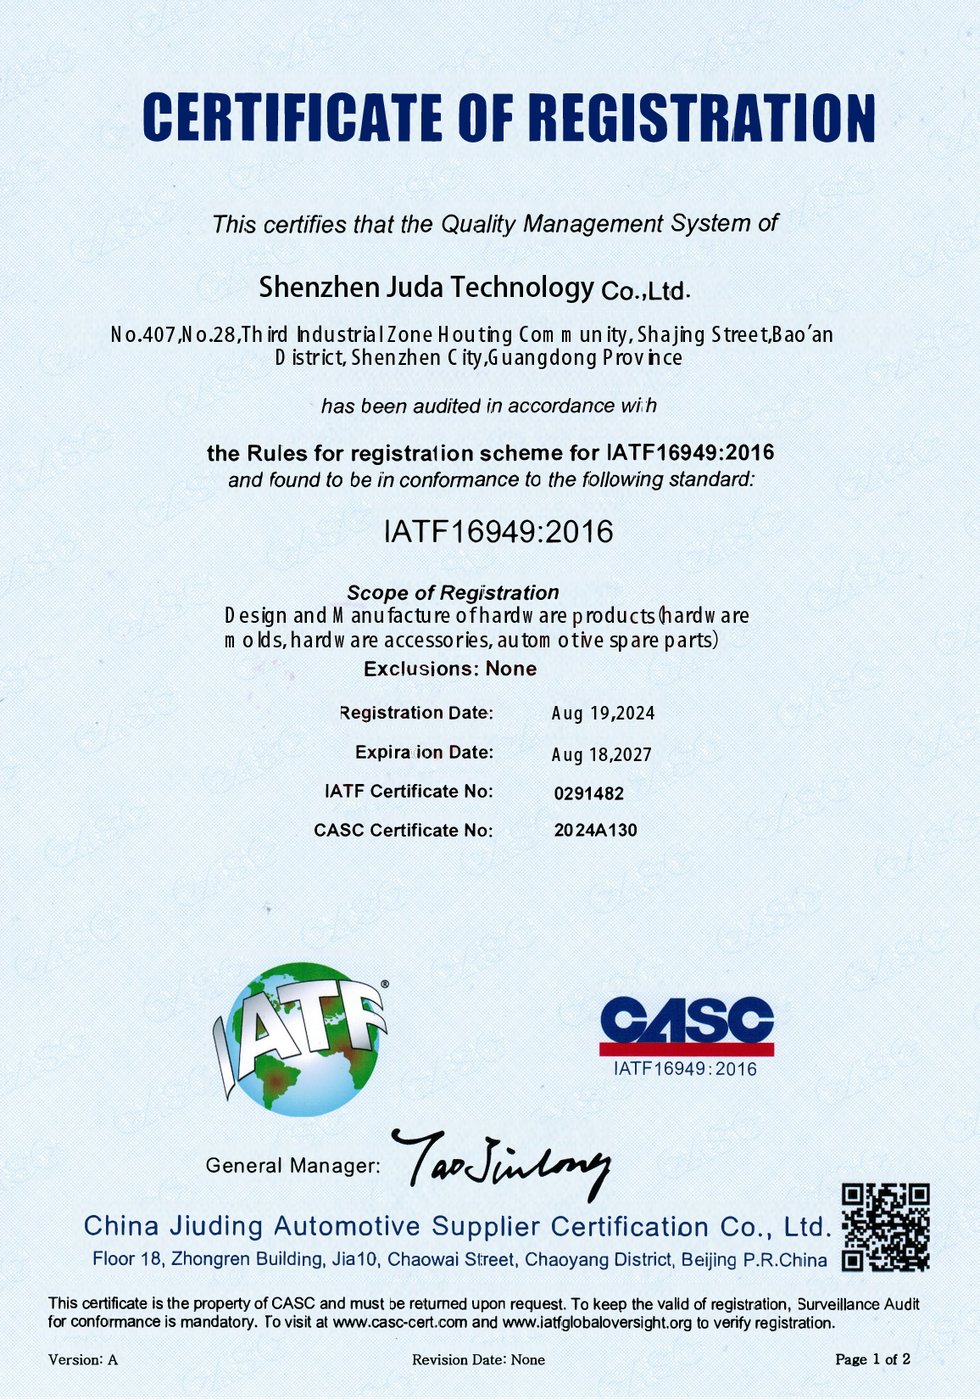
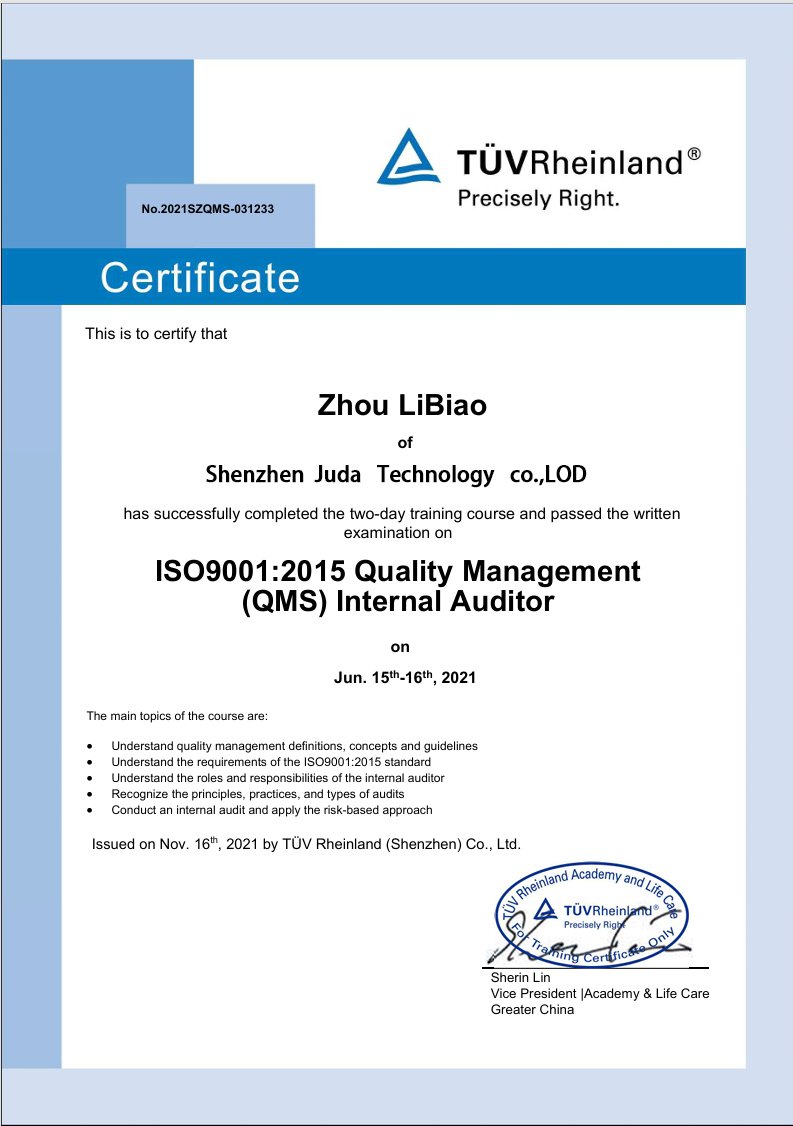
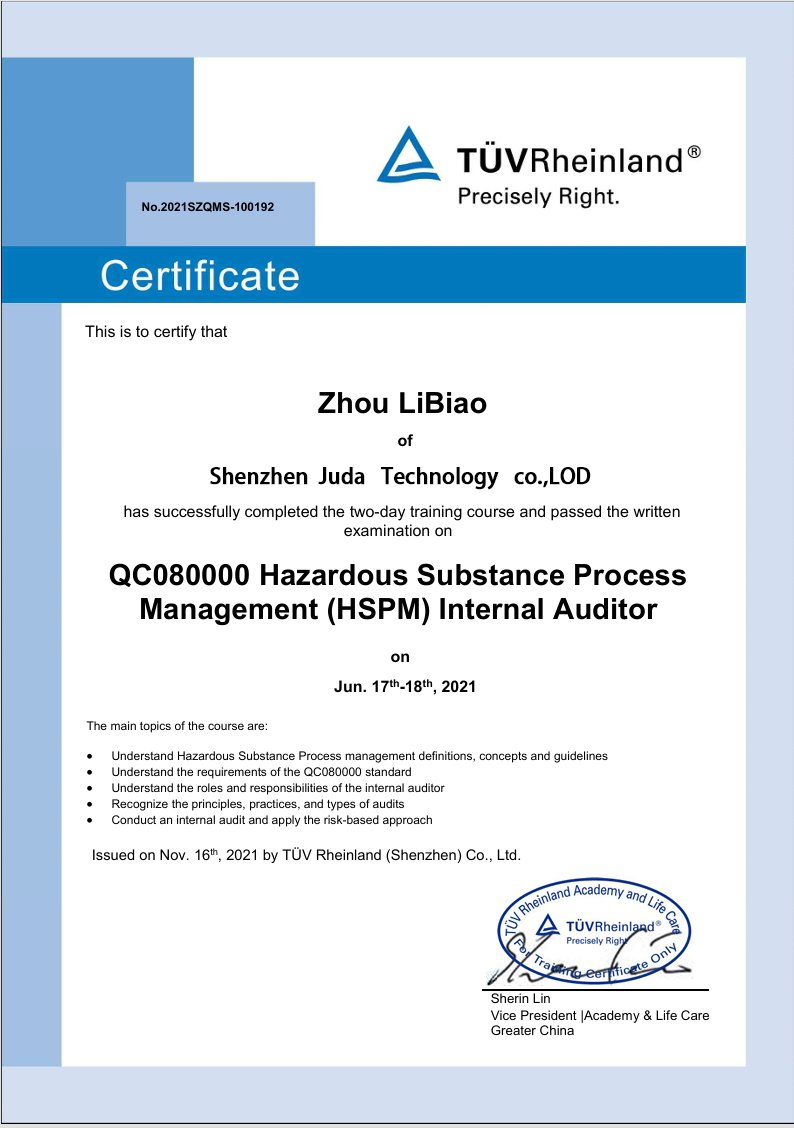
Qualidade certificada — verificável
Clique num certificado para ver o documento completo.
Perguntas frequentes
Qual é a tolerância mais apertada que a JUDA consegue usinar?
Até ±0.005 mm (±0.0002") em geometrias adequadas, e mais apertada com retificação para características específicas. A tolerância alcançável depende do processo, do material e da característica — envie o seu desenho e confirmaremos o que é realista para a sua peça.
O que é a ISO 2768 e que classe usam por defeito?
A ISO 2768 é o padrão internacional para tolerâncias gerais em dimensões sem indicação individual de tolerância. Usamos por defeito a ISO 2768-média (m). Se a sua peça precisar de tolerâncias gerais mais apertadas, especifique a classe fina (f) ou indicações individuais.
As tolerâncias mais apertadas custam mesmo mais?
Sim, significativamente. As tolerâncias mais apertadas exigem usinagem mais lenta, melhor ferramental, mais inspeção e produzem mais refugo. A abordagem económica é tolerar de forma apertada apenas as características que precisam disso e deixar o resto para as tolerâncias gerais — assinalamos as indicações demasiado apertadas na nossa análise gratuita de DFM.
Que acabamento de superfície fornecem de série?
O nosso acabamento padrão de bruto de usinagem é de cerca de 3,2 µm Ra (125 µin). Alcançamos 1,6, 0,8 e mais finos com operações adicionais, além de jato de microesferas, anodização, eletropolimento e outros acabamentos. Especifique o Ra apenas nas superfícies que dele precisam para evitar acrescentar custo em todo o lado.
Converse sobre seu projeto com um engenheiro.
Envie seus arquivos CAD e requisitos. Avaliaremos a fabricabilidade e responderemos com os próximos passos.