


Guía de tolerancias de mecanizado CNC
Una tolerancia es la desviación permitida respecto a una dimensión nominal. Las tolerancias más ajustadas cuestan más — exigen un corte más lento, más inspección, mejor fijación y…

Tolerancias de mecanizado CNC, explicadas
Una tolerancia es la desviación permitida respecto a una dimensión nominal. Las tolerancias más ajustadas cuestan más — exigen un corte más lento, más inspección, mejor fijación y mayores índices de desperdicio. La habilidad en un buen plano está en indicar tolerancias ajustadas solo donde la pieza realmente las necesita. Esta guía cubre qué tolerancias mantenemos en JUDA, el estándar de tolerancias generales ISO 2768, los límites realistas por proceso y material, y cómo especificar piezas que cumplan la función sin pagar de más.
Tolerancias que mantiene JUDA
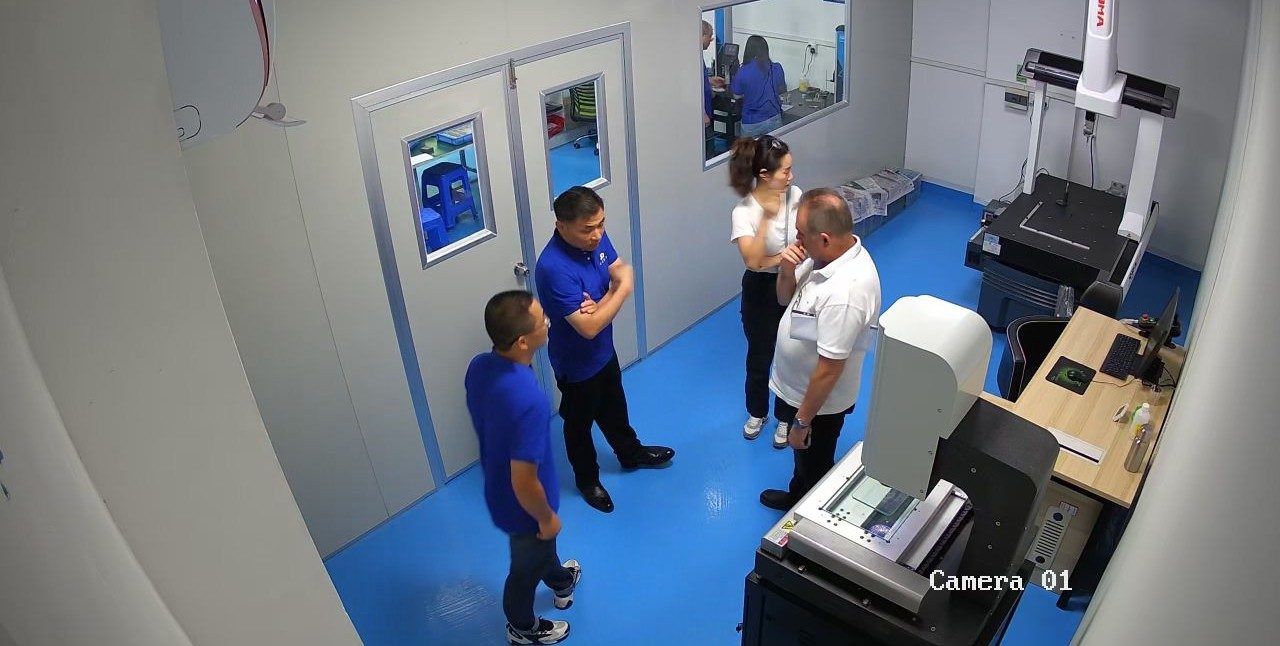
En geometrías aptas mecanizamos a ±0,005 mm (±0,0002″). Nuestra tolerancia general por defecto — para cualquier dimensión que no tolere explícitamente — se sitúa dentro de ISO 2768-media (m). Cada lote de producción se inspecciona en CMM Zeiss/Mitutoyo con informes documentados.
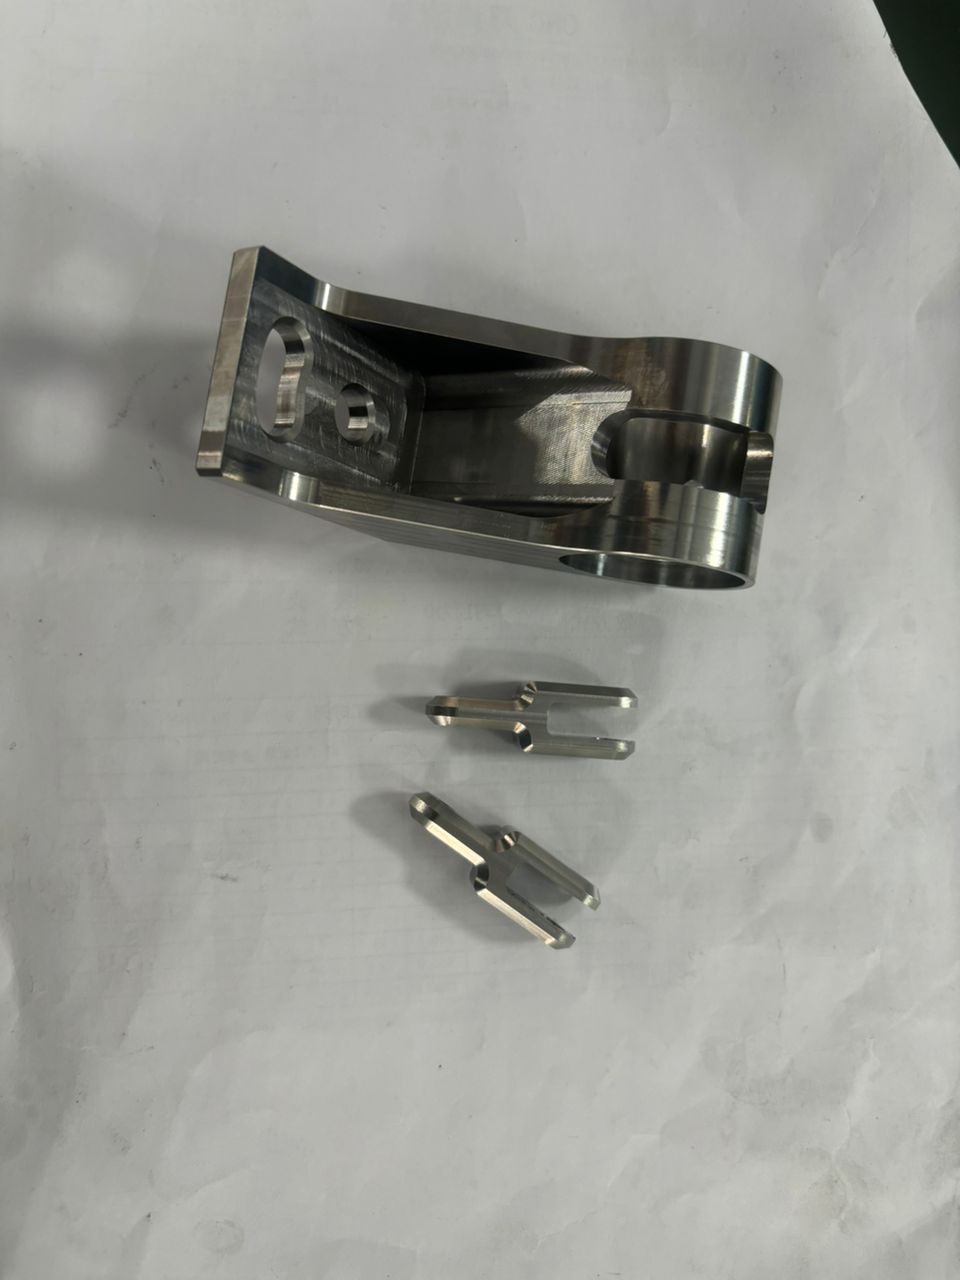
Tabla de tolerancias generales ISO 2768 (lineal, media)
ISO 2768 define tolerancias generales para dimensiones sin indicaciones de tolerancia individuales. Clase media (m), dimensiones lineales:
0,5 a 3 mm → ±0,1 mm
Más de 3 a 6 mm → ±0,1 mm
Más de 6 a 30 mm → ±0,2 mm
Más de 30 a 120 mm → ±0,3 mm
Más de 120 a 400 mm → ±0,5 mm
Más de 400 a 1000 mm → ±0,8 mm
La clase fina (f) es más ajustada, la gruesa (c) más holgada. Si no especifica una clase, la mayoría de los talleres asumen la media.
Tolerancias realistas por proceso
- Fresado de 3 ejes: ±0,025 mm típico, ±0,005 mm alcanzable en características rígidas.
- Fresado de 5 ejes: tolerancias lineales similares con un control mucho mejor en ángulos compuestos y posición verdadera.
- Torneado CNC / Swiss: ±0,005 mm en diámetros es rutinario; la concentricidad y redondez son excelentes.
- Escariado / mandrinado: ±0,005-0,010 mm en diámetro y acabado de agujero.
- Rectificado: ±0,002 mm y acabados espejo donde se requiera.
Cómo afecta el material a la tolerancia
Los materiales blandos y estables como el aluminio y el latón mantienen tolerancias ajustadas con facilidad. El inoxidable y el titanio se endurecen por deformación y retienen calor, por lo que las piezas de precisión necesitan alivio de tensiones y verificaciones durante el proceso. Los plásticos (PEEK, Delrin, nylon) se mueven con la temperatura y la humedad — espere tolerancias prácticas más holgadas y diseñe en consecuencia. Vea nuestras páginas de aluminio, inoxidable y titanio.
Acabado de superficie vs. tolerancia
El acabado de superficie (Ra) es independiente de la tolerancia dimensional. Nuestro acabado estándar tal como se mecaniza es de ~3,2 µm Ra (125 µin); logramos 1,6, 0,8 y más finos con operaciones adicionales o acabados. Indique Ra solo en las superficies que lo necesiten — una nota general de acabado fino añade costo en todas partes.
Fundamentos de GD&T que ahorran dinero
El dimensionamiento y tolerancia geométricos (según ASME Y14.5 / ISO 1101) controlan la forma, la orientación y la posición en lugar de apilar tolerancias ±. Usar tolerancias de posición con datums a menudo permite ampliar las dimensiones individuales garantizando aún el ajuste — más económico de fabricar, más fácil de inspeccionar. Si tiene dudas, envíe el plano y señalaremos las indicaciones demasiado ajustadas en nuestra revisión DFM.
Cómo especificar tolerancias que reducen costos
- Tolere ajustadamente solo las características de acoplamiento, los ajustes de rodamiento y las superficies de sellado — deje el resto a ISO 2768-media.
- Prefiera la posición GD&T frente a un ± ajustado en patrones de agujeros.
- Especifique el acabado de superficie solo donde importe.
- Evite una posición verdadera innecesariamente ajustada en agujeros no críticos.
Envíe su modelo y plano a nuestro equipo a través del centro de mecanizado CNC en China y confirmaremos qué es realista antes de que se comprometa.
Obtener una revisión DFM y cotización
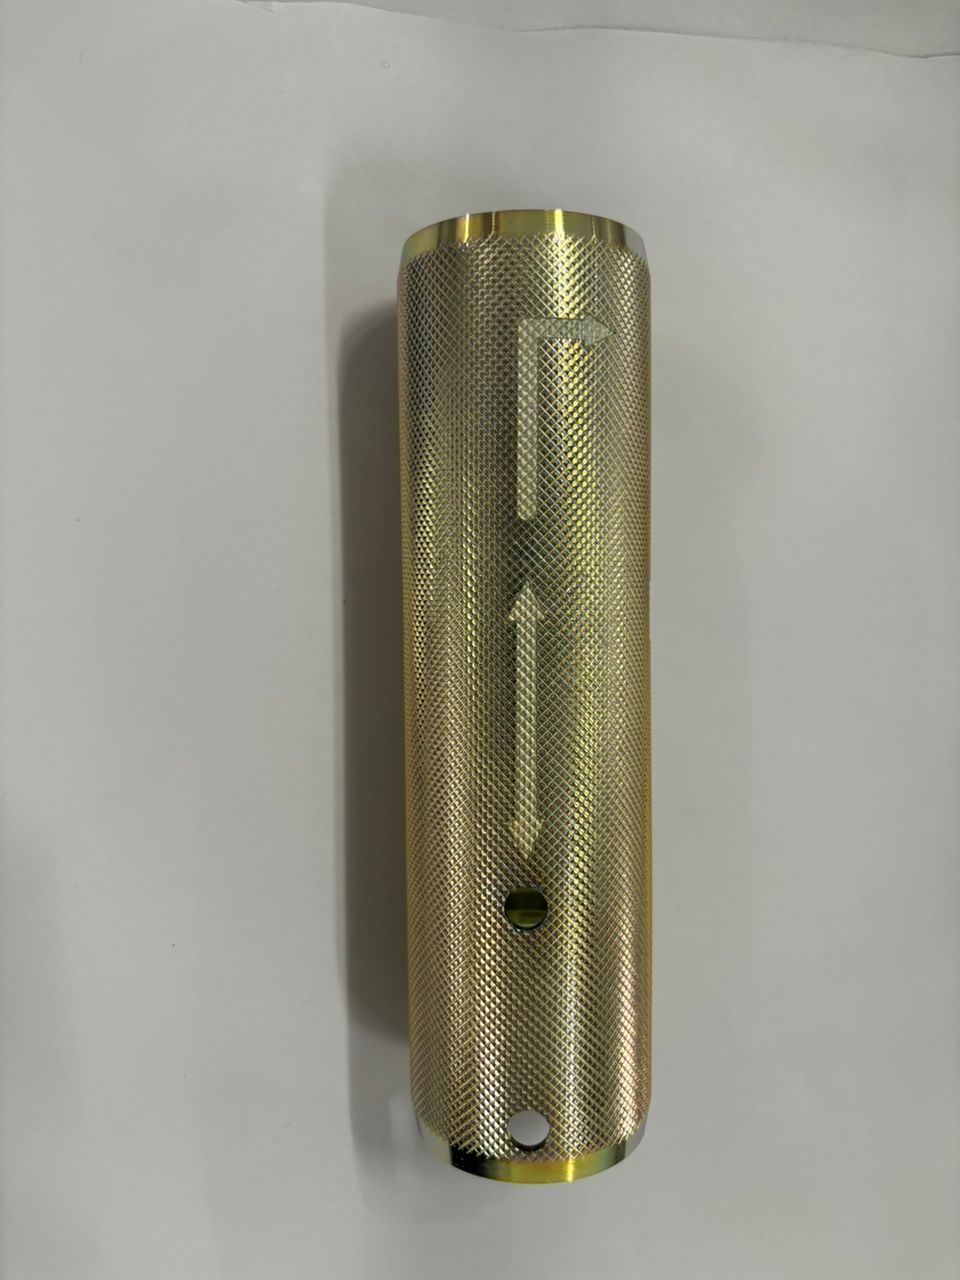
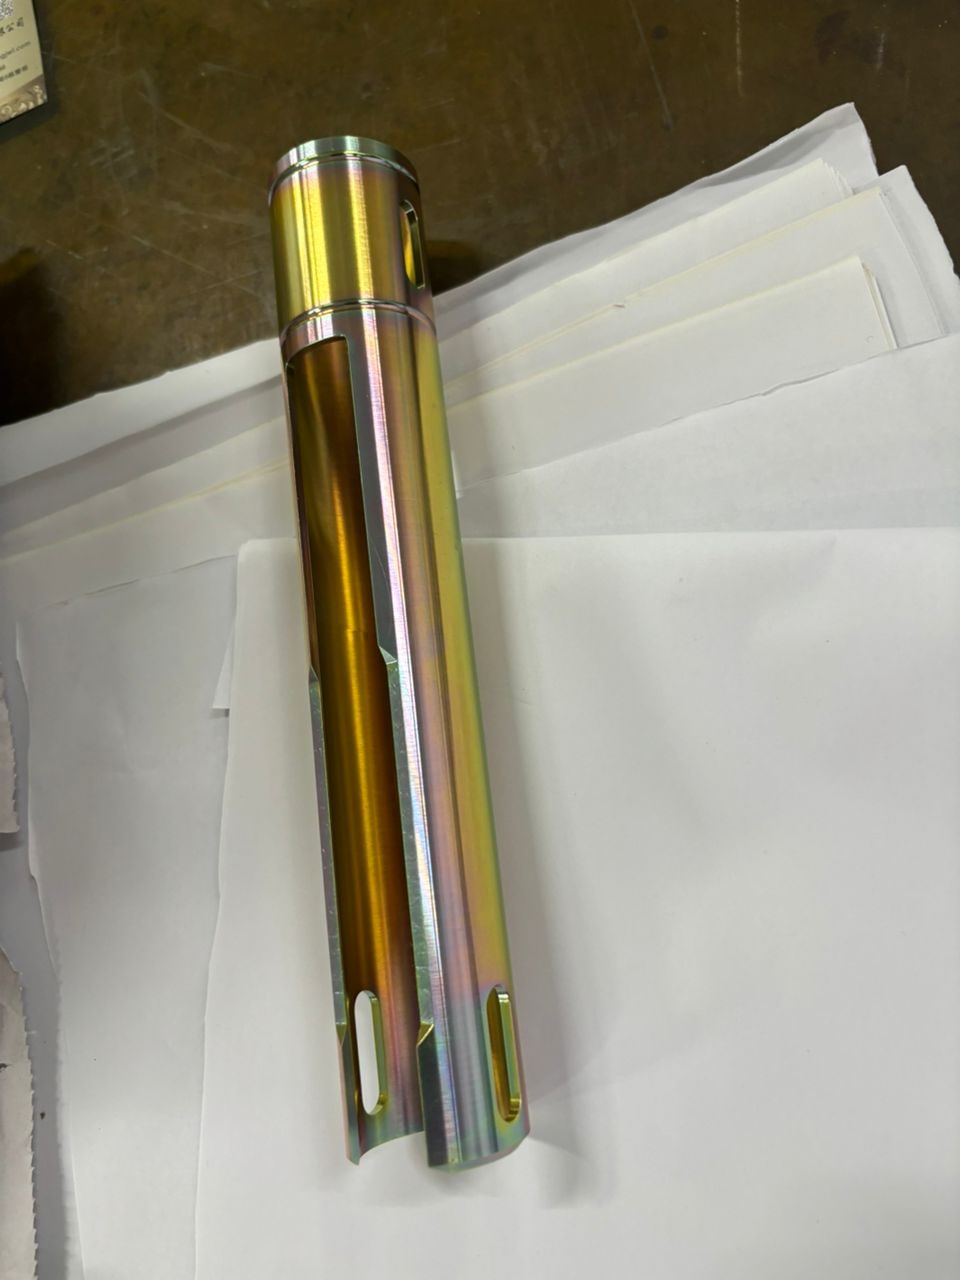
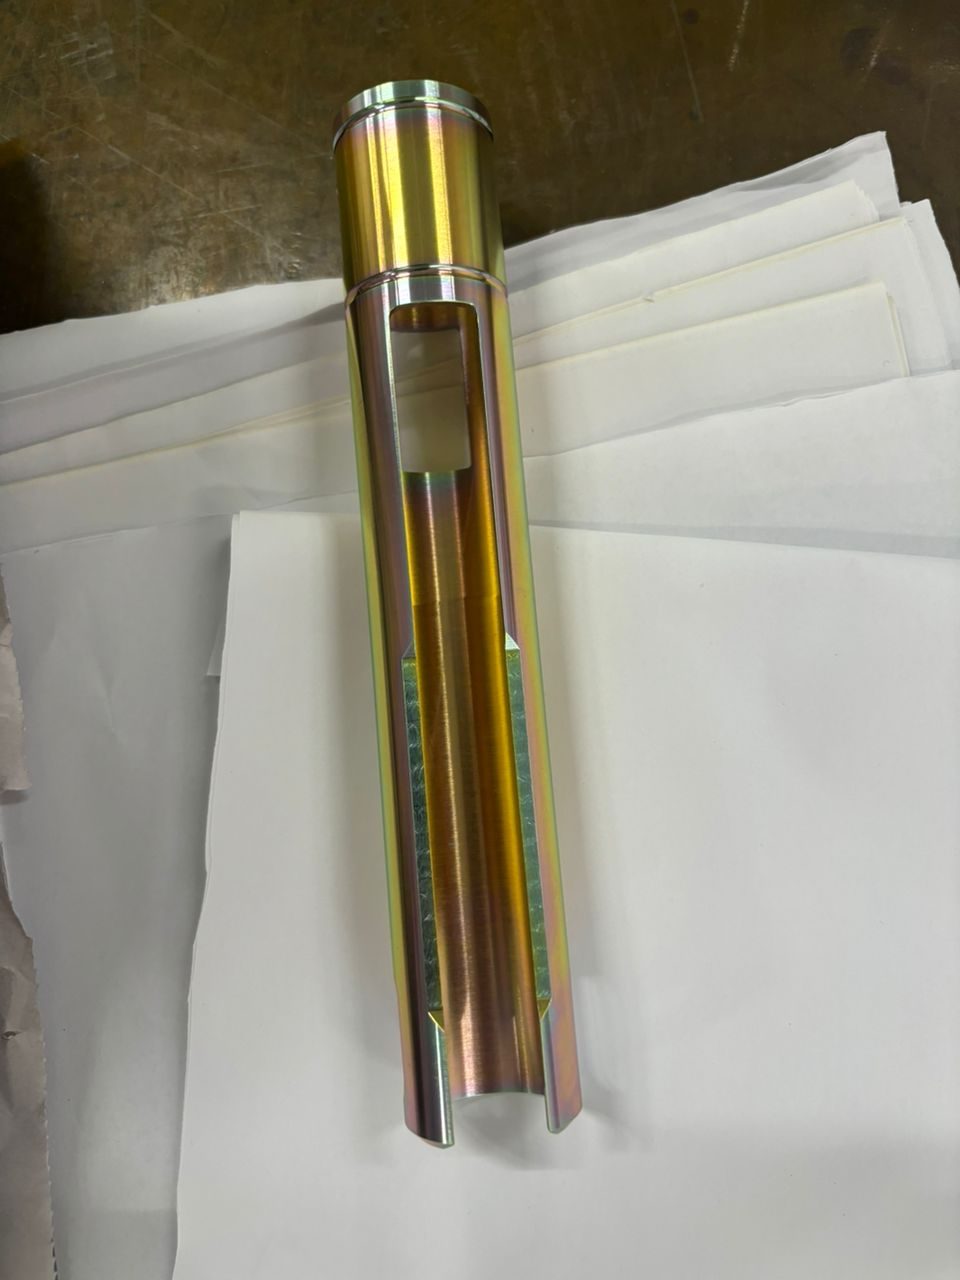
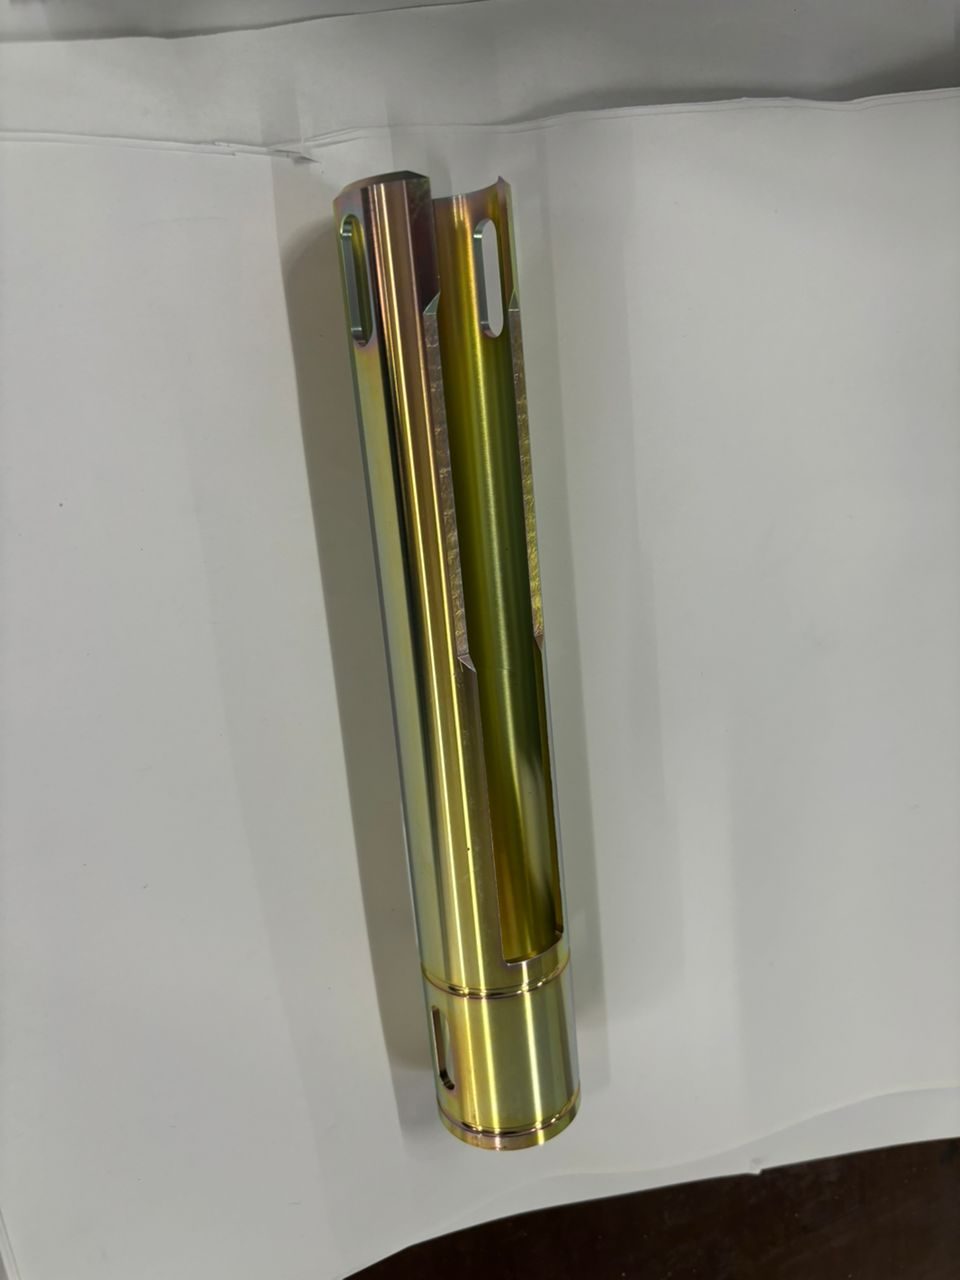
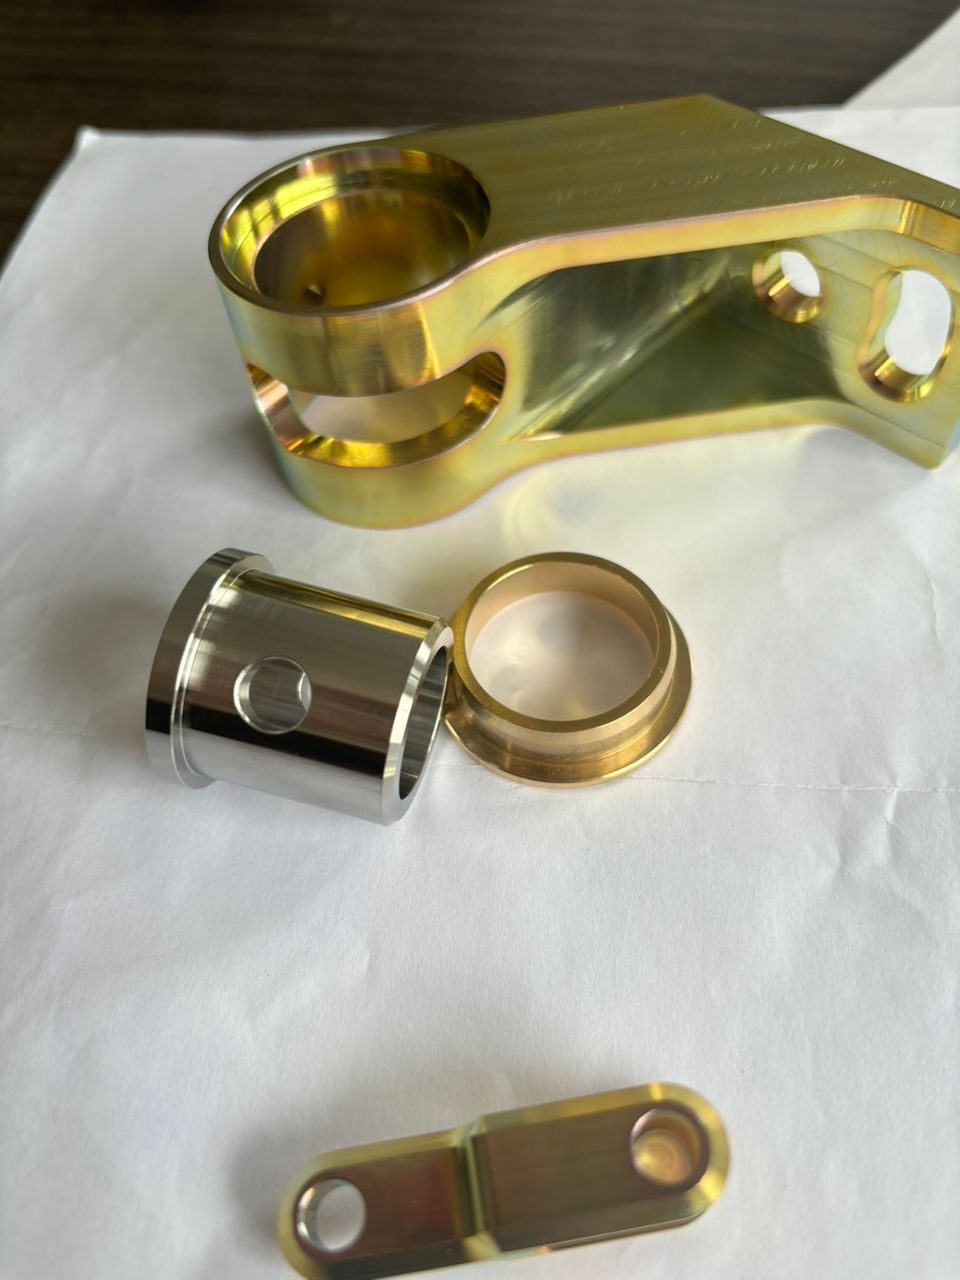
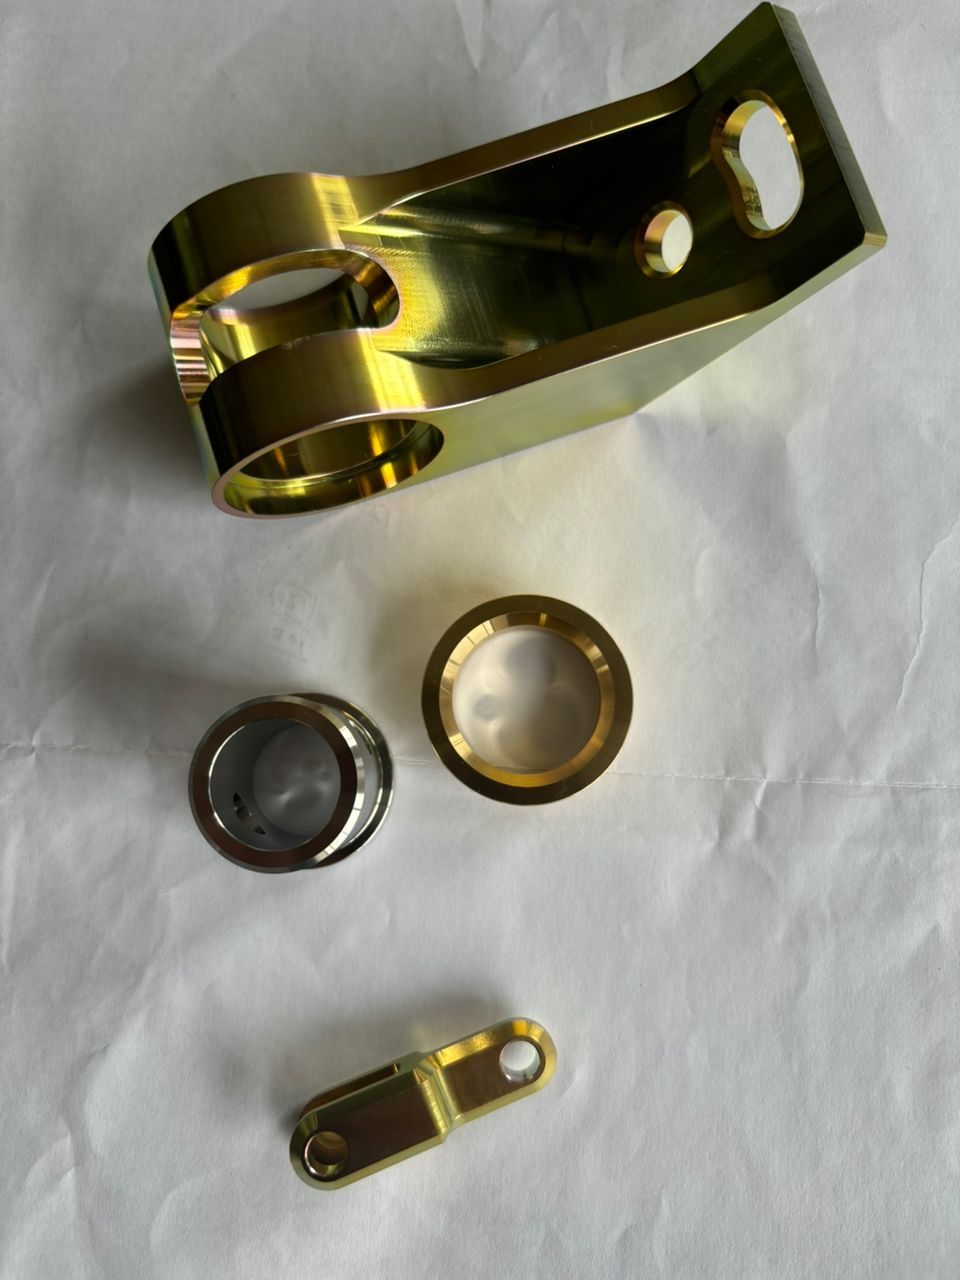
Piezas reales que hemos mecanizado
Precisión verificable: piezas de producción reales de nuestra planta en Shenzhen.
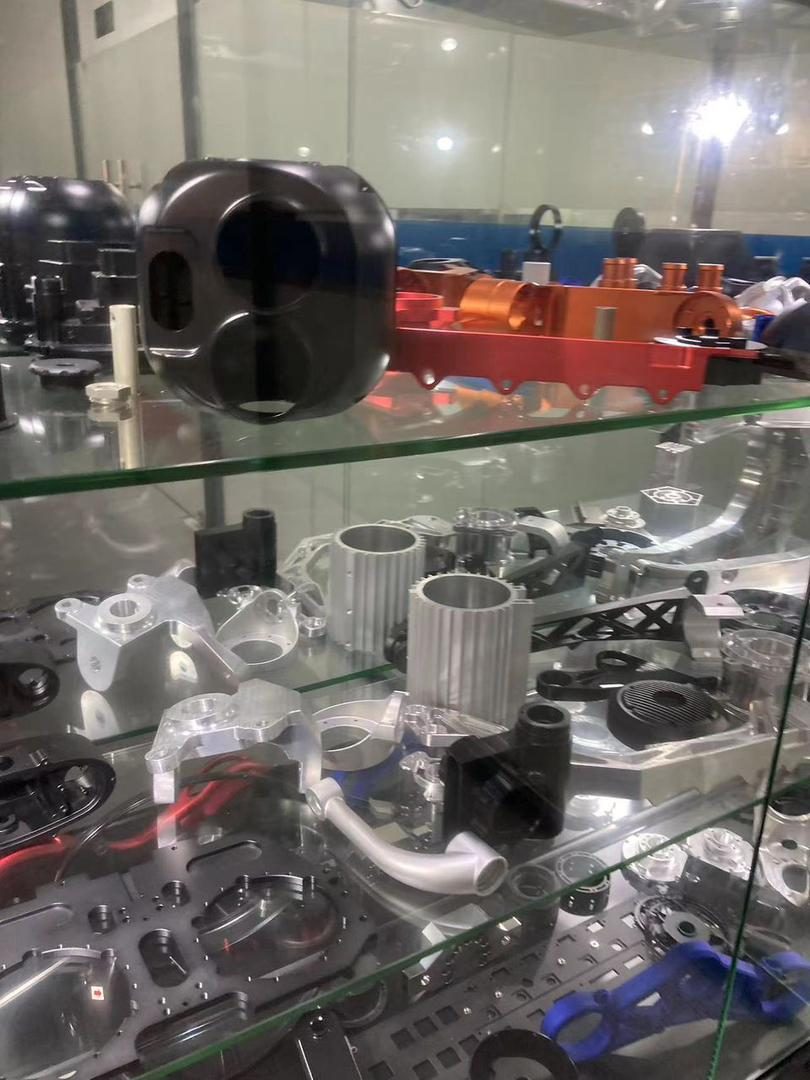
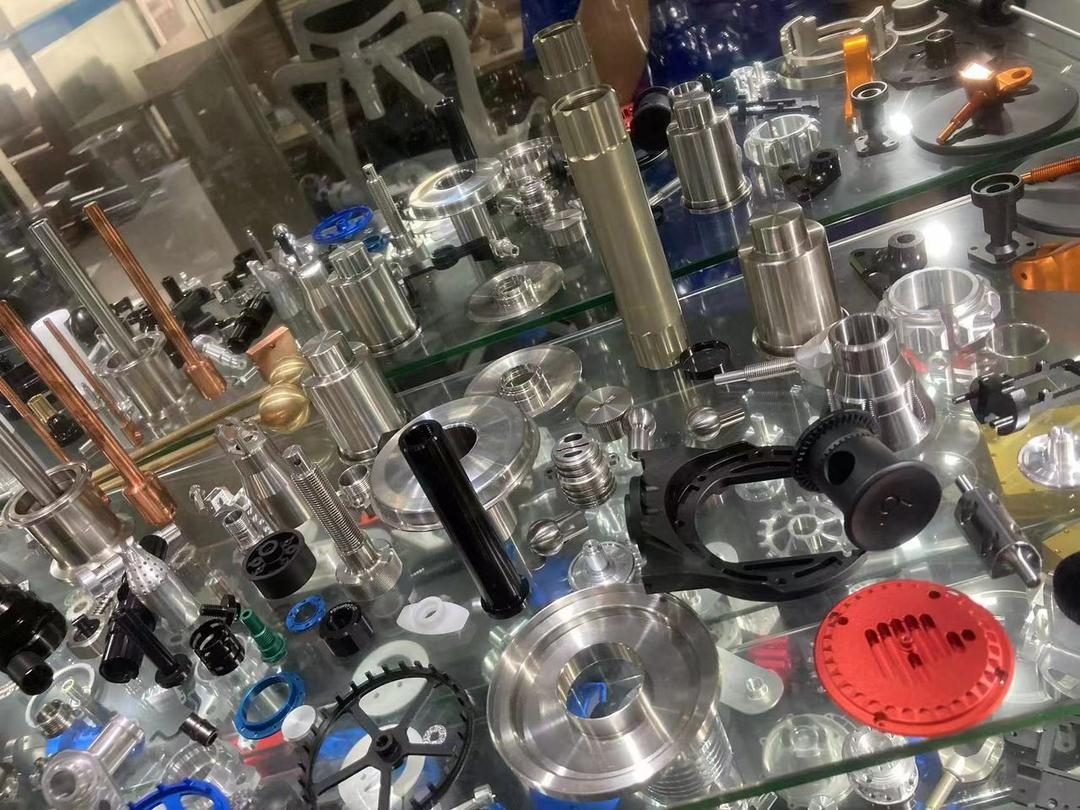
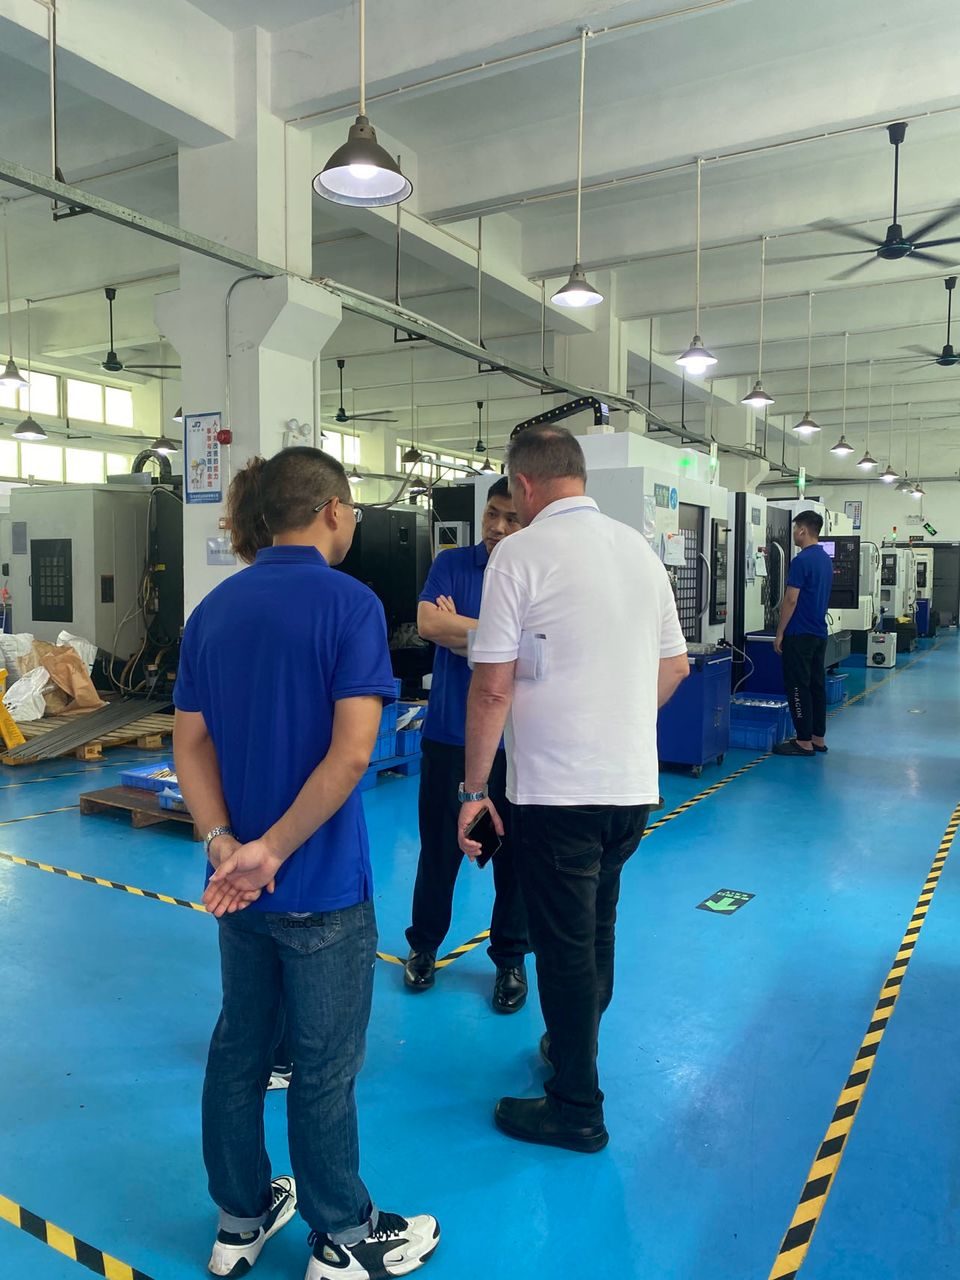
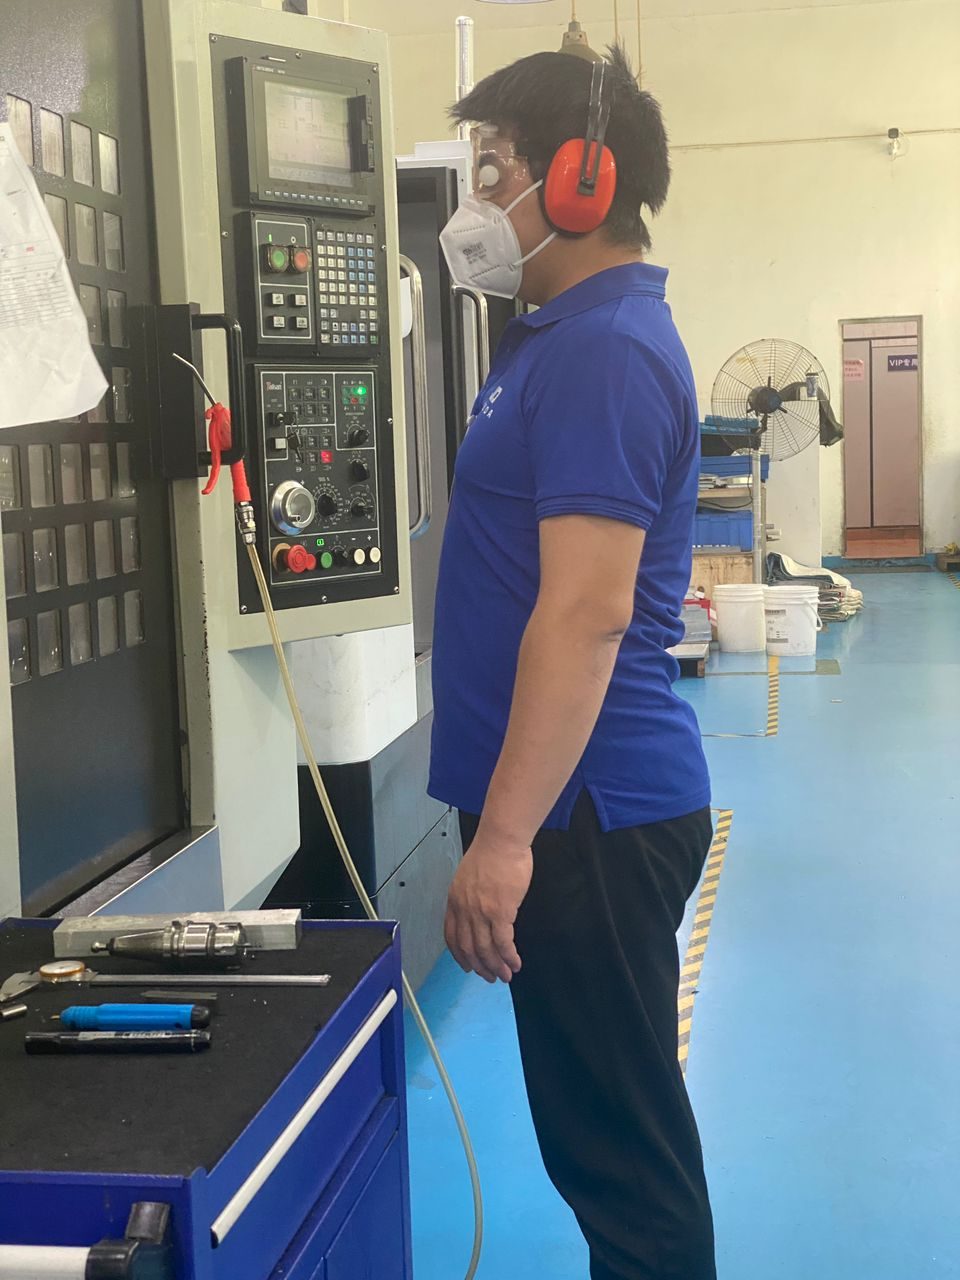
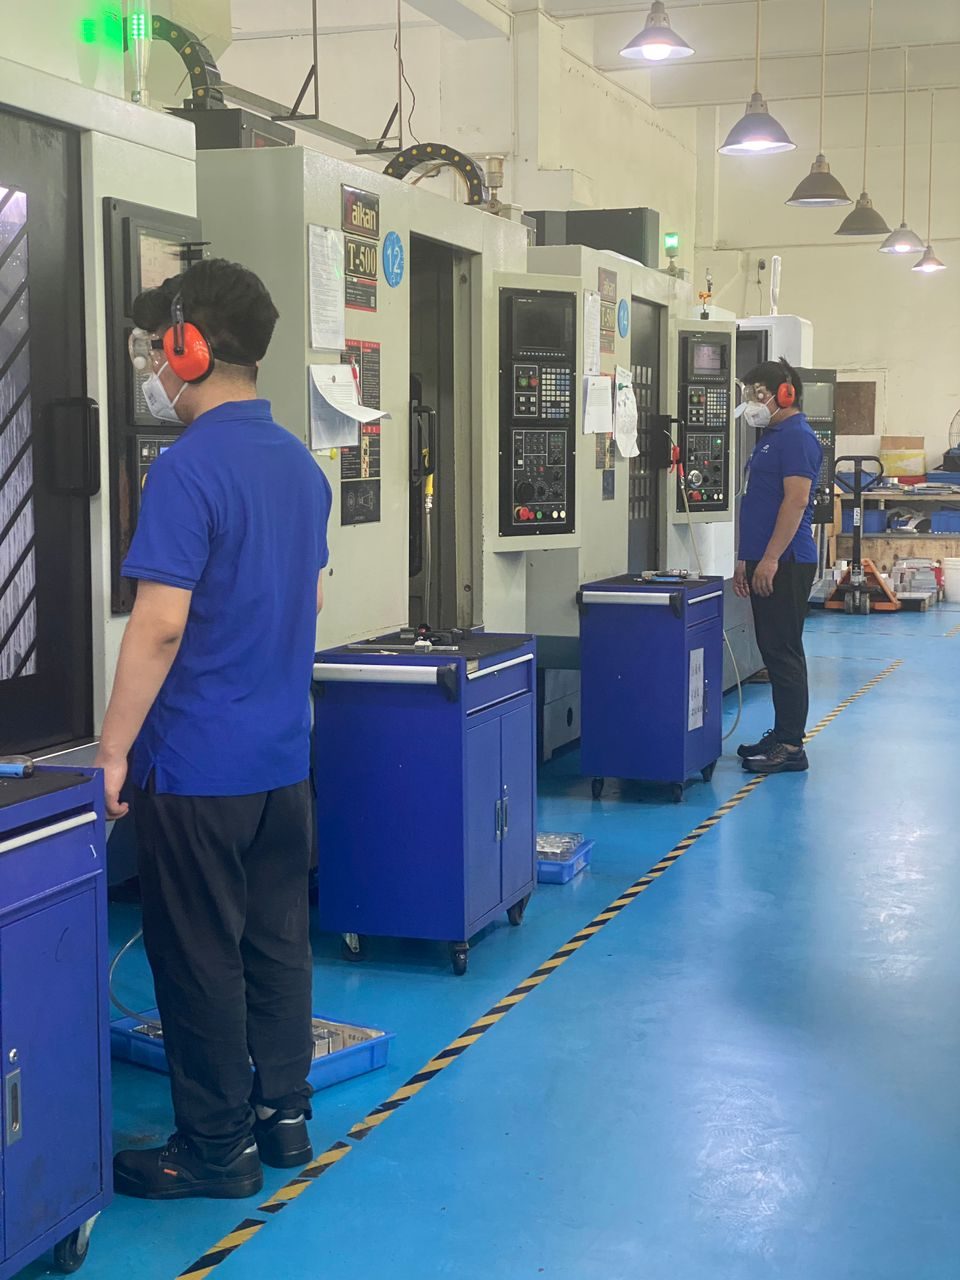
En nuestra planta
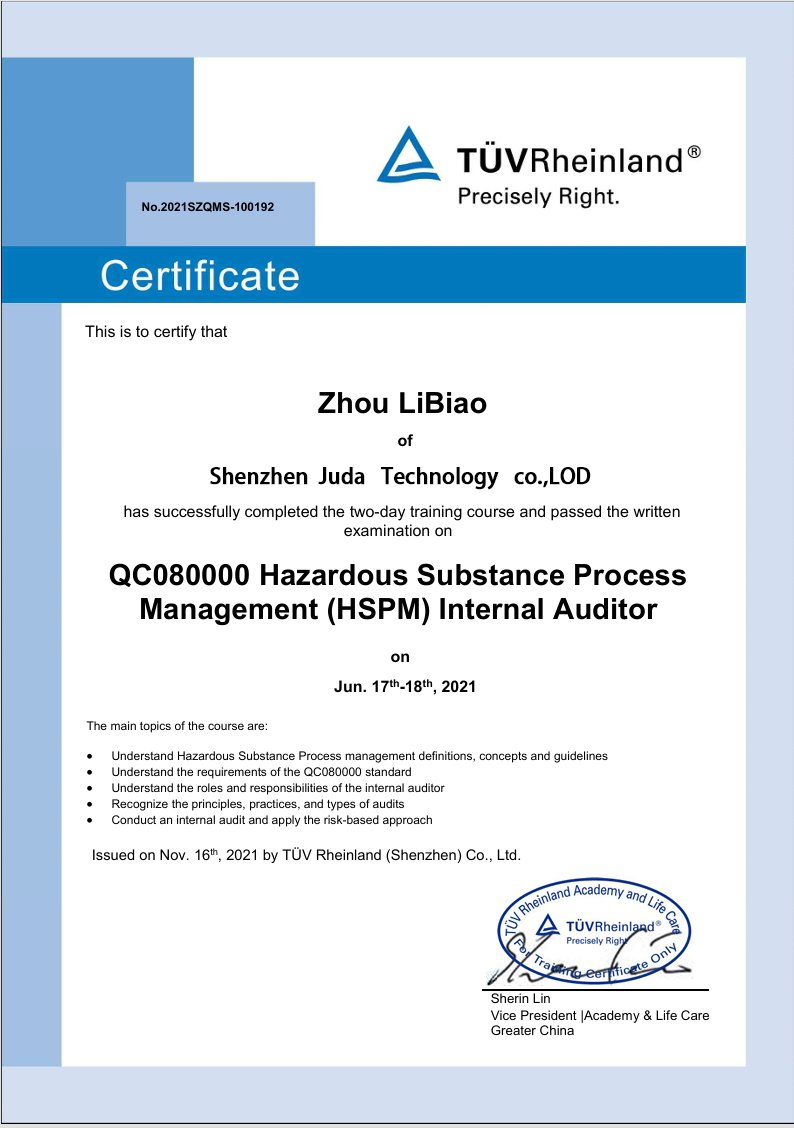
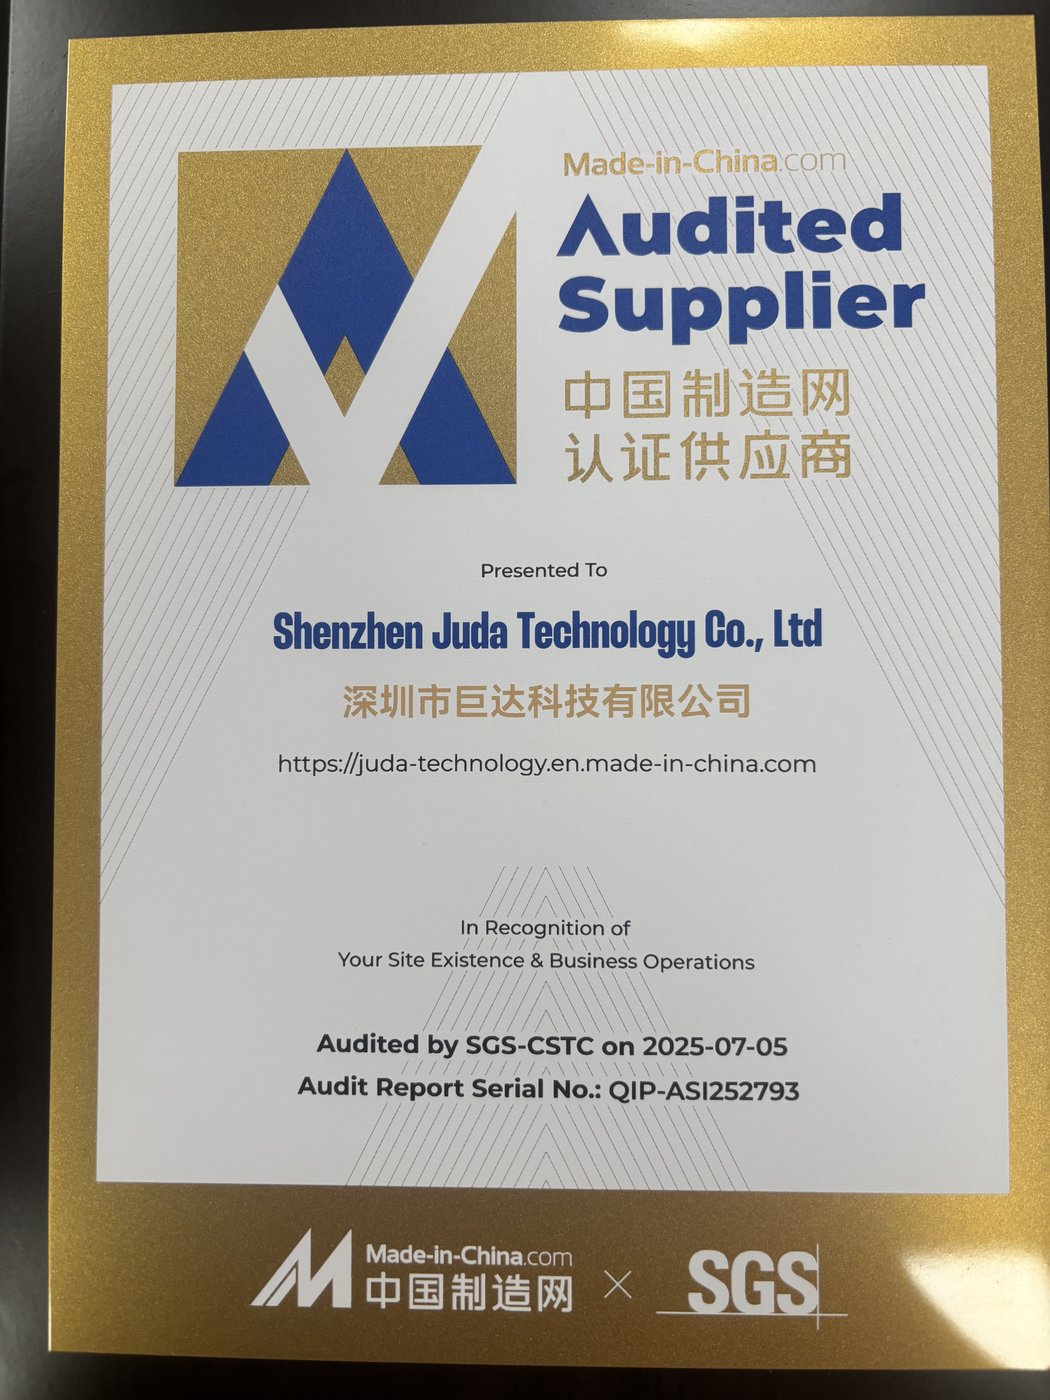
Calidad certificada — verificable
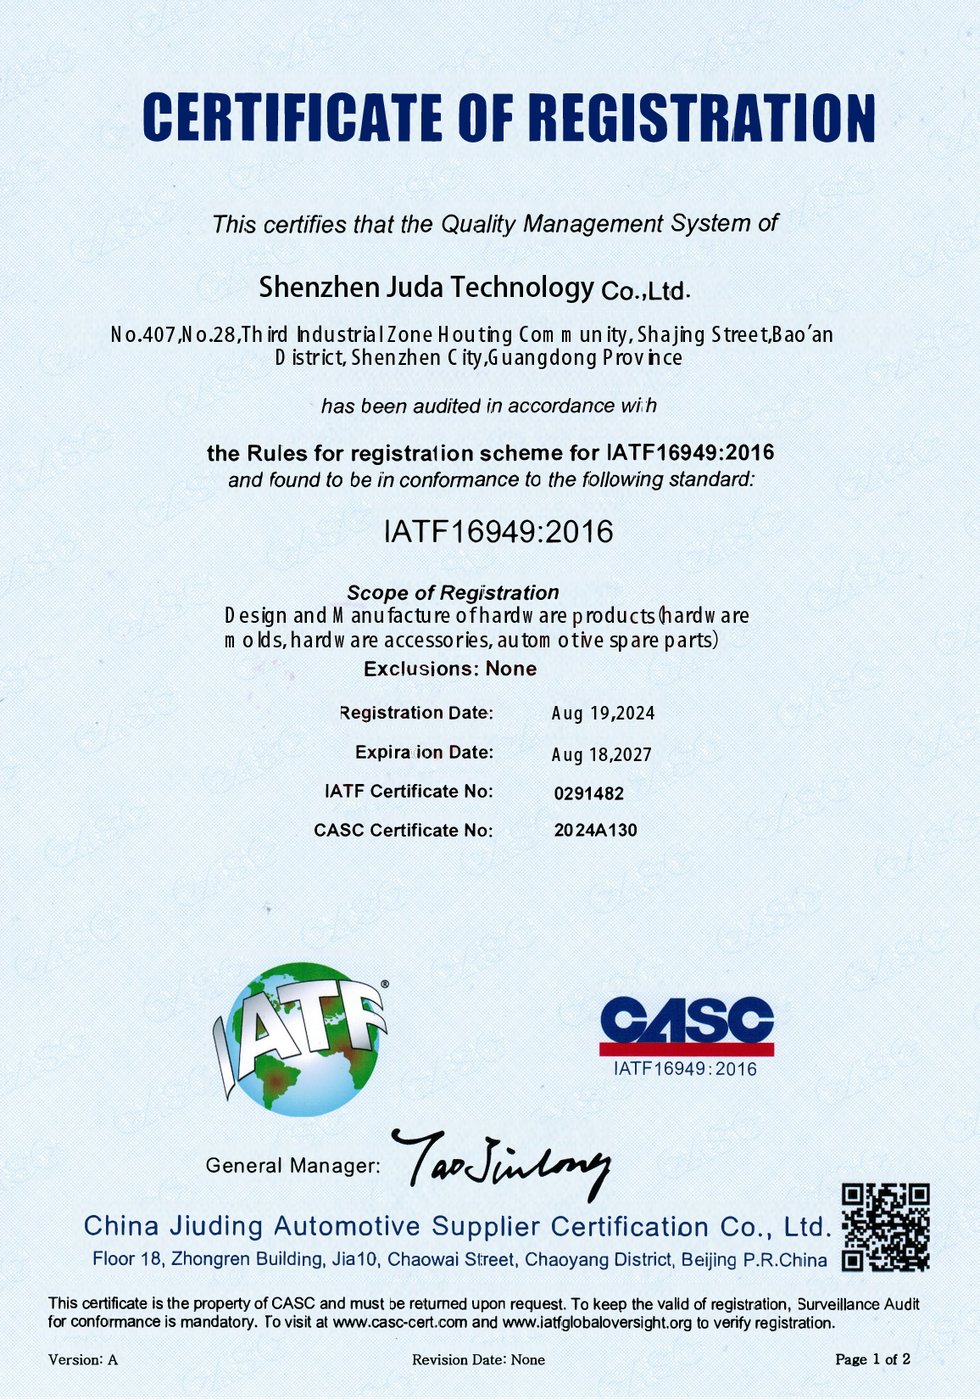
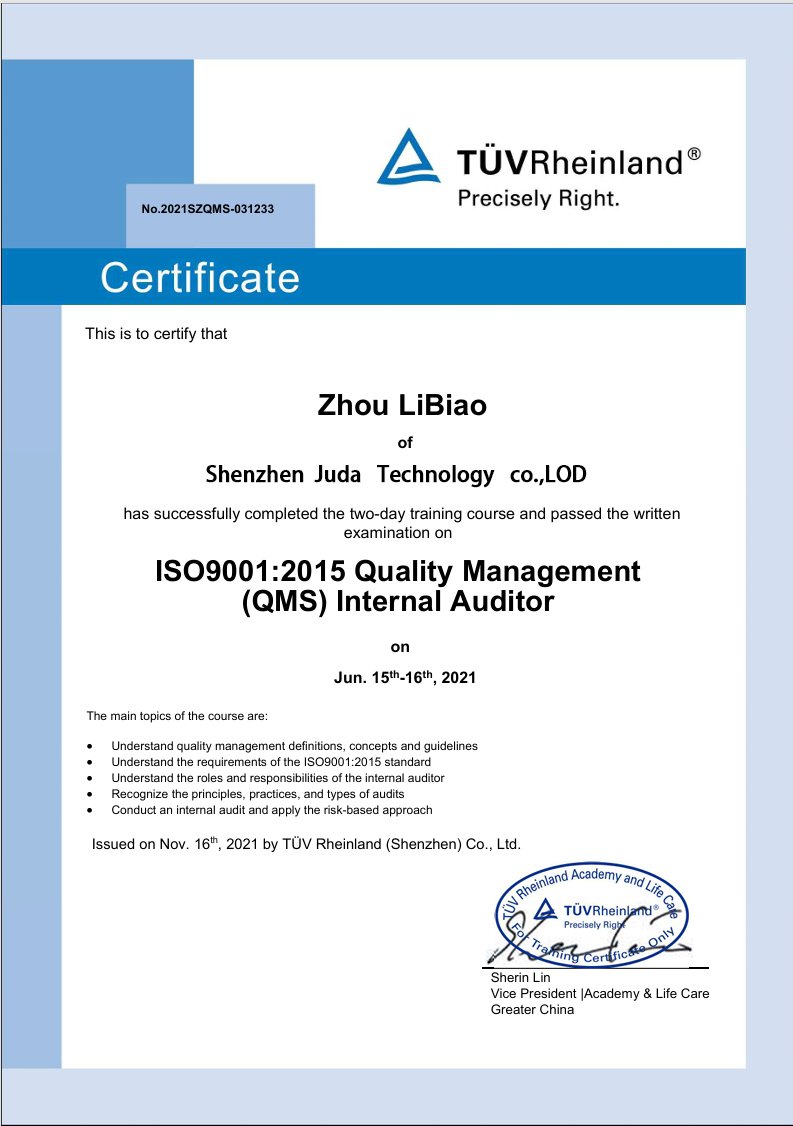
Haga clic en un certificado para ver el documento completo.
Preguntas frecuentes
¿Cuál es la tolerancia más ajustada que puede mecanizar JUDA?
Hasta ±0,005 mm (±0,0002") en geometrías aptas, y más ajustada con rectificado para características específicas. La tolerancia alcanzable depende del proceso, el material y la característica — envíe su plano y confirmaremos qué es realista para su pieza.
¿Qué es ISO 2768 y qué clase usan por defecto?
ISO 2768 es el estándar internacional para tolerancias generales en dimensiones que no tienen indicación de tolerancia individual. Usamos por defecto ISO 2768-media (m). Si su pieza necesita tolerancias generales más ajustadas, especifique la clase fina (f) o indicaciones individuales.
¿Las tolerancias más ajustadas realmente cuestan más?
Sí, considerablemente. Las tolerancias más ajustadas requieren un mecanizado más lento, mejores herramientas, más inspección y producen más desperdicio. El enfoque rentable es tolerar ajustadamente solo las características que lo necesiten y dejar el resto a las tolerancias generales — señalamos las indicaciones demasiado ajustadas en nuestra revisión DFM gratuita.
¿Qué acabado de superficie proporcionan de serie?
Nuestro acabado estándar tal como se mecaniza es de aproximadamente 3,2 µm Ra (125 µin). Logramos 1,6, 0,8 y más finos con operaciones adicionales, más granallado, anodizado, electropulido y otros acabados. Indique Ra solo en las superficies que lo necesiten para evitar añadir costo en todas partes.
Hable de su proyecto con un ingeniero.
Envíenos sus archivos CAD y requisitos. Revisaremos la fabricabilidad y responderemos con los próximos pasos.