


Ghid privind toleranțele de prelucrare CNC
O toleranță este abaterea admisă de la o dimensiune nominală. Toleranțele mai strânse costă mai mult — necesită așchiere mai lentă, mai multă inspecție, fixare mai bună și…

Toleranțele de prelucrare CNC, explicate
O toleranță este abaterea admisă de la o dimensiune nominală. Toleranțele mai strânse costă mai mult — necesită așchiere mai lentă, mai multă inspecție, fixare mai bună și rate de rebut mai ridicate. Măiestria într-un desen bun constă în a impune toleranțe strânse doar acolo unde piesa chiar are nevoie de ele. Acest ghid prezintă ce toleranțe ținem la JUDA, standardul de toleranțe generale ISO 2768, limitele realiste pe proces și material și cum să specifici piese care își îndeplinesc funcția fără să plătești în plus.
Toleranțele pe care le ține JUDA
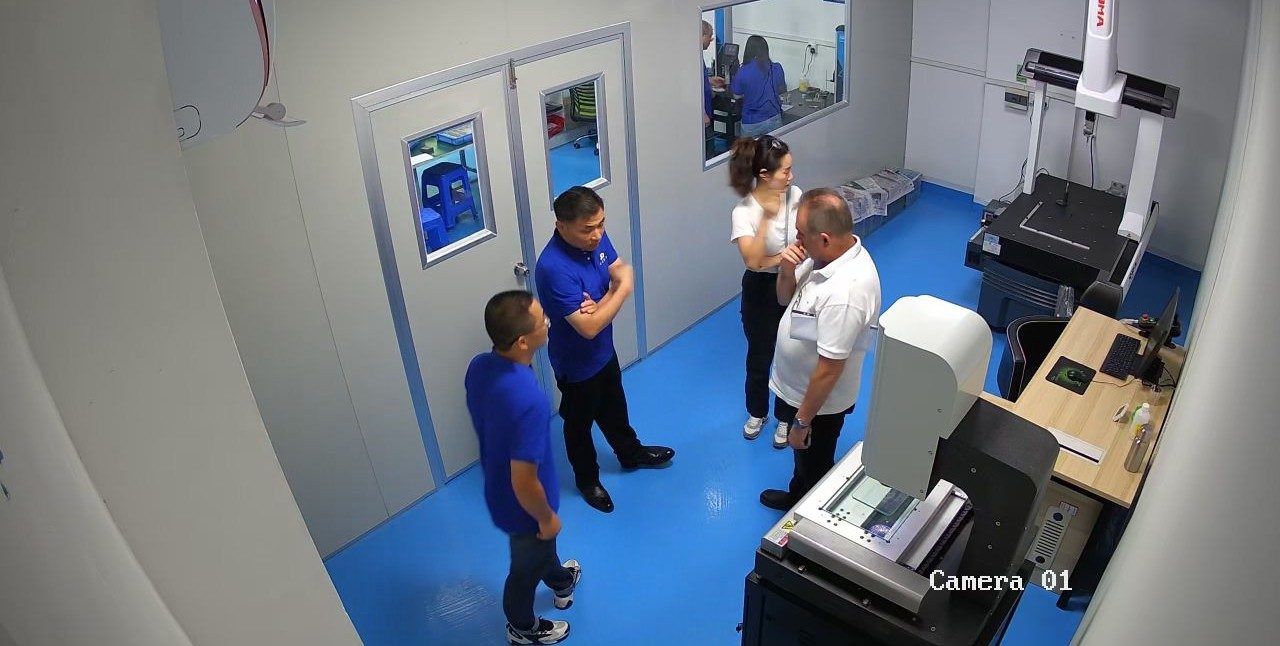
Pe geometrii adecvate prelucrăm la ±0.005 mm (±0.0002″). Toleranța noastră generală implicită — pentru orice dimensiune pe care nu o tolerezi explicit — se încadrează în ISO 2768-mediu (m). Fiecare lot de producție este inspectat pe CMM-uri Zeiss/Mitutoyo cu rapoarte documentate.
Tabel de toleranțe generale ISO 2768 (liniar, mediu)
ISO 2768 definește toleranțele generale pentru dimensiuni fără indicații individuale de toleranță. Clasa mediu (m), dimensiuni liniare:
0,5 până la 3 mm → ±0,1 mm
Peste 3 până la 6 mm → ±0,1 mm
Peste 6 până la 30 mm → ±0,2 mm
Peste 30 până la 120 mm → ±0,3 mm
Peste 120 până la 400 mm → ±0,5 mm
Peste 400 până la 1000 mm → ±0,8 mm
Clasa fină (f) este mai strânsă, clasa grosieră (c) mai largă. Dacă nu specifici o clasă, majoritatea atelierelor presupun clasa mediu.
Toleranțe realiste pe proces
- Frezare în 3 axe: ±0,025 mm tipic, ±0.005 mm realizabil pe caracteristici rigide.
- Frezare în 5 axe: toleranțe liniare similare, cu un control mult mai bun al unghiurilor compuse și al poziției reale.
- Strunjire CNC / Swiss: ±0.005 mm pe diametre este ceva obișnuit; concentricitatea și circularitatea sunt excelente.
- Alezare / bareare: ±0,005–0,010 mm pe diametrul găurii și pe finisaj.
- Rectificare: ±0,002 mm și finisaje oglindă acolo unde este necesar.

Cum afectează materialul toleranța
Materialele moi și stabile precum aluminiul și alama țin cu ușurință toleranțe strânse. Inoxul și titanul se durifică la deformare și rețin căldura, așa că piesele de precizie necesită detensionare și verificări în proces. Materialele plastice (PEEK, Delrin, nailon) se mișcă odată cu temperatura și umiditatea — așteaptă-te la toleranțe practice mai largi și proiectează în consecință. Vezi paginile noastre aluminiu, inox și titan.
Finisajul de suprafață vs. toleranța
Finisajul de suprafață (Ra) este separat de toleranța dimensională. Finisajul nostru standard ca-prelucrat este de ~3,2 µm Ra (125 µin); atingem 1,6, 0,8 și mai fin prin operații suplimentare sau finisare. Indică Ra doar pe suprafețele care au nevoie de el — o notă generală de finisaj fin adaugă cost peste tot.
Noțiuni de GD&T care economisesc bani
Cotarea și Tolerarea Geometrică (GD&T, conform ASME Y14.5 / ISO 1101) controlează forma, orientarea și poziția în locul stivuirii de toleranțe ±. Folosirea toleranțelor de poziție cu baze de referință îți permite adesea să lărgești dimensiunile individuale, garantând totuși potrivirea — mai ieftin de făcut, mai ușor de inspectat. Dacă nu ești sigur, trimite desenul și îți vom semnala indicațiile prea strânse în analiza noastră DFM.
Cum să specifici toleranțe care reduc costul
- Tolerează strâns doar caracteristicile de contact, ajustajele de rulment și suprafețele de etanșare — lasă restul pe seama ISO 2768-mediu.
- Preferă poziția GD&T în locul unui ± strâns pe modelele de găuri.
- Specifică finisajul de suprafață doar acolo unde contează.
- Evită poziția reală strânsă inutilă pe găurile necritice.
Trimite modelul și desenul echipei noastre prin hubul prelucrare CNC China și îți vom confirma ce este realist înainte să te angajezi.
Obține o analiză DFM și o ofertă
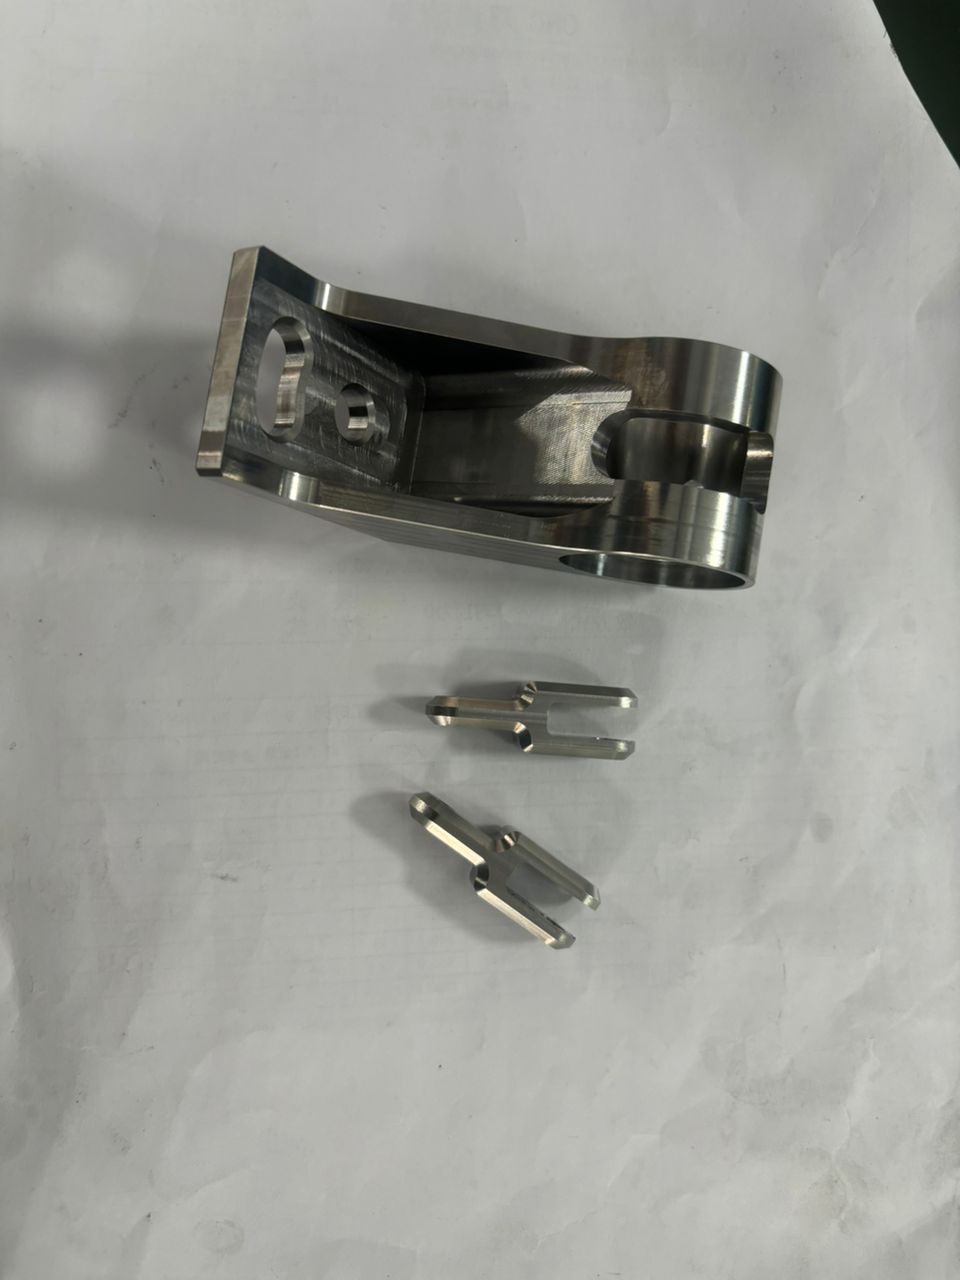
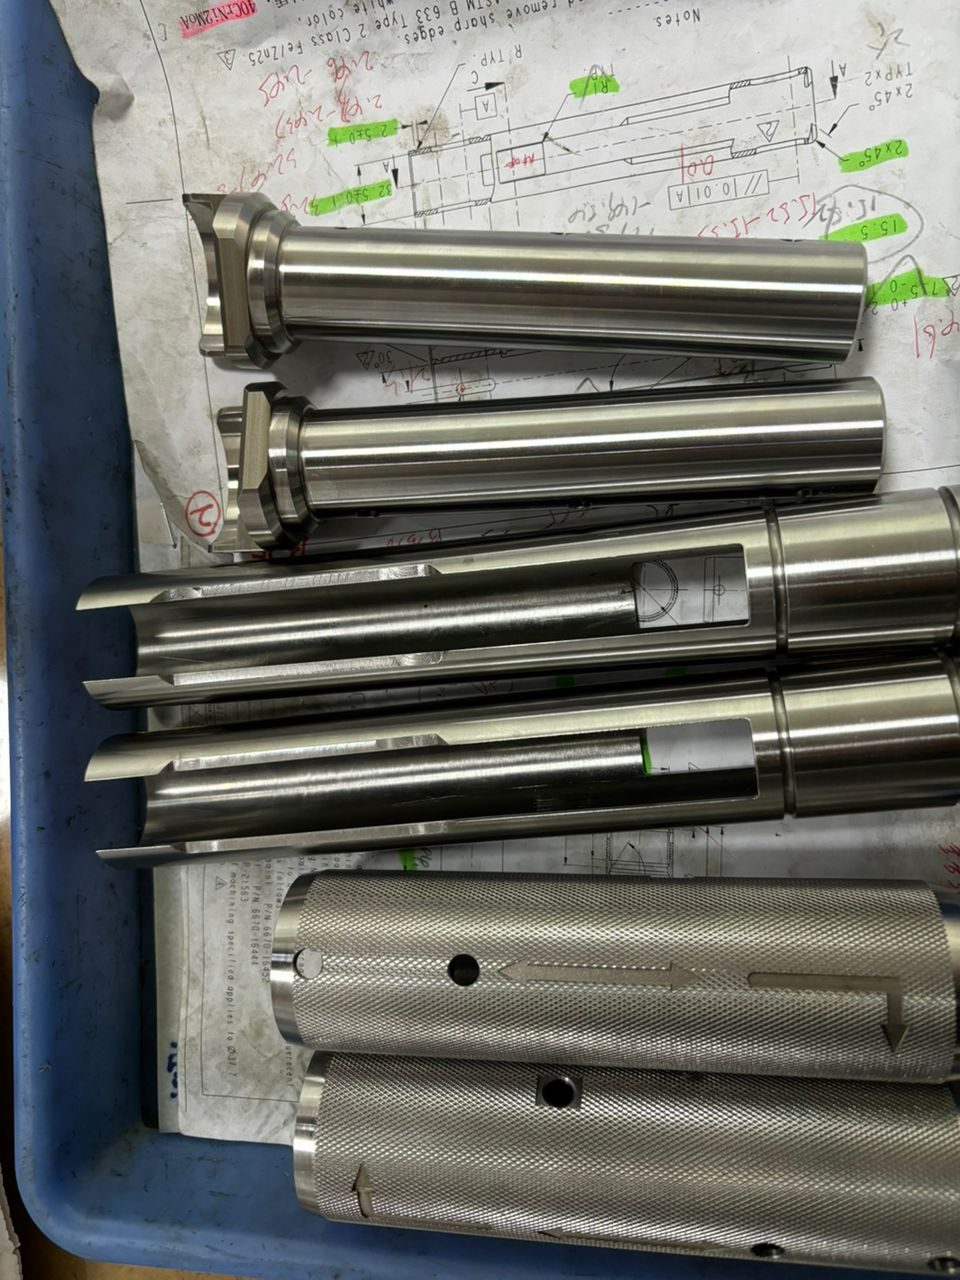
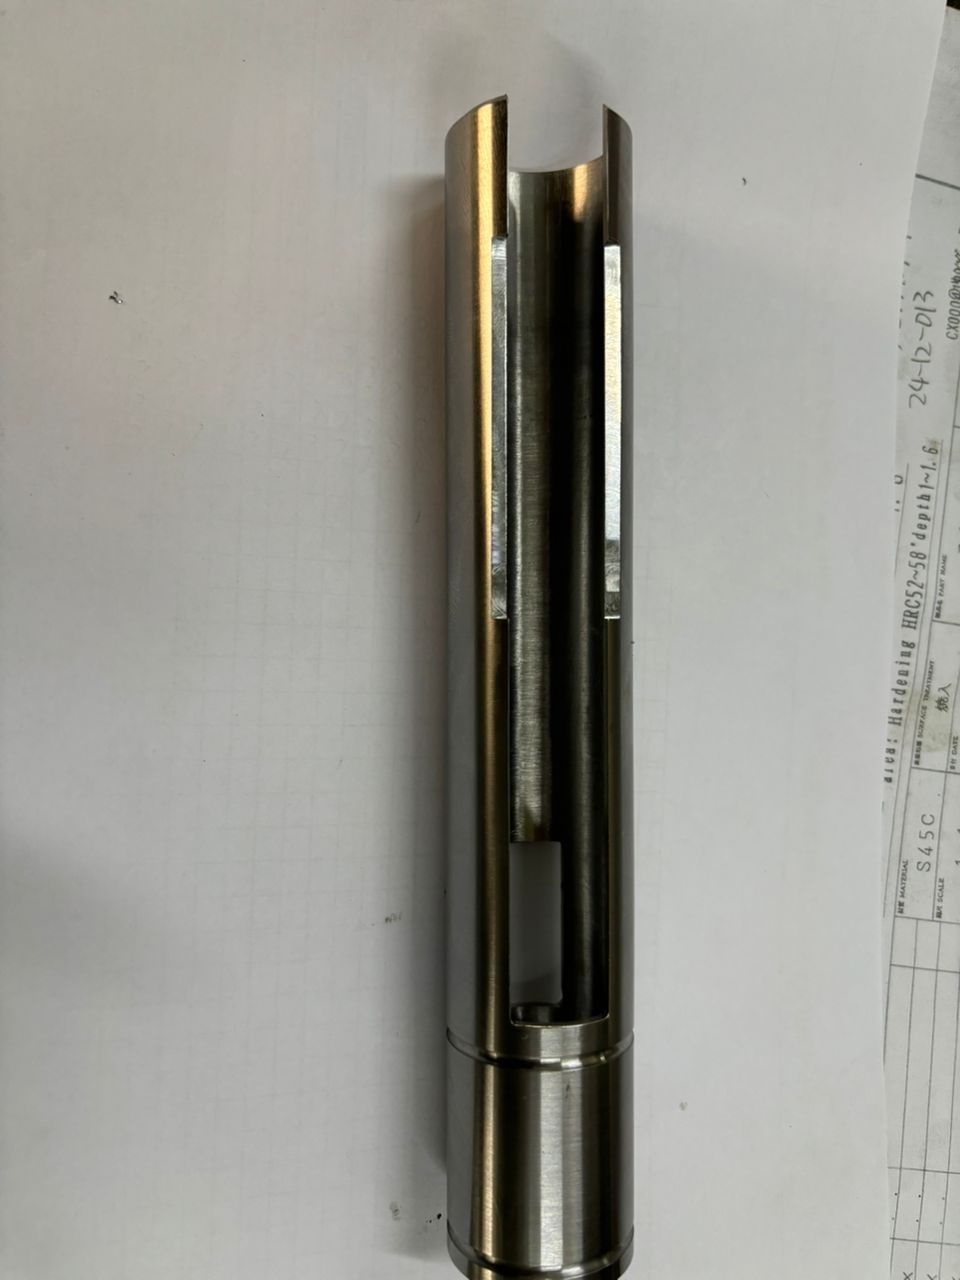
Piese reale pe care le-am prelucrat
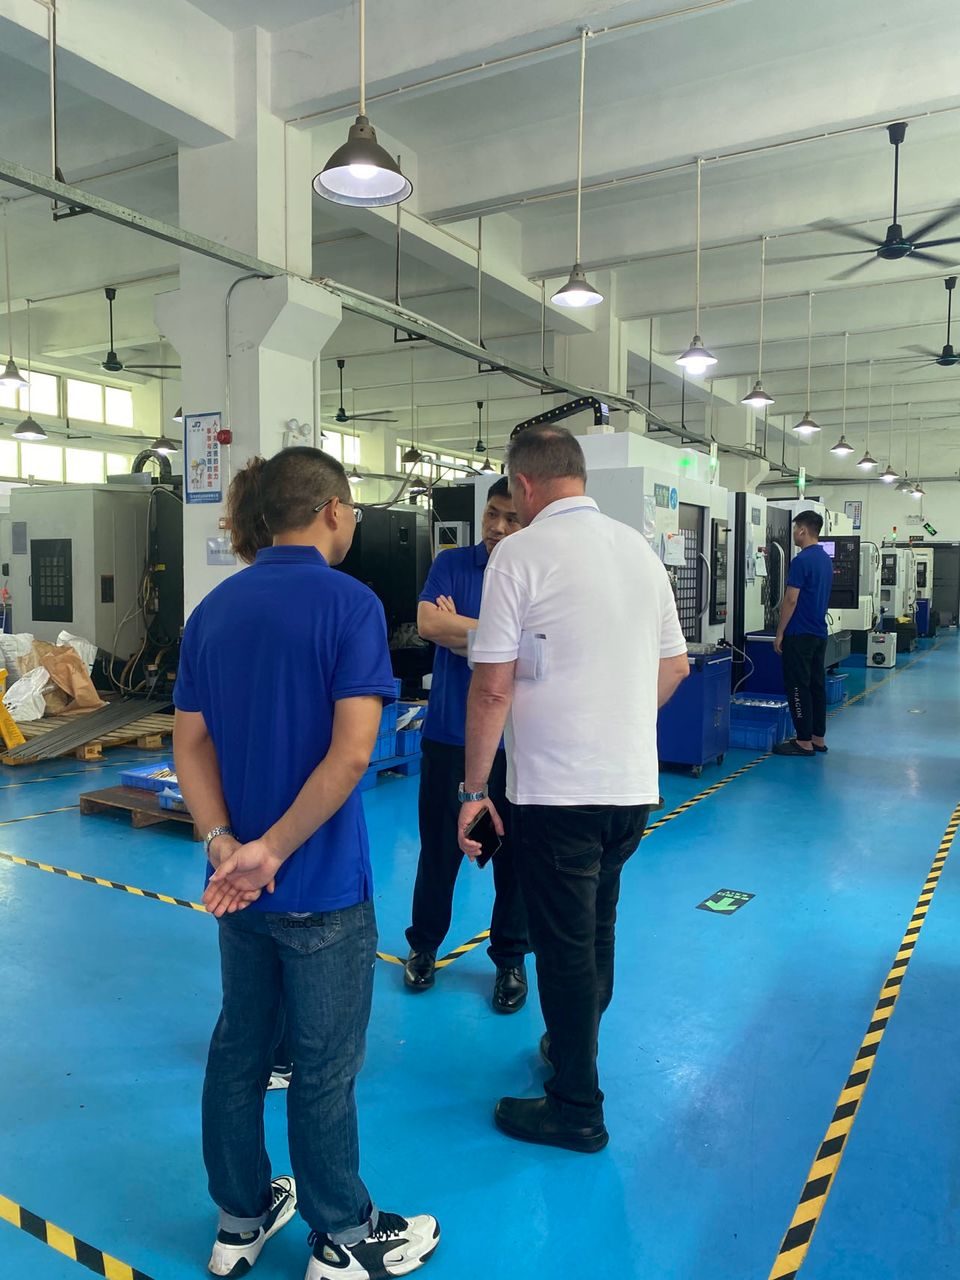
Precizie verificabilă — piese reale de producție din fabrica noastră din Shenzhen.
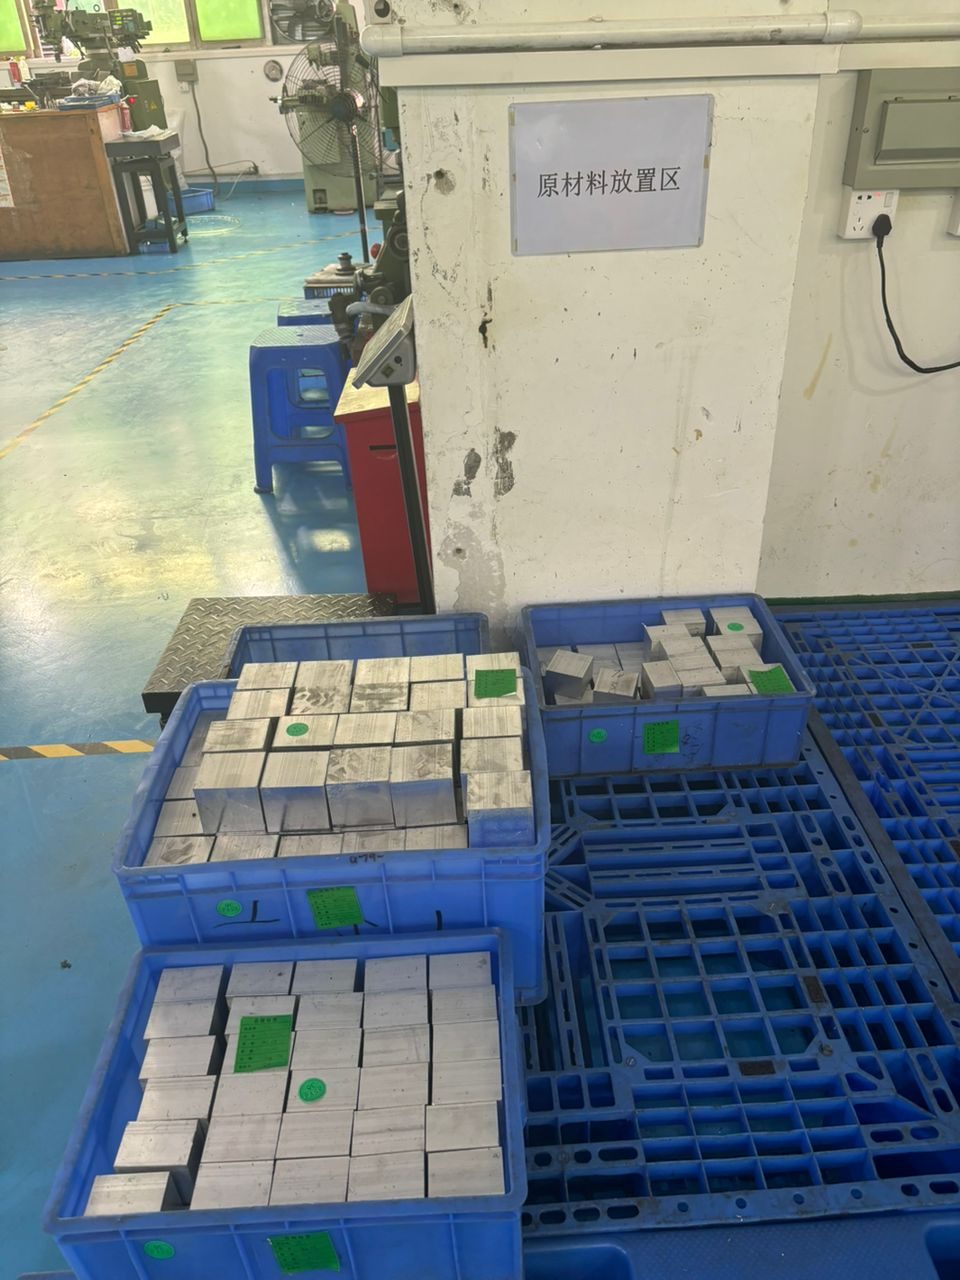
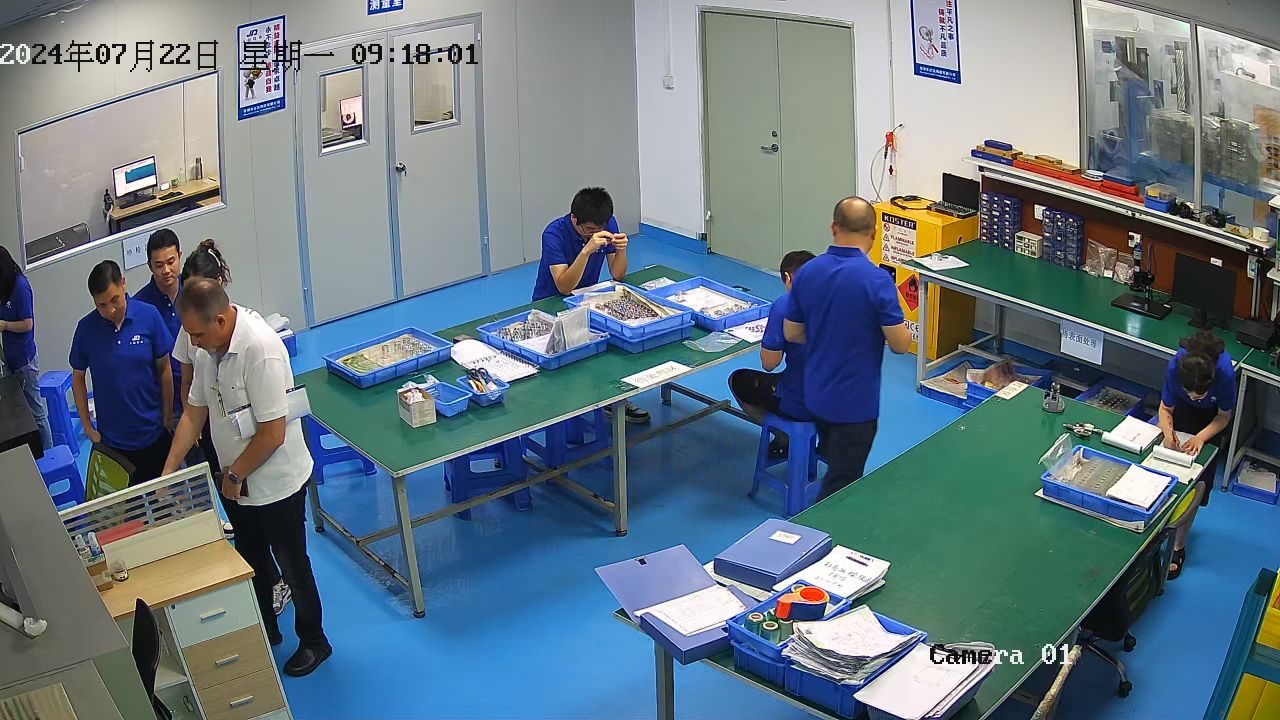
În fabrica noastră
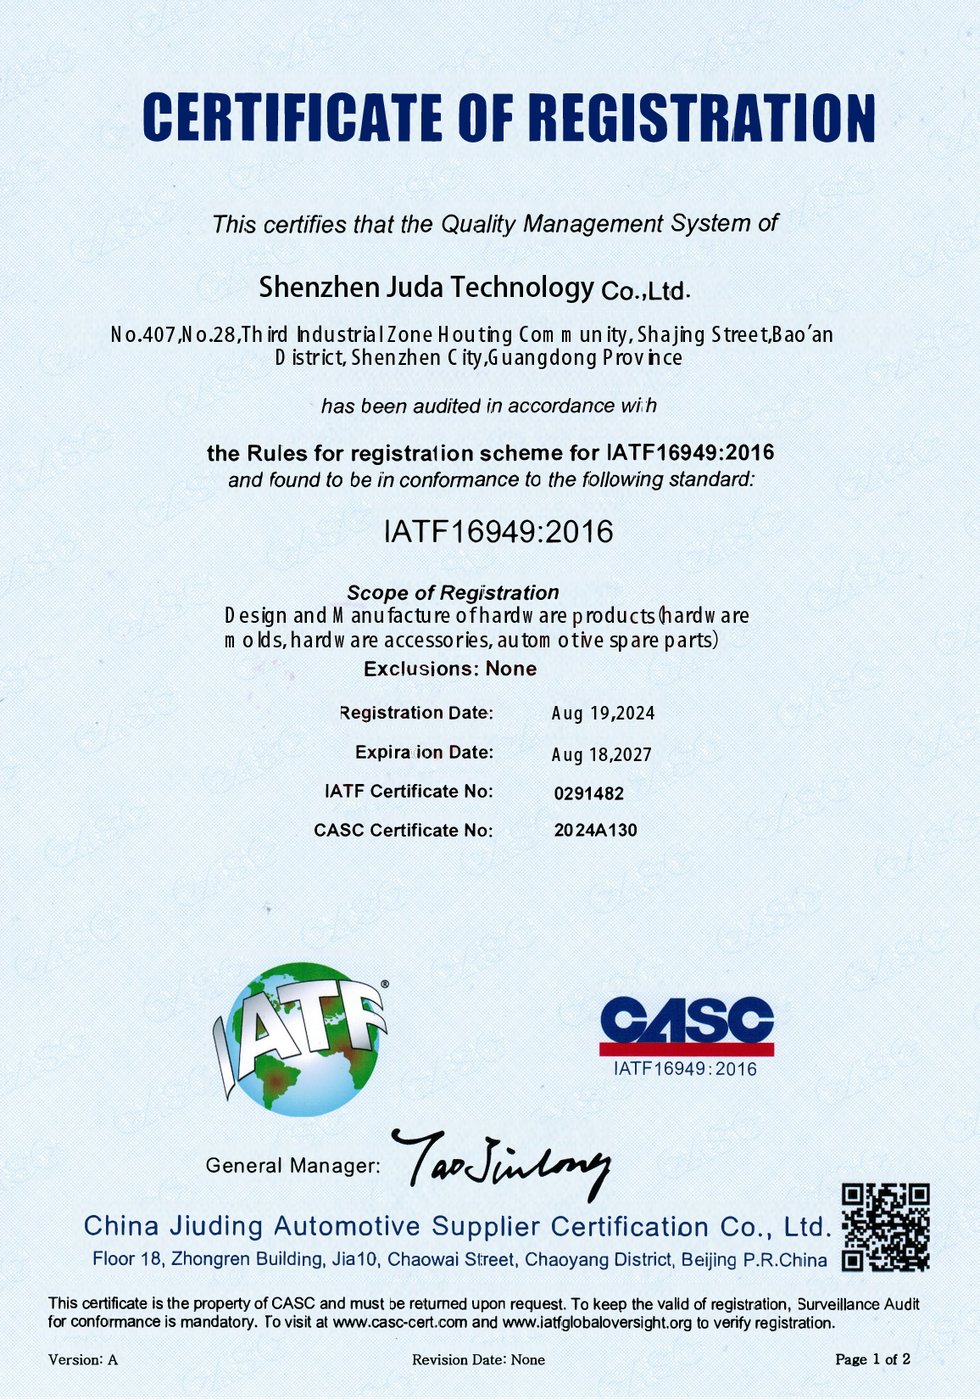
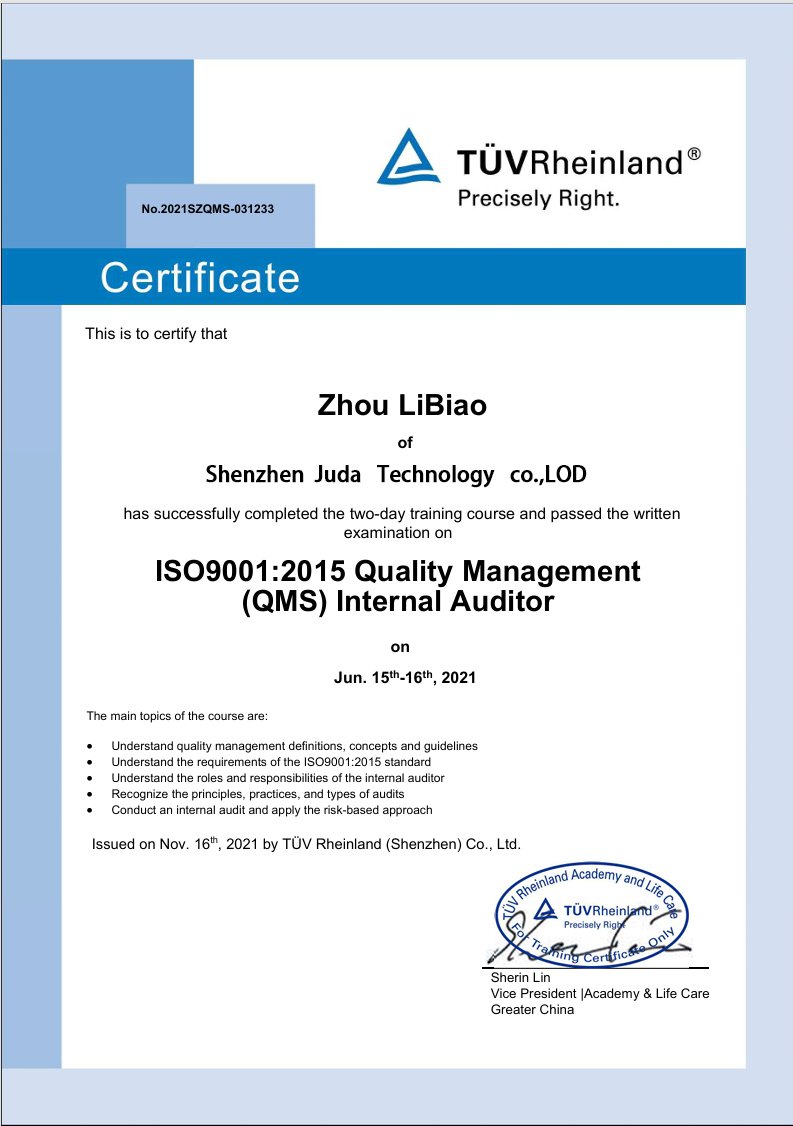
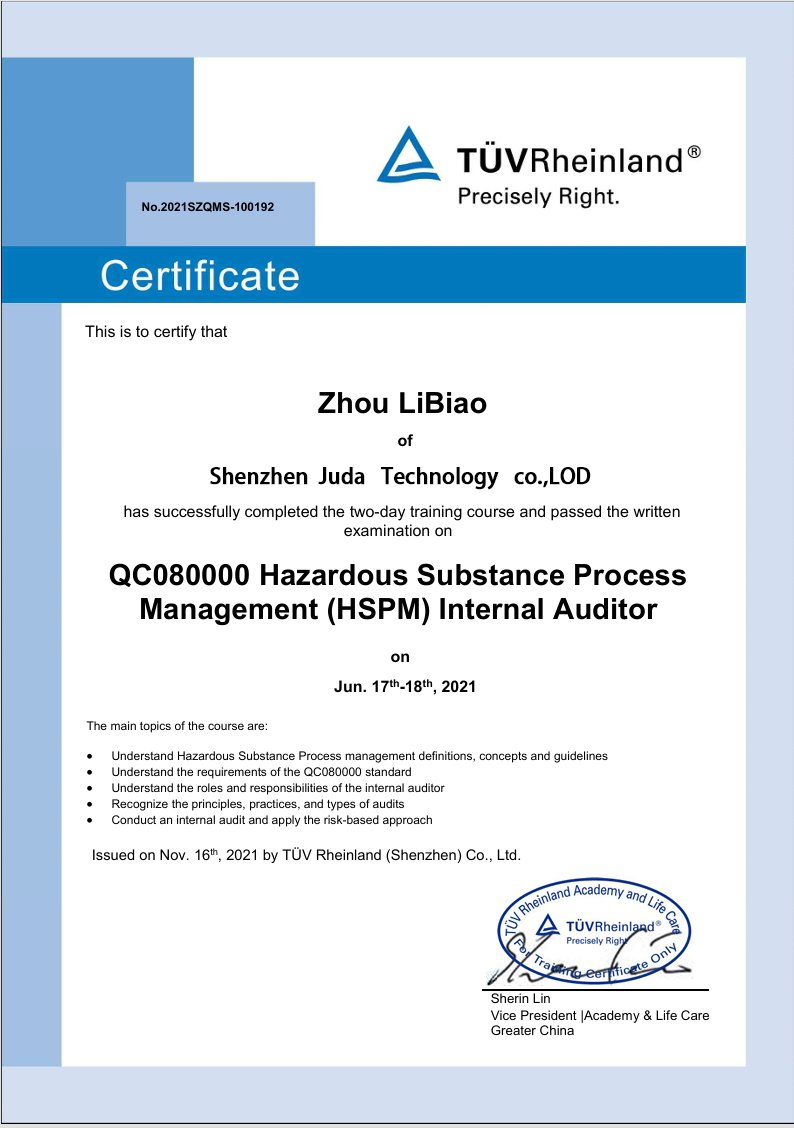
Calitate certificată — verificabilă
Faceți clic pe un certificat pentru documentul complet.
Întrebări frecvente
Care este cea mai strânsă toleranță pe care o poate prelucra JUDA?
Până la ±0.005 mm (±0.0002") pe geometrii adecvate și mai strâns prin rectificare pentru caracteristici specifice. Toleranța realizabilă depinde de proces, material și caracteristică — trimite-ne desenul și îți vom confirma ce este realist pentru piesa ta.
Ce este ISO 2768 și ce clasă folosiți implicit?
ISO 2768 este standardul internațional pentru toleranțele generale ale dimensiunilor care nu au o indicație individuală de toleranță. Folosim implicit ISO 2768-mediu (m). Dacă piesa ta are nevoie de toleranțe generale mai strânse, specifică clasa fină (f) sau indicații individuale.
Toleranțele mai strânse chiar costă mai mult?
Da, semnificativ. Toleranțele mai strânse necesită prelucrare mai lentă, scule mai bune, mai multă inspecție și produc mai mult rebut. Abordarea rentabilă este să tolerezi strâns doar caracteristicile care au nevoie și să lași restul pe seama toleranțelor generale — semnalăm indicațiile prea strânse în analiza noastră DFM gratuită.
Ce finisaj de suprafață oferiți ca standard?
Finisajul nostru standard ca-prelucrat este de aproximativ 3,2 µm Ra (125 µin). Atingem 1,6, 0,8 și mai fin prin operații suplimentare, plus sablare, anodizare, electropolizare și alte finisaje. Specifică Ra doar pe suprafețele care au nevoie de el, pentru a evita adăugarea de cost peste tot.
Discută proiectul cu un inginer.
Trimite fișierele CAD și cerințele. Vom analiza fabricabilitatea și vom răspunde cu pașii următori.