


Guide des tolérances d’usinage CNC
Une tolérance est l’écart admissible par rapport à une cote nominale. Des tolérances plus serrées coûtent plus cher — elles imposent une coupe plus lente, davantage de contrôle,…

Les tolérances d’usinage CNC, expliquées
Une tolérance est l’écart admissible par rapport à une cote nominale. Des tolérances plus serrées coûtent plus cher — elles imposent une coupe plus lente, davantage de contrôle, un meilleur bridage et des taux de rebut plus élevés. Tout l’art d’un bon plan consiste à imposer des tolérances serrées uniquement là où la pièce en a réellement besoin. Ce guide couvre les tolérances que nous tenons chez JUDA, le standard de tolérances générales ISO 2768, les limites réalistes par procédé et matériau, et comment spécifier des pièces qui remplissent leur fonction sans surpayer.
Tolérances que JUDA tient
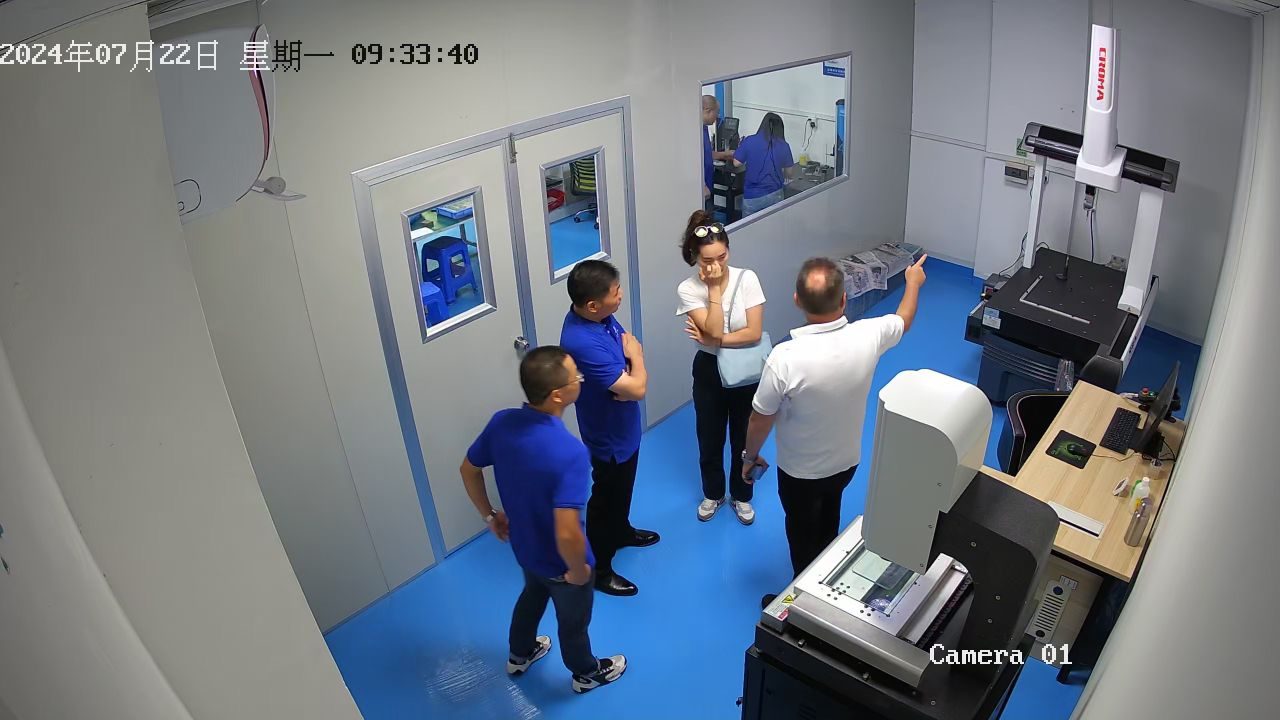
Sur les géométries adaptées, nous usinons à ±0,005 mm (±0,0002″). Notre tolérance générale par défaut — pour toute cote que vous ne tolérancez pas explicitement — se situe à l’intérieur de l’ISO 2768-moyenne (m). Chaque lot de production est contrôlé sur MMT Zeiss/Mitutoyo avec rapports documentés.

Tableau des tolérances générales ISO 2768 (linéaires, moyenne)
L’ISO 2768 définit les tolérances générales pour les cotes sans indication de tolérance individuelle. Classe moyenne (m), cotes linéaires :
0,5 à 3 mm → ±0,1 mm
Plus de 3 à 6 mm → ±0,1 mm
Plus de 6 à 30 mm → ±0,2 mm
Plus de 30 à 120 mm → ±0,3 mm
Plus de 120 à 400 mm → ±0,5 mm
Plus de 400 à 1000 mm → ±0,8 mm
La classe fine (f) est plus serrée, la classe grossière (c) plus lâche. Si vous ne spécifiez pas de classe, la plupart des ateliers supposent la moyenne.
Tolérances réalistes par procédé
- Fraisage 3 axes : ±0,025 mm typique, ±0,005 mm réalisable sur les caractéristiques rigides.
- Fraisage 5 axes : tolérances linéaires similaires avec un bien meilleur contrôle des angles composés et de la localisation.
- Tournage CNC / décolletage : ±0,005 mm sur les diamètres est courant ; concentricité et circularité excellentes.
- Alésage à l’alésoir / à la barre : ±0,005–0,010 mm sur le diamètre et la finition des trous.
- Rectification : ±0,002 mm et finitions miroir là où c’est requis.

Comment le matériau influe sur la tolérance
Les matériaux tendres et stables comme l’aluminium et le laiton tiennent facilement des tolérances serrées. L’inoxydable et le titane s’écrouissent et retiennent la chaleur, les pièces de précision nécessitent donc un détensionnement et des contrôles en cours d’usinage. Les plastiques (PEEK, Delrin, nylon) bougent avec la température et l’humidité — attendez-vous à des tolérances pratiques plus lâches et concevez en conséquence. Consultez nos pages aluminium, inoxydable et titane.
État de surface vs tolérance
L’état de surface (Ra) est distinct de la tolérance dimensionnelle. Notre finition brute d’usinage standard est d’environ 3,2 µm Ra (125 µin) ; nous atteignons 1,6, 0,8 et plus fin avec des opérations supplémentaires ou de la finition. N’indiquez le Ra que sur les surfaces qui en ont besoin — une note de finition fine générale ajoute des coûts partout.
Bases du GD&T qui font économiser
Le cotation et tolérancement géométriques (selon ASME Y14.5 / ISO 1101) contrôlent la forme, l’orientation et la position au lieu de cumuler des tolérances ±. L’utilisation de tolérances de position avec des références permet souvent d’élargir les cotes individuelles tout en garantissant l’ajustement — moins cher à fabriquer, plus facile à contrôler. En cas de doute, envoyez le plan et nous signalerons les indications trop serrées lors de notre revue DFM.
Comment spécifier des tolérances qui réduisent les coûts
- Ne tolérancez serré que les caractéristiques en contact, les ajustements de roulements et les surfaces d’étanchéité — laissez le reste à l’ISO 2768-moyenne.
- Préférez la position GD&T aux ± serrés sur les motifs de trous.
- Ne spécifiez l’état de surface que là où c’est important.
- Évitez les localisations trop serrées inutiles sur les trous non critiques.
Envoyez votre modèle et votre plan à notre équipe via le hub usinage CNC Chine et nous confirmerons ce qui est réaliste avant que vous ne vous engagiez.
Obtenir une revue DFM et un devis
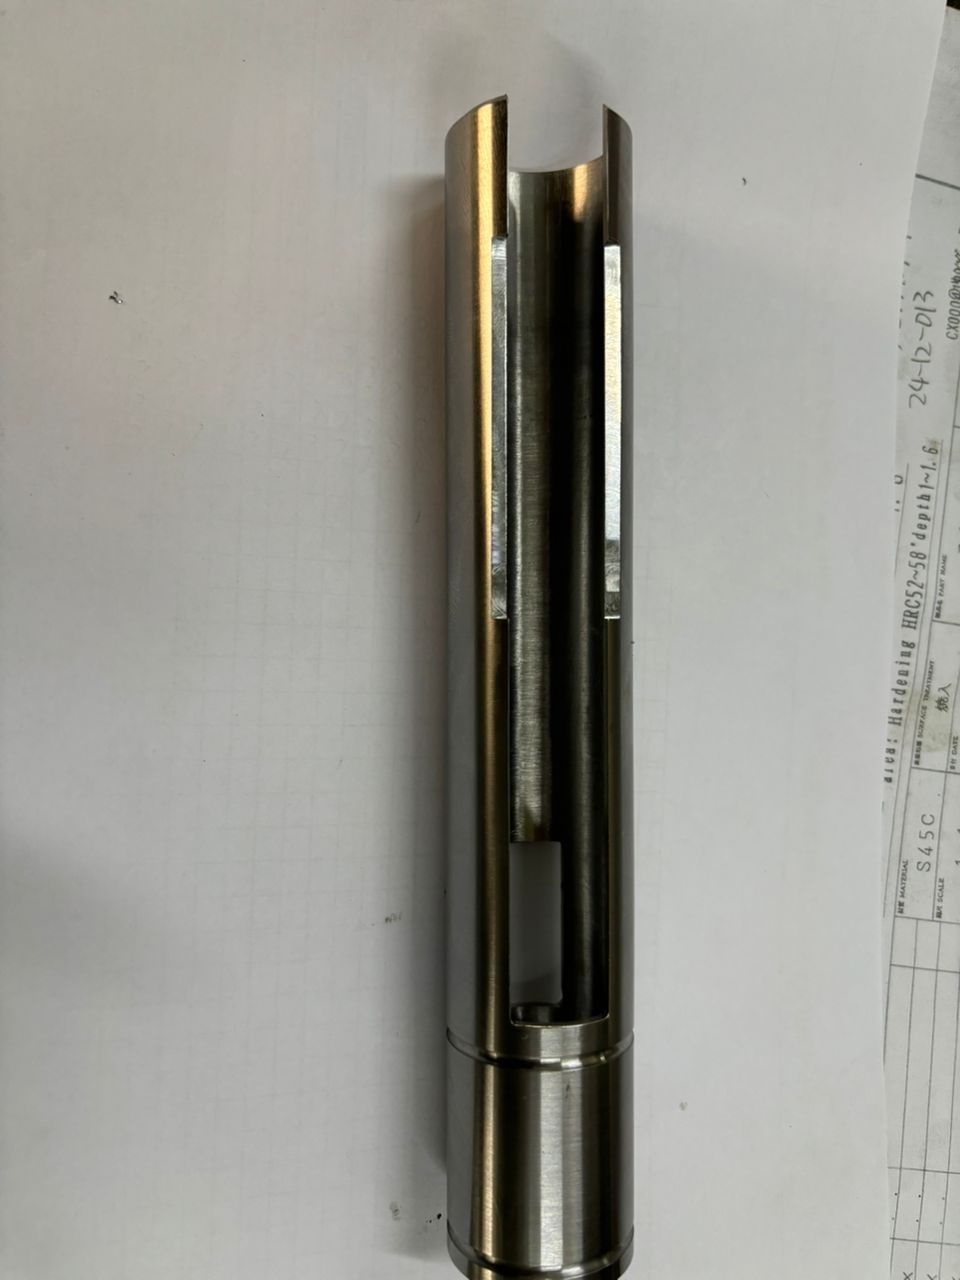
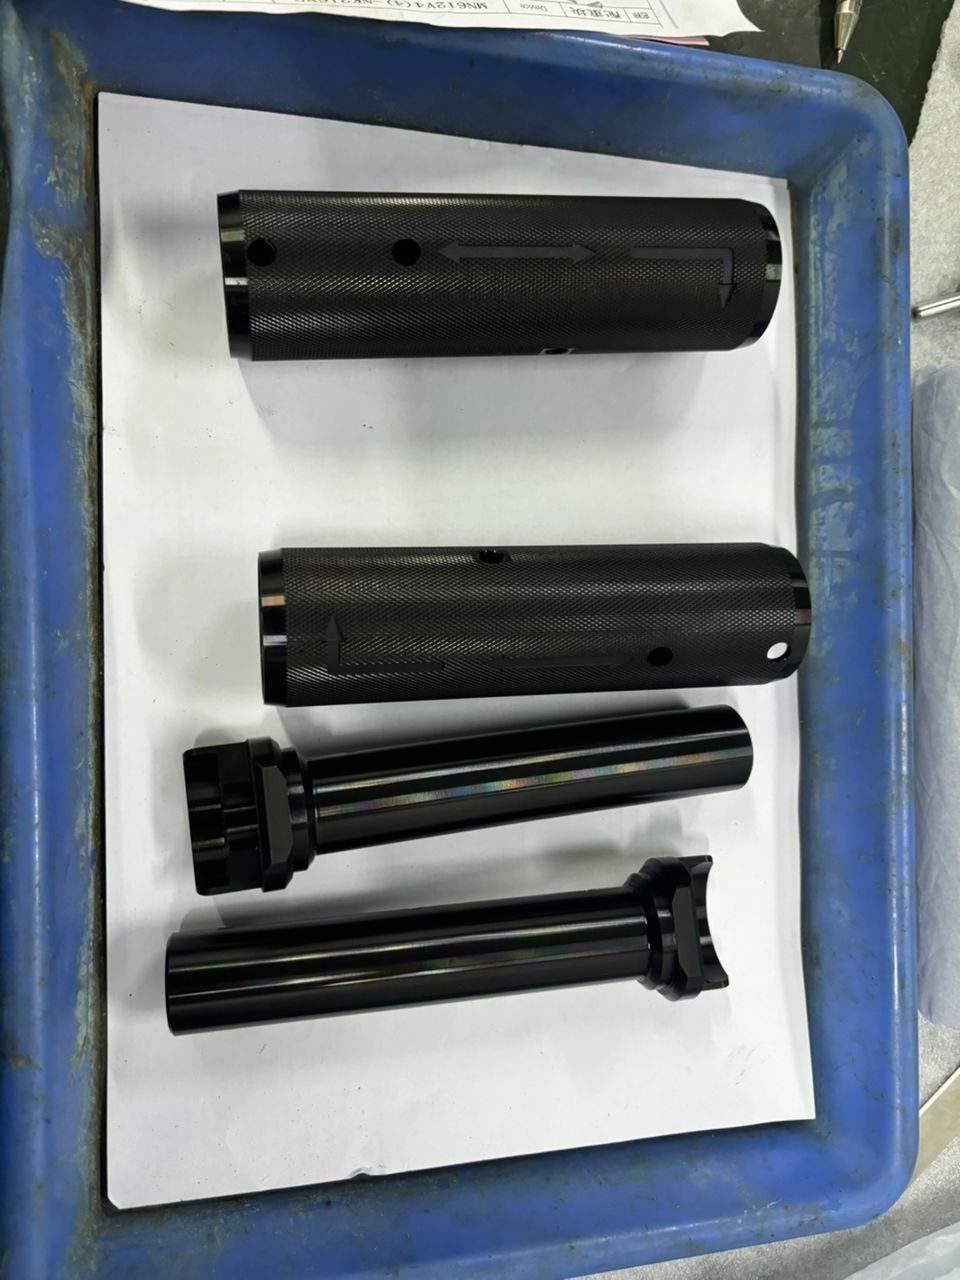
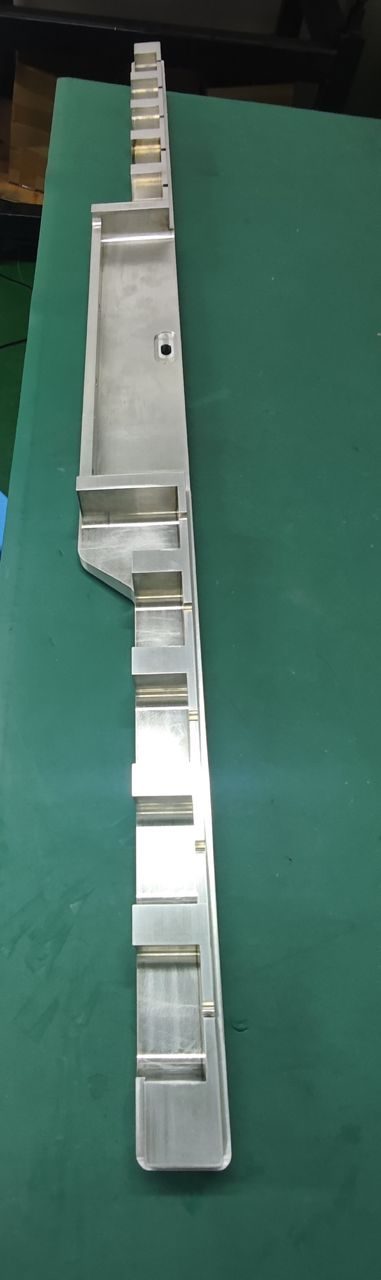
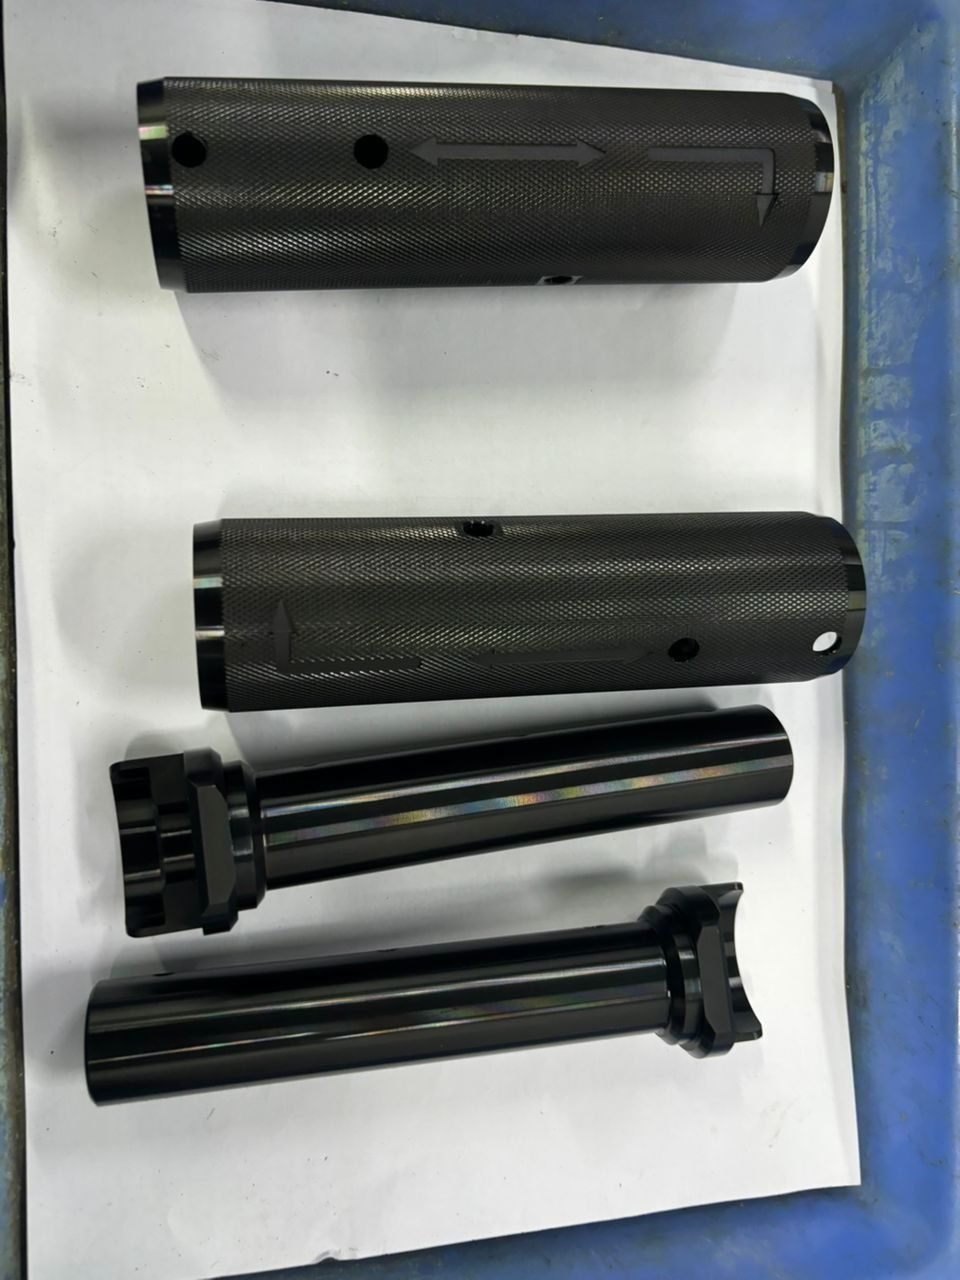
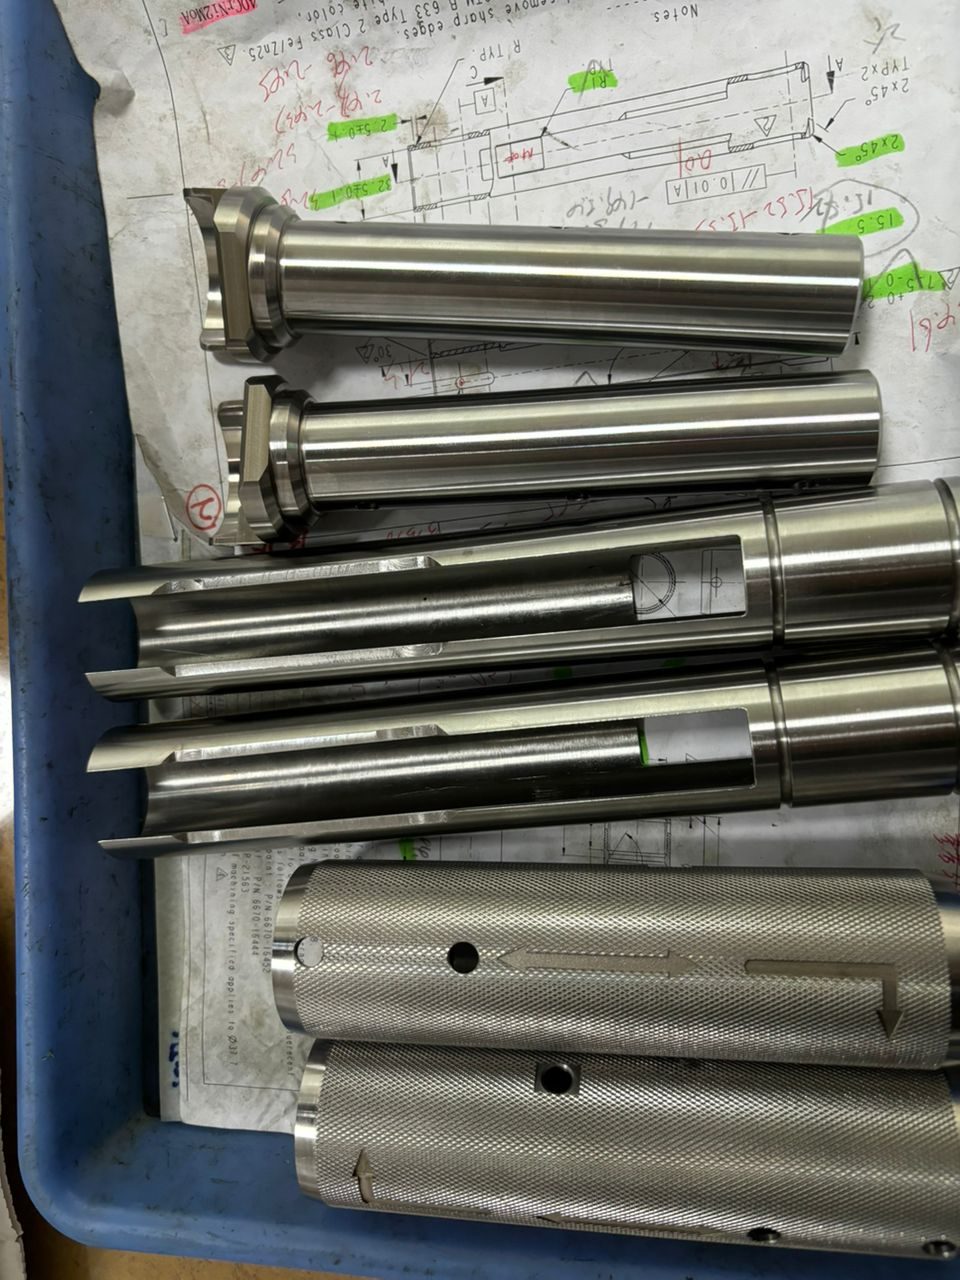
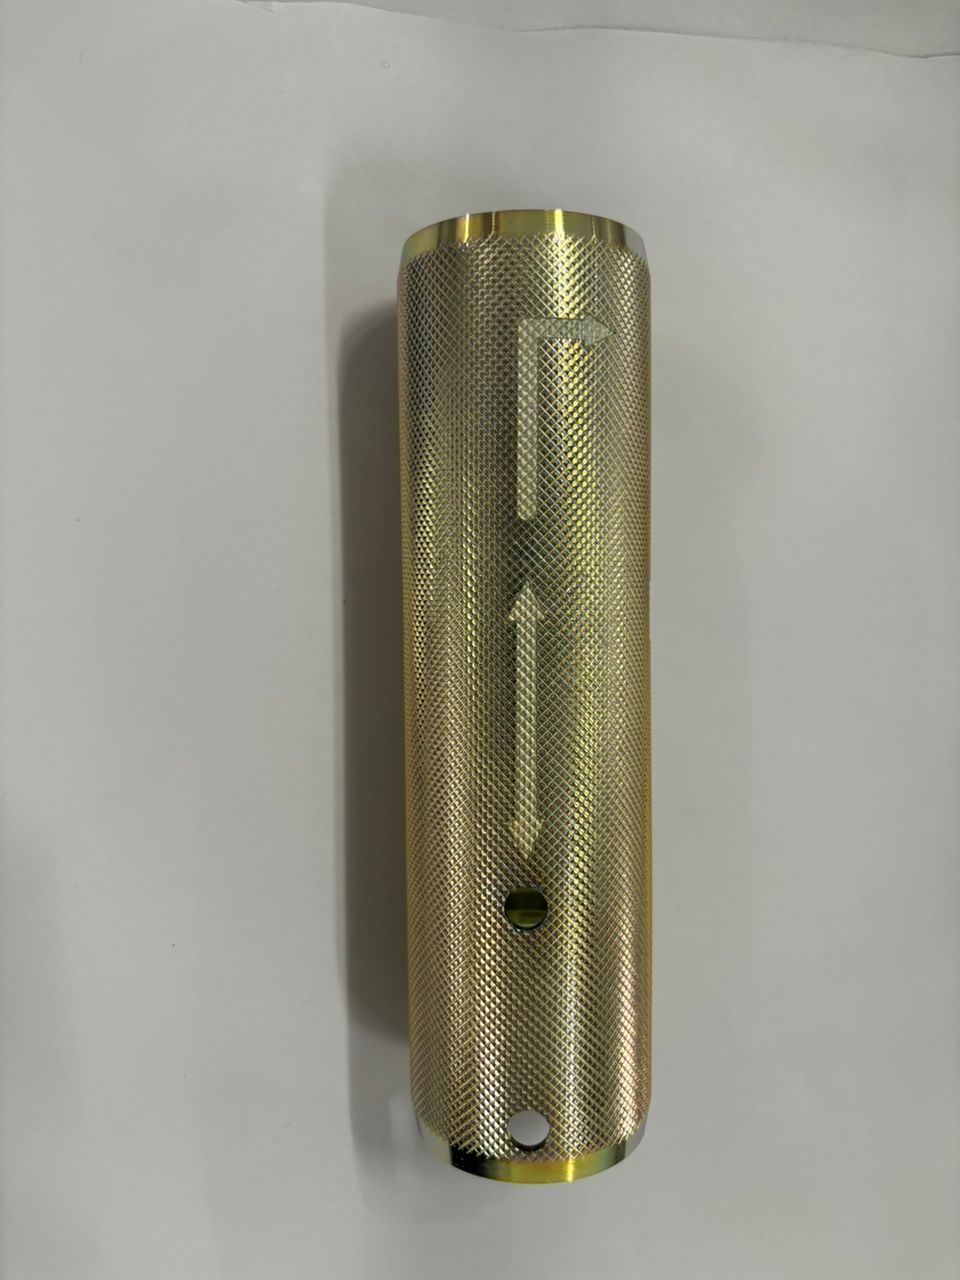
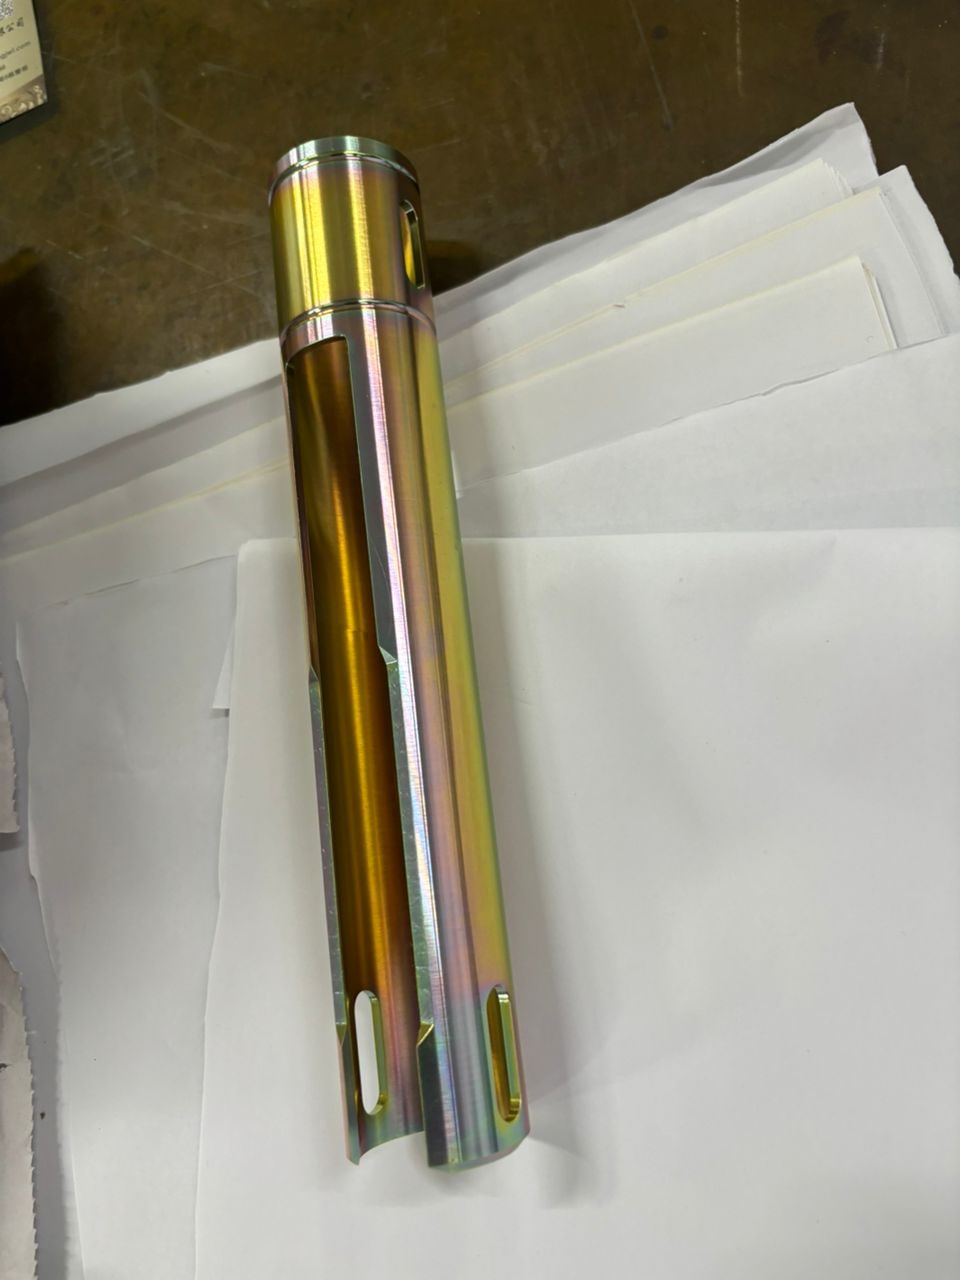
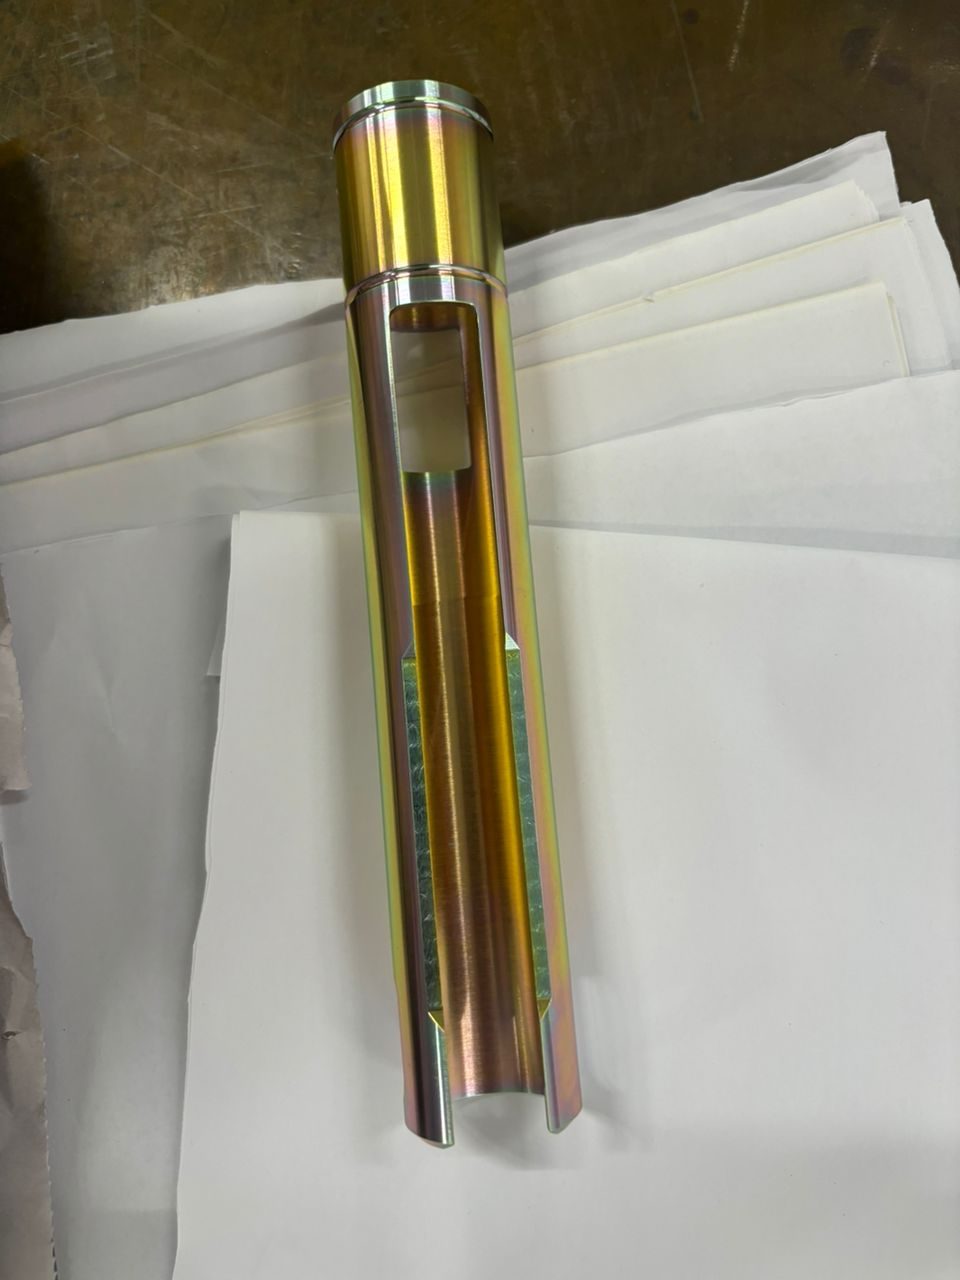
Pièces réelles que nous avons usinées
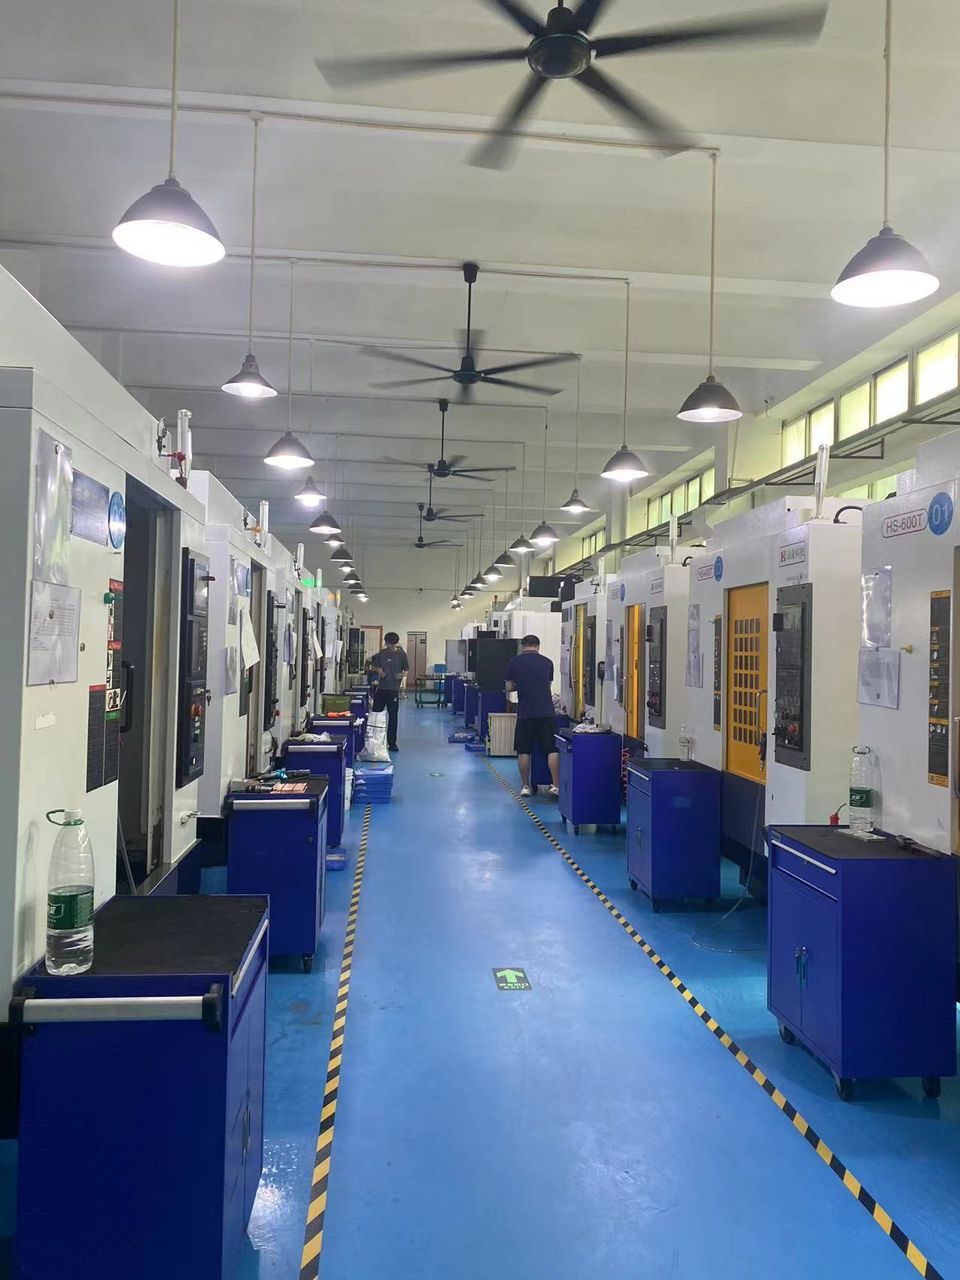
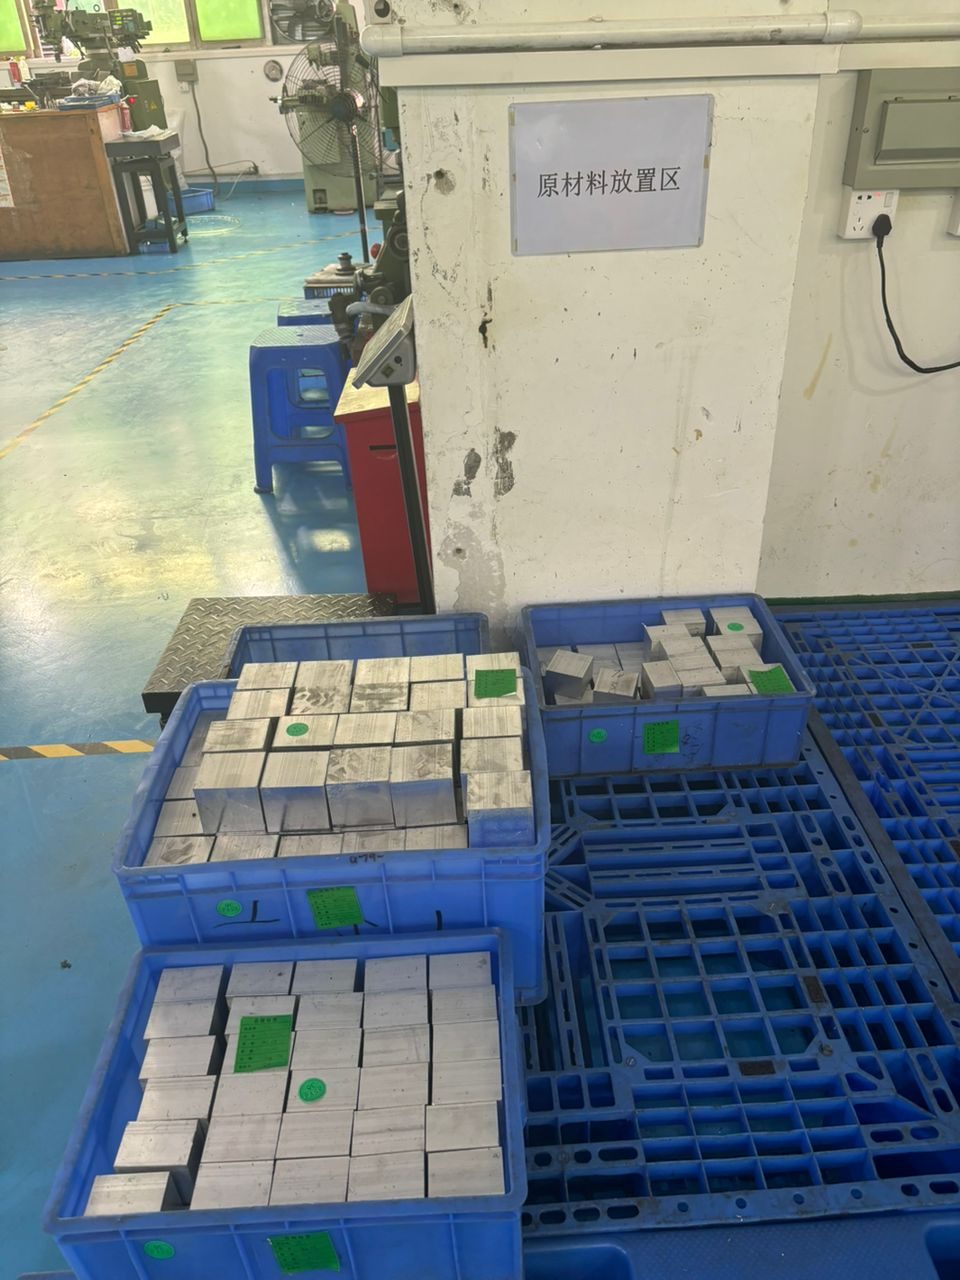
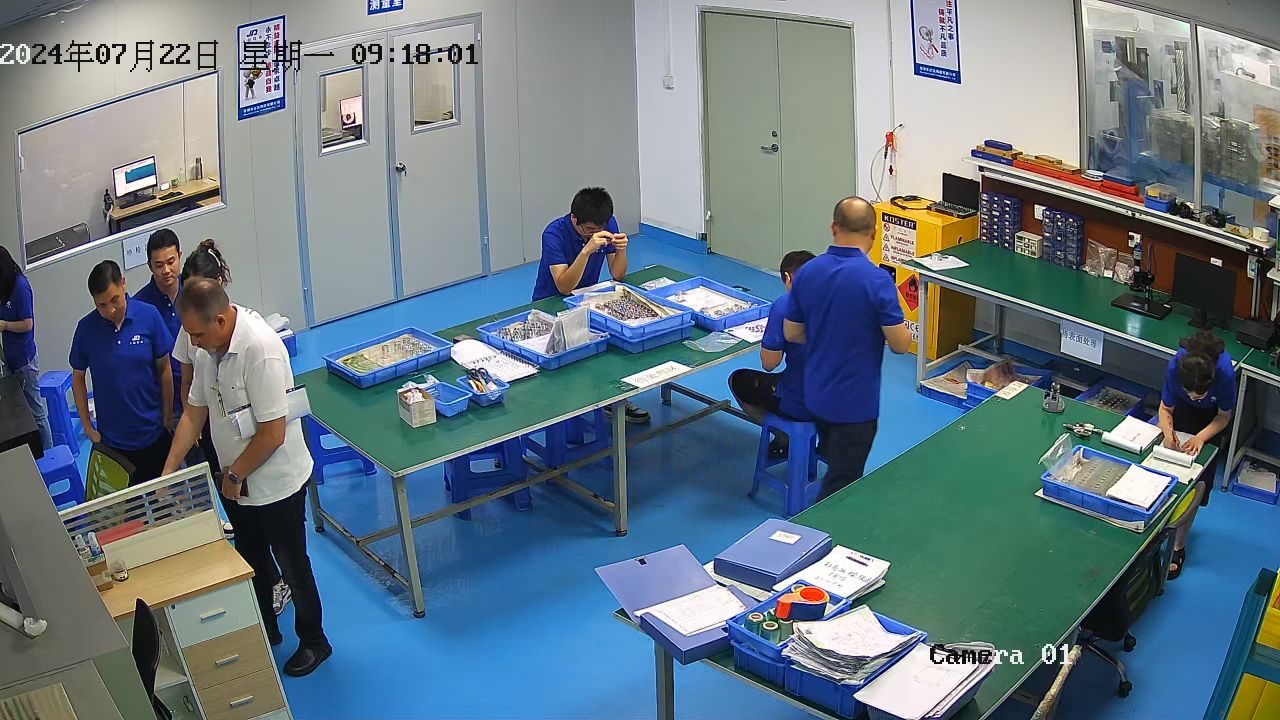
Une précision vérifiable — de vraies pièces de production de notre atelier de Shenzhen.
Dans notre atelier
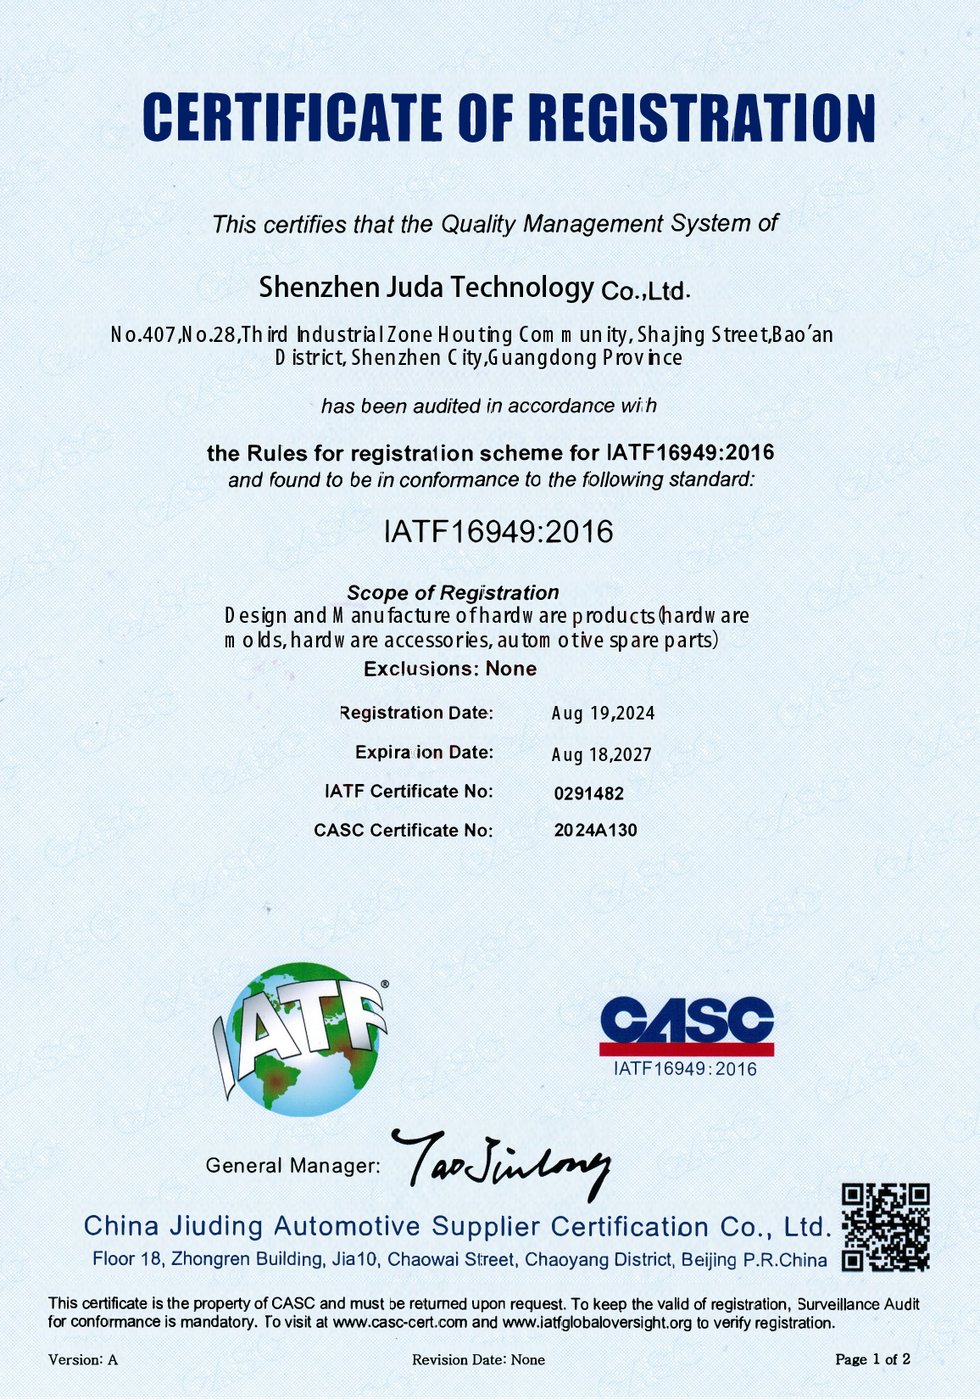
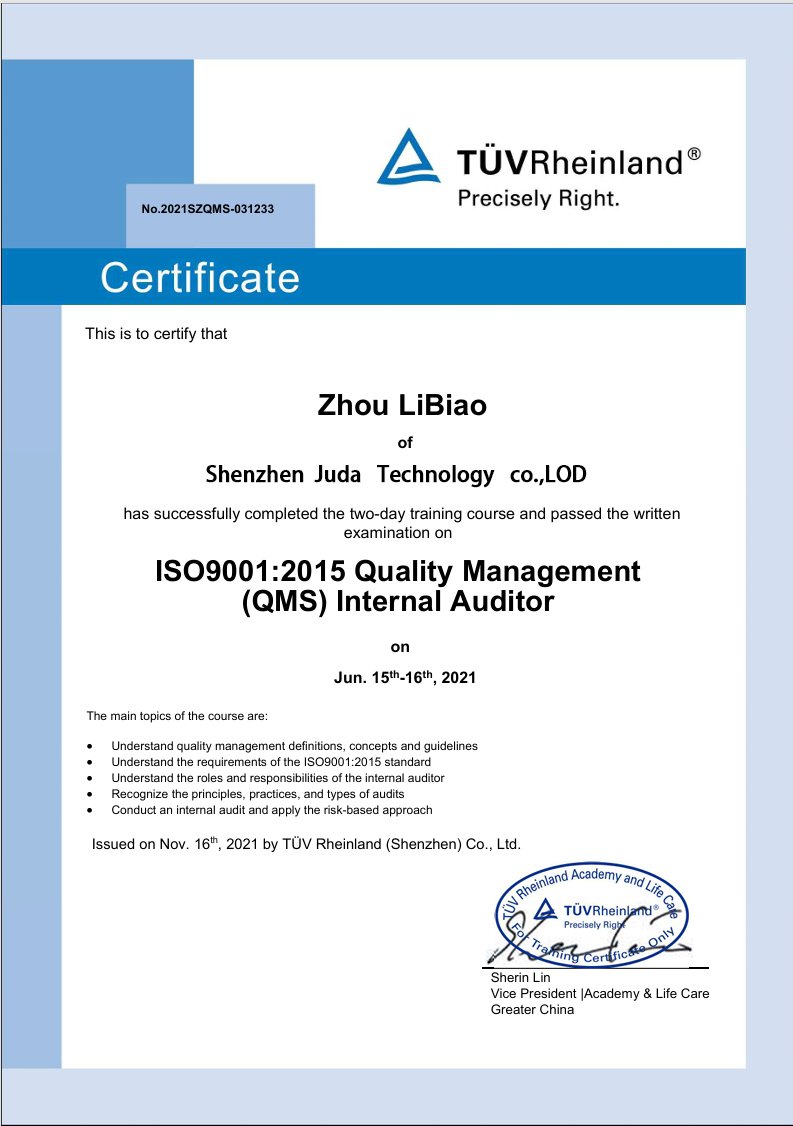
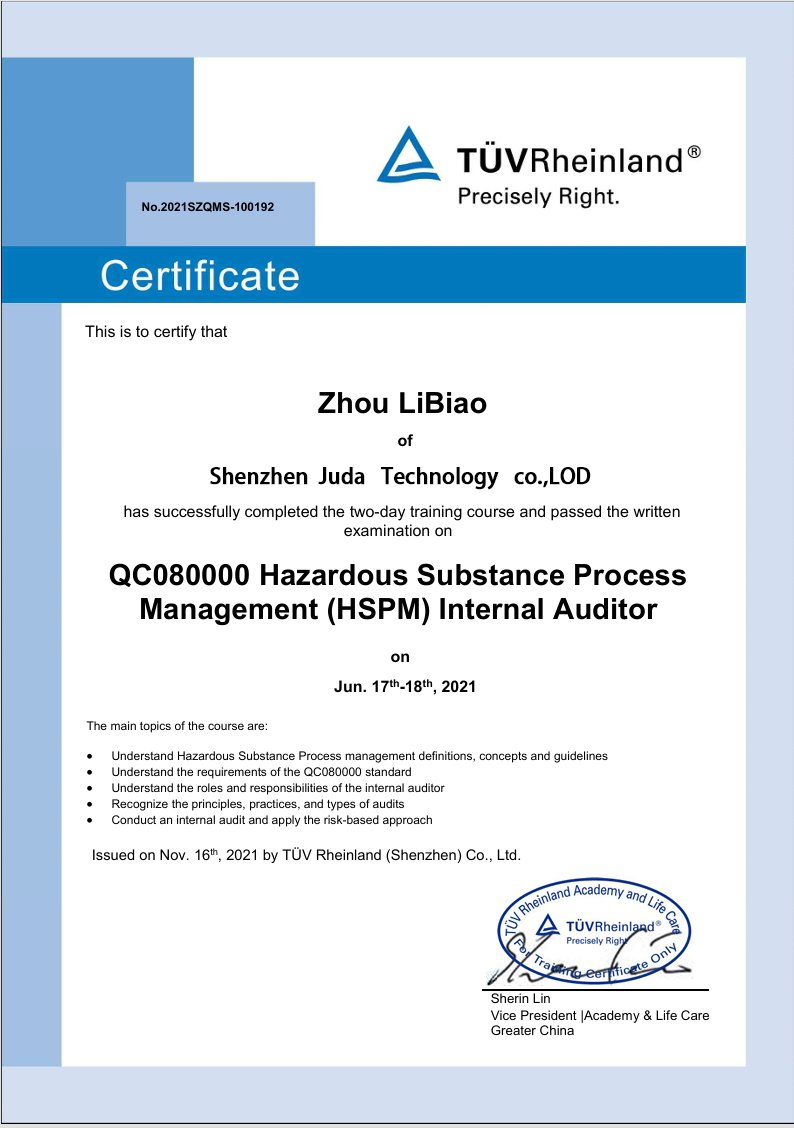
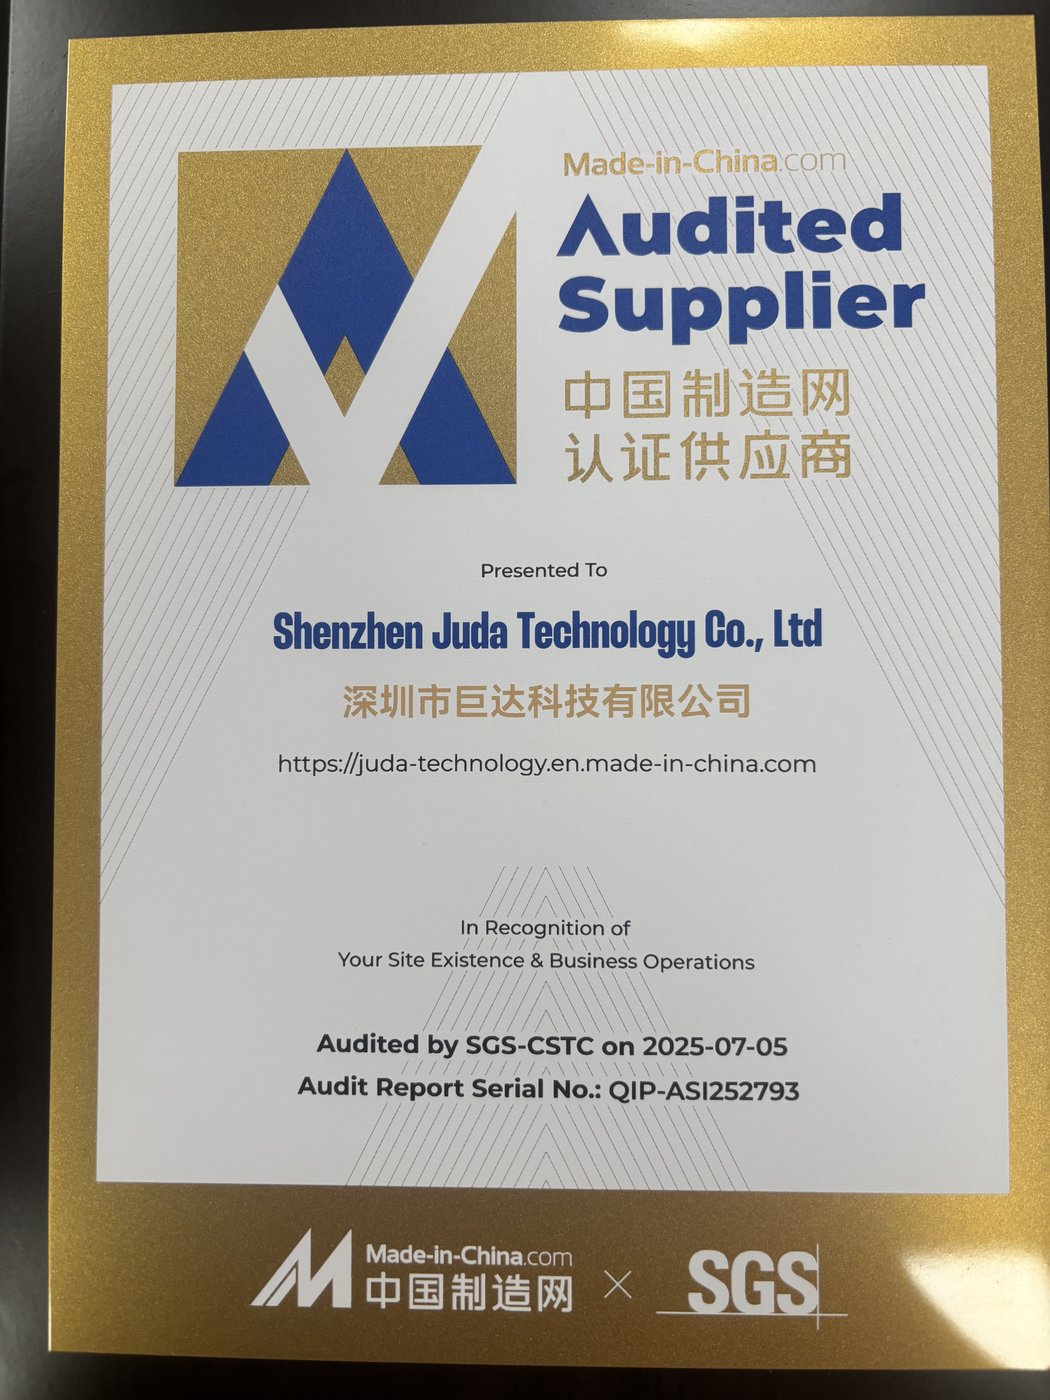
Qualité certifiée — vérifiable
Cliquez sur un certificat pour voir le document complet.
Questions fréquentes
Quelle est la tolérance la plus serrée que JUDA peut usiner ?
Jusqu'à ±0,005 mm (±0,0002") sur les géométries adaptées, et plus serré avec la rectification pour des caractéristiques spécifiques. La tolérance réalisable dépend du procédé, du matériau et de la caractéristique — envoyez votre plan et nous confirmerons ce qui est réaliste pour votre pièce.
Qu'est-ce que l'ISO 2768 et quelle classe utilisez-vous par défaut ?
L'ISO 2768 est le standard international pour les tolérances générales sur les cotes sans indication de tolérance individuelle. Nous appliquons par défaut l'ISO 2768-moyenne (m). Si votre pièce nécessite des tolérances générales plus serrées, spécifiez la classe fine (f) ou des indications individuelles.
Les tolérances plus serrées coûtent-elles vraiment plus cher ?
Oui, de manière significative. Des tolérances plus serrées exigent un usinage plus lent, un meilleur outillage, davantage de contrôle et produisent plus de rebut. L'approche rentable consiste à tolérancer serré uniquement les caractéristiques qui en ont besoin et à laisser le reste aux tolérances générales — nous signalons les indications trop serrées lors de notre revue DFM gratuite.
Quel état de surface fournissez-vous en standard ?
Notre finition brute d'usinage standard est d'environ 3,2 µm Ra (125 µin). Nous atteignons 1,6, 0,8 et plus fin avec des opérations supplémentaires, plus le sablage, l'anodisation, l'électropolissage et d'autres finitions. N'indiquez le Ra que sur les surfaces qui en ont besoin afin d'éviter d'ajouter des coûts partout.
Parlez de votre projet avec un ingénieur.
Envoyez vos fichiers CAO et exigences. Nous examinerons la fabricabilité et vous répondrons avec les prochaines étapes.