


Usinage CNC de l’aluminium (6061, 7075, 2024)
L’aluminium est le matériau le plus usiné dans notre atelier — environ 60% de notre volume CNC en nombre de pièces. Nous stockons tous les alliages d’aluminium courants,…

Usinage CNC de l’aluminium chez JUDA Technology
L’aluminium est le matériau le plus usiné dans notre atelier — environ 60% de notre volume CNC en nombre de pièces. Nous stockons tous les alliages d’aluminium courants, aéronautiques et à usage général, les usinons à grande vitesse sur des cellules dédiées et les finissons avec toute la gamme de post-traitements (anodisation, anodisation dure, placage, thermolaquage, polissage). Pour la plupart des prototypes et des séries en aluminium, JUDA livre en 24-72 heures pour les prototypes et 7-15 jours ouvrés pour les lots de 10 à 500 pièces.
Cette page présente nos capacités en aluminium par alliage, quand choisir chacun d’eux et ce que vous obtenez dans notre devis.
Alliages d’aluminium que nous stockons et usinons
6061-T6 — Le cheval de bataille polyvalent
L’aluminium d’ingénierie le plus courant. Traitable thermiquement, soudable, s’anodise magnifiquement, s’usine comme du beurre. À utiliser pour les structures générales, les boîtiers électroniques, les supports automobiles, les projets de loisirs. Résistance à la traction : ~310 MPa. Limite d’élasticité : ~275 MPa.
6082-T6 — Le 6061 européen
Similaire au 6061 avec une résistance légèrement supérieure (340 MPa en traction), disponible en dimensions de stock métriques. Privilégié sur les marchés européens et asiatiques pour les travaux de structure.
7075-T6 — Haute résistance aéronautique
Alliage zinc-aluminium à la résistance proche de l’acier (570 MPa en traction, 505 MPa de limite d’élasticité) pour un tiers du poids. Utilisé dans les composants structurels aéronautiques, la défense, les cadres de vélo haute performance, les carcasses d’armes. NON soudable — les conceptions doivent prévoir un assemblage par fixations ou rivets. S’anodise bien ; attendez-vous à des teintes légèrement différentes de celles du 6061.
2024-T4/T351 — Résistance à la fatigue pour l’aéronautique
Alliage cuivre-aluminium. Traction ~485 MPa. Légèrement moins résistant que le 7075 mais avec une meilleure résistance à la fatigue — utilisé dans les revêtements d’avion, les structures d’ailes. Moins bonne résistance à la corrosion que le 6061/7075 (souvent plaqué ou anodisé).
ADC12 (A380) — Aluminium de moulage sous pression
Aluminium-silicium-cuivre pour boîtiers moulés sous pression, supports moteur, carters de transmission. Nous usinons les caractéristiques après moulage (alésages de précision, filetages, surfaces d’appui). Souvent combiné avec nos partenaires sous-traitants de fonderie pour des pièces moulées et usinées en un seul point de contact.
5052, 5083 — Nuances marines et de formage
Alliages magnésium-aluminium. Excellente résistance à la corrosion en eau salée. 5052 pour la quincaillerie marine et les réservoirs de carburant ; 5083 pour la construction navale et les structures marines soudées.
Alliages moulés et en plaque sur demande
Plaque coulée MIC-6 (stabilité dimensionnelle pour l’outillage), 6063 (alliage d’extrusion), 1100 (aluminium pur pour applications électriques/thermiques) et autres — contactez-nous pour la disponibilité.
Pourquoi l’aluminium s’usine si vite
Les propriétés de l’aluminium le rendent idéal pour l’usinage à grande vitesse :
Faibles efforts de coupe
de grandes profondeurs de coupe et des avances élevées sont possibles sans flexion de la machine
Bonne conductivité thermique
la chaleur quitte la zone de coupe dans le copeau, pas dans la pièce
Rupture facile des copeaux
une géométrie appropriée produit des copeaux nets et fragmentés, sans enchevêtrement
Tolérant aux trajectoires d’outil non optimales
même une programmation médiocre produit un état de surface acceptable
Sur nos cellules 5 axes, nous usinons le 6061 à 18 000-24 000 tr/min avec 7-12 mm de profondeur de coupe et des avances supérieures à 6 m/min. Une pièce qui demande 90 minutes sur un centre d’usinage vertical 3 axes peut être usinée en 25 minutes sur notre 5 axes avec une programmation adéquate.
États de surface pour l’aluminium
Brut d’usinage
Ra 0,8-1,6 µm typique. Ra 0,4 µm réalisable avec des passes de finition et un outillage équilibré. Suffisant pour de nombreuses applications non cosmétiques.
Grenaillage à billes
État de surface mat uniforme avec billes de verre ou média d’oxyde d’aluminium. Préparation courante avant anodisation, ou seule pour un aspect industriel.
Anodisation Type II (décorative)
Épaisseur d’oxyde de 5-25 µm. Disponible en noir, incolore, rouge, bleu, or, bronze (teinté). Offre une résistance à la corrosion et à l’abrasion. La plupart de l’électronique grand public utilise le Type II.
Anodisation dure Type III
Oxyde de 25-100 µm. Bien plus dure que le Type II (équivalent 60-70 HRc). Utilisée pour les surfaces d’usure, les composants coulissants, les équipements militaires. La couleur est par défaut vert olive foncé à noir (teinture en option mais limite l’épaisseur maximale).
Conversion chromatée (Alodine / Iridite)
Fin revêtement doré/incolore qui prépare l’aluminium à la peinture et offre une résistance modérée à la corrosion. Spécification MIL-DTL-5541.
Thermolaquage
Finition colorée durable. Nous coordonnons avec des thermolaqueurs locaux pour des couleurs personnalisées selon la spécification RAL.
Polissage
Polissage mécanique jusqu’à un fini miroir Ra ≤ 0,2 µm. Couramment utilisé pour les montures optiques, les réflecteurs.
Processus de devis CNC aluminium
Pour un devis rapide et précis :
- Envoyez votre modèle 3D STEP/IGES + le plan 2D avec les tolérances critiques
- Précisez l’alliage (p. ex. « 6061-T6 ») et toute certification requise
- Précisez l’état de surface (p. ex. « Anodisation noire Type II, Ra 1,6 µm avant anodisation »)
- Indiquez les paliers de quantité (p. ex. « Devis pour 5 prototypes + 200 en production »)
- Date de livraison souhaitée
Nos devis incluent : prix unitaire échelonné par quantité, délai, certificats matière inclus, finition incluse, emballage, devis de fret sur demande. Un retour DFM gratuit signale toute caractéristique qui pourrait être simplifiée pour réduire les coûts.
Demander un devis CNC aluminium
Applications aluminium prises en charge par JUDA
- Robotique : châssis légers, carters d’engrenages, bras d’effecteurs terminaux (6061, 7075)
- Électronique : dissipateurs thermiques, boîtiers, supports (6061, extrusion 6063)
- Automobile : supports, culasses, carters de transmission (6061, ADC12)
- Aéronautique : ferrures de structure, nervures d’ailes, panneaux d’instruments (7075, 2024)
- Marine : quincaillerie, ferrures, composants de réservoirs (5052, 5083)
- 5G / Télécom : boîtiers RF, supports de stations de base (6061 avec conversion chromatée)
- Médical : châssis de chariots, plateaux d’instruments, boîtiers de diagnostic (6061 anodisé)
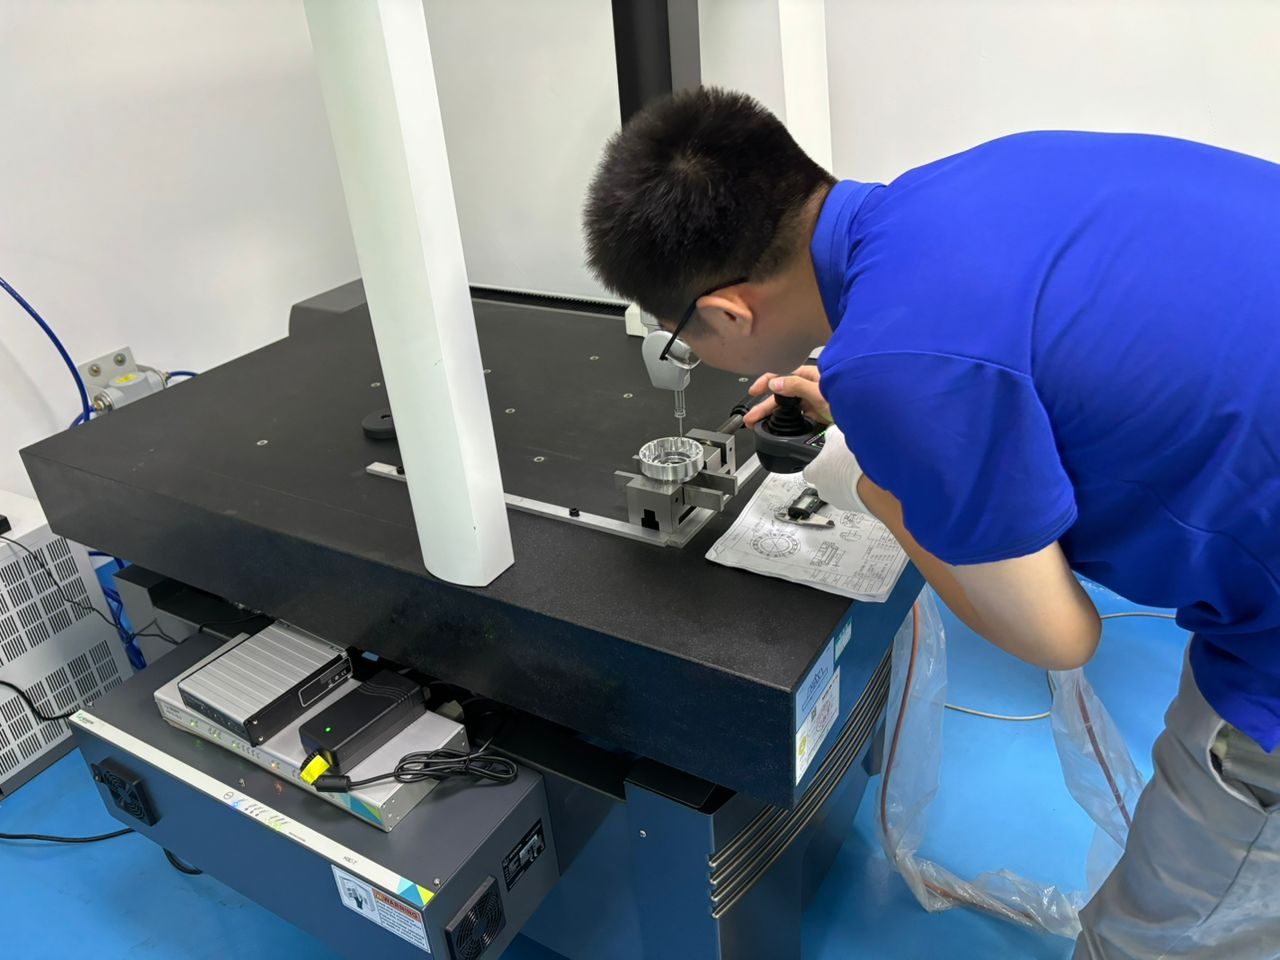
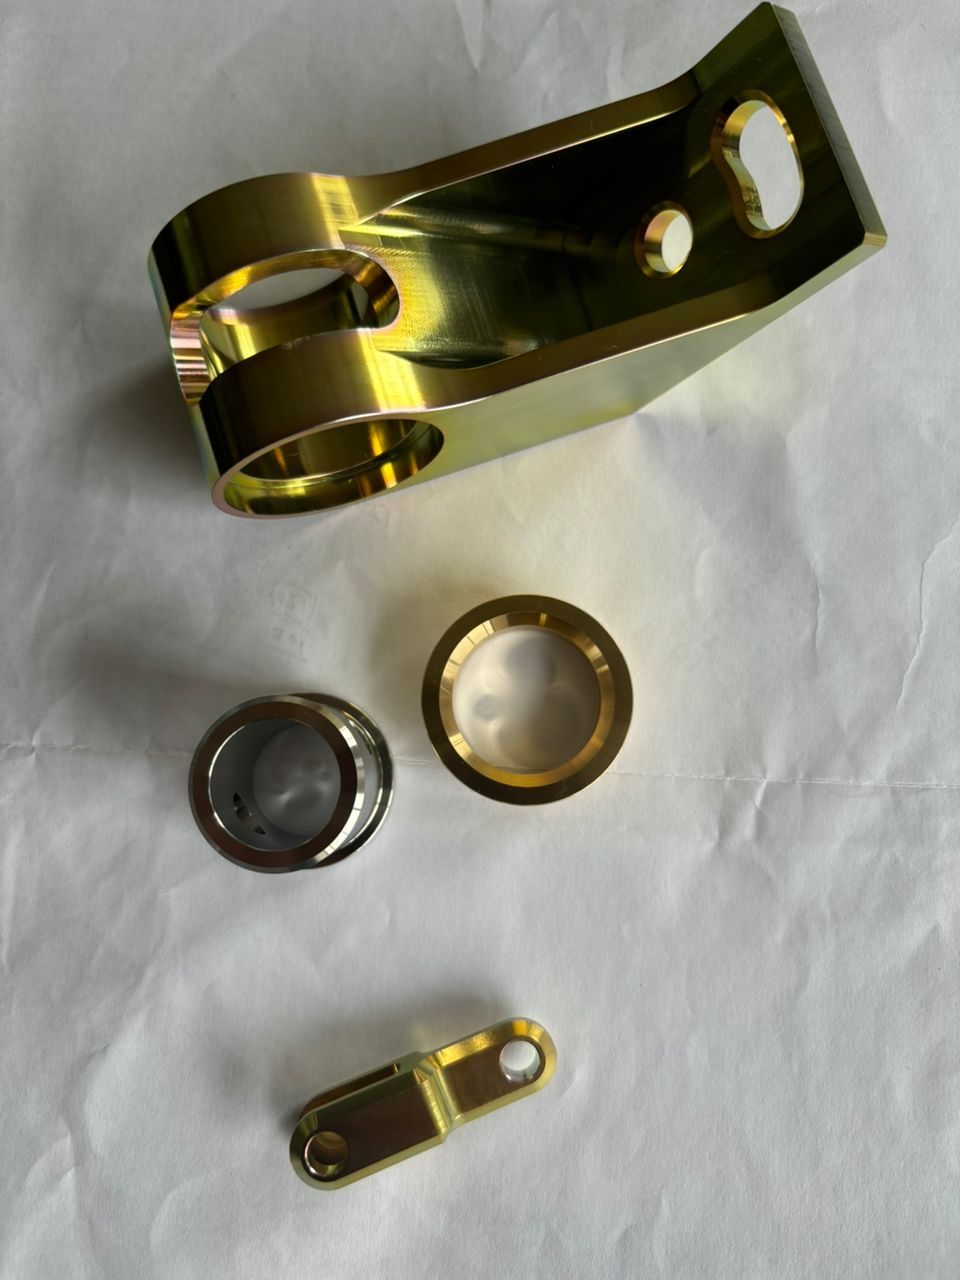
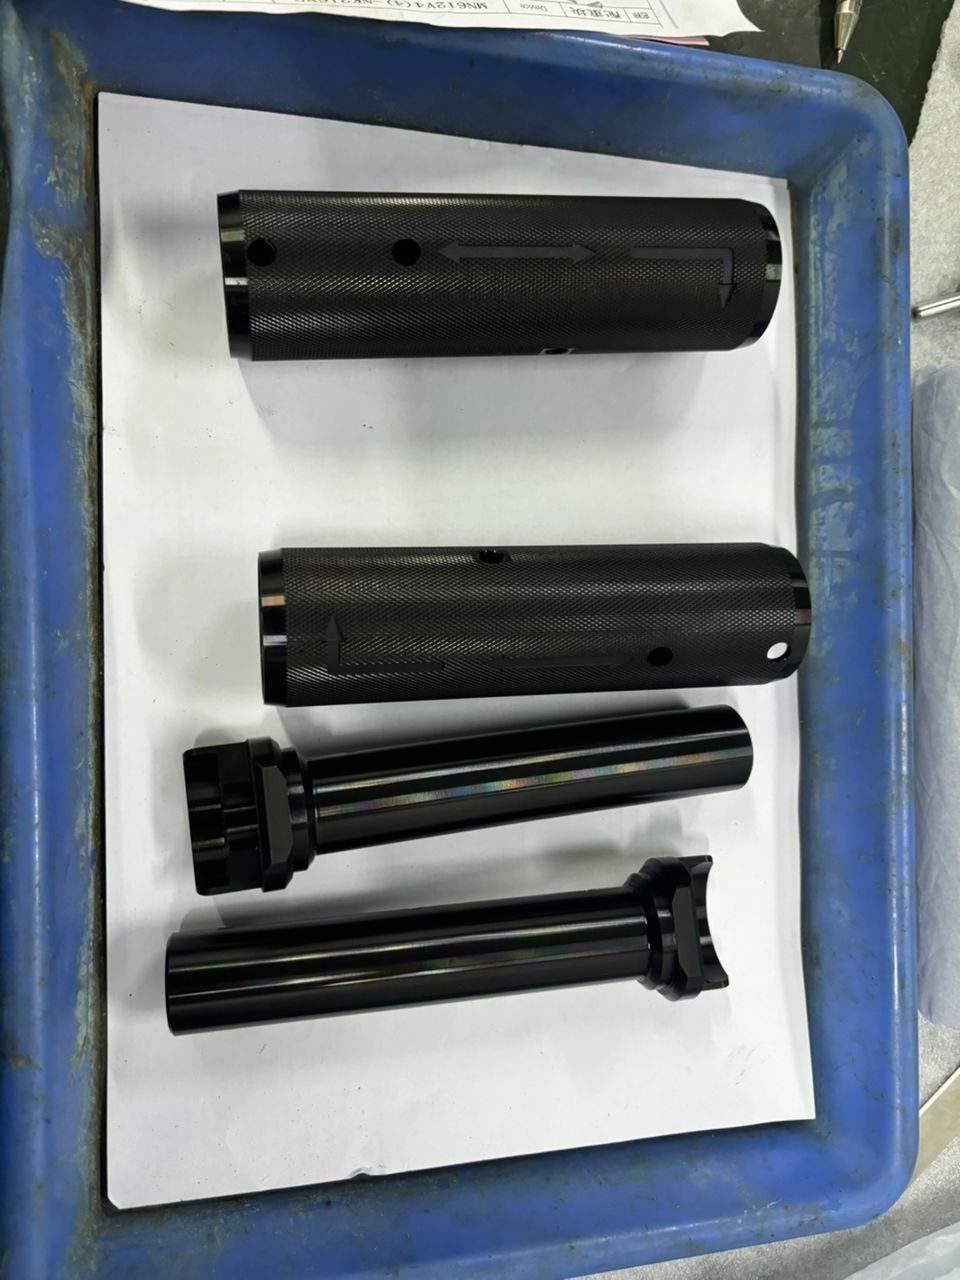
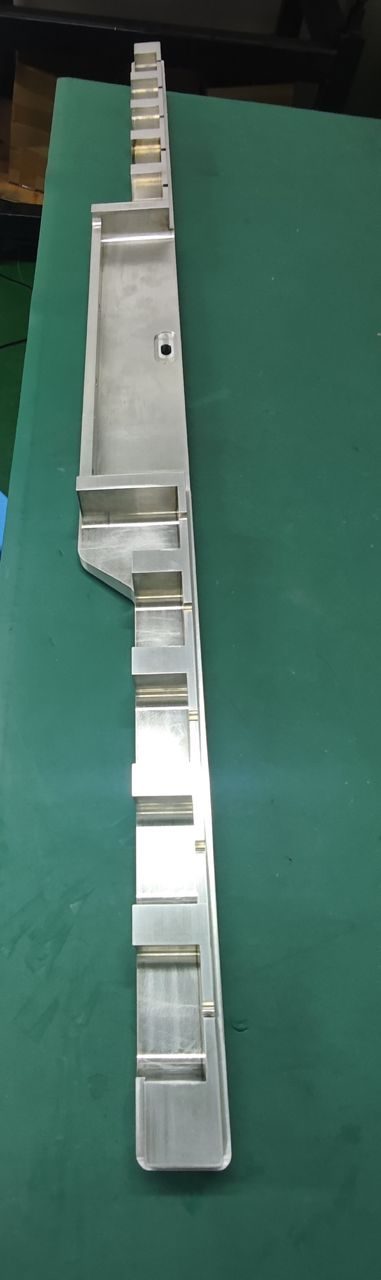
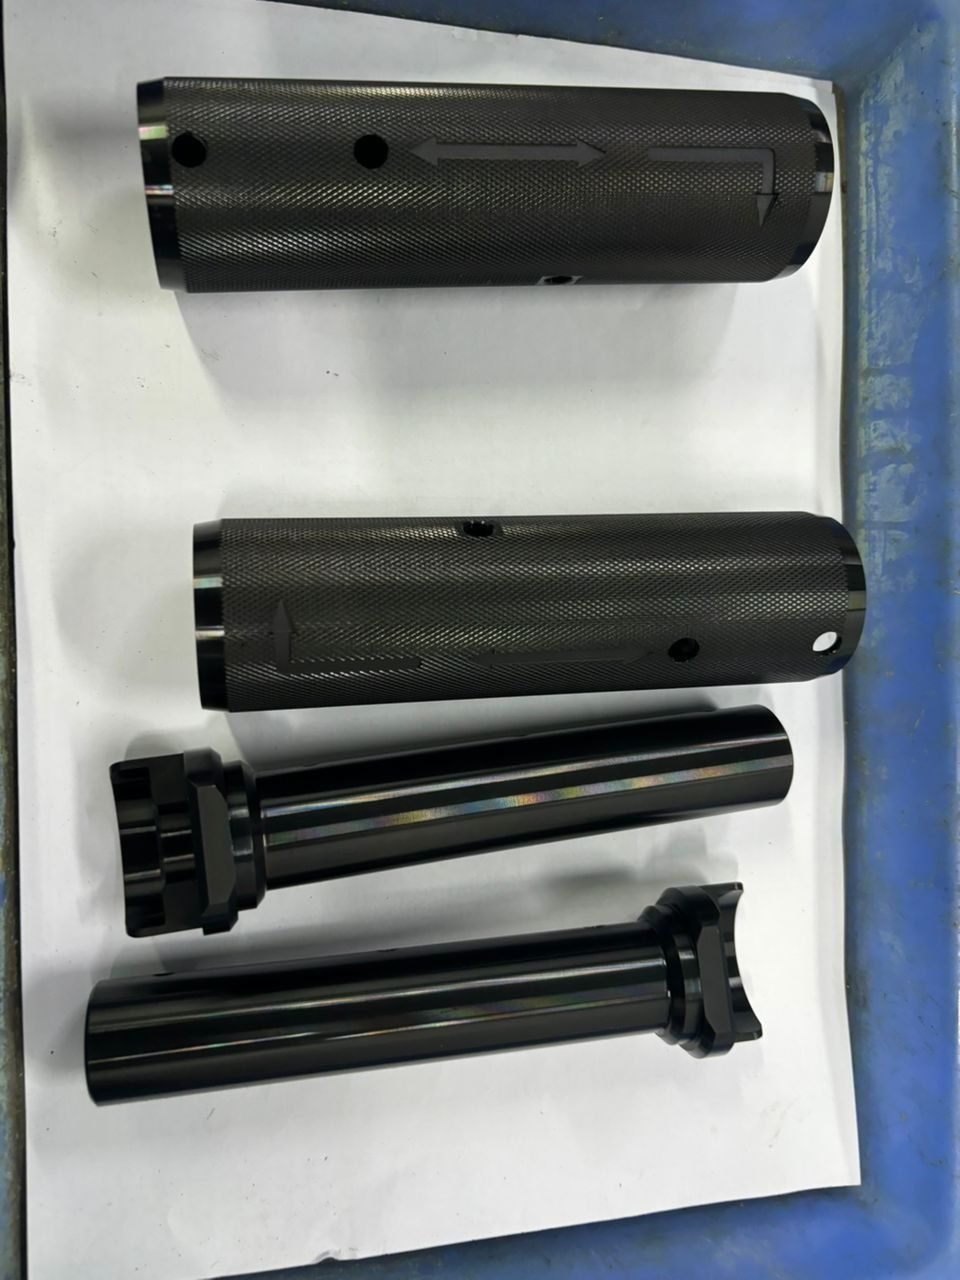
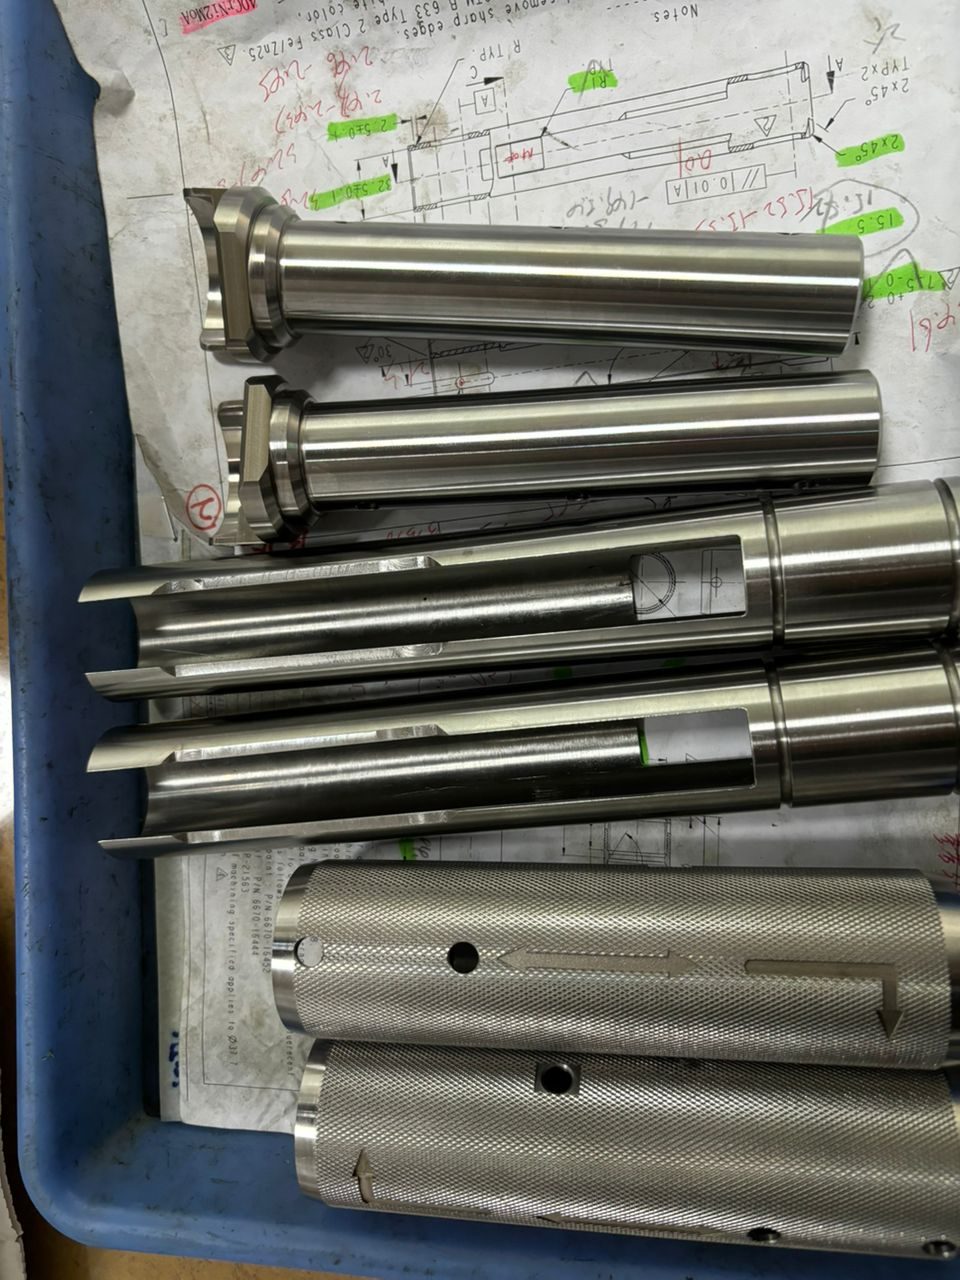
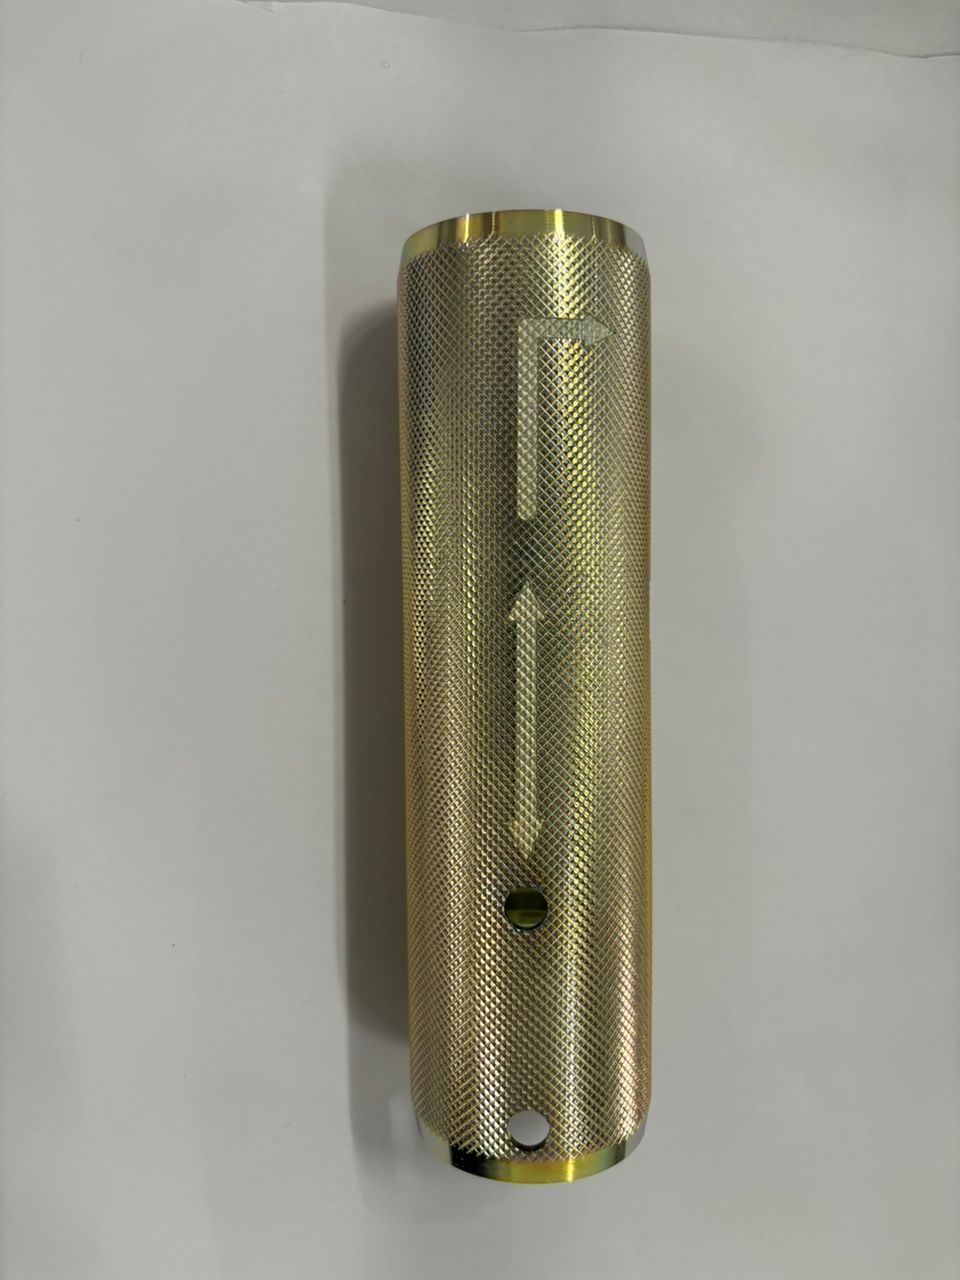
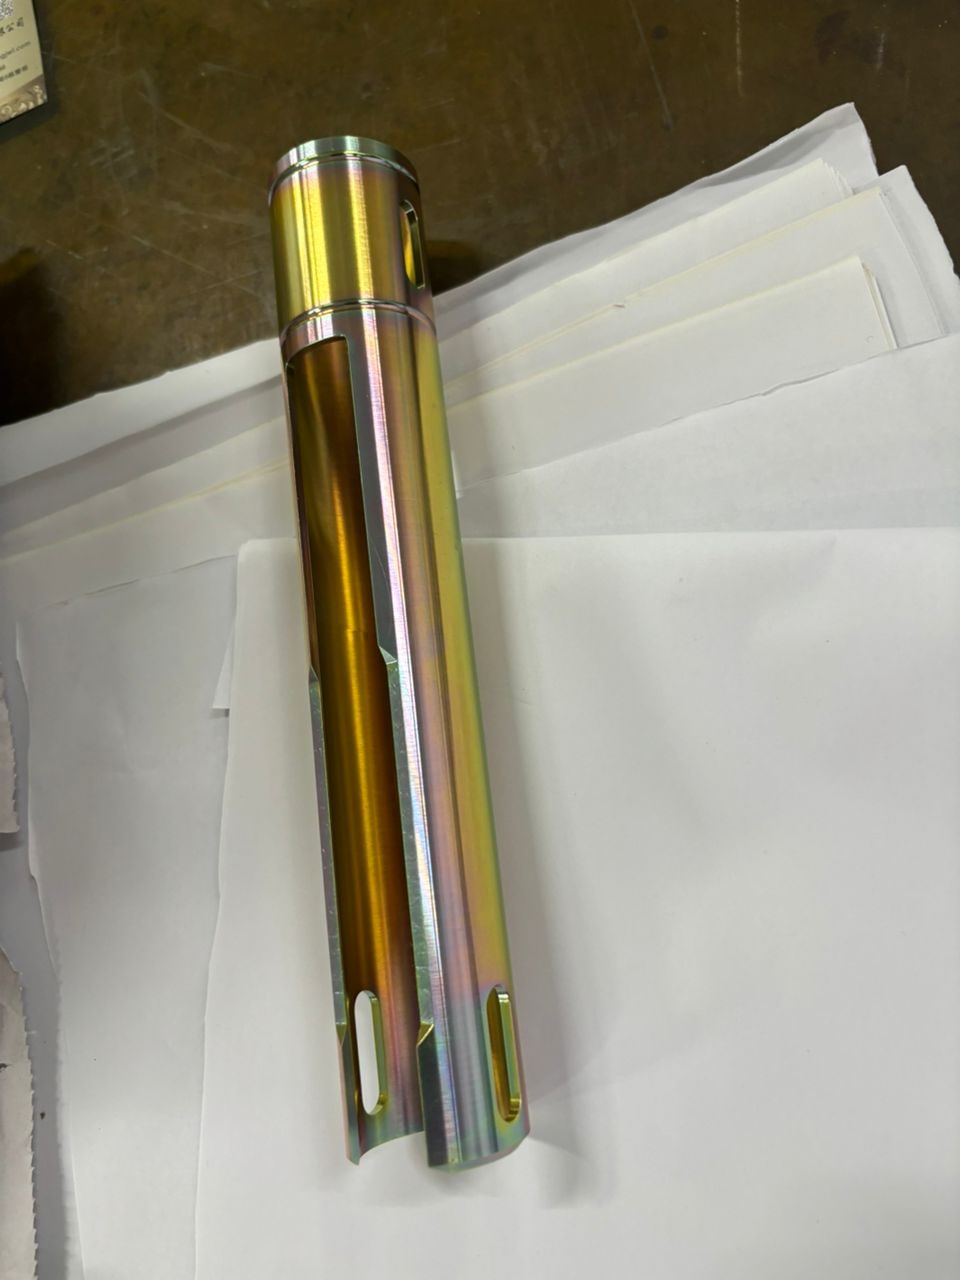
Pièces réelles que nous avons usinées
Une précision vérifiable — de vraies pièces de production de notre atelier de Shenzhen.
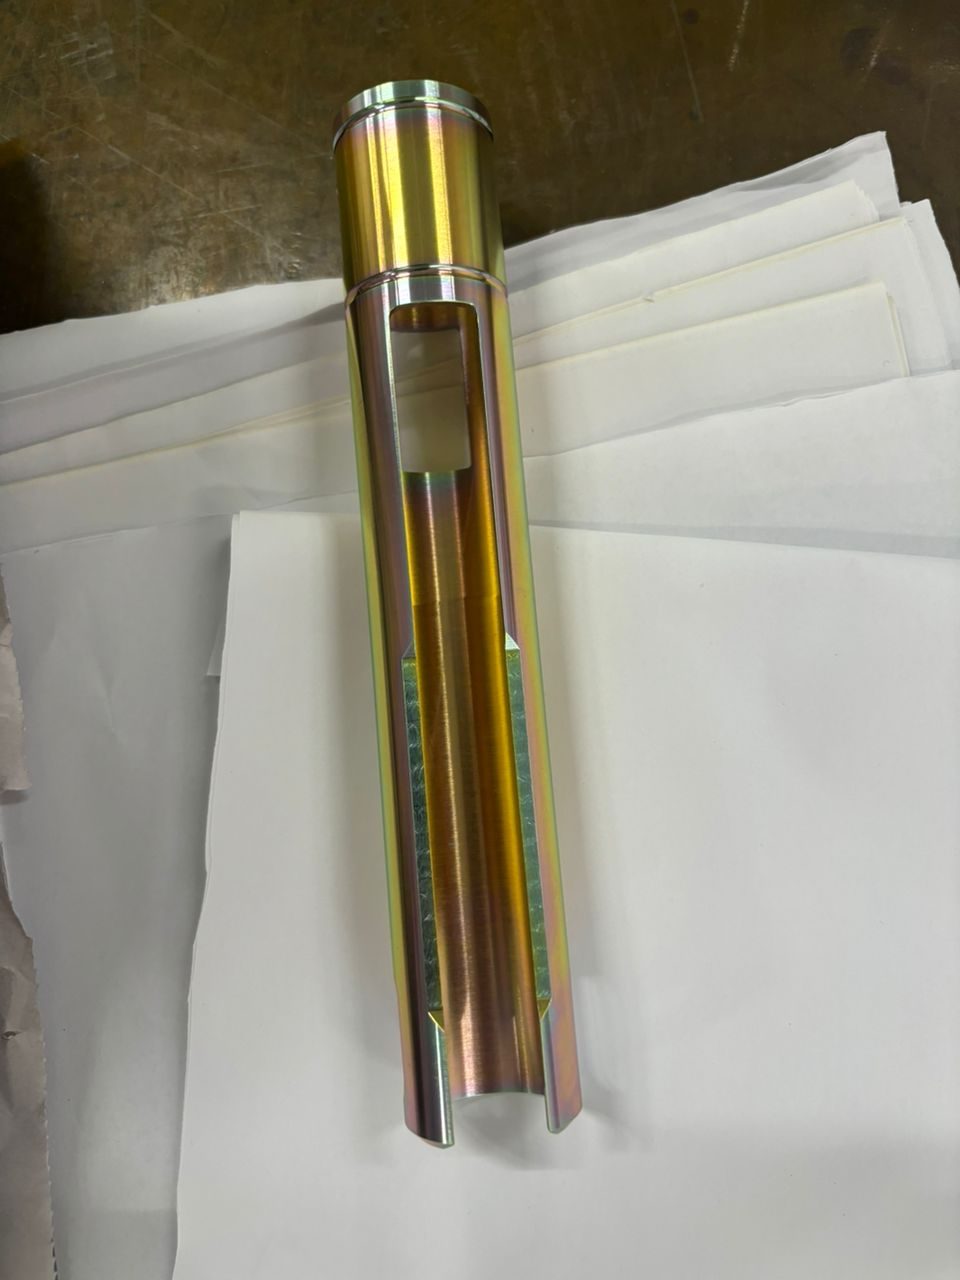
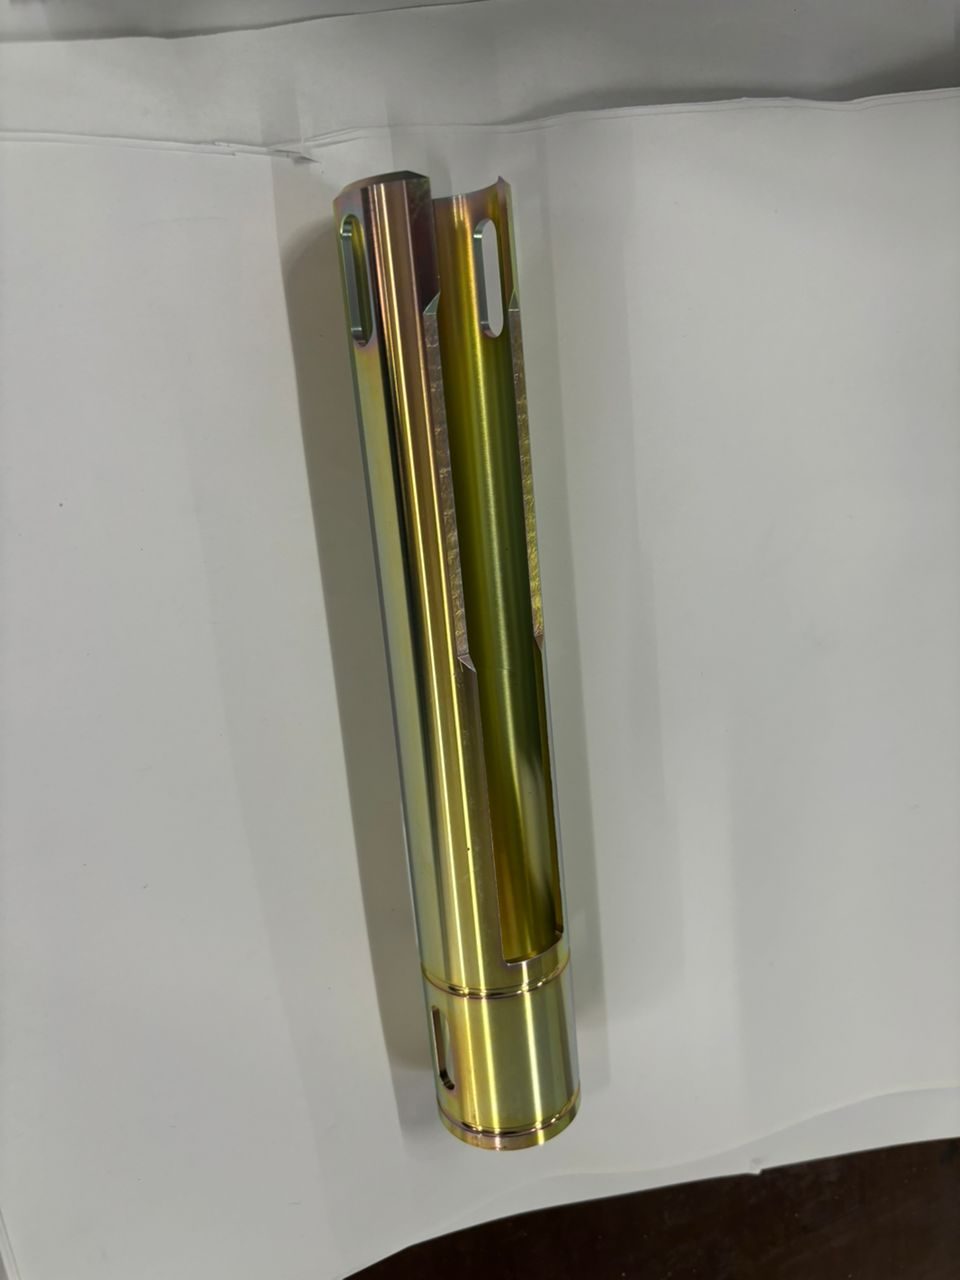
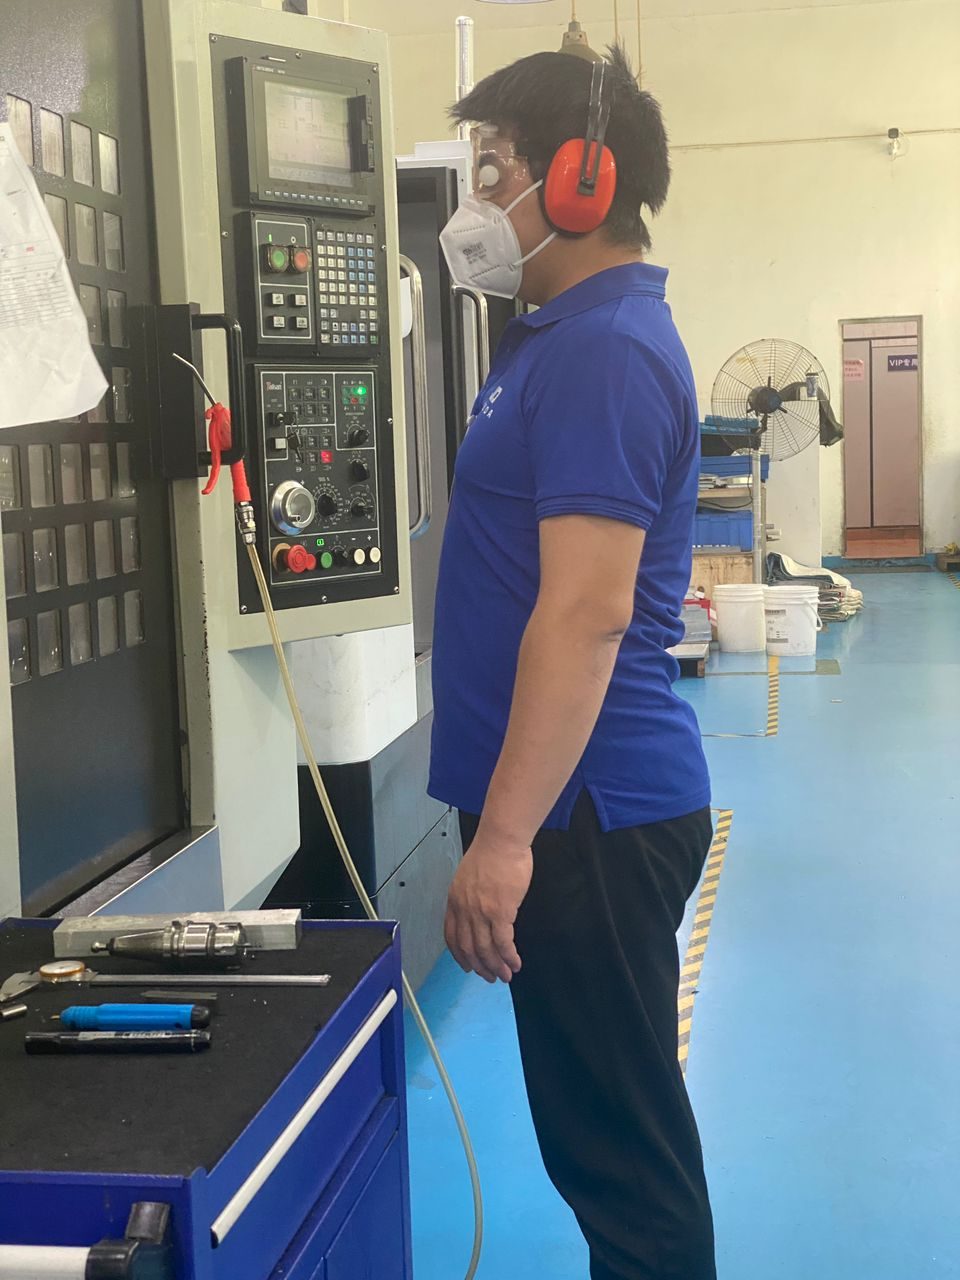
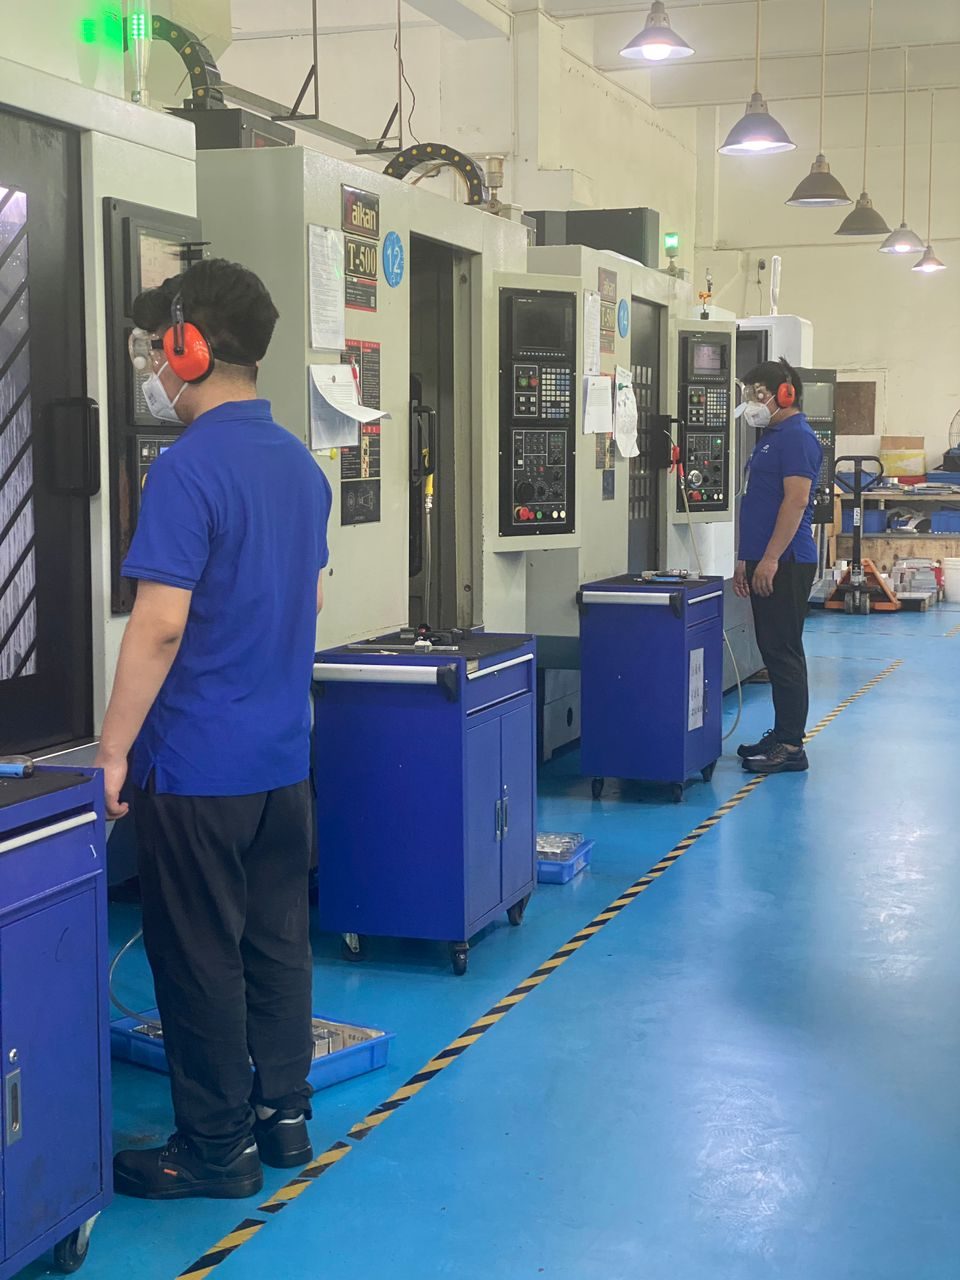
Dans notre atelier
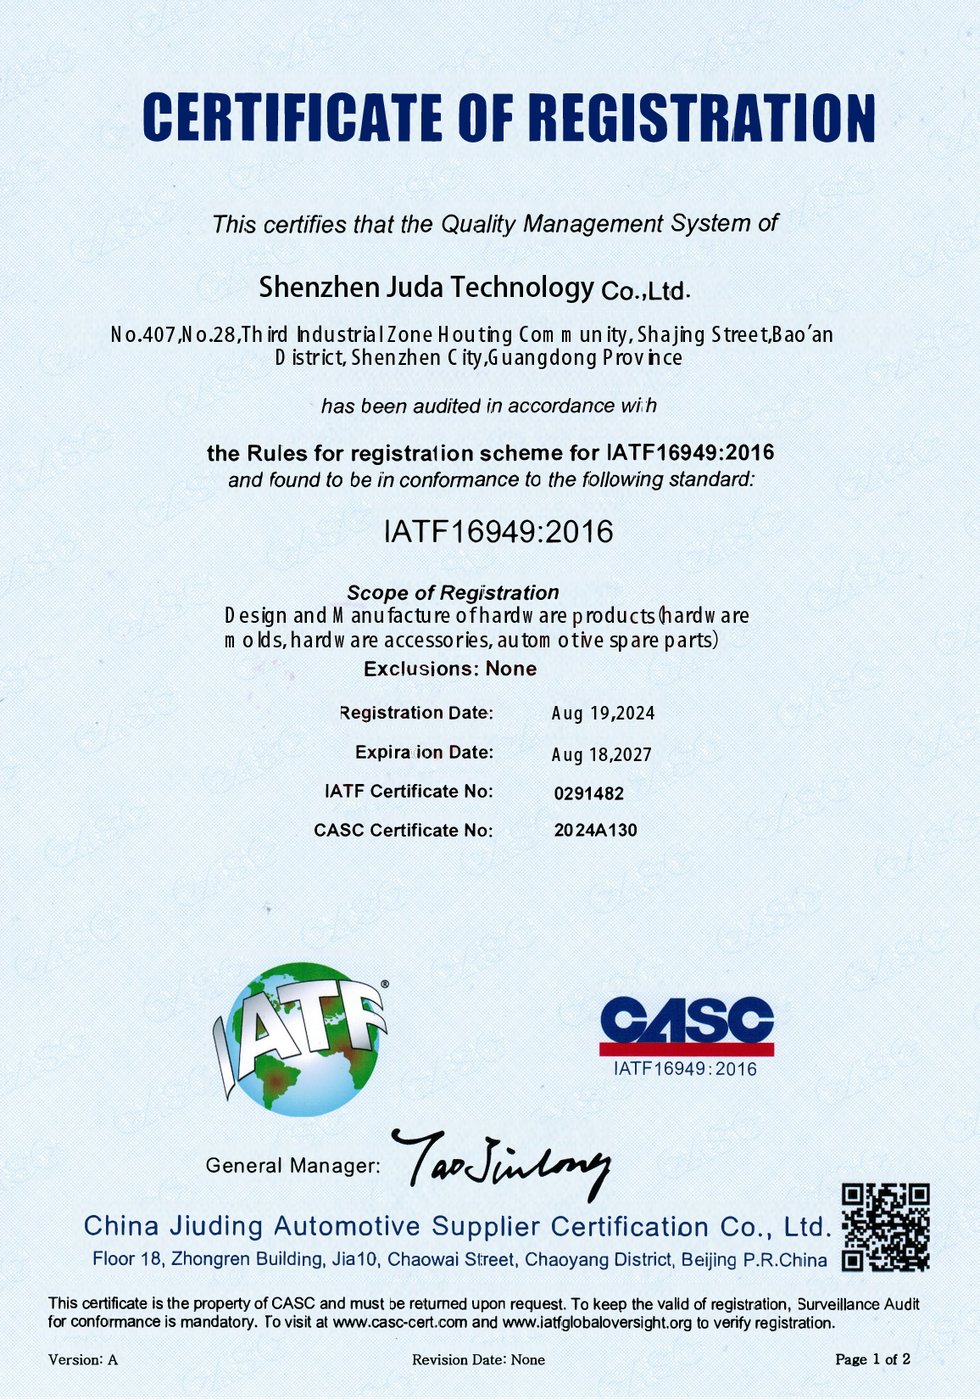
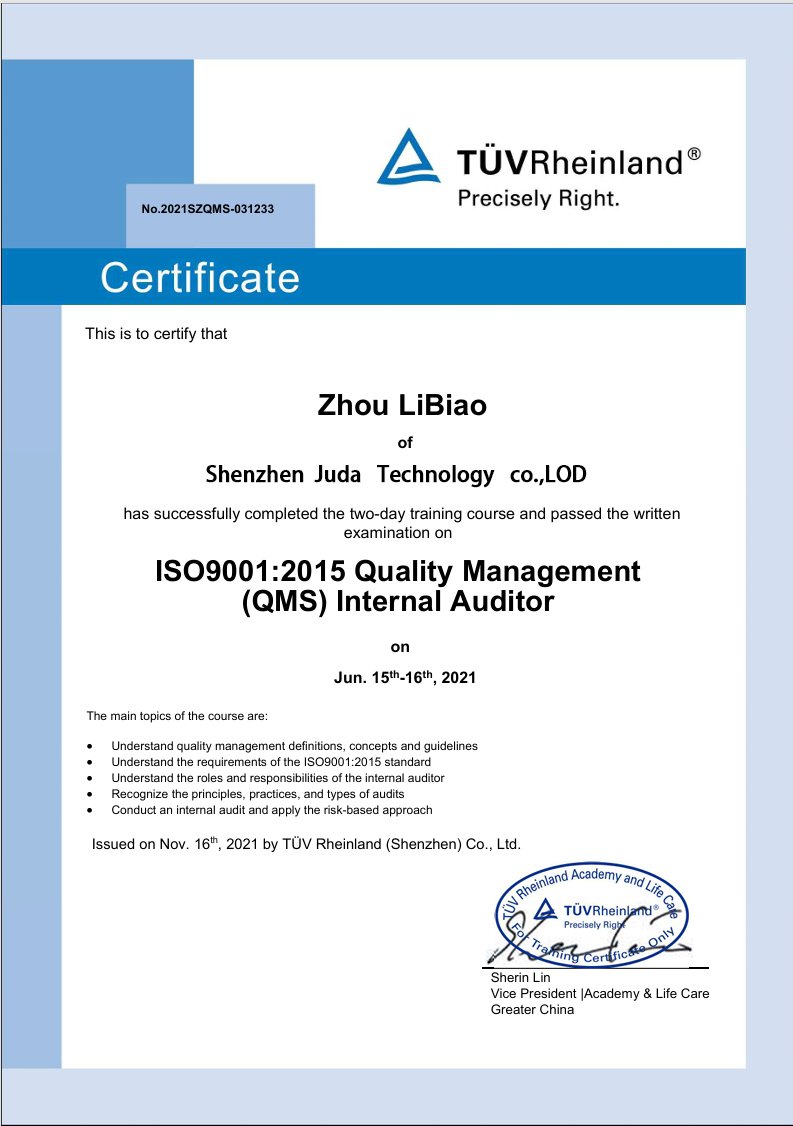
Qualité certifiée — vérifiable
Cliquez sur un certificat pour voir le document complet.
Questions fréquentes
Quel alliage d'aluminium dois-je choisir pour ma pièce CNC ?
Le 6061-T6 est le choix par défaut pour l'ingénierie générale — il offre un excellent équilibre entre résistance, soudabilité, usinabilité et résistance à la corrosion, et c'est le moins cher. Choisissez le 7075-T6 pour les pièces structurelles aéronautiques ou très sollicitées où vous avez besoin du meilleur rapport résistance-poids (mais que vous ne pouvez pas souder). Choisissez le 2024 pour les composants aéronautiques soumis à la fatigue. Choisissez le 5052 ou le 5083 pour les environnements corrosifs marins. Choisissez l'ADC12 pour les boîtiers moulés sous pression usinés après moulage. En cas de doute, envoyez-nous les exigences de votre application et nous vous recommanderons un alliage.
Pouvez-vous anodiser des pièces en aluminium ?
Oui. Nous proposons le Type II (décoratif, 5-25 µm, gamme complète de couleurs), l'anodisation dure Type III (résistante à l'usure, 25-100 µm), la conversion chromatée (primaire de peinture / barrière anticorrosion) et le thermolaquage (finition colorée durable). Précisez l'épaisseur, la couleur et toute exigence de masquage avec votre plan.
Quelle est la différence entre le 6061 et le 7075 ?
6061-T6 : traction 310 MPa, soudable, moins cher, s'anodise proprement. Le choix par défaut. 7075-T6 : traction 570 MPa (presque la résistance de l'acier pour 1/3 du poids), NON soudable, légèrement plus cher, utilisé pour les applications structurelles aéronautiques et haute performance. Si votre pièce doit être soudée, le 7075 n'est pas une option — utilisez le 6061 ou concevez pour des fixations.
Quelles tolérances pouvez-vous tenir sur l'aluminium ?
Nous tenons couramment ±0,005mm (±0,0002") sur les caractéristiques critiques grâce à nos centres CNC 5 axes. Des tolérances encore plus serrées (±0,003mm) sont réalisables sur des caractéristiques plus simples avec une usure d'outil contrôlée et un palpage en cours de processus. Indiquez vos tolérances requises sur le plan et nous confirmerons la faisabilité.
En combien de temps pouvez-vous livrer des prototypes en aluminium ?
Les prototypes en aluminium (1-5 pièces) sont généralement expédiés en 24-72 heures à partir d'un modèle 3D et d'un plan approuvés. Les devis le jour même sont standard pour les pièces de moins de 200mm dans toute dimension. Pour des pièces plus grandes ou plus complexes, nous confirmerons le délai exact dans notre devis.
Stockez-vous des barres et des plaques d'aluminium ?
Oui. Nous stockons le 6061-T6, le 6082-T6, le 7075-T6 et le 2024 dans les dimensions métriques courantes (barre ronde 20-200mm, plaque 10-100mm) pour une exécution rapide. Les alliages et dimensions spéciaux sont approvisionnés le jour même auprès de distributeurs locaux de Shenzhen. Le délai d'approvisionnement en matière est rarement le goulot d'étranglement.
Parlez de votre projet avec un ingénieur.
Envoyez vos fichiers CAO et exigences. Nous examinerons la fabricabilité et vous répondrons avec les prochaines étapes.