


Guide de conception pour l’usinage CNC (DFM)
L’essentiel du coût d’une pièce usinée est verrouillé dès la conception. Une pièce conçue pour la fabricabilité (DFM) s’usine plus vite, se contrôle plus facilement et rebute moins.…

Concevoir pour l’usinage CNC — réduisez les coûts avant de couper le métal
L’essentiel du coût d’une pièce usinée est verrouillé dès la conception. Une pièce conçue pour la fabricabilité (DFM) s’usine plus vite, se contrôle plus facilement et rebute moins. Ce guide couvre les règles pratiques que nos ingénieurs appliquent chaque jour — épaisseur de paroi, rayons, trous, filetages, tolérances et finitions — pour que votre prochaine pièce soit chiffrée moins cher et expédiée plus tôt. Envoyez-nous un modèle et nous appliquerons gratuitement cette même revue avant que vous ne vous engagiez.
Épaisseur de paroi
Les parois minces vibrent et fléchissent sous l’outil, provoquant broutage, mauvaise finition et rebut. Maintenez les parois à au moins 0,8 mm pour les métaux et 1,5 mm pour les plastiques ; plus épais est moins cher à tenir en tolérance. Si une paroi mince est inévitable, dites-le-nous — nous pouvons la brider et l’usiner par étapes, mais cela coûte plus cher.

Rayons internes
Une fraise ne peut pas usiner un angle interne vif — elle laisse un rayon égal à l’outil. Concevez les angles internes avec un rayon d’au moins 1/3 de la profondeur de la cavité, et privilégiez les rayons plus grands pour que nous puissions utiliser un outil plus gros, plus rapide et plus rigide. Les angles internes vifs imposent de petits outils, des avances lentes et un coût plus élevé.
Profondeur et diamètre des trous
Maintenez les trous percés à une profondeur ne dépassant pas 4× le diamètre avec un outillage standard (jusqu’à environ 10× avec des forets spéciaux, à un coût plus élevé). Utilisez des diamètres de foret standard lorsque c’est possible — un diamètre non standard peut nécessiter un alésage à l’alésoir ou à la barre. Évitez les trous qui débouchent dans des cavités sous un angle ; ils font dévier le foret.

Filetages
Ne filetez qu’aussi profond que nécessaire — 1,5× le diamètre d’engagement du filet suffit largement pour une pleine résistance dans la plupart des métaux ; plus profond ne fait qu’ajouter du coût et un risque de casse de taraud. Utilisez des tailles de filetage standard, et prévoyez un dégagement et un chanfrein en début de filet. Pour les matériaux durs ou minces, envisagez des inserts filetés.
Poches et profondeur
Les poches profondes et étroites nécessitent des outils longs et élancés qui fléchissent et broutent. Maintenez la profondeur de poche à environ 4× le diamètre de l’outil. Les poches plus larges et moins profondes s’usinent plus vite et tiennent mieux les tolérances. Ajoutez un rayon de fond là où la paroi rencontre le fond de la poche.
Tolérances et état de surface
Ne tolérancez serré que les caractéristiques qui en ont besoin — ajustements en contact, portées de roulement, faces d’étanchéité — et laissez le reste à l’ISO 2768-moyenne. Ne spécifiez l’état de surface (Ra) que là où c’est important. La tolérance serrée comme la finition fine ajoutent des coûts partout où elles sont appliquées. Notre guide des tolérances contient tout le détail ainsi qu’un tableau ISO 2768.
Texte, gravure et petits détails
Le texte gravé est moins cher que le texte en relief (saillant), qui exige d’enlever toute la matière environnante. Gardez les lignes de gravure assez larges pour un outil pratique (≥0,5 mm) et peu profondes. Évitez les petits congés et les micro-détails qui imposent un outillage miniature.
Le choix du matériau influe sur l’usinabilité
L’aluminium et le laiton de décolletage se coupent vite et à bas coût. L’inoxydable et le titane sont plus lents et plus durs pour les outils, si bien que la même géométrie coûte plus cher. Si votre application le permet, choisir une nuance plus usinable peut réduire sensiblement le coût. Demandez-nous — nous vous suggérerons des options.
Envoyez-nous votre conception pour une revue DFM gratuite
Téléversez un modèle STEP/IGES et un plan 2D. Nos ingénieurs l’examinent au regard de ces règles et signalent tout ce qui ajoute un coût ou un risque inutile — avant que vous ne vous engagiez, sans frais. Commencez sur notre hub usinage CNC Chine.
Obtenir une revue DFM gratuite
Pièces réelles que nous avons usinées
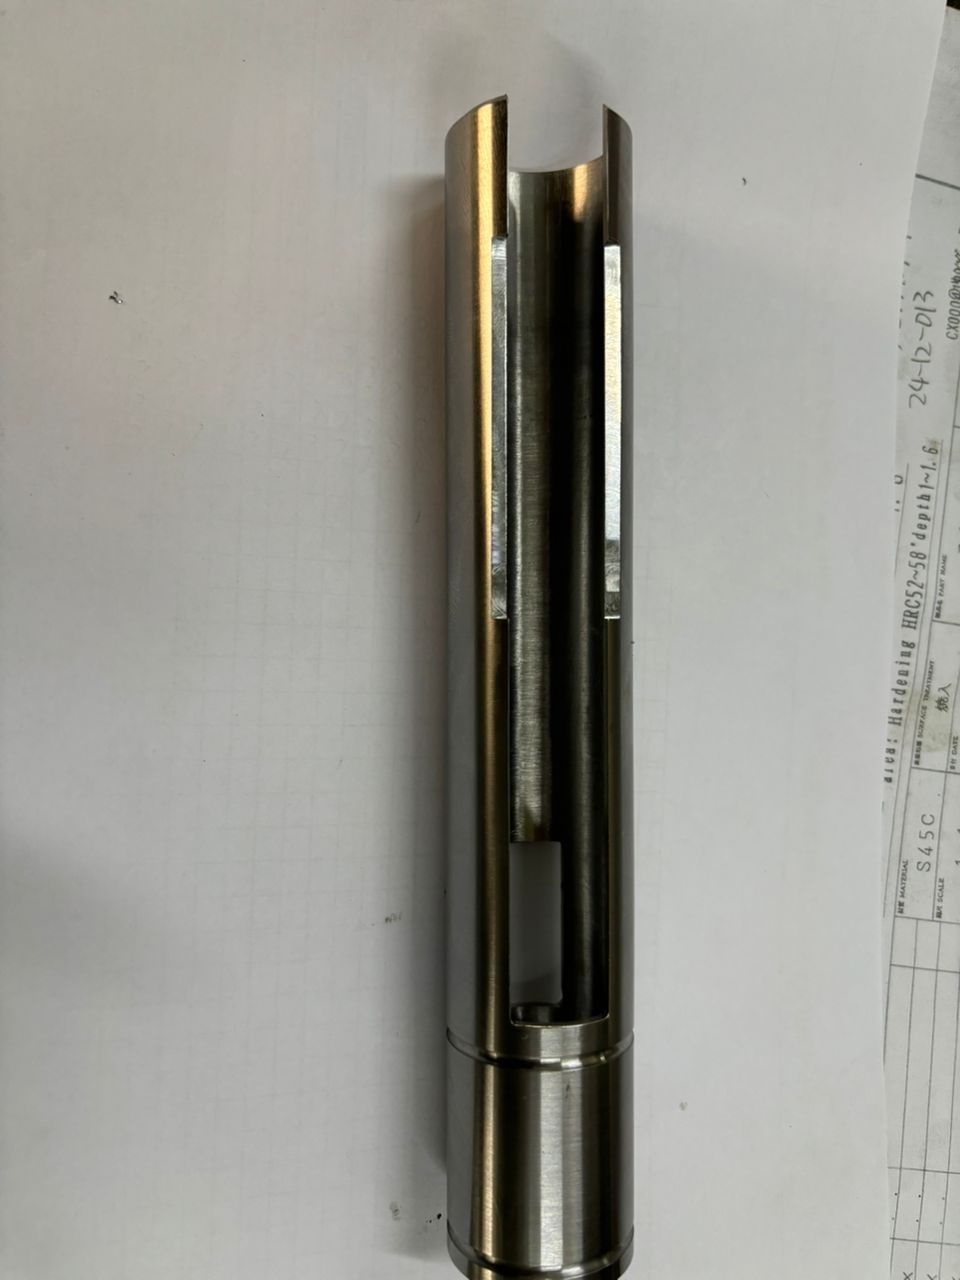
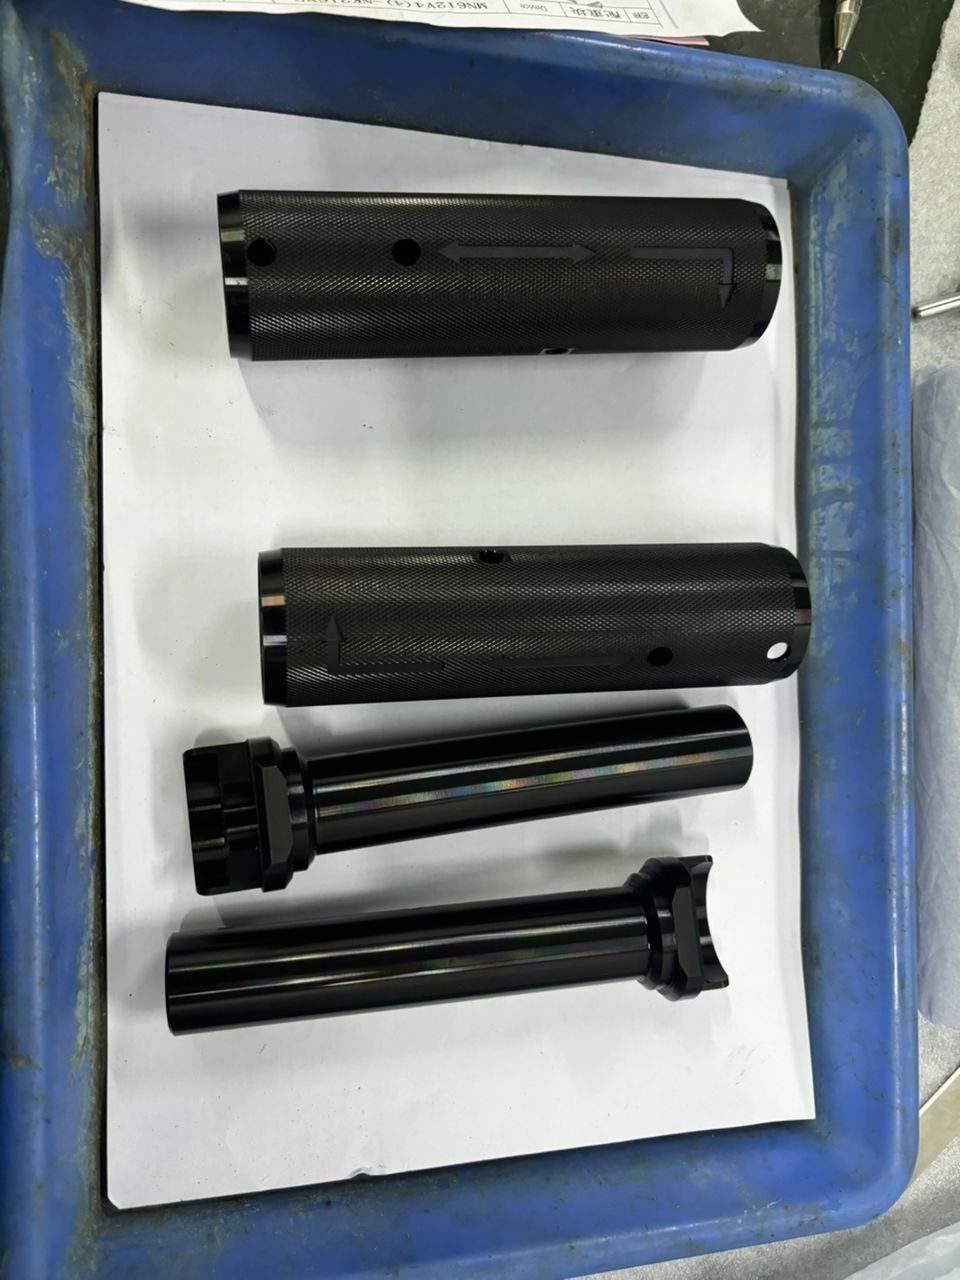
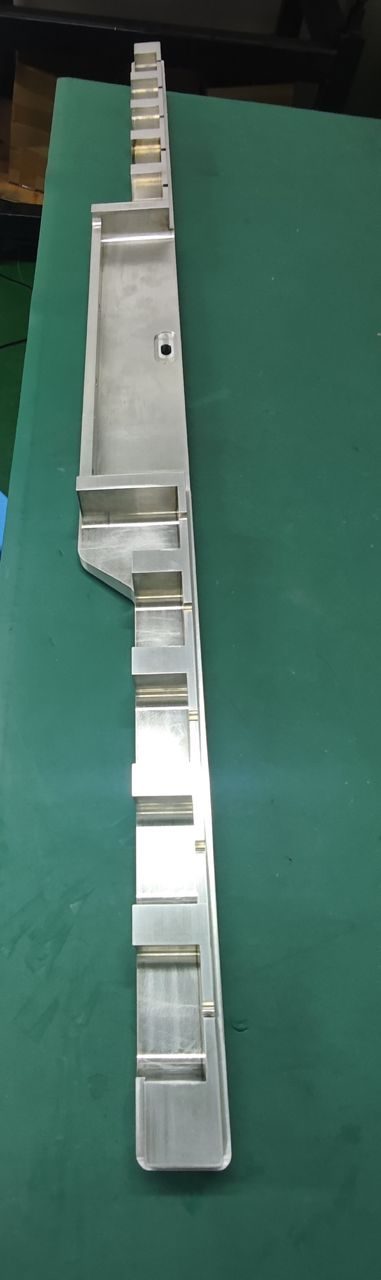
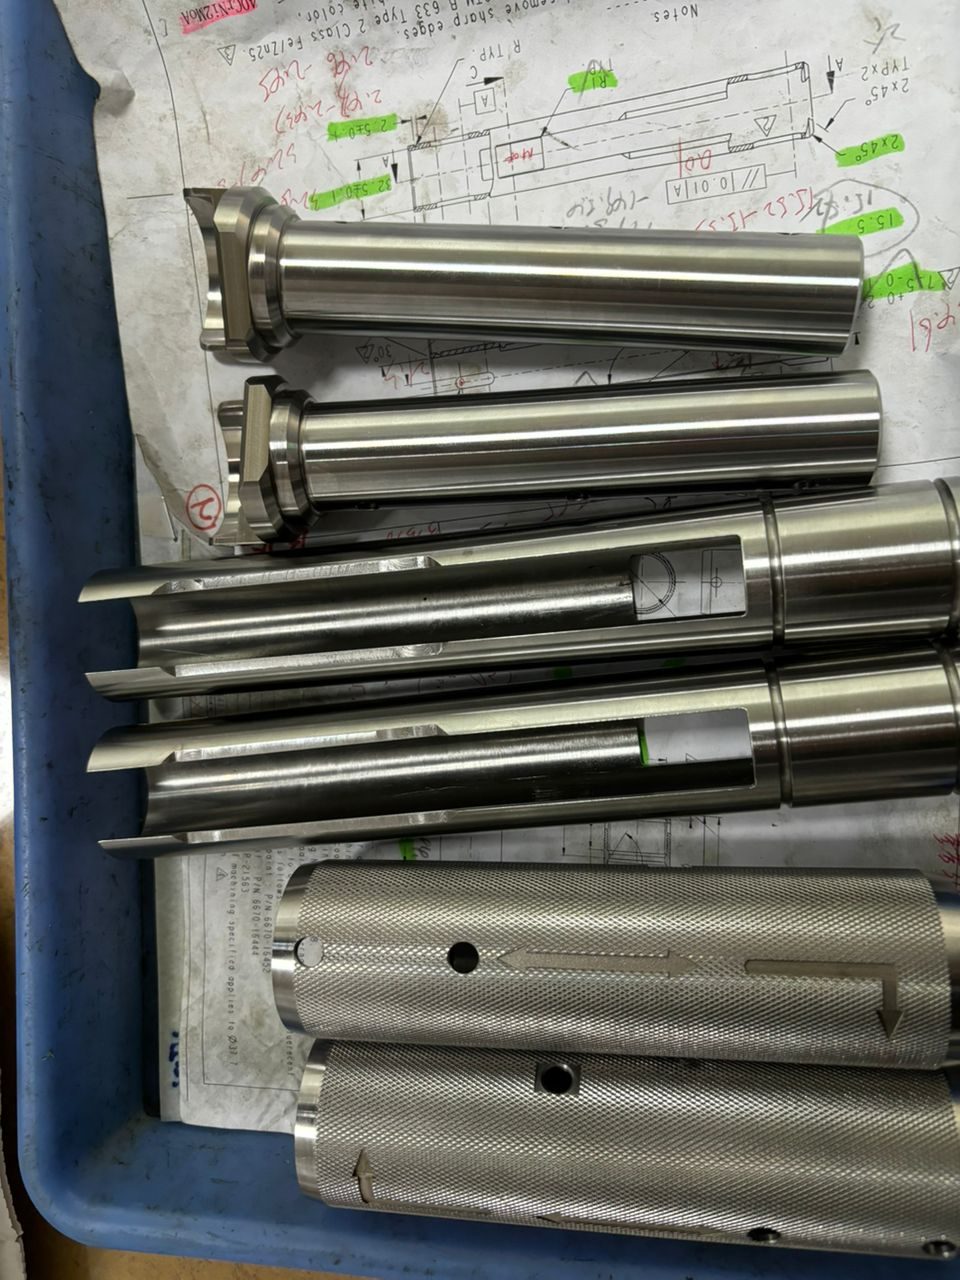
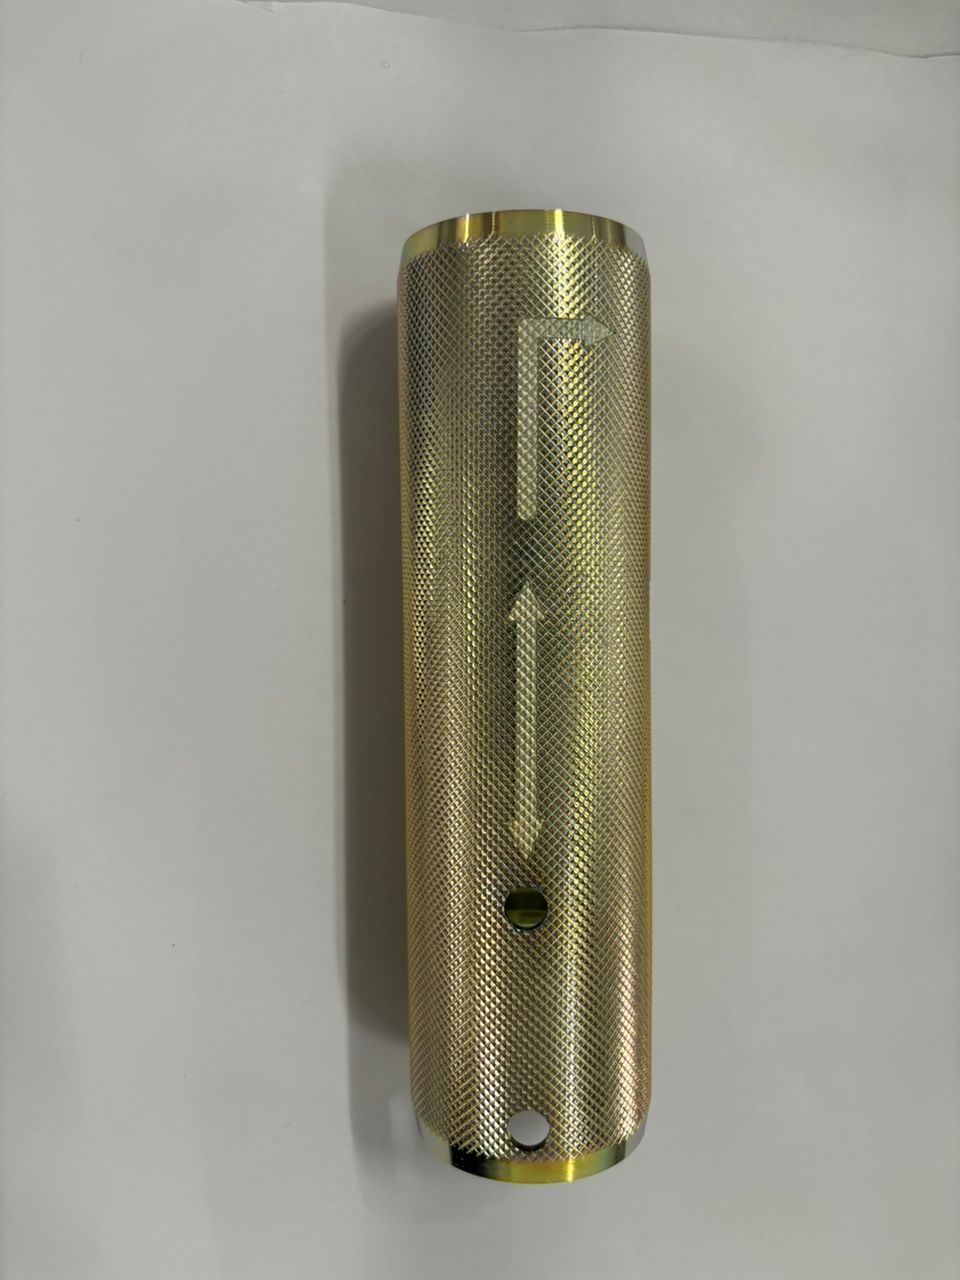
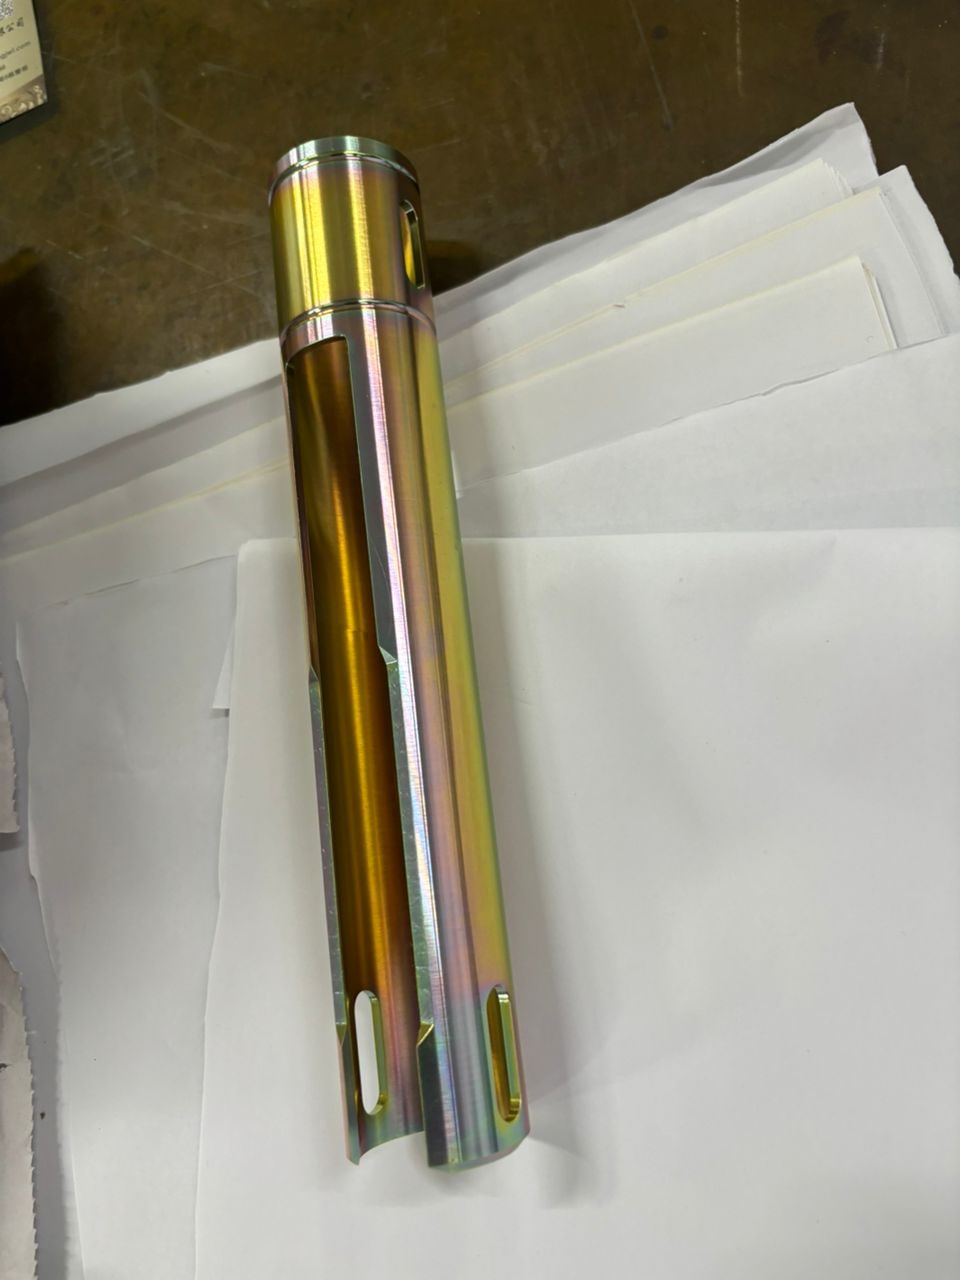
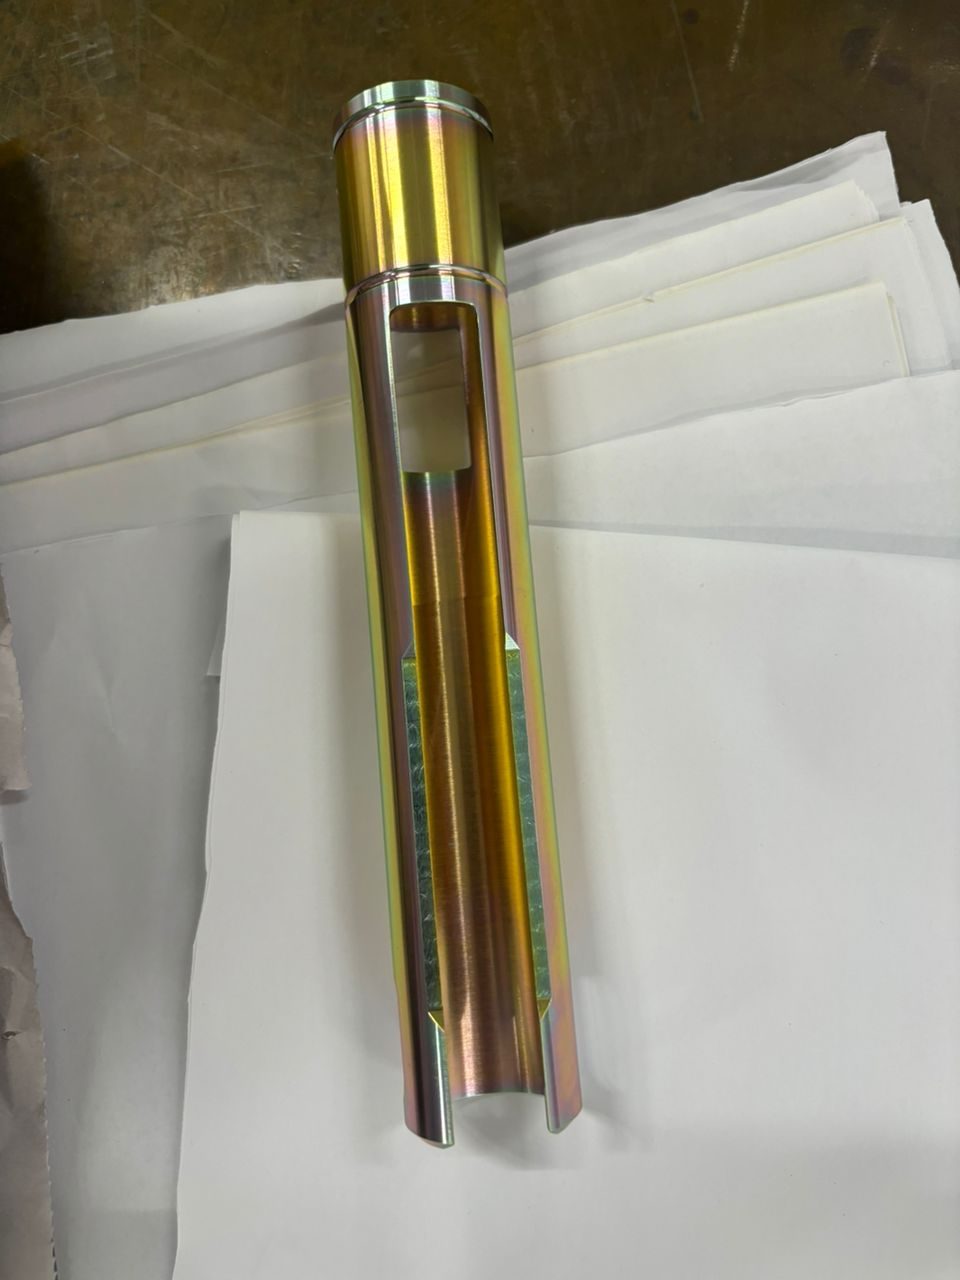
Une précision vérifiable — de vraies pièces de production de notre atelier de Shenzhen.
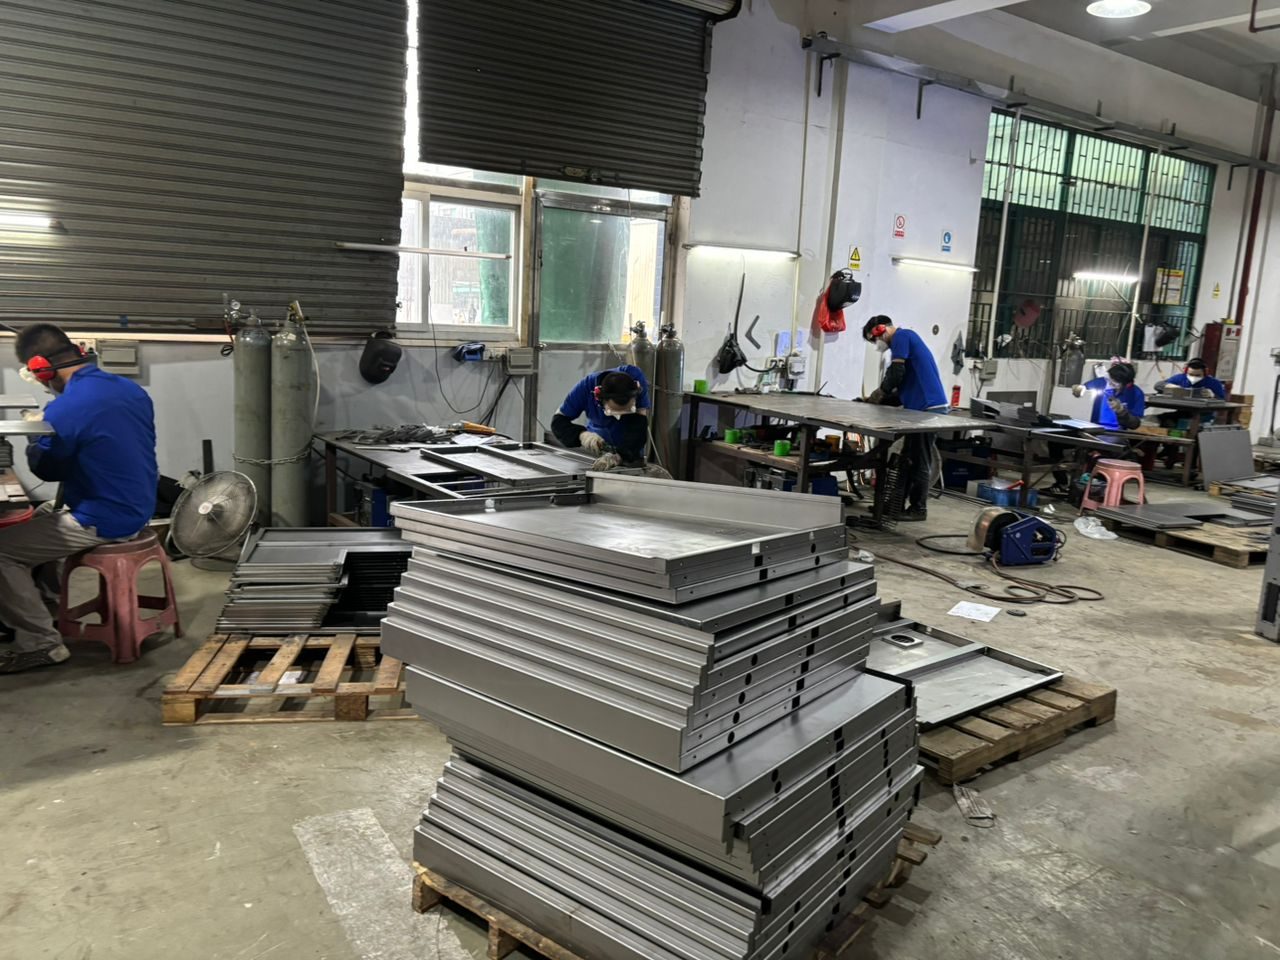
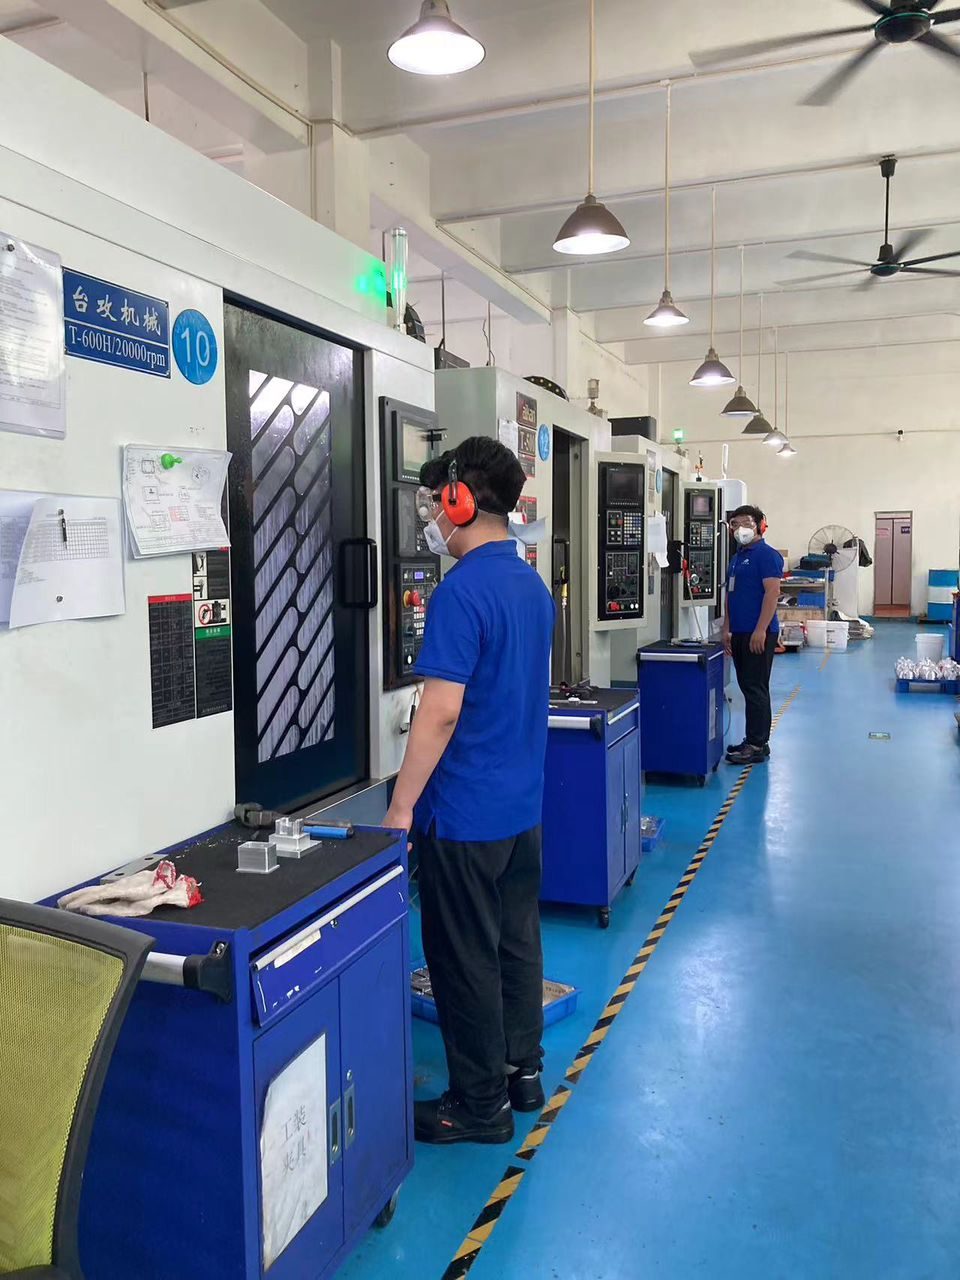
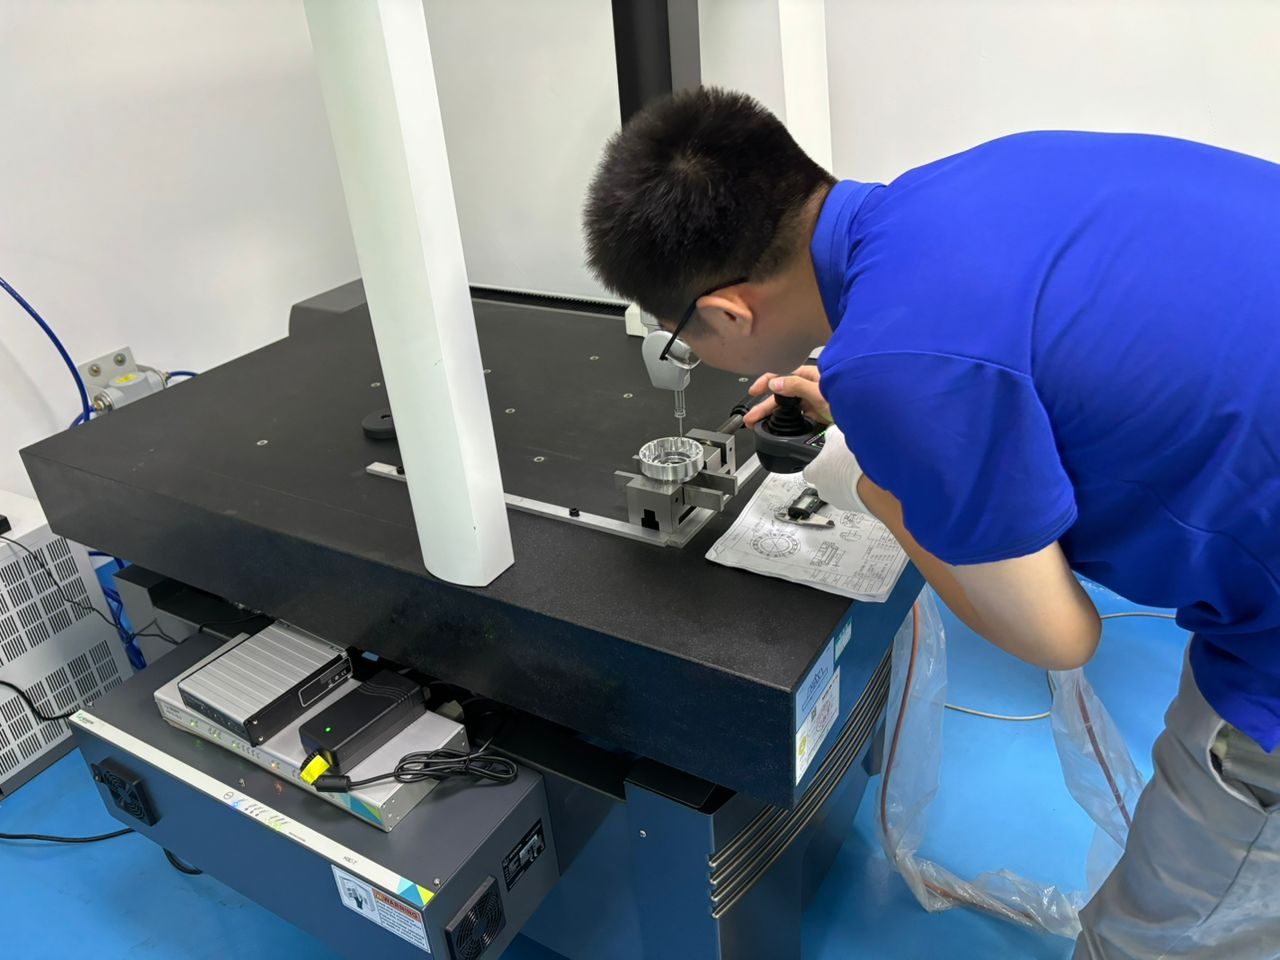
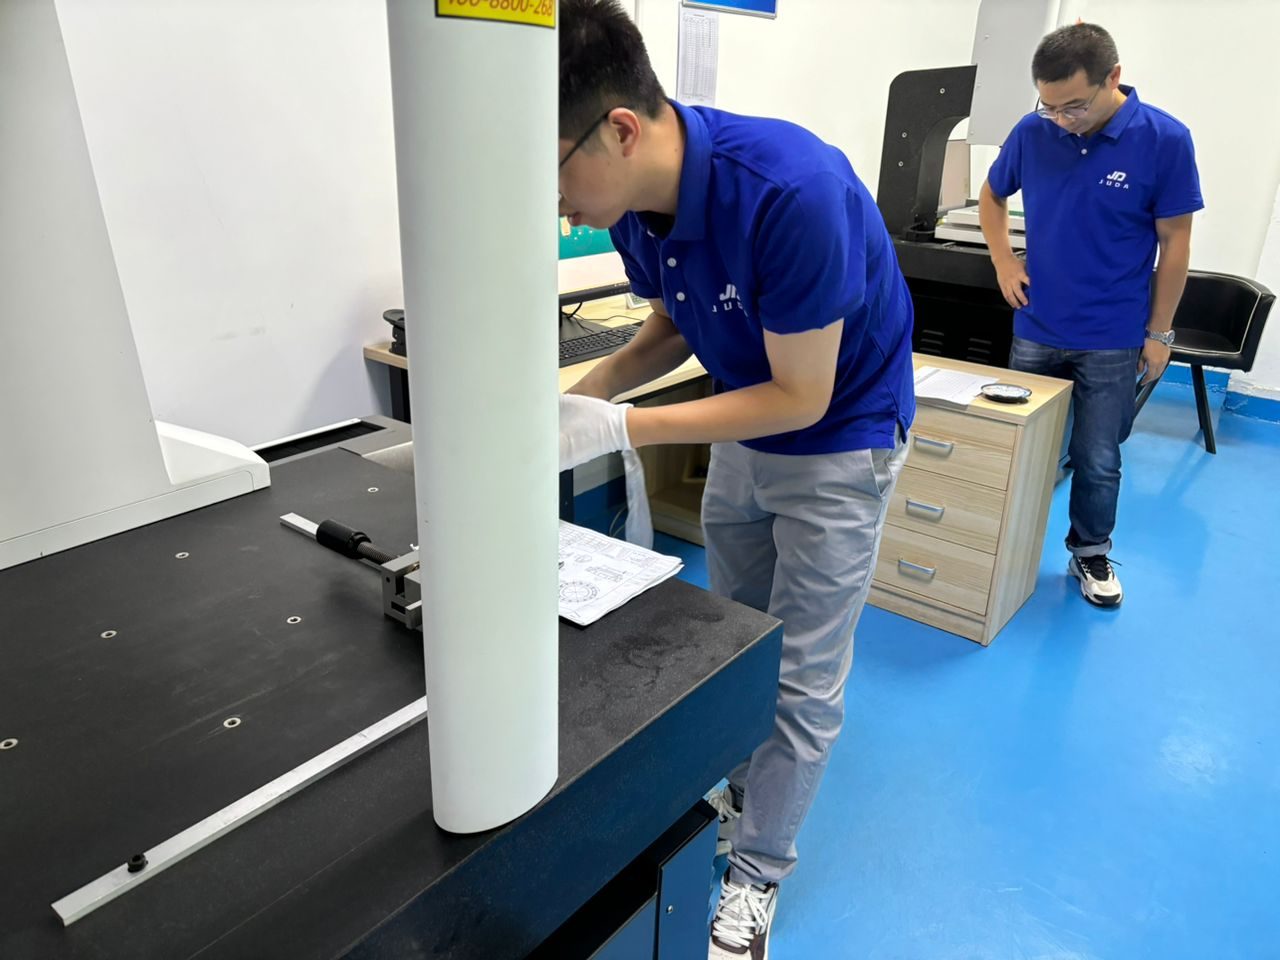
Dans notre atelier
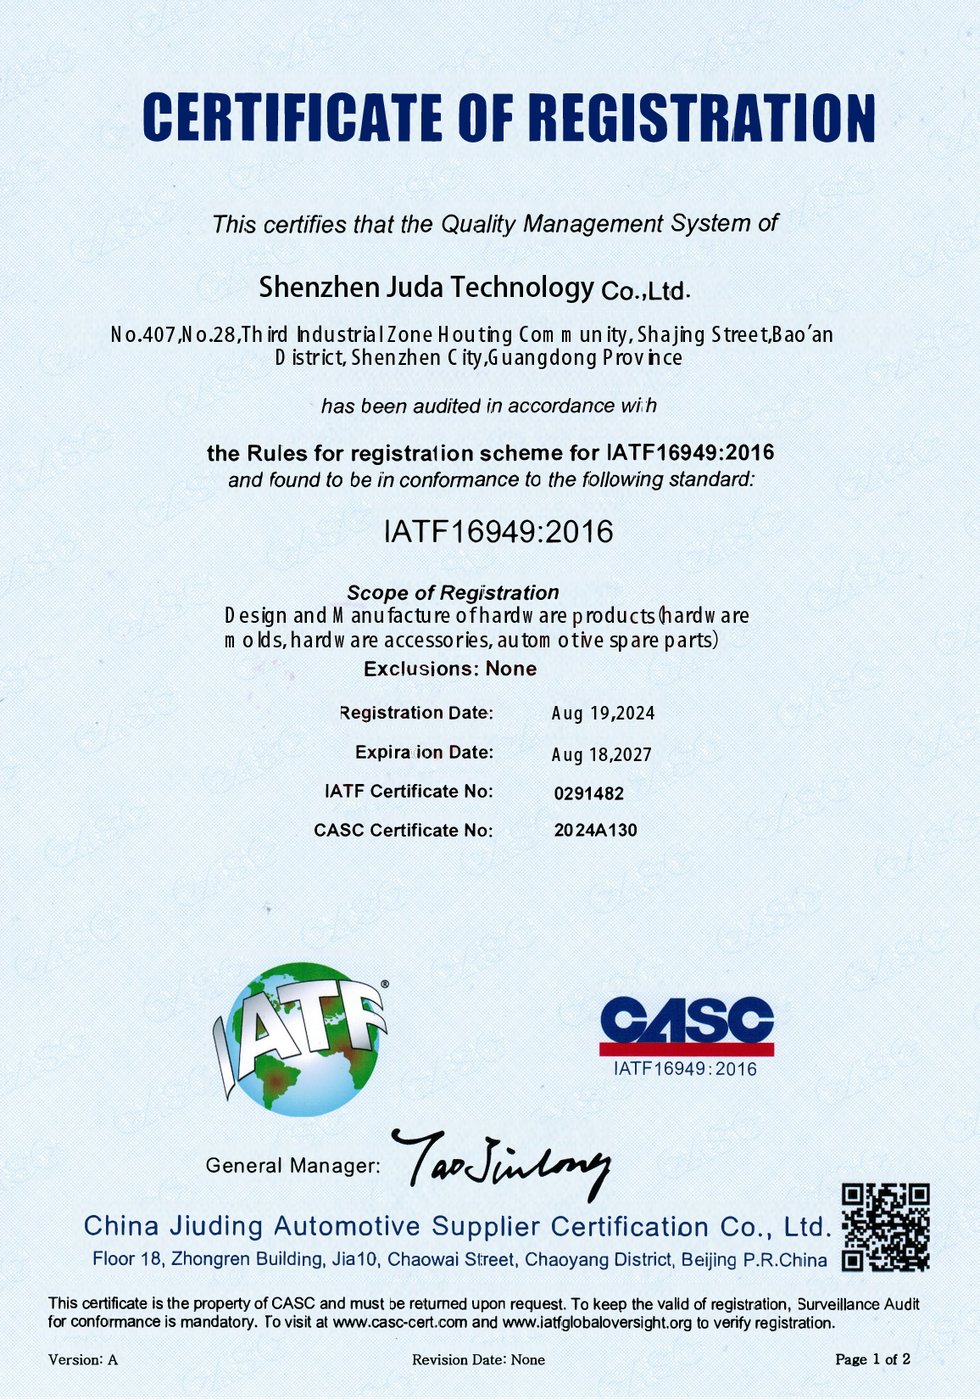
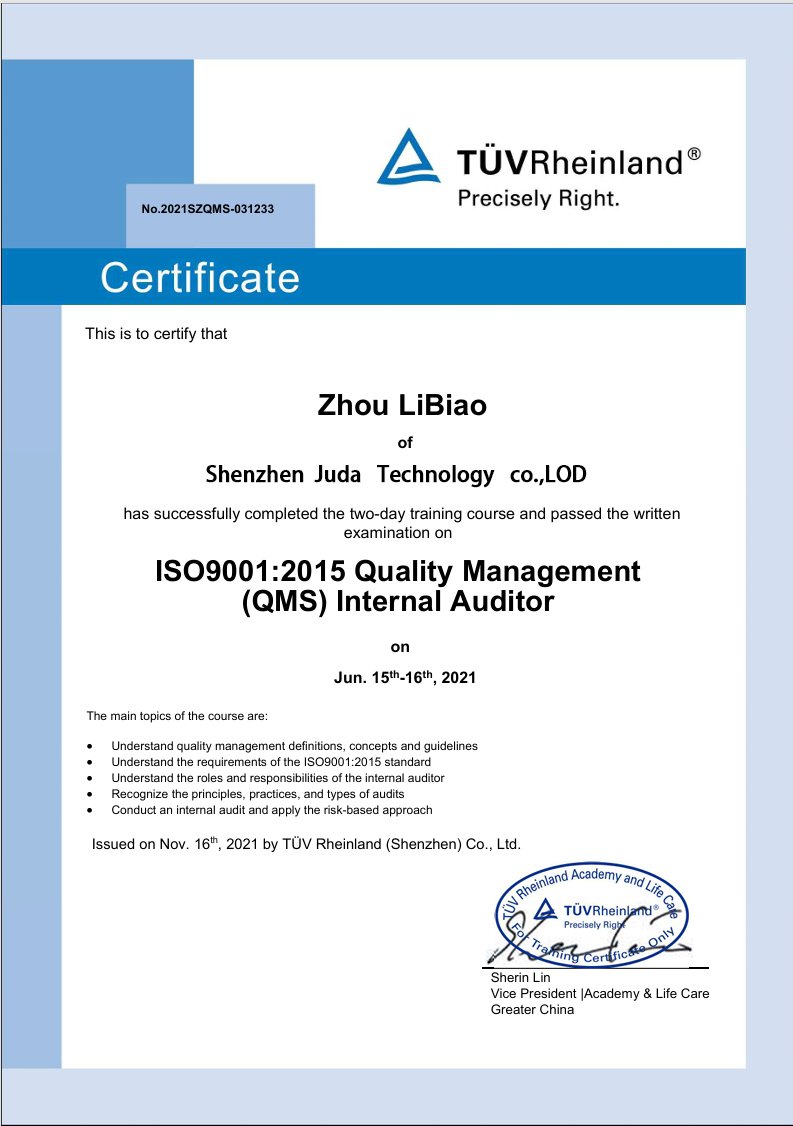
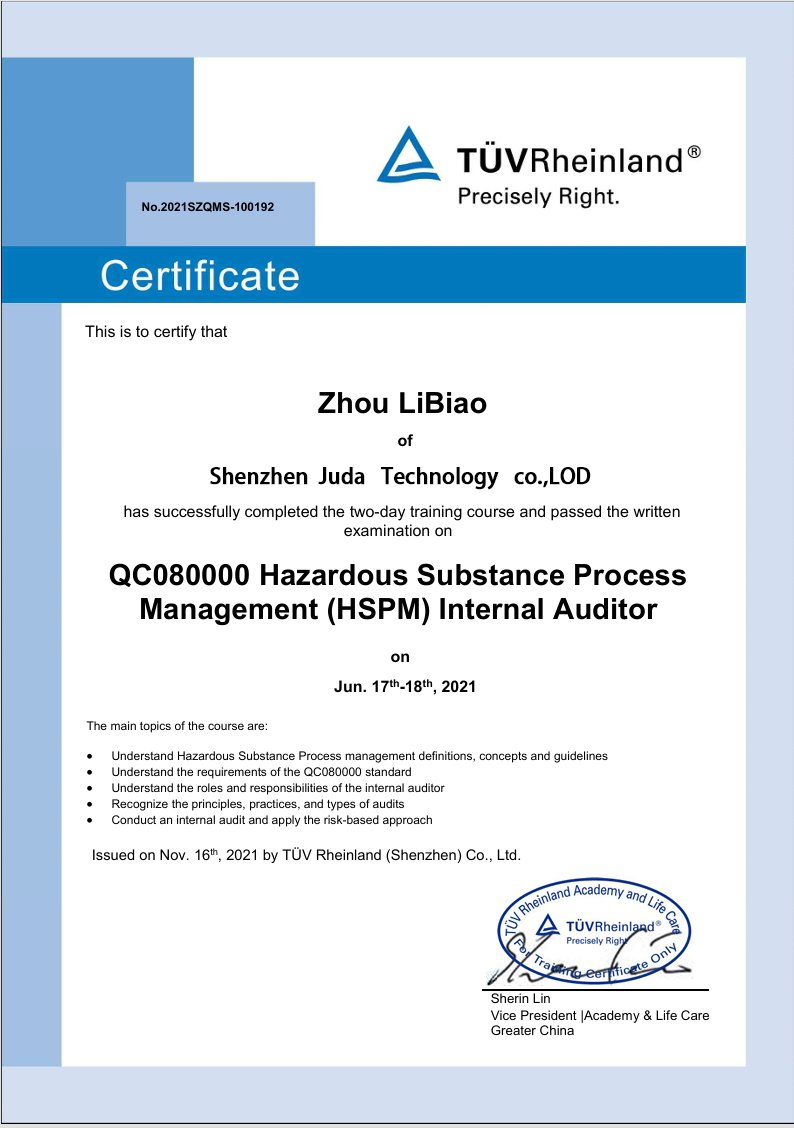
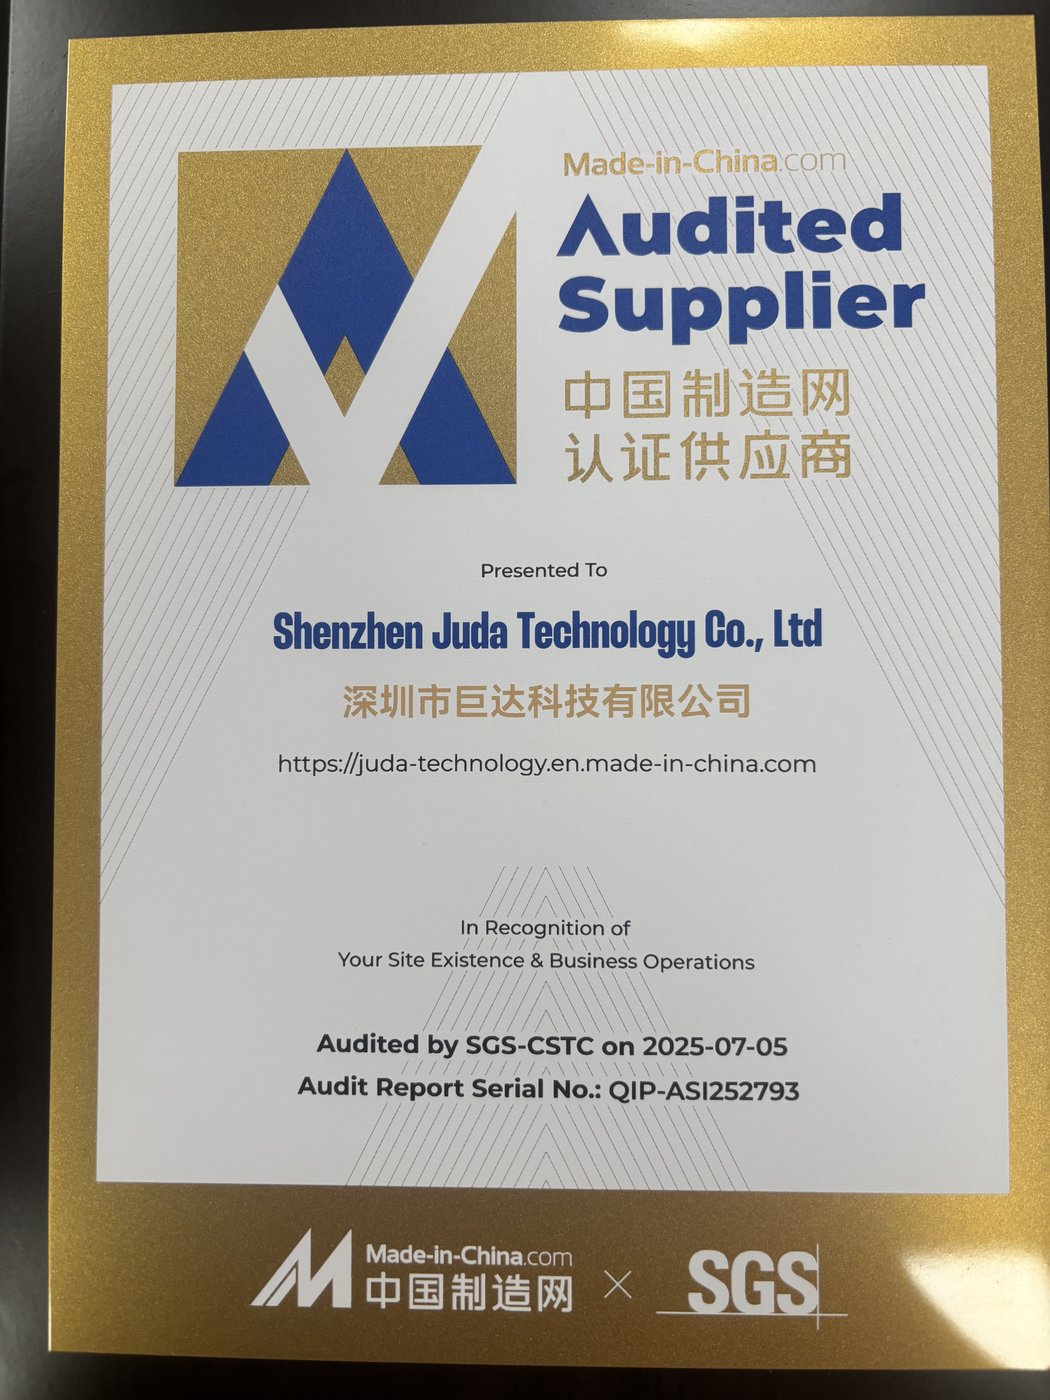
Qualité certifiée — vérifiable
Cliquez sur un certificat pour voir le document complet.
Questions fréquentes
Qu'est-ce que le DFM en usinage CNC ?
Le DFM (conception pour la fabricabilité) consiste à concevoir une pièce de sorte qu'elle s'usine efficacement — épaisseur de paroi appropriée, rayons internes généreux, profondeurs de trous raisonnables, filetages standard, et tolérances appliquées uniquement là où c'est nécessaire. Un bon DFM abaisse le coût, raccourcit le délai et réduit les rebuts. Nous appliquons une revue DFM gratuite à chaque devis.
Quelle est l'épaisseur de paroi minimale pour les pièces usinées CNC ?
En règle générale, maintenez les parois à au moins 0,8 mm pour les métaux et 1,5 mm pour les plastiques. Les parois plus minces vibrent sous l'outil, nuisant à la finition et à la tolérance et augmentant le rebut. Les parois minces sont possibles avec un bridage spécial, mais elles ajoutent du coût — dites-nous si l'une d'elles est inévitable.
Quelle peut être la profondeur des trous et des poches ?
Les trous percés sont les plus économiques jusqu'à environ 4× le diamètre en profondeur (plus profond est possible avec des forets spéciaux à un coût plus élevé), et les poches doivent rester dans environ 4× le diamètre de l'outil pour éviter la flexion et le broutage. Les caractéristiques plus larges et moins profondes s'usinent plus vite et tiennent mieux la tolérance.
Le choix du matériau change-t-il le coût d'usinage ?
De manière significative. L'aluminium et le laiton de décolletage se coupent vite et à bas coût ; l'inoxydable, le titane et les superalliages sont plus lents et plus durs pour l'outillage, si bien que la même géométrie coûte plus cher. Si votre application le permet, choisir une nuance plus usinable réduit le coût — nous serons ravis de vous suggérer des options.
Parlez de votre projet avec un ingénieur.
Envoyez vos fichiers CAO et exigences. Nous examinerons la fabricabilité et vous répondrons avec les prochaines étapes.