


Guia de Projeto para Usinagem CNC (DFM)
A maior parte do custo de uma peça usinada fica definida na fase de projeto. Uma peça projetada para a fabricação (DFM) usina-se mais depressa, inspeciona-se mais facilmente…

Projetar para Usinagem CNC — Reduza Custos Antes de Cortar Metal
A maior parte do custo de uma peça usinada fica definida na fase de projeto. Uma peça projetada para a fabricação (DFM) usina-se mais depressa, inspeciona-se mais facilmente e refuga menos. Este guia cobre as regras práticas que os nossos engenheiros aplicam todos os dias — espessura de parede, raios, furos, roscas, tolerâncias e acabamentos — para que a sua próxima peça seja orçamentada mais baixo e expedida mais cedo. Envie-nos um modelo e aplicaremos esta mesma análise gratuitamente antes de se comprometer.
Espessura de Parede
As paredes finas vibram e fletem sob a ferramenta, causando trepidação, mau acabamento e refugo. Mantenha as paredes com pelo menos 0,8 mm para metais e 1,5 mm para plásticos; mais espessas são mais baratas de manter em tolerância. Se uma parede fina for inevitável, diga-nos — podemos fixá-la e usiná-la por etapas, mas custa mais.
Raios Internos
Uma fresa não consegue cortar um canto interno vivo — deixa um raio igual ao da ferramenta. Projete os cantos internos com um raio de pelo menos 1/3 da profundidade da cavidade e prefira raios maiores para podermos usar uma ferramenta maior, mais rápida e mais rígida. Cantos internos vivos obrigam a ferramentas minúsculas, avanços lentos e maior custo.
Profundidade e Diâmetro de Furos
Mantenha os furos perfurados a uma profundidade não superior a 4× o diâmetro para ferramentas padrão (até ~10× com brocas especiais, a maior custo). Use diâmetros de broca padrão sempre que possível — um diâmetro não padrão pode exigir alargamento ou mandrilagem. Evite furos que entrem em cavidades em ângulo; desviam a broca.
Roscas
Rosque apenas tão fundo quanto necessário — 1,5× o diâmetro de engate de rosca é suficiente para a resistência total na maioria dos metais; mais fundo apenas acrescenta custo e risco de quebra do macho. Use dimensões de rosca padrão e preveja folga e um chanfro no início da rosca. Para materiais duros ou finos, considere insertos roscados.
Cavidades e Profundidade
Cavidades profundas e estreitas exigem ferramentas longas e esbeltas que fletem e trepidam. Mantenha a profundidade da cavidade dentro de cerca de 4× o diâmetro da ferramenta. Cavidades mais largas e menos profundas usinam-se mais depressa e mantêm melhores tolerâncias. Adicione um raio no fundo, onde a parede encontra o fundo da cavidade.
Tolerâncias e Acabamento de Superfície
Tolerancie de forma apertada apenas as características que precisam disso — ajustes de acoplamento, sedes de rolamento, faces de vedação — e deixe o resto para a ISO 2768-média. Especifique o acabamento de superfície (Ra) apenas onde importa. Tanto a tolerância apertada como o acabamento fino acrescentam custo em todo o lado onde são aplicados. O nosso guia de tolerâncias tem o detalhe completo e uma tabela ISO 2768.
Texto, Gravação e Pequenas Características
O texto gravado é mais barato do que o texto em relevo, que exige remover todo o material circundante. Mantenha as linhas de gravação suficientemente largas para uma ferramenta prática (≥0,5 mm) e pouco profundas. Evite pequenos raios de concordância e microcaracterísticas que obriguem a ferramentas minúsculas.
A Escolha do Material Afeta a Maquinabilidade
O alumínio e o latão de fácil usinagem cortam-se depressa e barato. O inoxidável e o titânio são mais lentos e mais duros para as ferramentas, pelo que a mesma geometria custa mais. Se a sua aplicação permitir a escolha, optar por um grau mais maquinável pode reduzir o custo de forma significativa. Pergunte-nos — sugerimos opções.
Envie-nos o Seu Projeto para uma Análise DFM Gratuita
Carregue um modelo STEP/IGES e um desenho 2D. Os nossos engenheiros analisam-no face a estas regras e assinalam tudo o que acrescente custo ou risco desnecessário — antes de se comprometer, sem encargos. Comece no nosso hub de usinagem CNC na China.
Obtenha uma Análise DFM Gratuita
Peças reais que usinamos
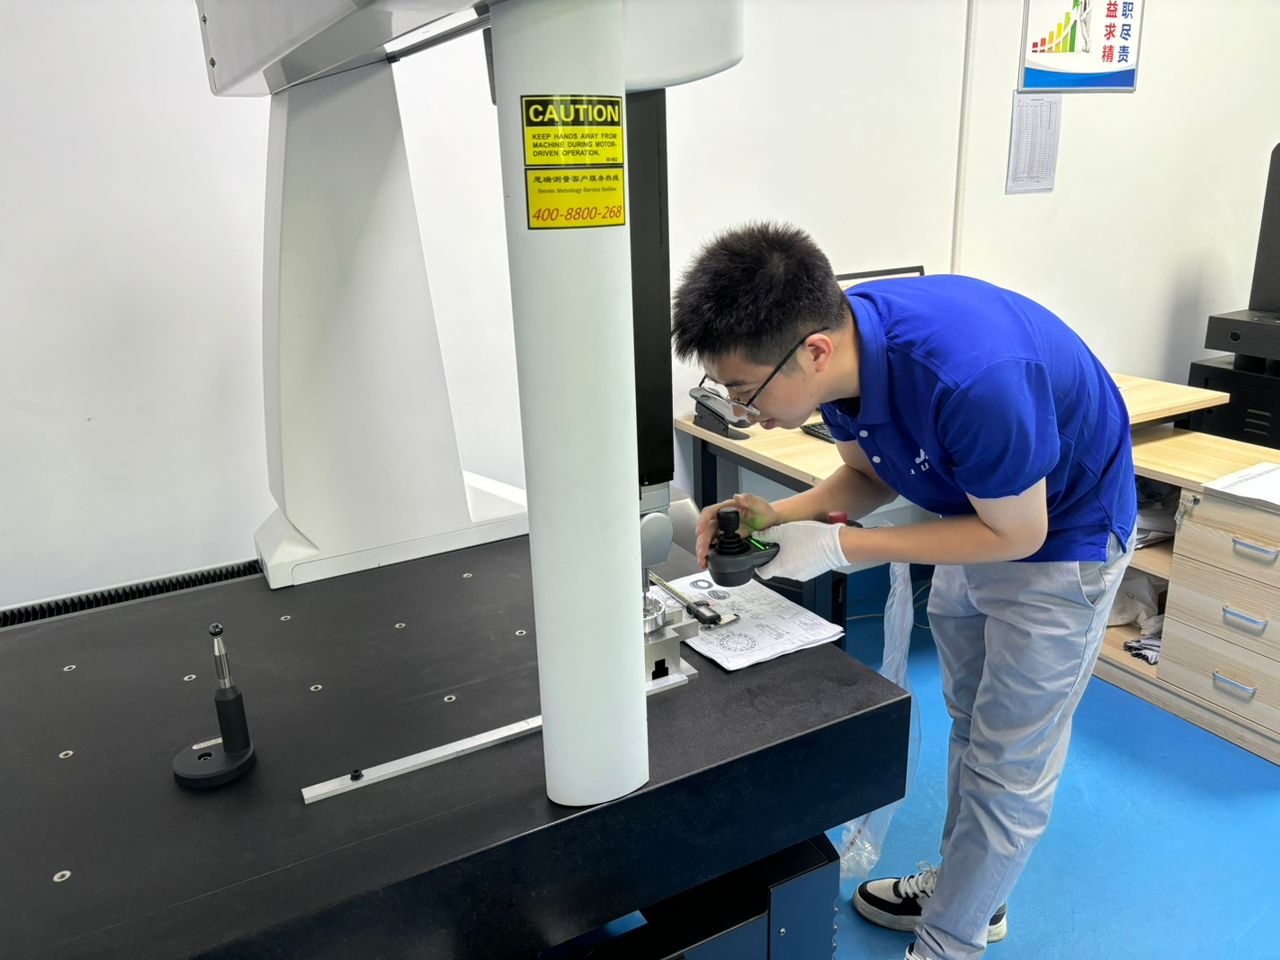
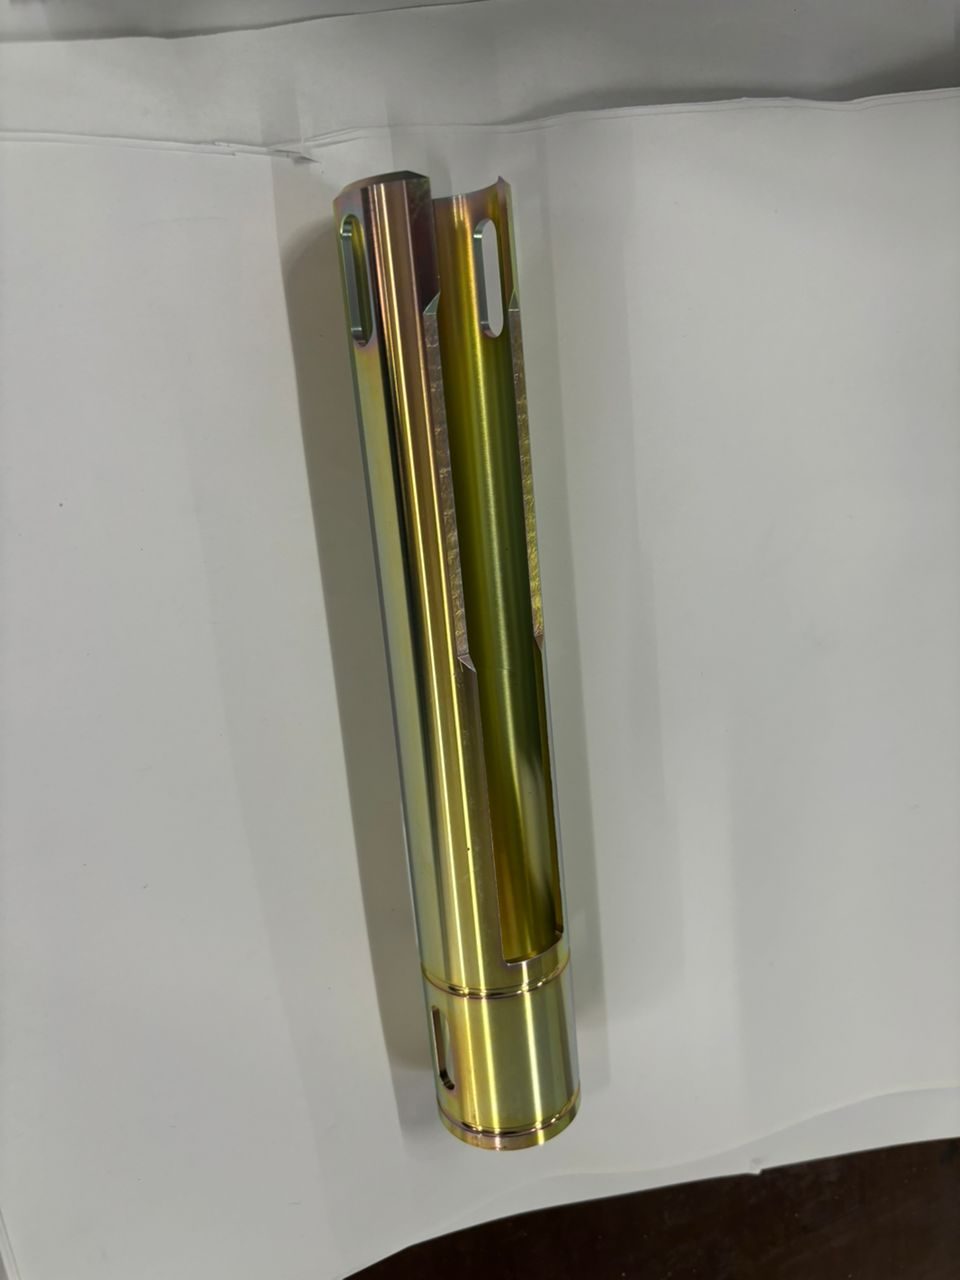
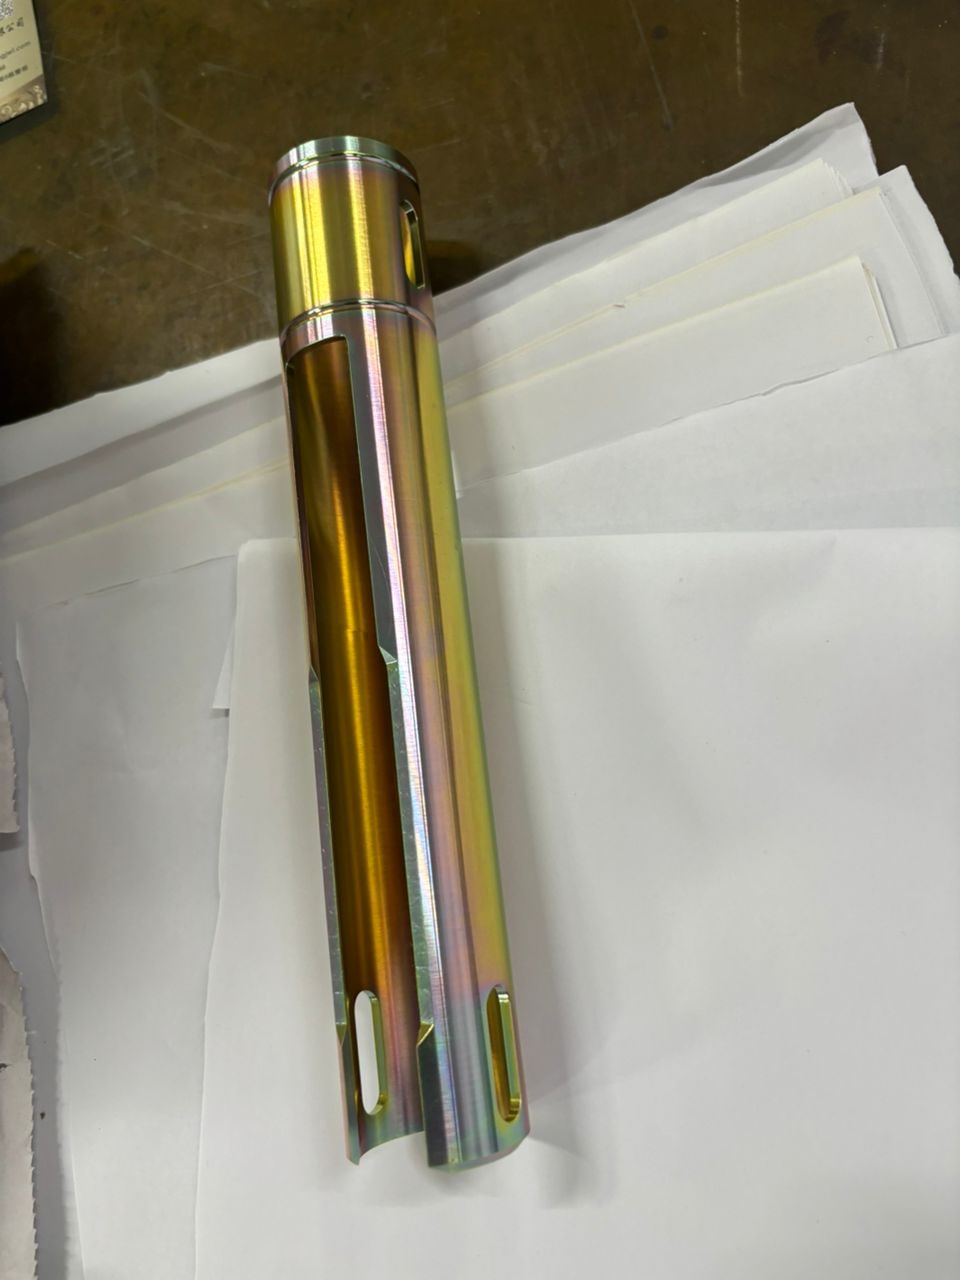
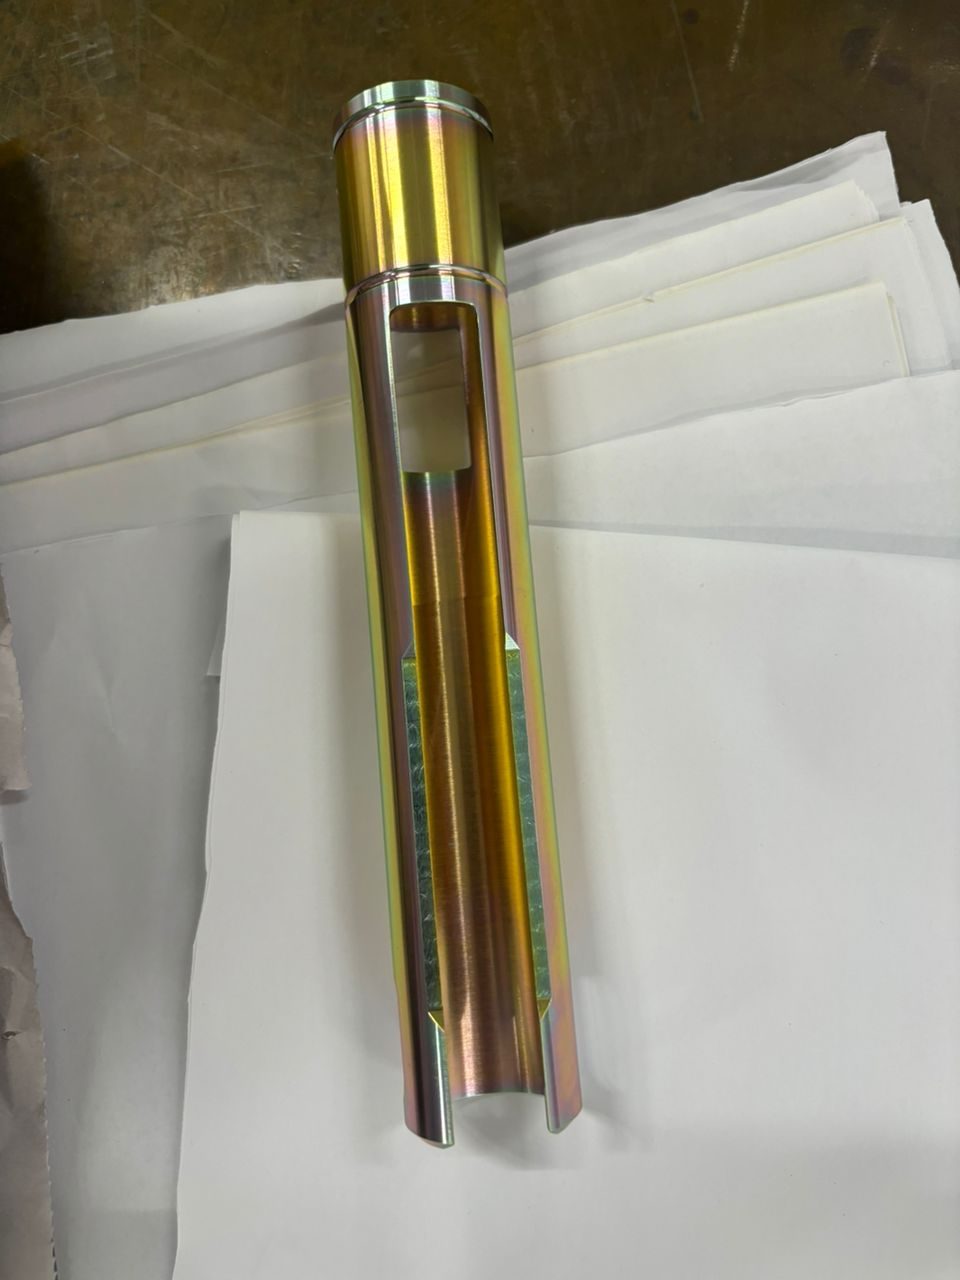
Precisão verificável — peças de produção reais da nossa fábrica em Shenzhen.
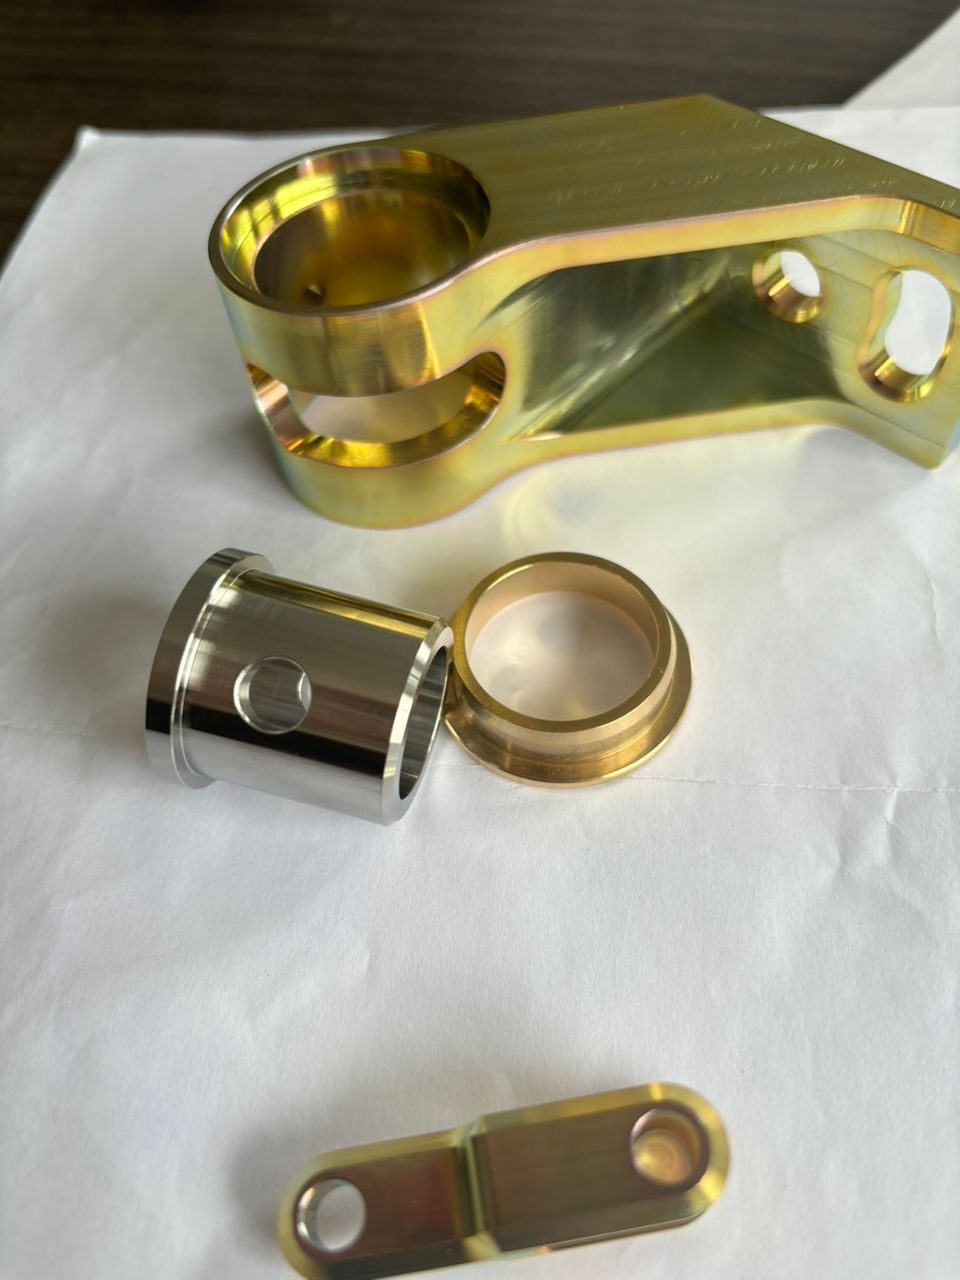
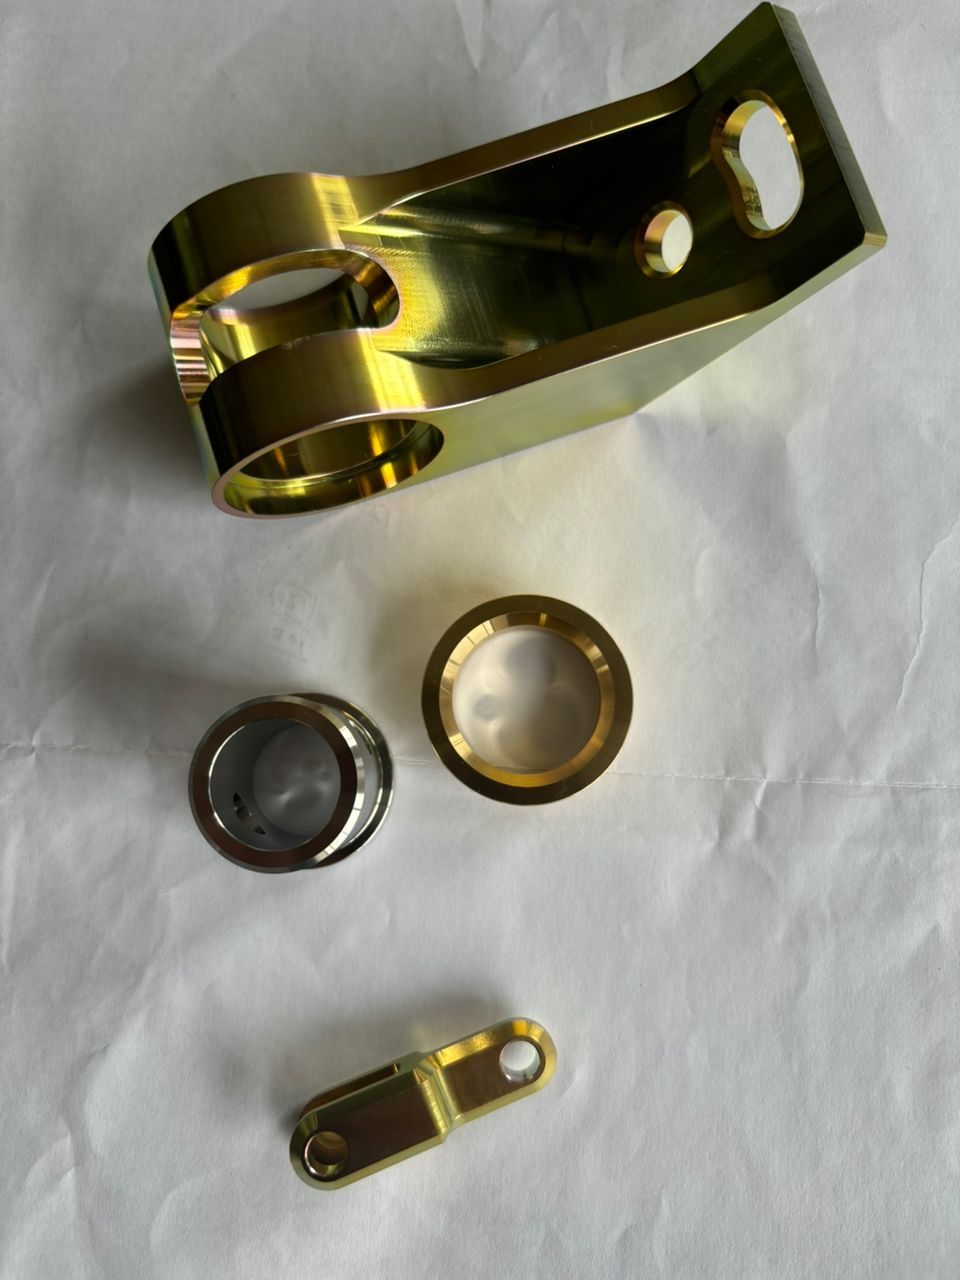
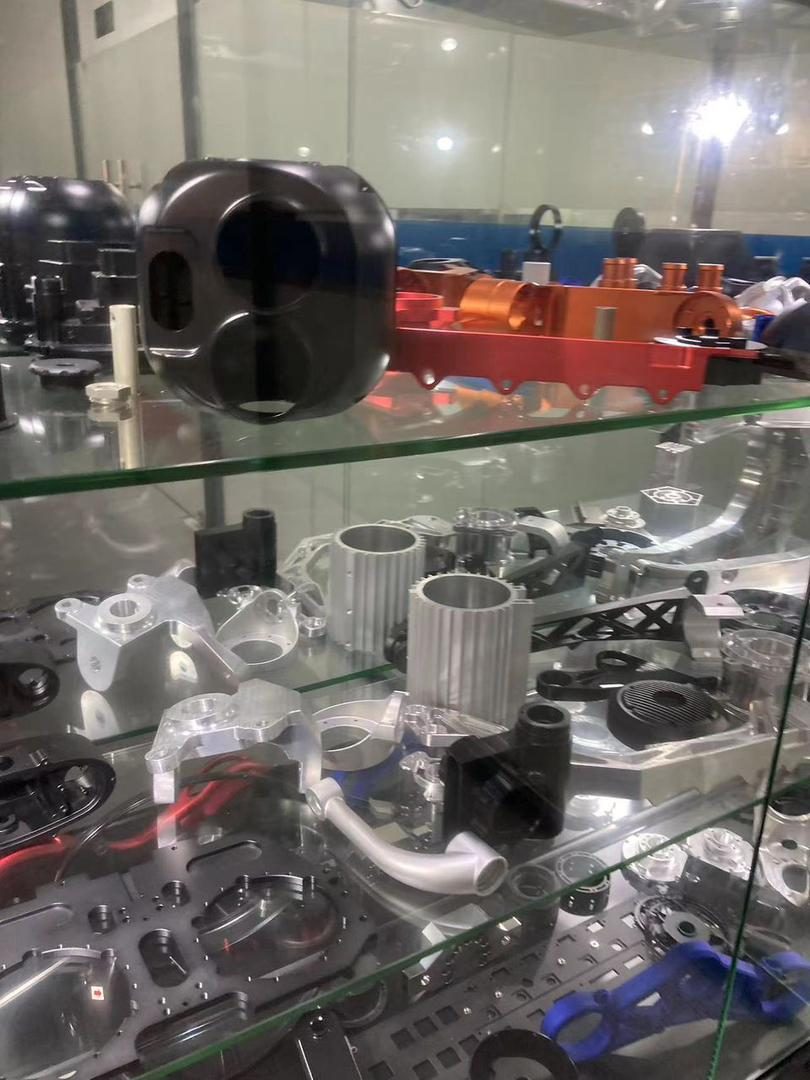
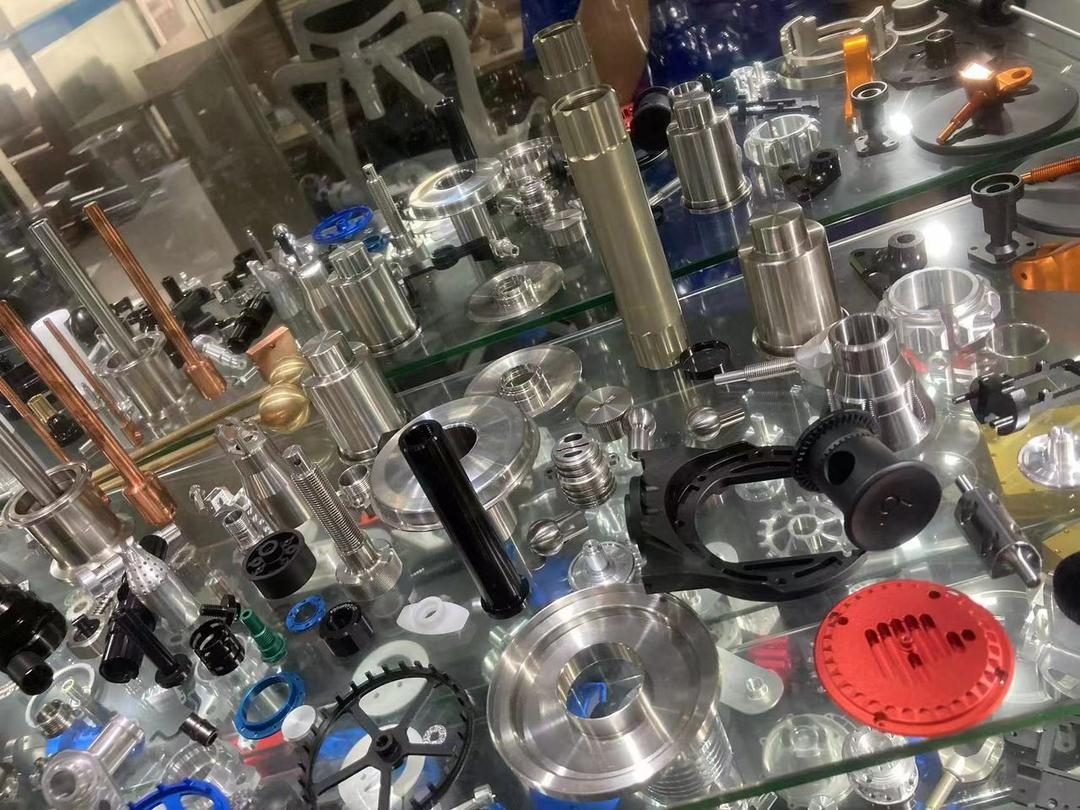
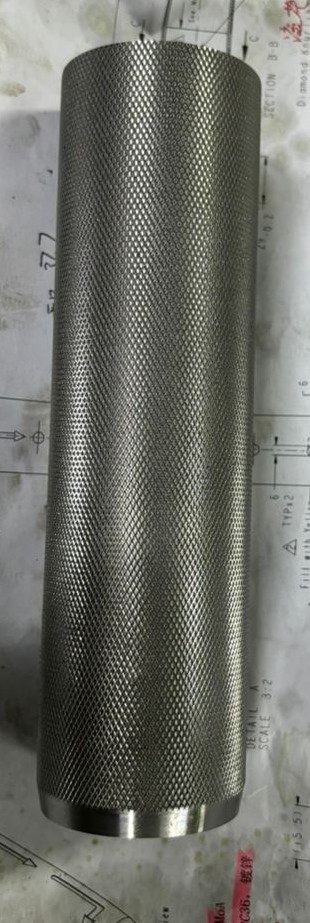
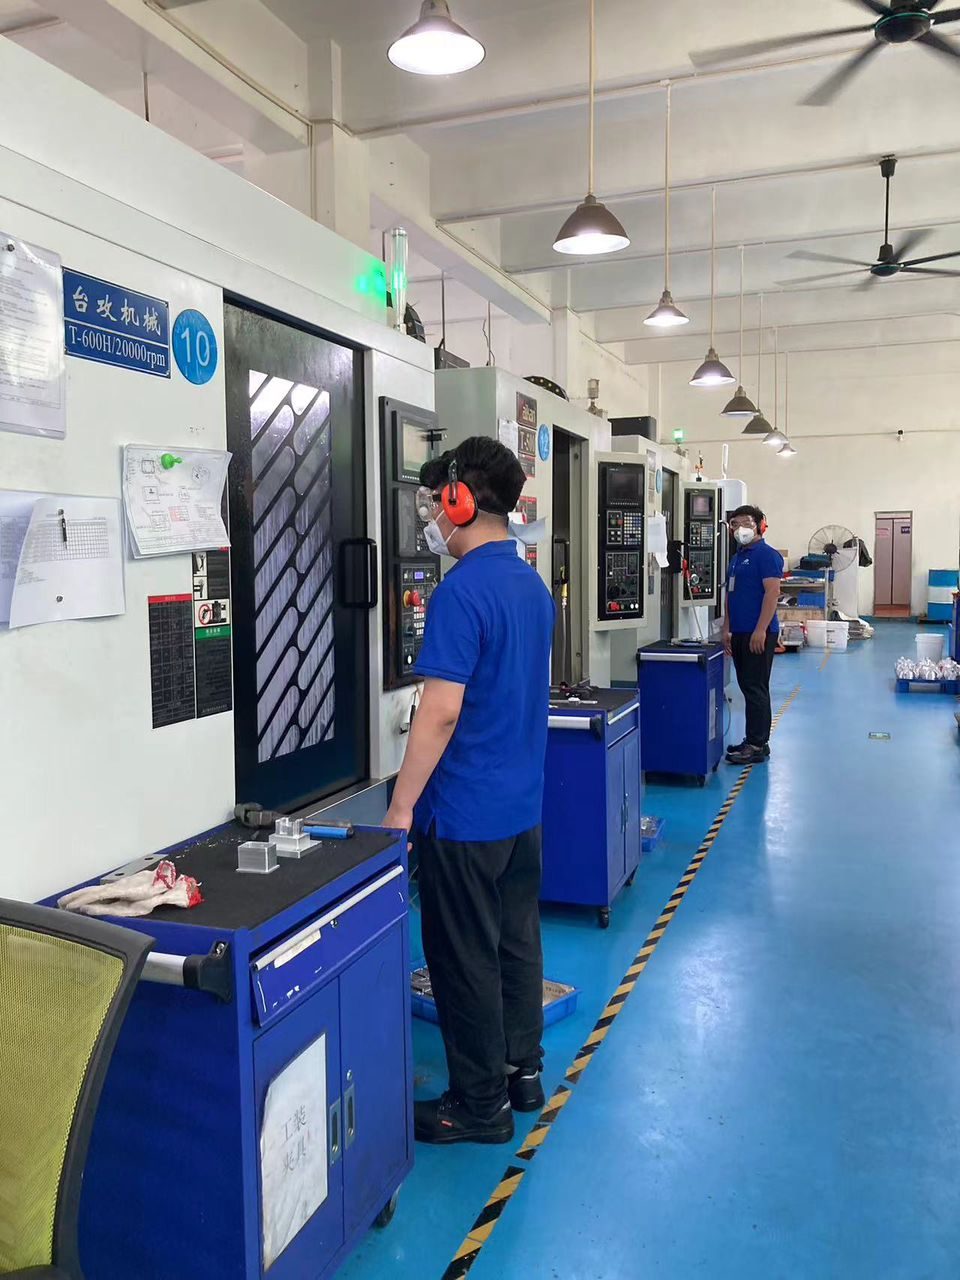
Na nossa fábrica
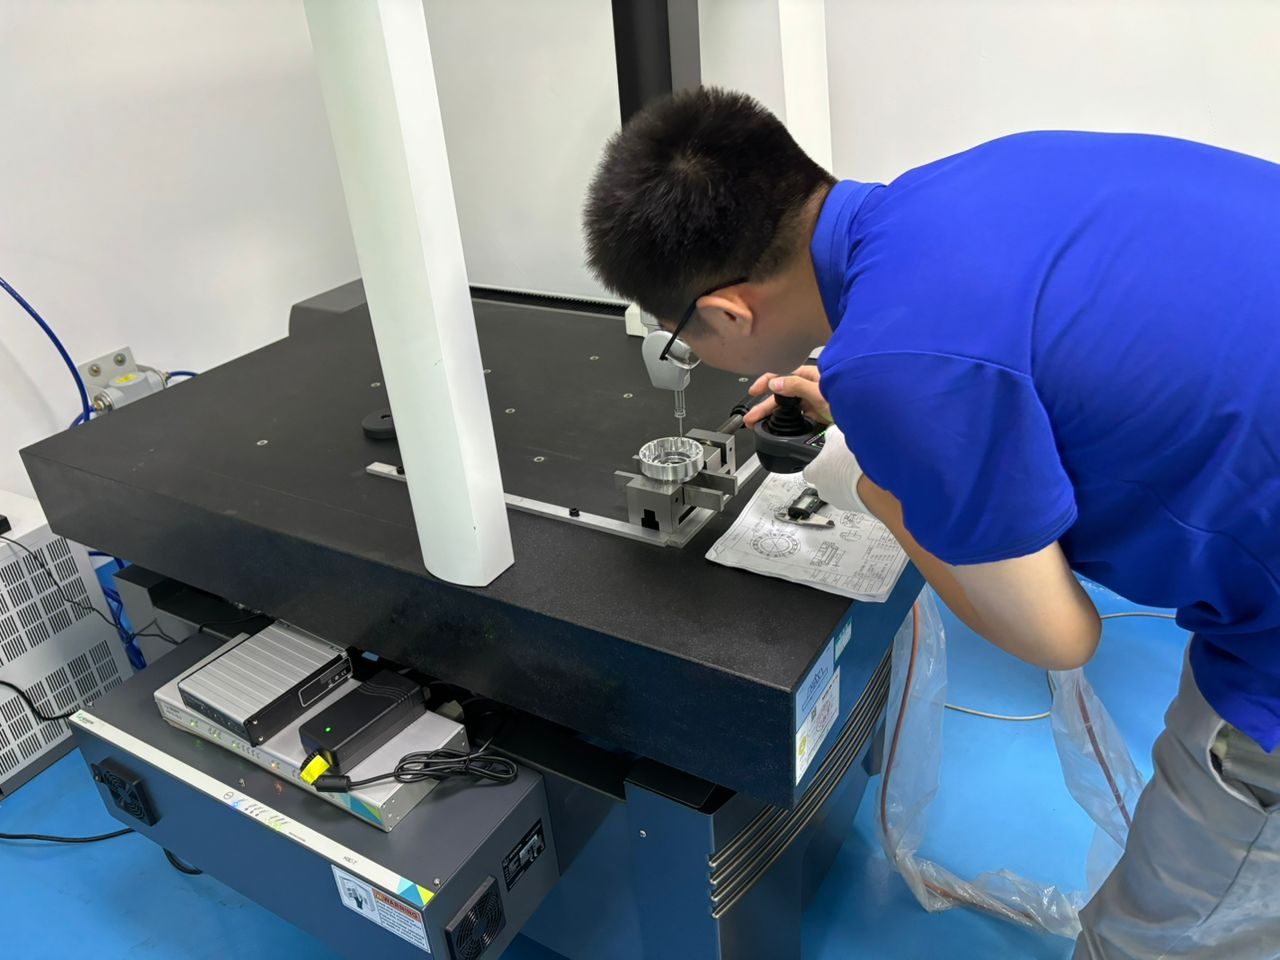
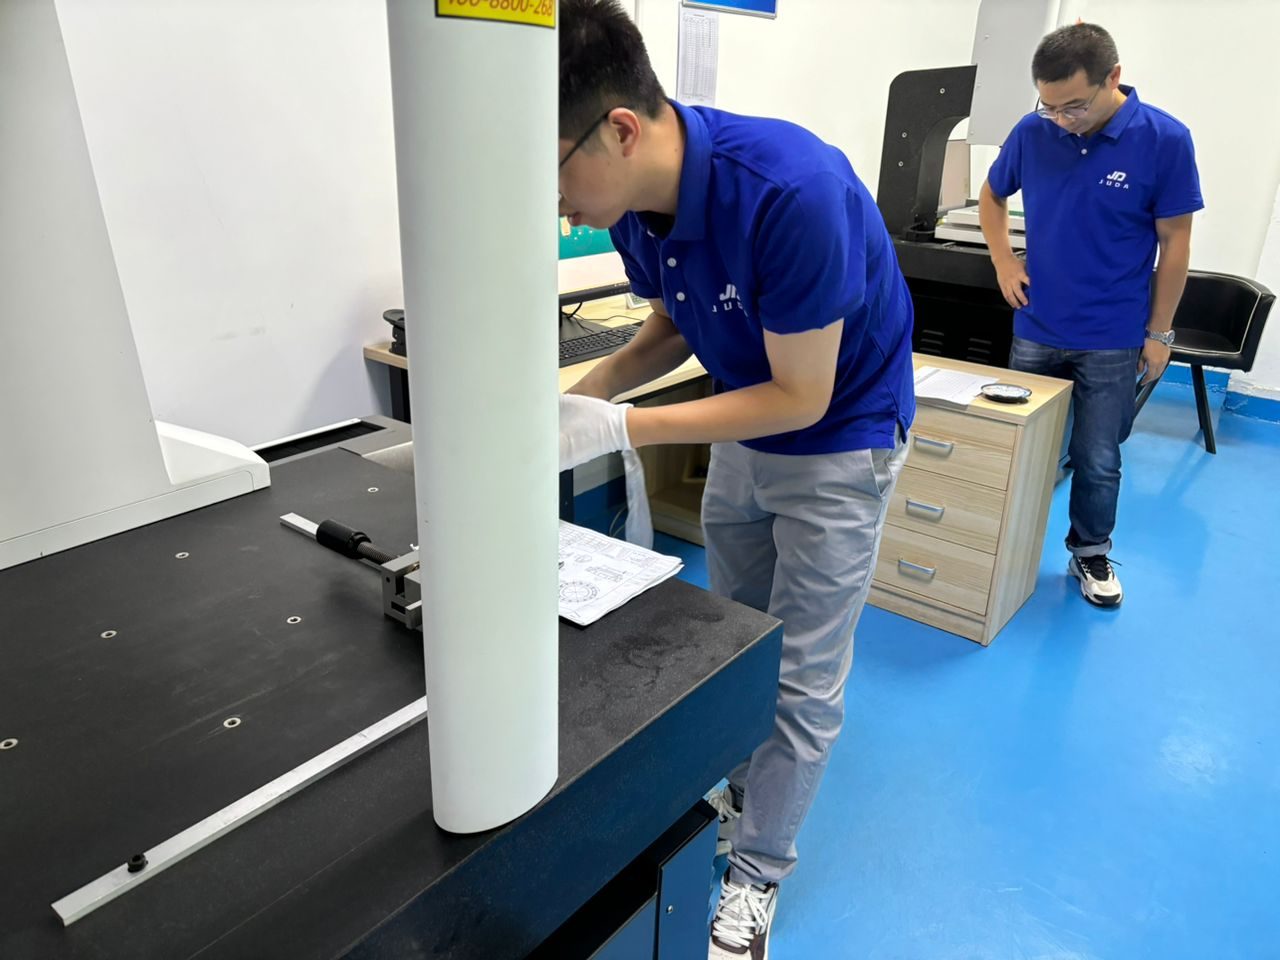
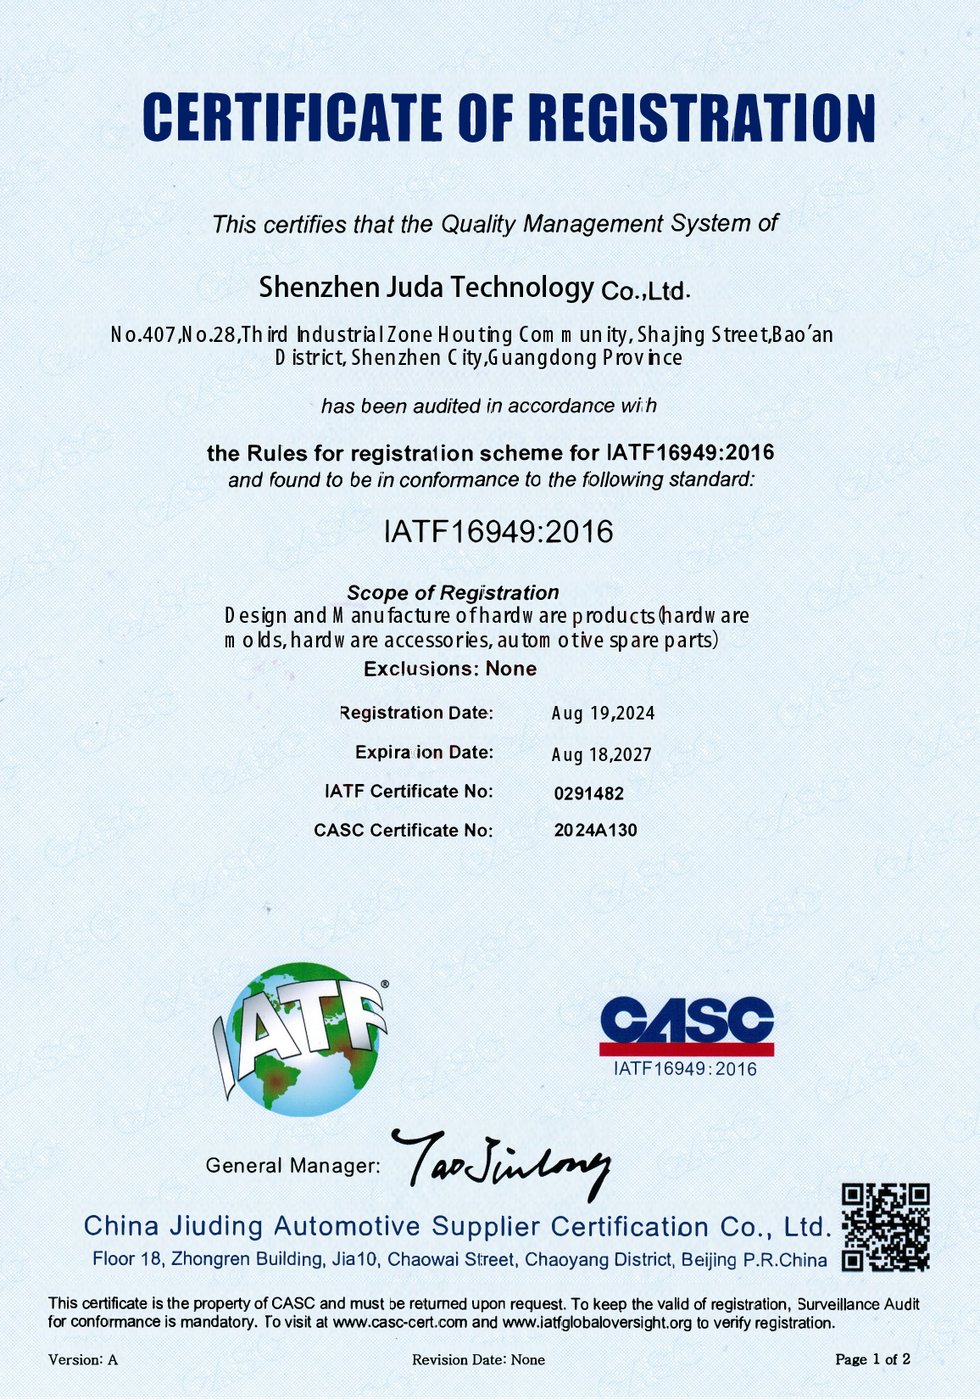
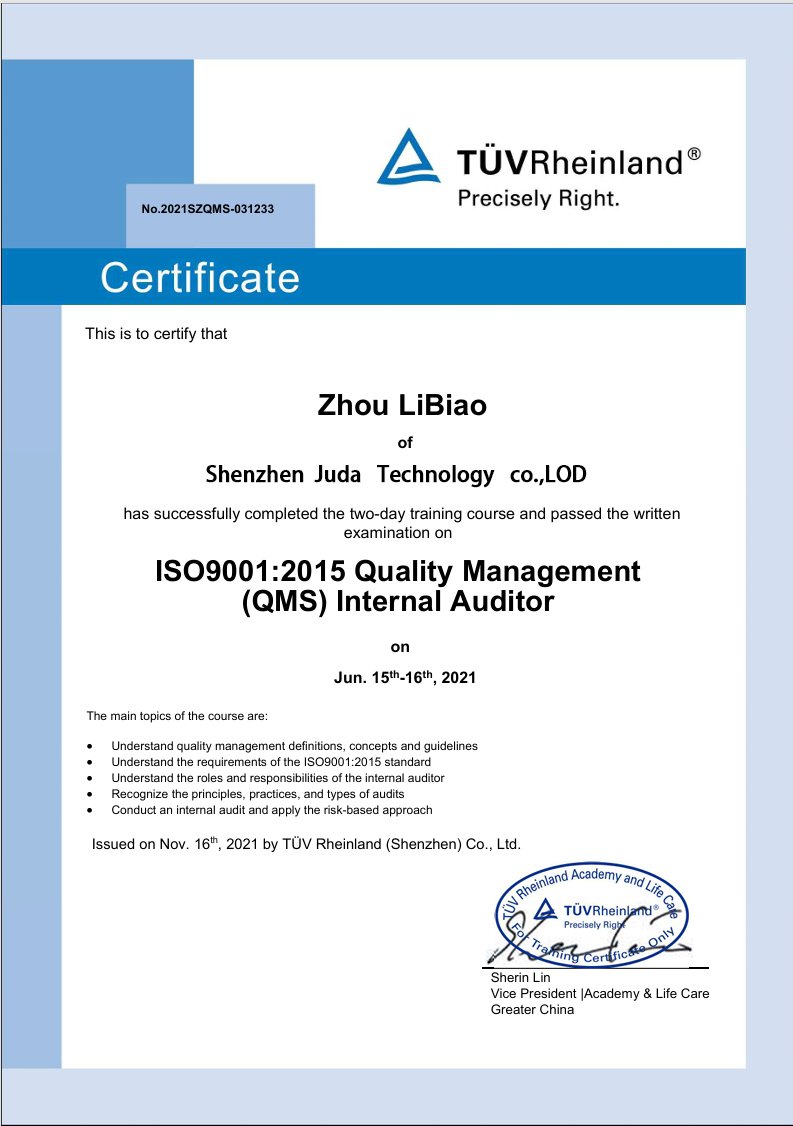
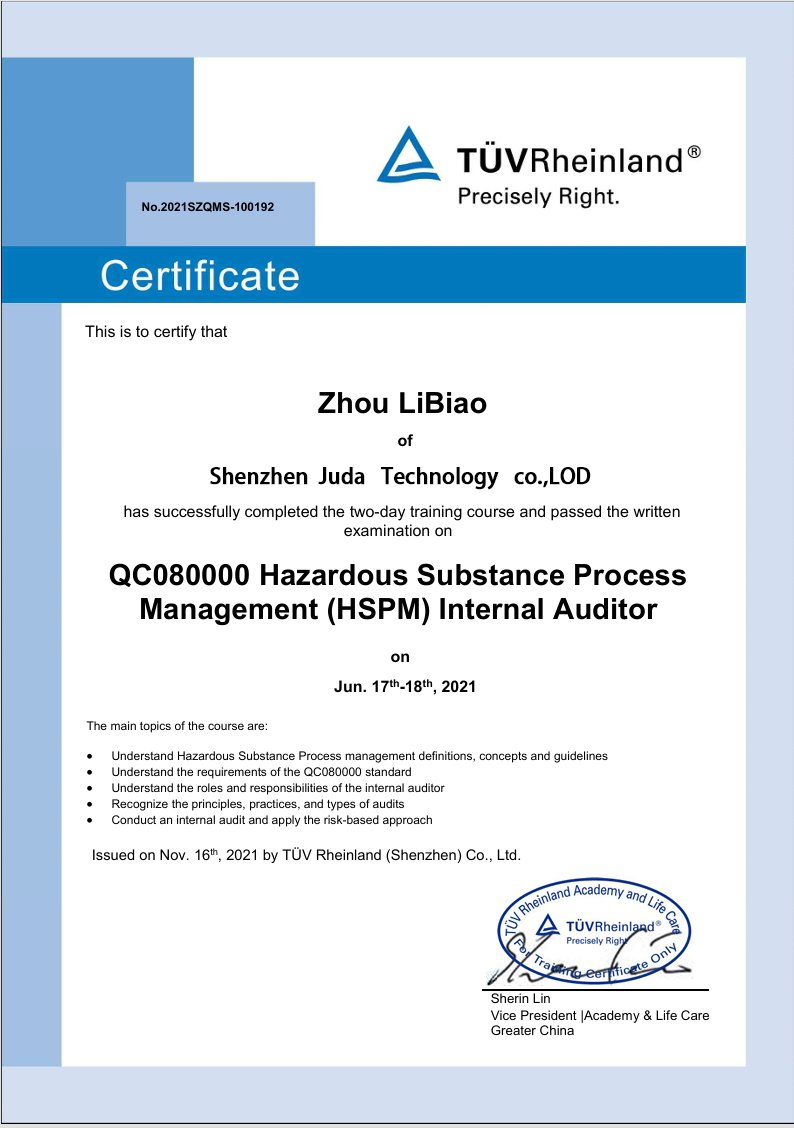
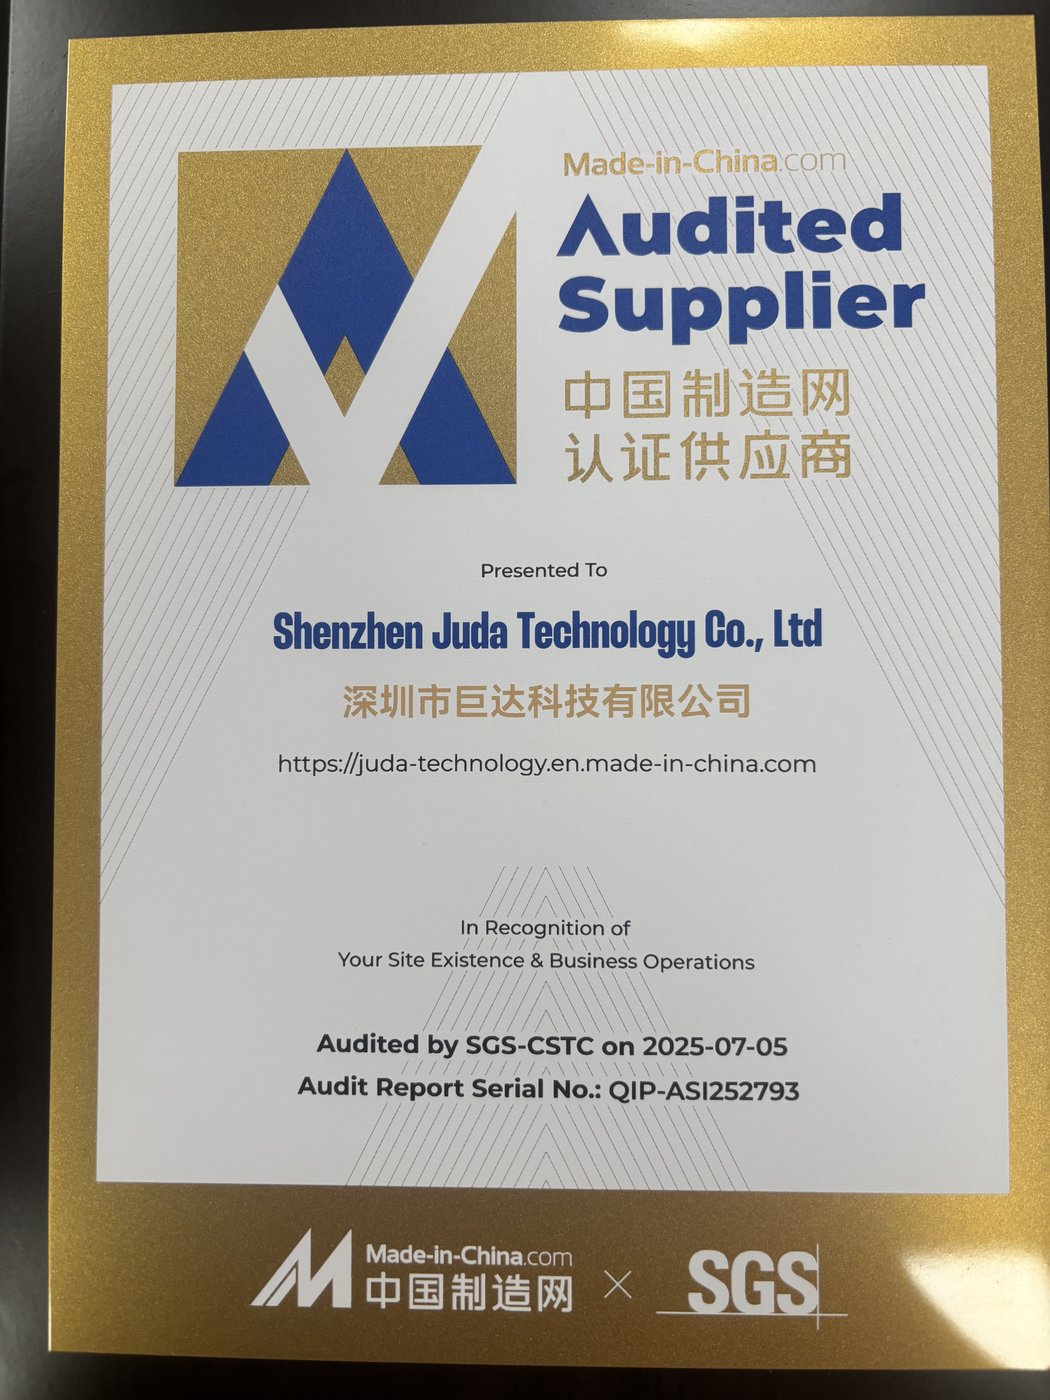
Qualidade certificada — verificável
Clique num certificado para ver o documento completo.
Perguntas frequentes
O que é DFM na usinagem CNC?
DFM (Projeto para a Fabricação) significa projetar uma peça de modo a que se usine de forma eficiente — espessura de parede adequada, raios internos generosos, profundidades de furo sensatas, roscas padrão e tolerâncias aplicadas apenas onde necessário. Um bom DFM reduz o custo, encurta o prazo de entrega e diminui os refugos. Aplicamos uma análise DFM gratuita a cada orçamento.
Qual é a espessura de parede mínima para peças usinadas em CNC?
Como regra, mantenha as paredes com pelo menos 0,8 mm para metais e 1,5 mm para plásticos. Paredes mais finas vibram sob a ferramenta, prejudicando o acabamento e a tolerância e aumentando o refugo. Paredes finas são possíveis com fixação especial, mas acrescentam custo — diga-nos se uma for inevitável.
Qual a profundidade que os furos e as cavidades podem ter?
Os furos perfurados são mais económicos até cerca de 4× o diâmetro em profundidade (mais fundo é possível com brocas especiais a maior custo), e as cavidades devem manter-se dentro de cerca de 4× o diâmetro da ferramenta para evitar deflexão e trepidação. Características mais largas e menos profundas usinam-se mais depressa e mantêm melhor a tolerância.
A escolha do material altera o custo de usinagem?
Significativamente. O alumínio e o latão de fácil usinagem cortam-se depressa e barato; o inoxidável, o titânio e as superligas são mais lentos e mais duros para as ferramentas, pelo que a mesma geometria custa mais. Se a sua aplicação permitir, escolher um grau mais maquinável reduz o custo — teremos todo o gosto em sugerir opções.
Converse sobre seu projeto com um engenheiro.
Envie seus arquivos CAD e requisitos. Avaliaremos a fabricabilidade e responderemos com os próximos passos.