


Konstruktionsleitfaden für die CNC-Bearbeitung (DFM)
Der Großteil der Kosten eines bearbeiteten Teils wird bereits in der Konstruktionsphase festgelegt. Ein fertigungsgerecht (DFM) konstruiertes Teil lässt sich schneller zerspanen, einfacher prüfen und weist weniger Ausschuss…

Fertigungsgerecht für die CNC-Bearbeitung konstruieren — Kosten senken, bevor Metall zerspant wird
Der Großteil der Kosten eines bearbeiteten Teils wird bereits in der Konstruktionsphase festgelegt. Ein fertigungsgerecht (DFM) konstruiertes Teil lässt sich schneller zerspanen, einfacher prüfen und weist weniger Ausschuss auf. Dieser Leitfaden behandelt die praktischen Regeln, die unsere Ingenieure täglich anwenden — Wandstärke, Radien, Bohrungen, Gewinde, Toleranzen und Oberflächen — damit Ihr nächstes Teil günstiger kalkuliert und schneller versandt wird. Senden Sie uns ein Modell, und wir wenden dieselbe Prüfung kostenlos an, bevor Sie sich festlegen.
Wandstärke
Dünne Wände schwingen und biegen sich unter dem Werkzeug durch, was zu Rattern, schlechter Oberfläche und Ausschuss führt. Halten Sie Wände bei mindestens 0,8 mm für Metalle und 1,5 mm für Kunststoffe; dicker ist günstiger toleranzgerecht zu fertigen. Wenn sich eine dünne Wand nicht vermeiden lässt, sagen Sie es uns — wir können sie fixieren und stufenweise bearbeiten, aber das kostet mehr.
Innenradien
Ein Schaftfräser kann keine scharfe Innenecke schneiden — er hinterlässt einen Radius, der dem Werkzeug entspricht. Gestalten Sie Innenecken mit einem Radius von mindestens 1/3 der Kavitätstiefe und bevorzugen Sie größere Radien, damit wir ein größeres, schnelleres, steiferes Werkzeug einsetzen können. Scharfe Innenecken erzwingen winzige Werkzeuge, langsame Vorschübe und höhere Kosten.
Bohrungstiefe & -durchmesser
Halten Sie gebohrte Löcher auf eine Tiefe von höchstens dem 4-Fachen des Durchmessers für Standardwerkzeuge (bis zu ~10-Fach mit Spezialbohrern, zu höheren Kosten). Verwenden Sie nach Möglichkeit Standard-Bohrdurchmesser — ein nicht standardmäßiger Durchmesser kann Reiben oder Ausbohren erfordern. Vermeiden Sie Löcher, die schräg in Kavitäten durchbrechen; sie lenken den Bohrer ab.
Gewinde
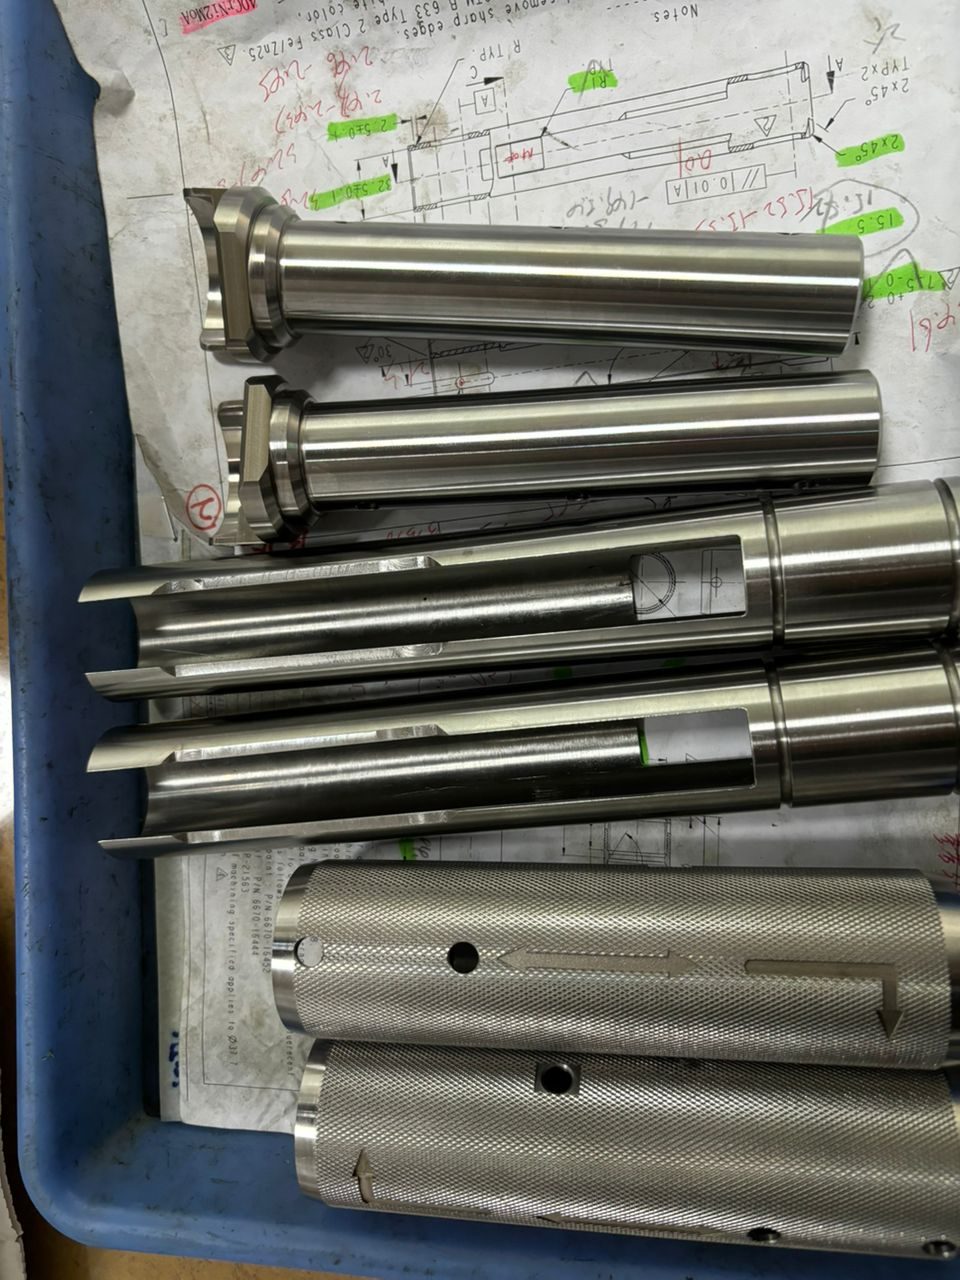
Schneiden Sie Gewinde nur so tief wie nötig — das 1,5-Fache des Durchmessers an Gewindeeingriff reicht für die volle Festigkeit in den meisten Metallen; tiefer erhöht nur Kosten und das Risiko des Gewindebohrerbruchs. Verwenden Sie Standard-Gewindegrößen und sehen Sie Freiraum und eine Fase an den Gewindeanfängen vor. Für harte oder dünne Werkstoffe kommen Gewindeeinsätze in Betracht.
Taschen & Tiefe
Tiefe, schmale Taschen erfordern lange, schlanke Werkzeuge, die sich durchbiegen und rattern. Halten Sie die Taschentiefe innerhalb von etwa dem 4-Fachen des Werkzeugdurchmessers. Breitere, flachere Taschen lassen sich schneller bearbeiten und halten bessere Toleranzen. Fügen Sie dort, wo die Wand auf den Taschenboden trifft, einen Bodenradius hinzu.
Toleranzen & Oberflächengüte
Tolerieren Sie nur die Merkmale eng, die es benötigen — Passungen, Lagersitze, Dichtflächen — und überlassen Sie den Rest ISO 2768-mittel. Geben Sie die Oberflächengüte (Ra) nur dort an, wo sie zählt. Sowohl enge Toleranzen als auch feine Oberflächen erhöhen die Kosten überall dort, wo sie angewendet werden. Unser Toleranzleitfaden enthält alle Details und eine ISO-2768-Tabelle.
Text, Gravur & kleine Merkmale
Gravierter Text ist günstiger als erhabener (geprägter) Text, der das Abtragen des gesamten umgebenden Materials erfordert. Halten Sie Gravurlinien breit genug für ein praktikables Werkzeug (≥0,5 mm) und flach. Vermeiden Sie winzige Verrundungen und Mikromerkmale, die Miniaturwerkzeuge erzwingen.
Die Werkstoffwahl beeinflusst die Zerspanbarkeit
Automatengerechtes Aluminium und Messing zerspanen schnell und günstig. Edelstahl und Titan sind langsamer und werkzeugbelastender, sodass dieselbe Geometrie mehr kostet. Wenn Ihre Anwendung eine Wahl zulässt, kann die Entscheidung für eine besser zerspanbare Sorte die Kosten spürbar senken. Fragen Sie uns — wir schlagen Optionen vor.
Senden Sie uns Ihr Design für eine kostenlose DFM-Prüfung
Laden Sie ein STEP-/IGES-Modell und eine 2D-Zeichnung hoch. Unsere Ingenieure prüfen es anhand dieser Regeln und markieren alles, was unnötige Kosten oder Risiken verursacht — bevor Sie sich festlegen, kostenlos. Beginnen Sie in unserem Hub CNC-Bearbeitung China.
Kostenlose DFM-Prüfung anfordern
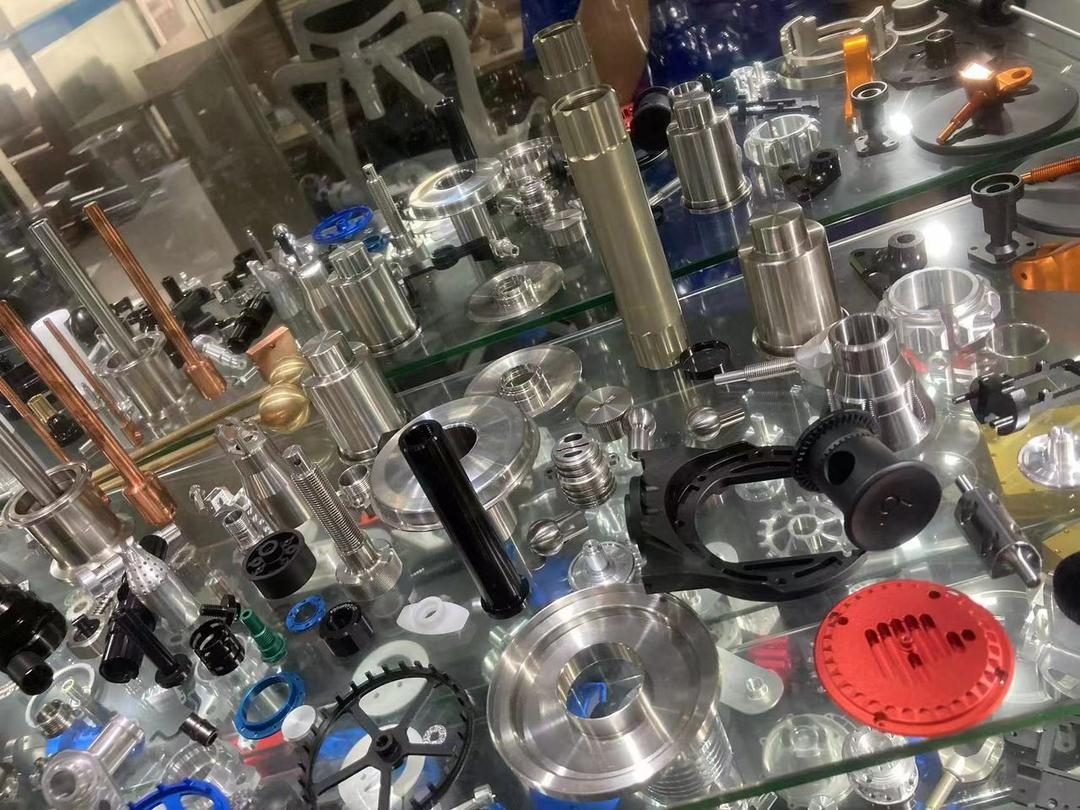
Echte Teile, die wir gefertigt haben
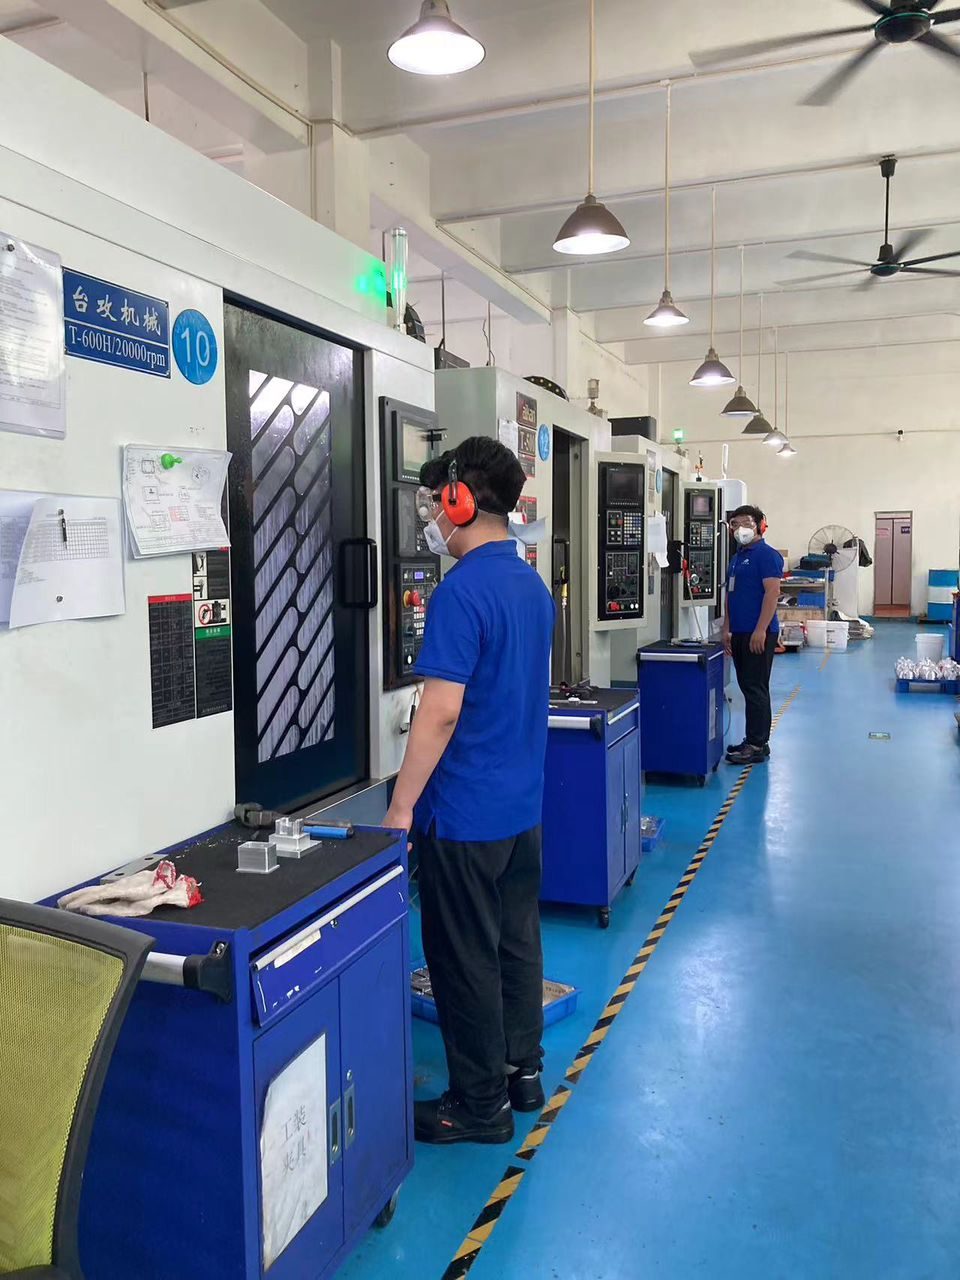
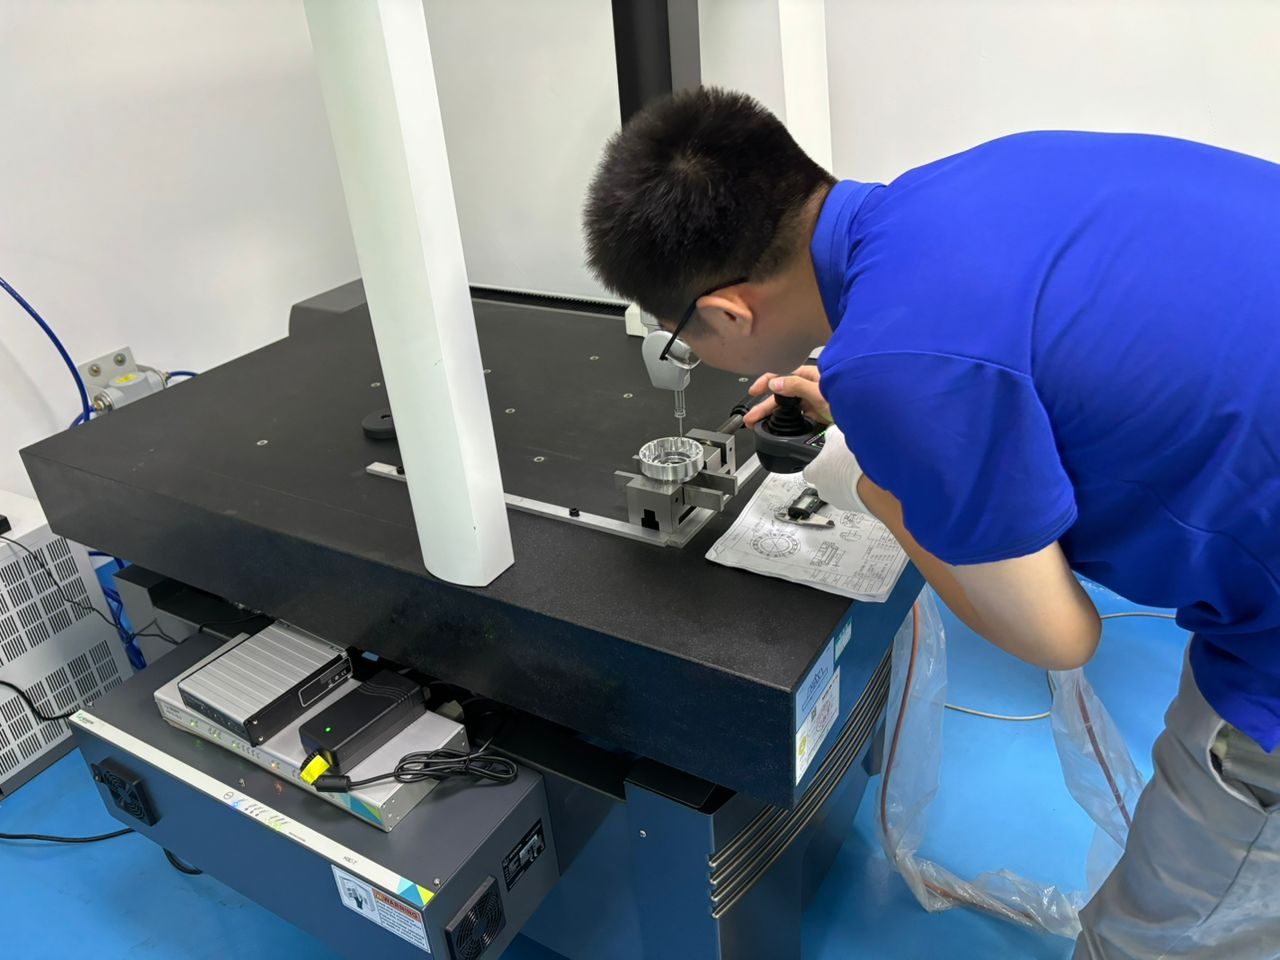
Nachweisbare Präzision — echte Produktionsteile aus unserer Fertigung in Shenzhen.
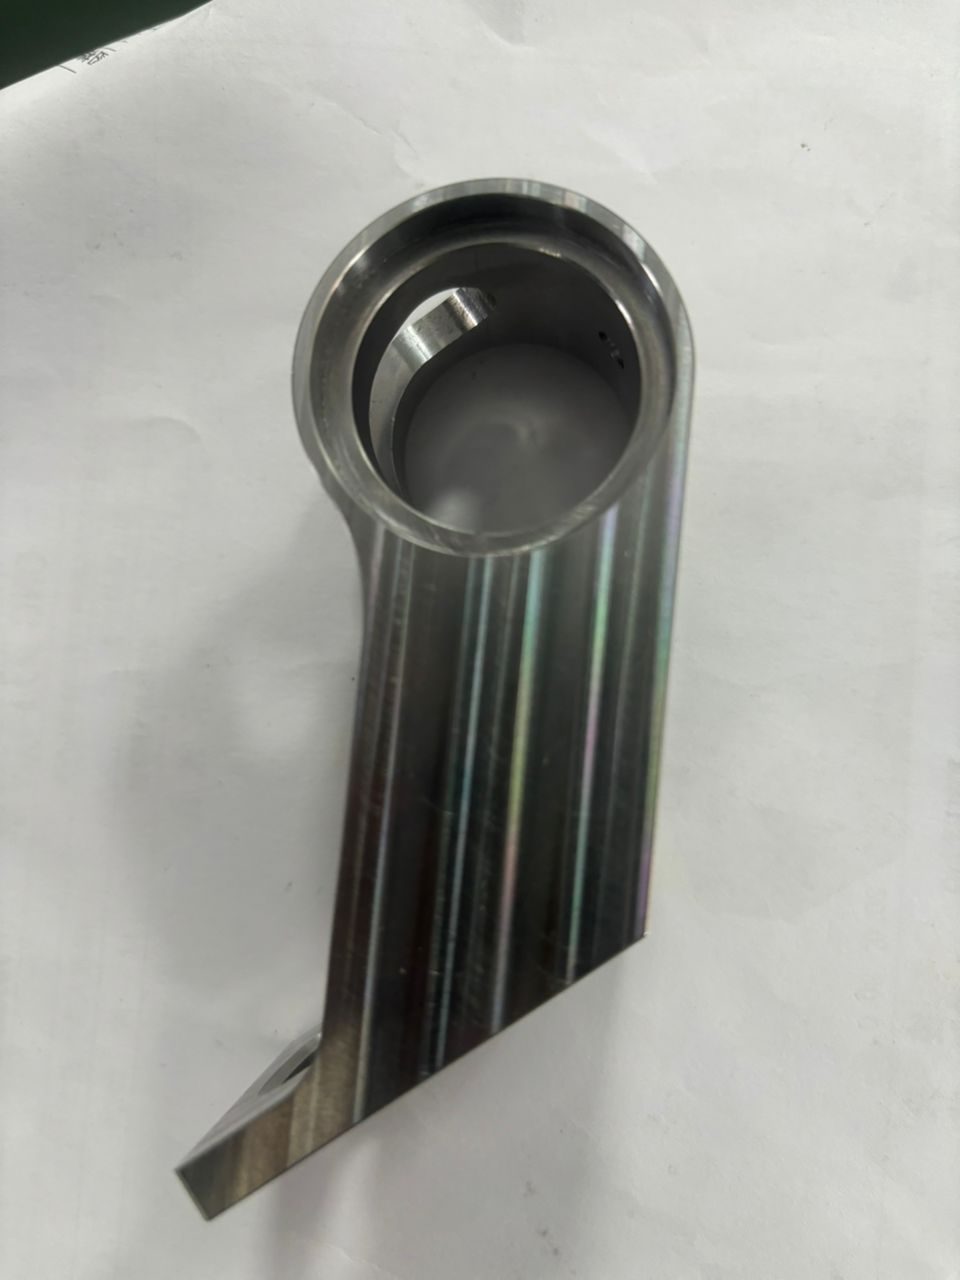
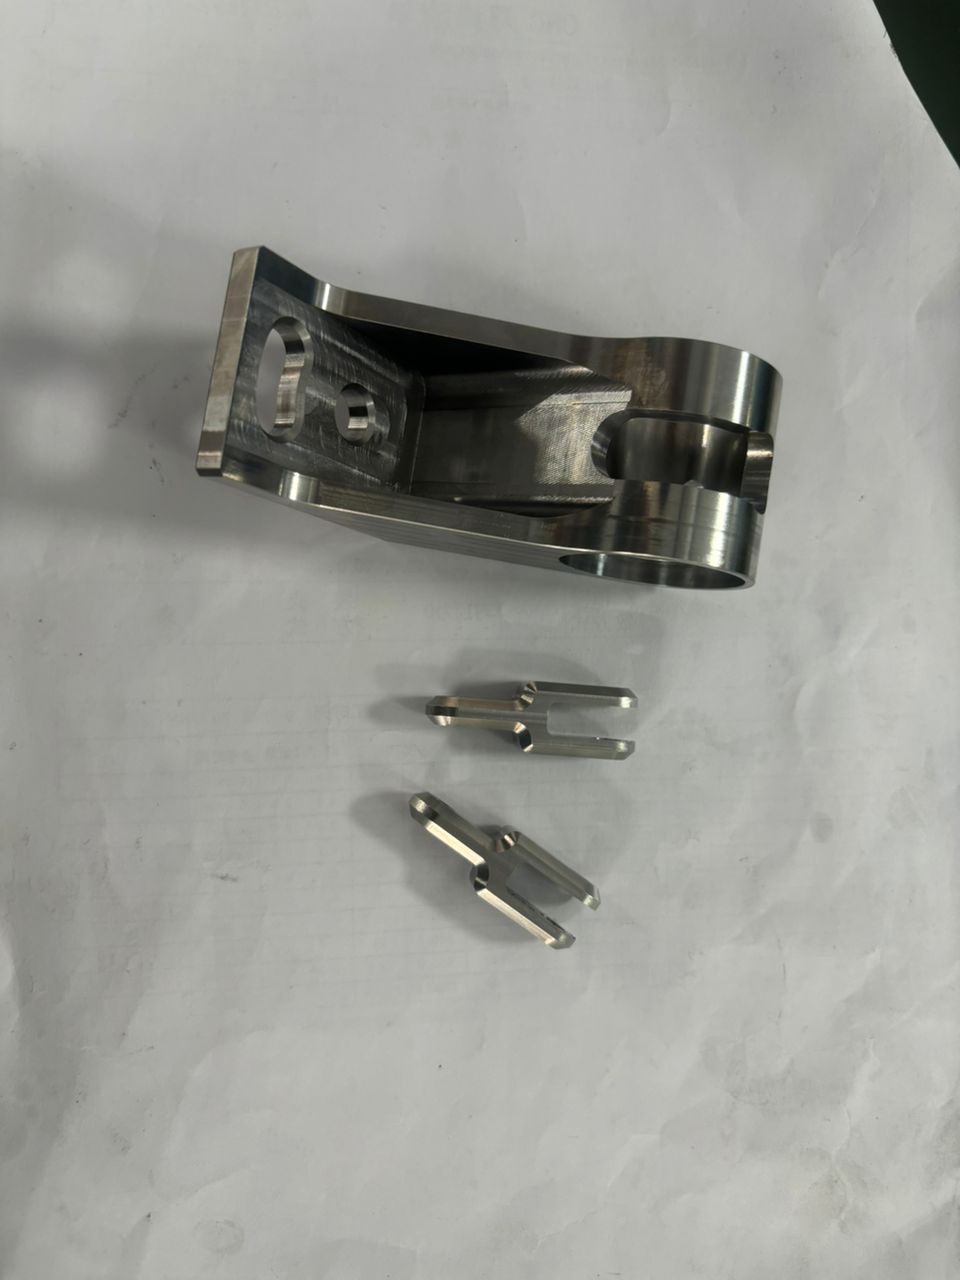
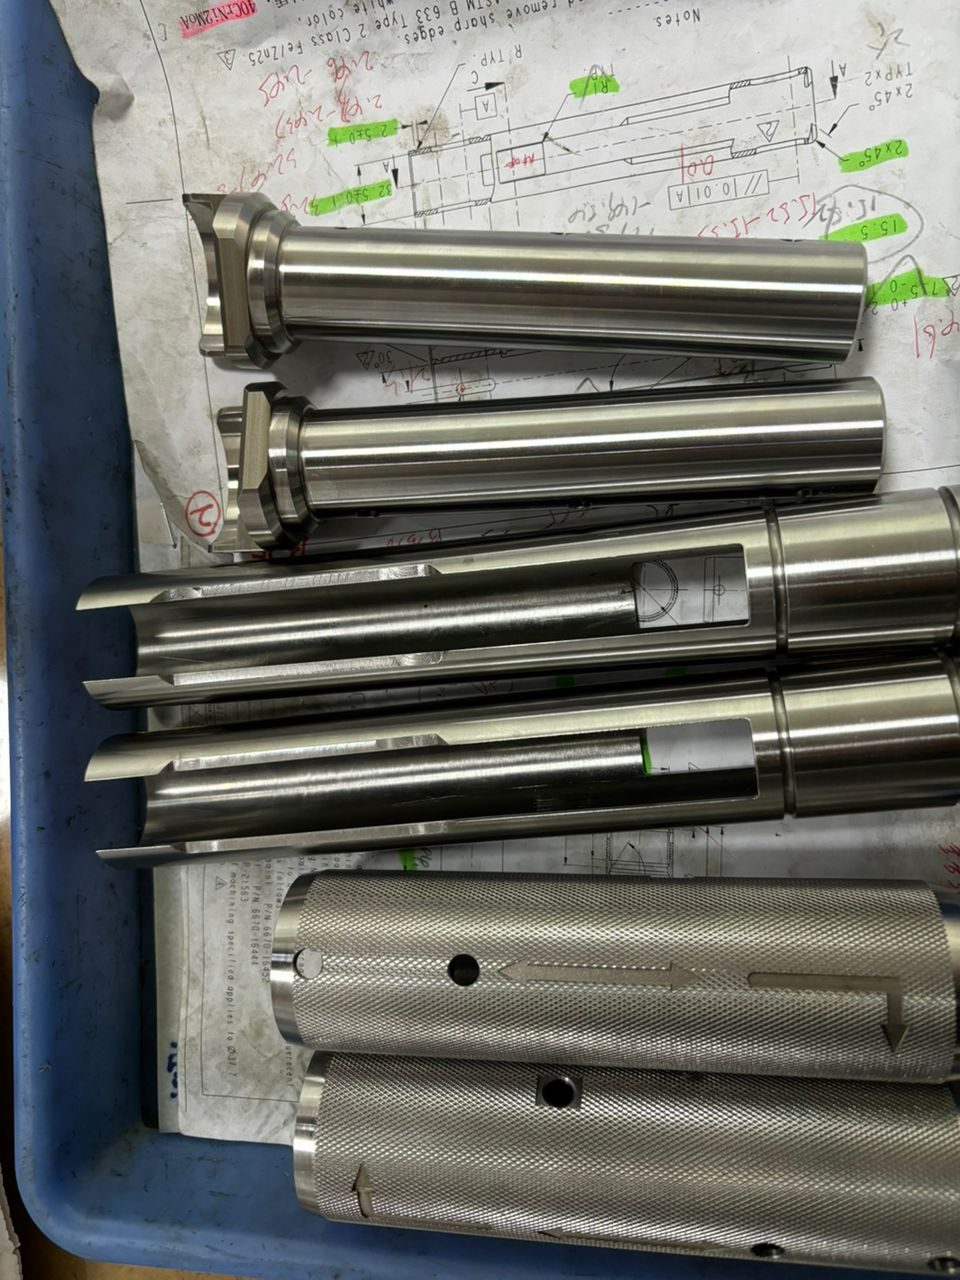
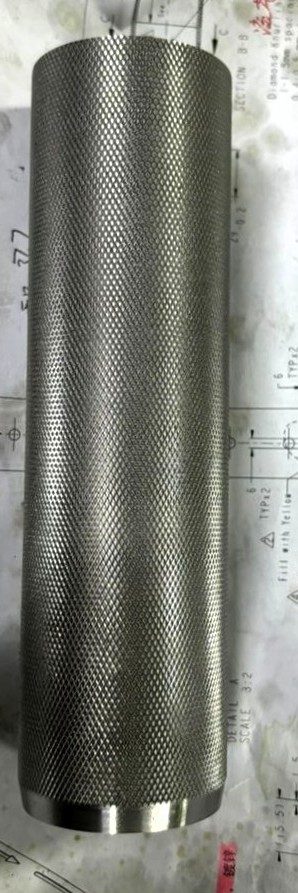
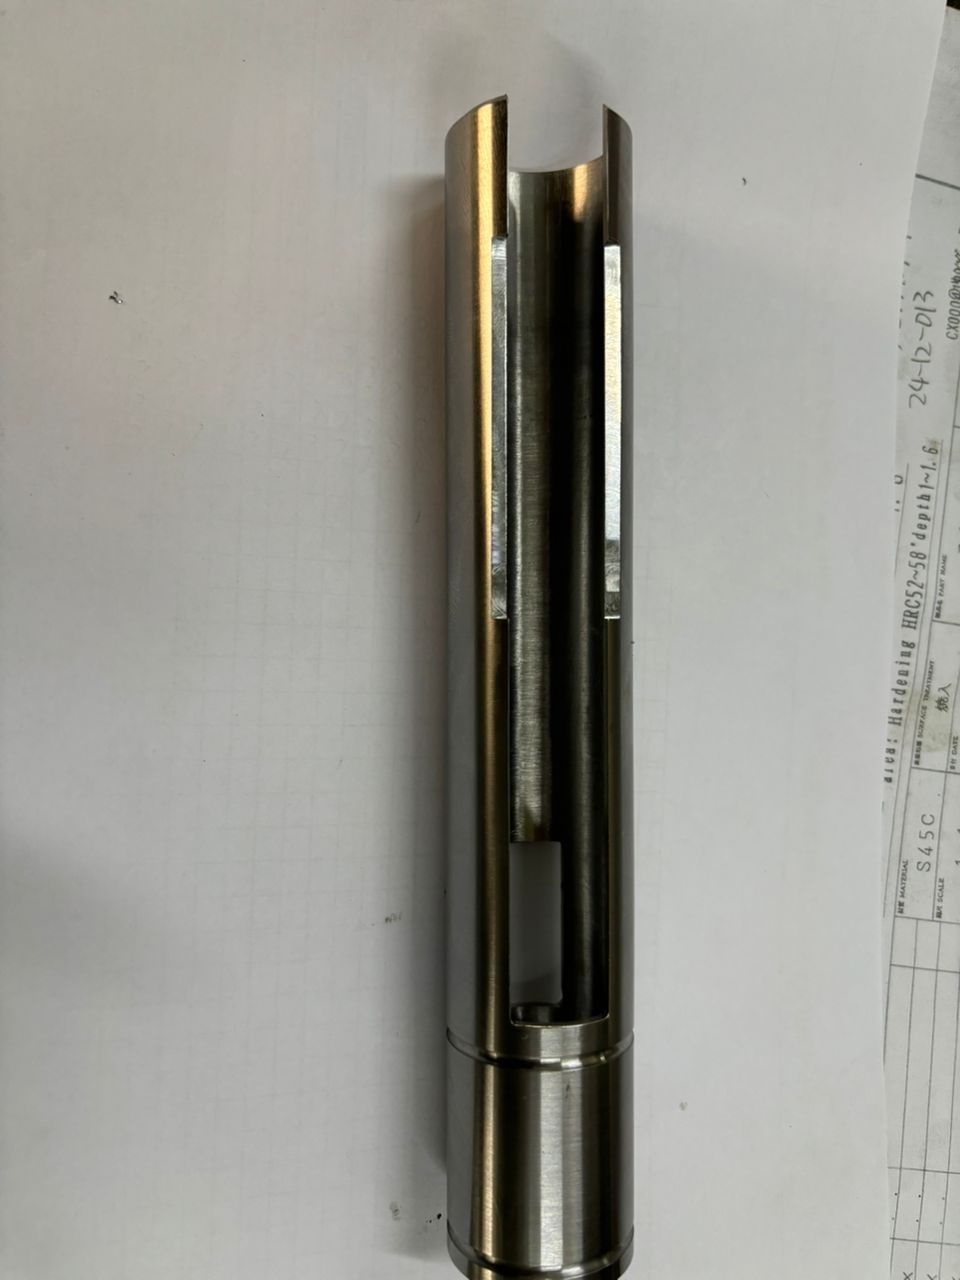
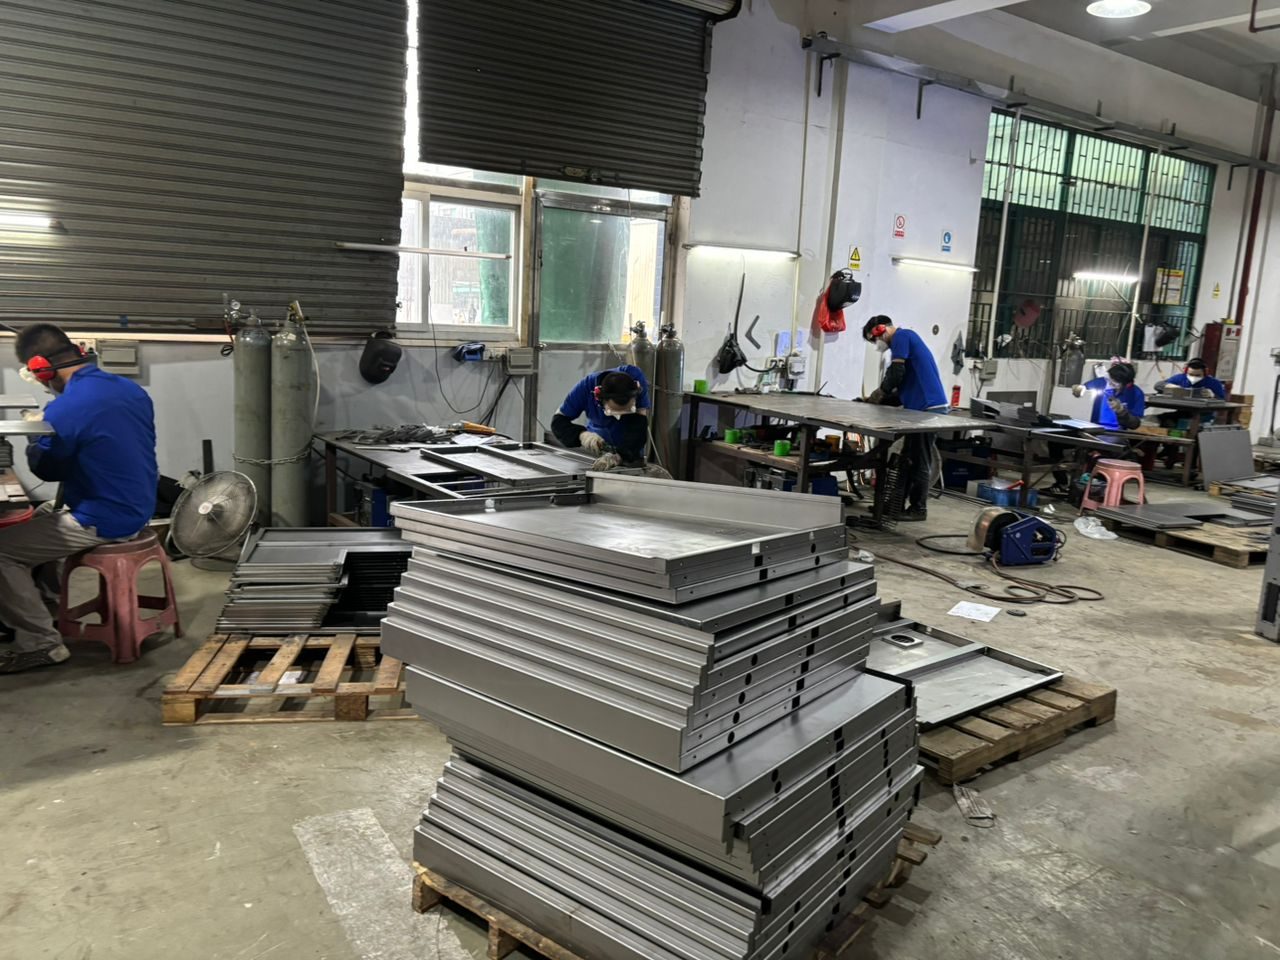
In unserer Fertigung
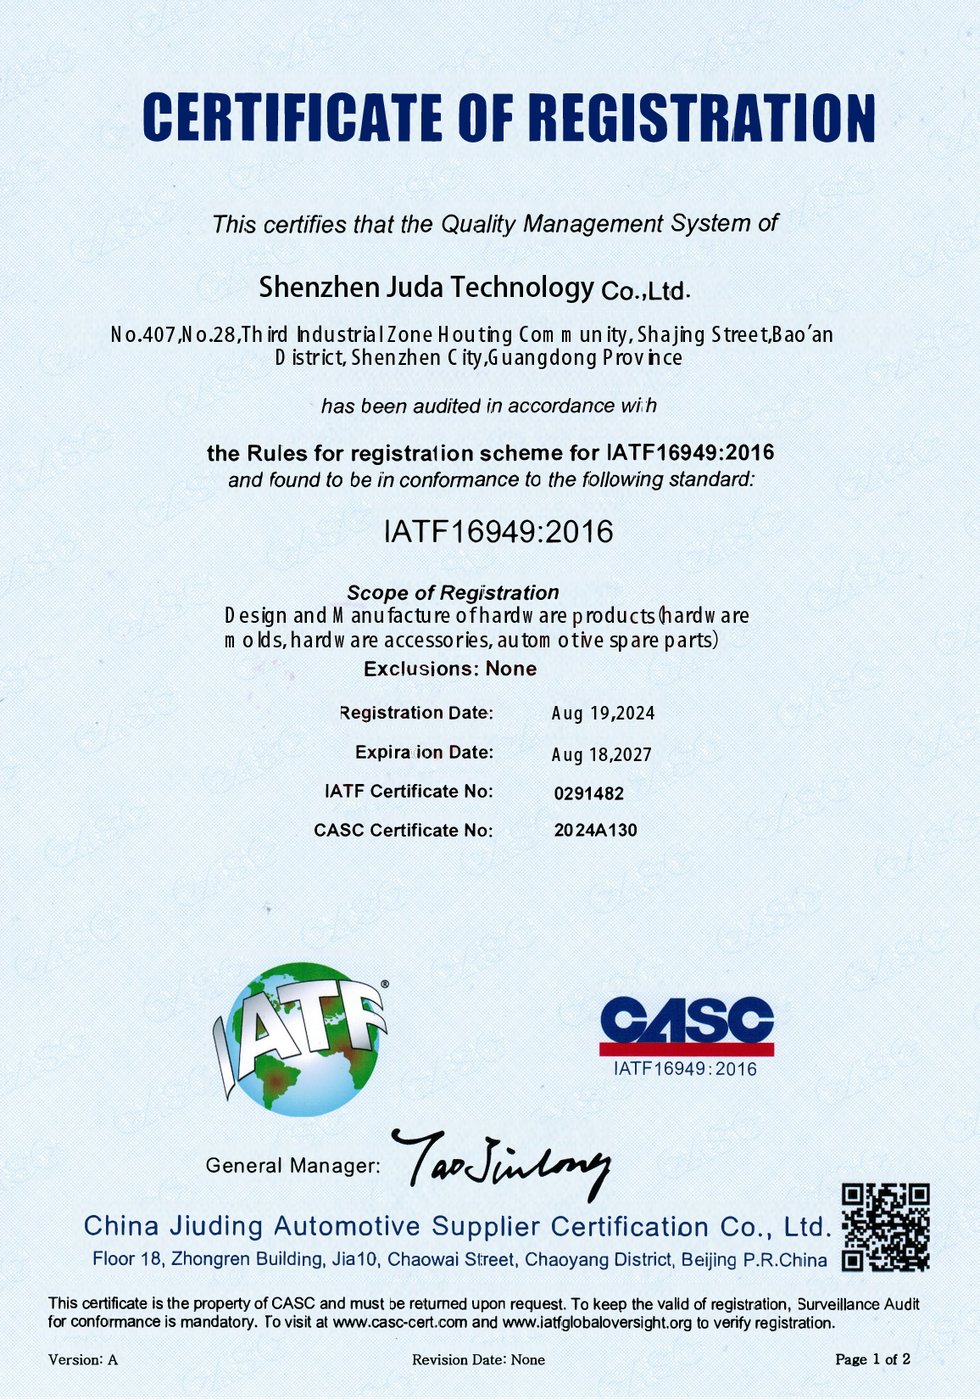
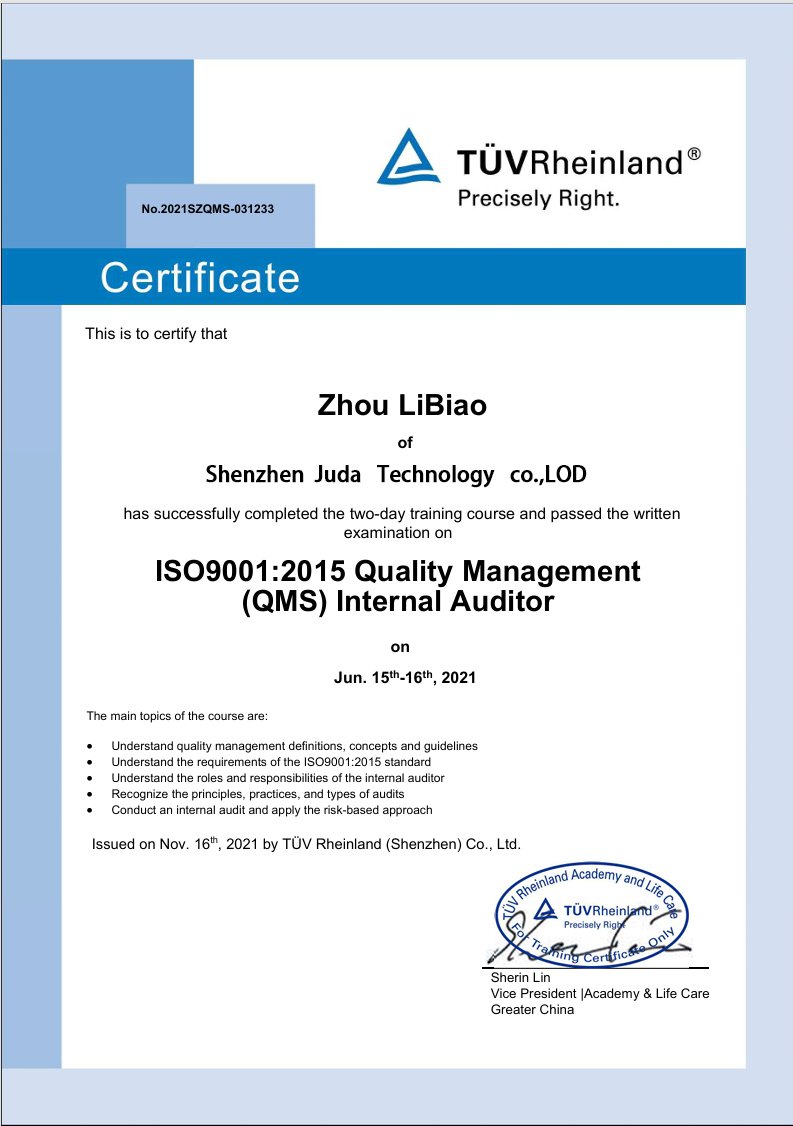
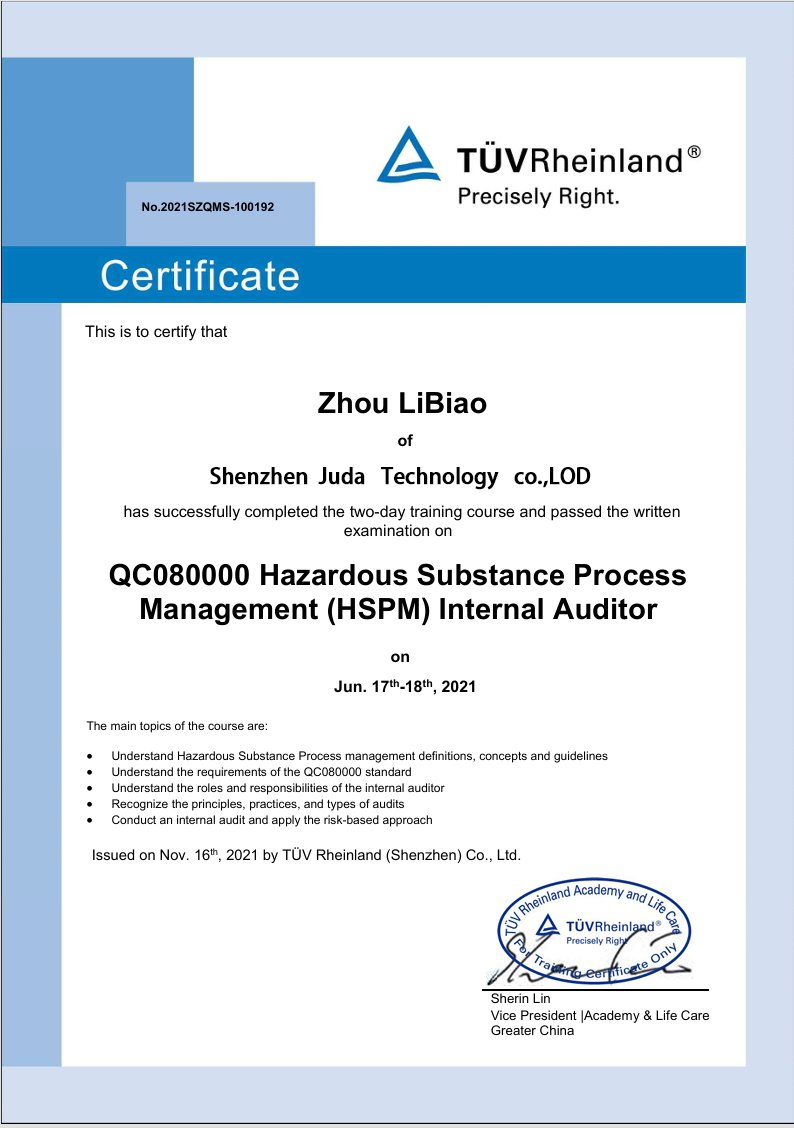
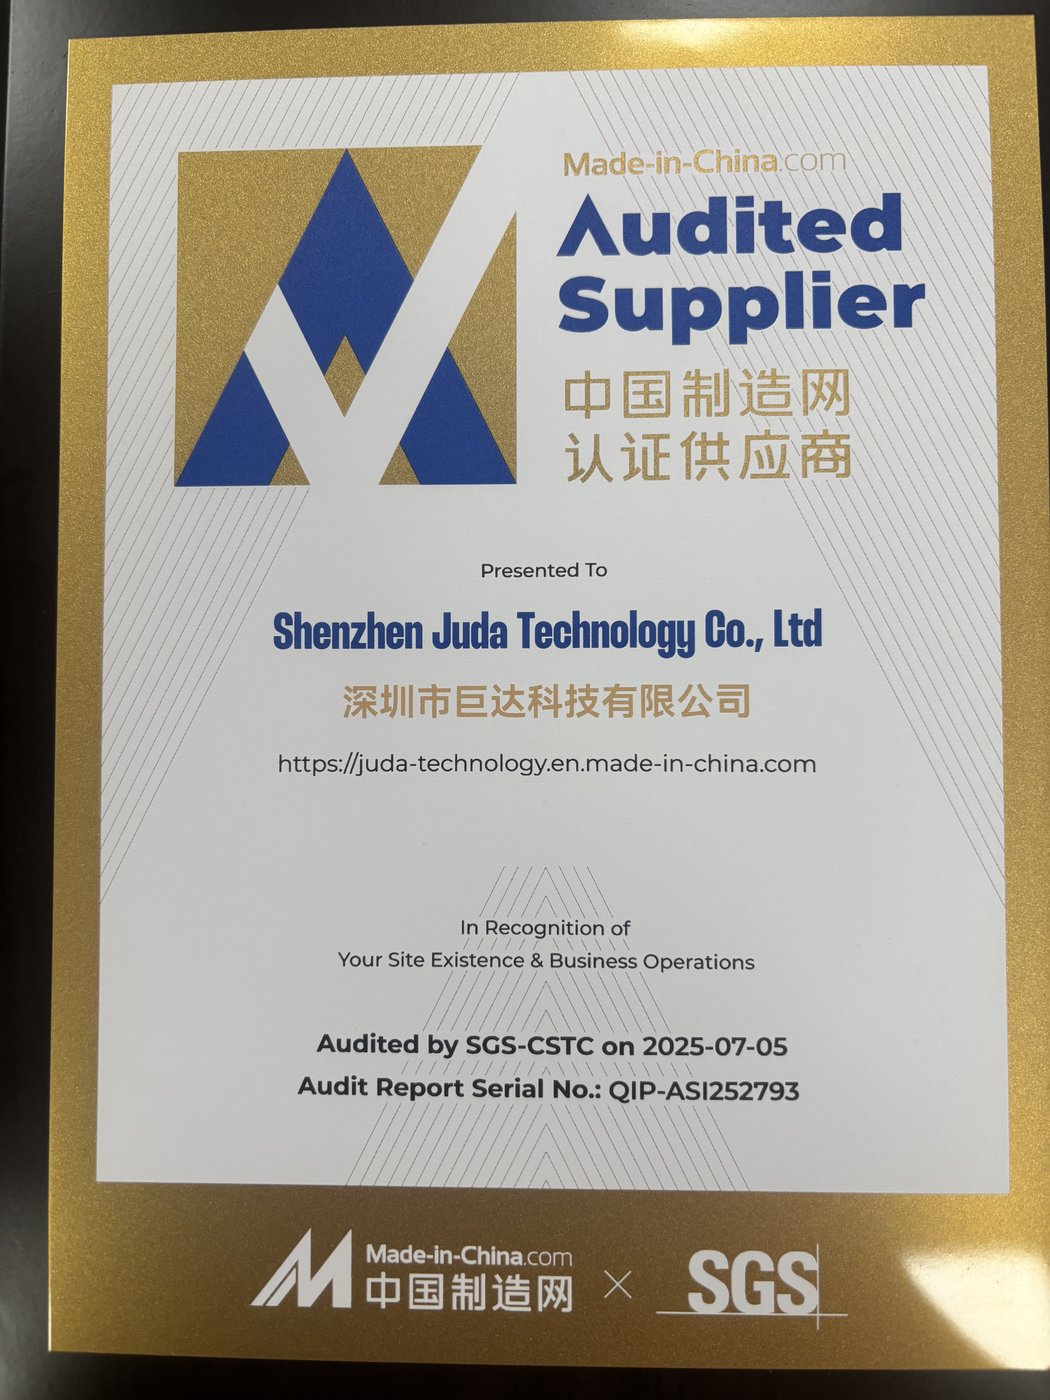
Zertifizierte Qualität — überprüfbar
Klicken Sie auf ein Zertifikat, um das vollständige Dokument zu sehen.
Häufig gestellte Fragen
Was ist DFM in der CNC-Bearbeitung?
DFM (Design for Manufacturability, fertigungsgerechtes Konstruieren) bedeutet, ein Teil so zu gestalten, dass es effizient zu zerspanen ist — angemessene Wandstärke, großzügige Innenradien, sinnvolle Bohrungstiefen, Standardgewinde und Toleranzen nur dort, wo sie benötigt werden. Gutes DFM senkt Kosten, verkürzt Lieferzeiten und reduziert Ausschuss. Wir wenden auf jedes Angebot eine kostenlose DFM-Prüfung an.
Was ist die minimale Wandstärke für CNC-gefertigte Teile?
Als Faustregel halten Sie Wände bei mindestens 0,8 mm für Metalle und 1,5 mm für Kunststoffe. Dünnere Wände schwingen unter dem Werkzeug, beeinträchtigen Oberfläche und Toleranz und erhöhen den Ausschuss. Dünne Wände sind mit spezieller Fixierung möglich, verursachen aber Mehrkosten — sagen Sie uns Bescheid, wenn eine unvermeidlich ist.
Wie tief können Bohrungen und Taschen sein?
Gebohrte Löcher sind bis etwa zum 4-Fachen des Durchmessers in der Tiefe am wirtschaftlichsten (tiefer ist mit Spezialbohrern zu höheren Kosten möglich), und Taschen sollten innerhalb von etwa dem 4-Fachen des Werkzeugdurchmessers bleiben, um Werkzeugdurchbiegung und Rattern zu vermeiden. Breitere, flachere Merkmale lassen sich schneller bearbeiten und halten die Toleranz besser.
Ändert die Werkstoffwahl die Bearbeitungskosten?
Erheblich. Automatengerechtes Aluminium und Messing zerspanen schnell und günstig; Edelstahl, Titan und Superlegierungen sind langsamer und werkzeugbelastender, sodass dieselbe Geometrie mehr kostet. Wenn Ihre Anwendung es zulässt, senkt die Wahl einer besser zerspanbaren Sorte die Kosten — wir schlagen Ihnen gerne Optionen vor.
Besprechen Sie Ihr Projekt mit einem Ingenieur.
Senden Sie uns CAD-Dateien und Anforderungen. Wir prüfen die Herstellbarkeit und melden uns mit den nächsten Schritten.