


מדריך סבולות עיבוד שבבי CNC
סבולת היא הסטייה המותרת ממידה נומינלית. סבולות הדוקות יותר עולות יותר — הן דורשות חיתוך איטי יותר, יותר בדיקה, תפיסה טובה יותר ושיעורי פסולת גבוהים יותר. המיומנות בשרטוט…

סבולות עיבוד שבבי CNC, בהסבר
סבולת היא הסטייה המותרת ממידה נומינלית. סבולות הדוקות יותר עולות יותר — הן דורשות חיתוך איטי יותר, יותר בדיקה, תפיסה טובה יותר ושיעורי פסולת גבוהים יותר. המיומנות בשרטוט טוב היא להגדיר סבולות הדוקות רק במקום שבו החלק באמת זקוק להן. מדריך זה מסקר אילו סבולות אנו מחזיקים ב-JUDA, את תקן הסבולת הכללית ISO 2768, גבולות ריאליים לפי תהליך וחומר, וכיצד להגדיר חלקים שעונים על הפונקציה מבלי לשלם ביתר.
סבולות ש-JUDA מחזיקה
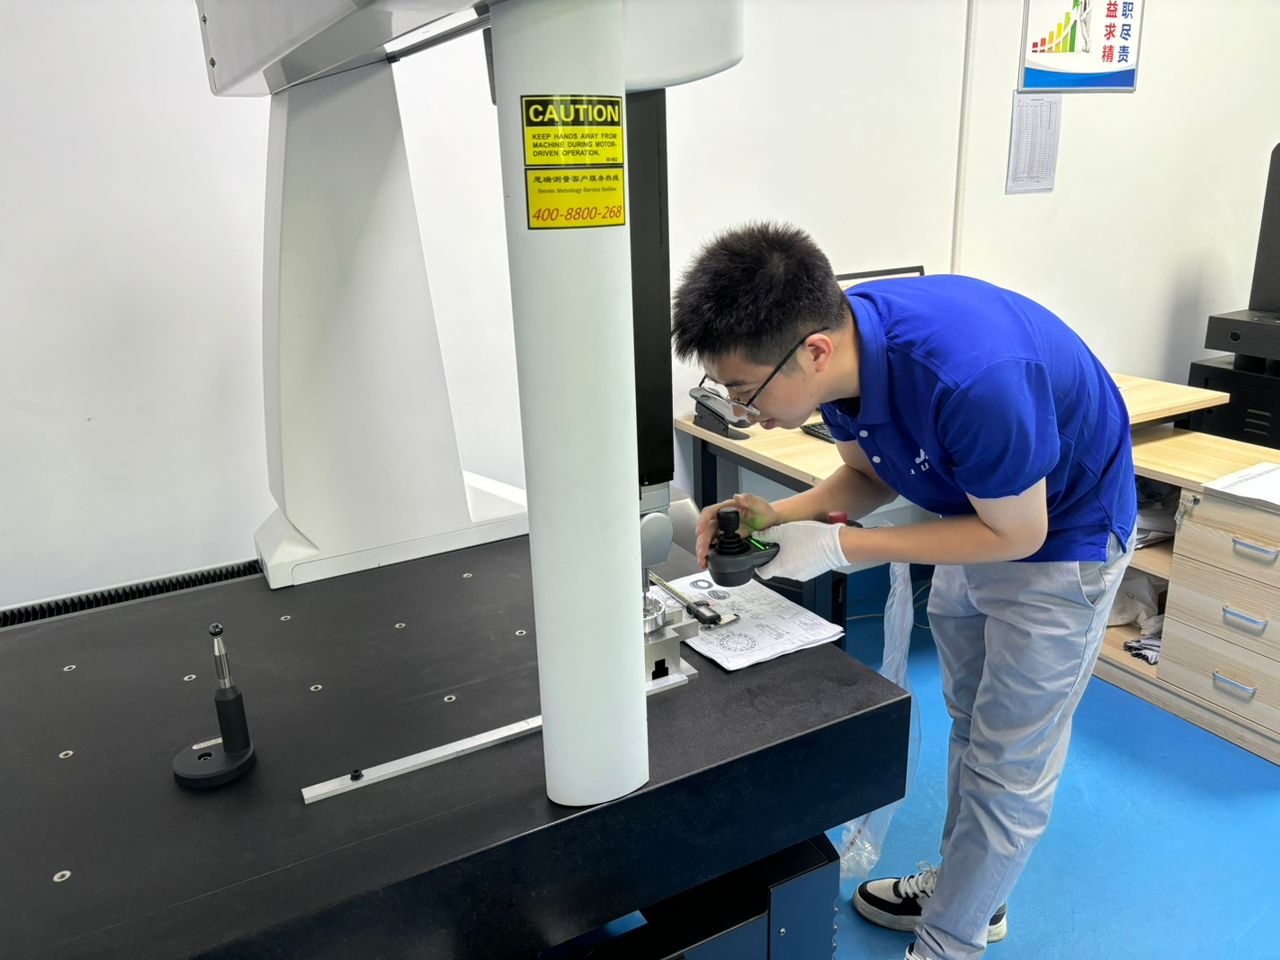
על גיאומטריה מתאימה אנו מעבדים עד ±0.005 מ"מ (±0.0002"). סבולת ברירת המחדל הכללית שלנו — לכל מידה שלא נתתם לה סבולת מפורשת — יושבת בתוך ISO 2768-medium (m). כל סדרת ייצור נבדקת ב-CMM של Zeiss/Mitutoyo עם דוחות מתועדים.
טבלת סבולות כלליות ISO 2768 (לינארי, בינוני)
ISO 2768 מגדיר סבולות כלליות למידות ללא הגדרות סבולת פרטניות. מחלקת Medium (m), מידות לינאריות:
0.5 עד 3 מ"מ ← ±0.1 מ"מ
מעל 3 עד 6 מ"מ ← ±0.1 מ"מ
מעל 6 עד 30 מ"מ ← ±0.2 מ"מ
מעל 30 עד 120 מ"מ ← ±0.3 מ"מ
מעל 120 עד 400 מ"מ ← ±0.5 מ"מ
מעל 400 עד 1000 מ"מ ← ±0.8 מ"מ
מחלקת Fine (f) הדוקה יותר, מחלקת Coarse (c) רופפת יותר. אם אינכם מציינים מחלקה, רוב הסדנאות מניחות Medium.
סבולות ריאליות לפי תהליך
- כרסום 3 צירים: ±0.025 מ"מ טיפוסי, ±0.005 מ"מ ניתן להשגה על מאפיינים נוקשים.
- כרסום 5 צירים: סבולות לינאריות דומות עם שליטה טובה בהרבה על זוויות מורכבות ומיקום אמיתי.
- חריטת CNC / שוויצרי: ±0.005 מ"מ על קטרים הוא שגרתי; קונצנטריות ועגילות מצוינות.
- הברשה / קידוח: ±0.005–0.010 מ"מ על קוטר וגימור קדח.
- השחזה: ±0.002 מ"מ וגימורי מראה במקומות הנדרשים.
כיצד החומר משפיע על הסבולת
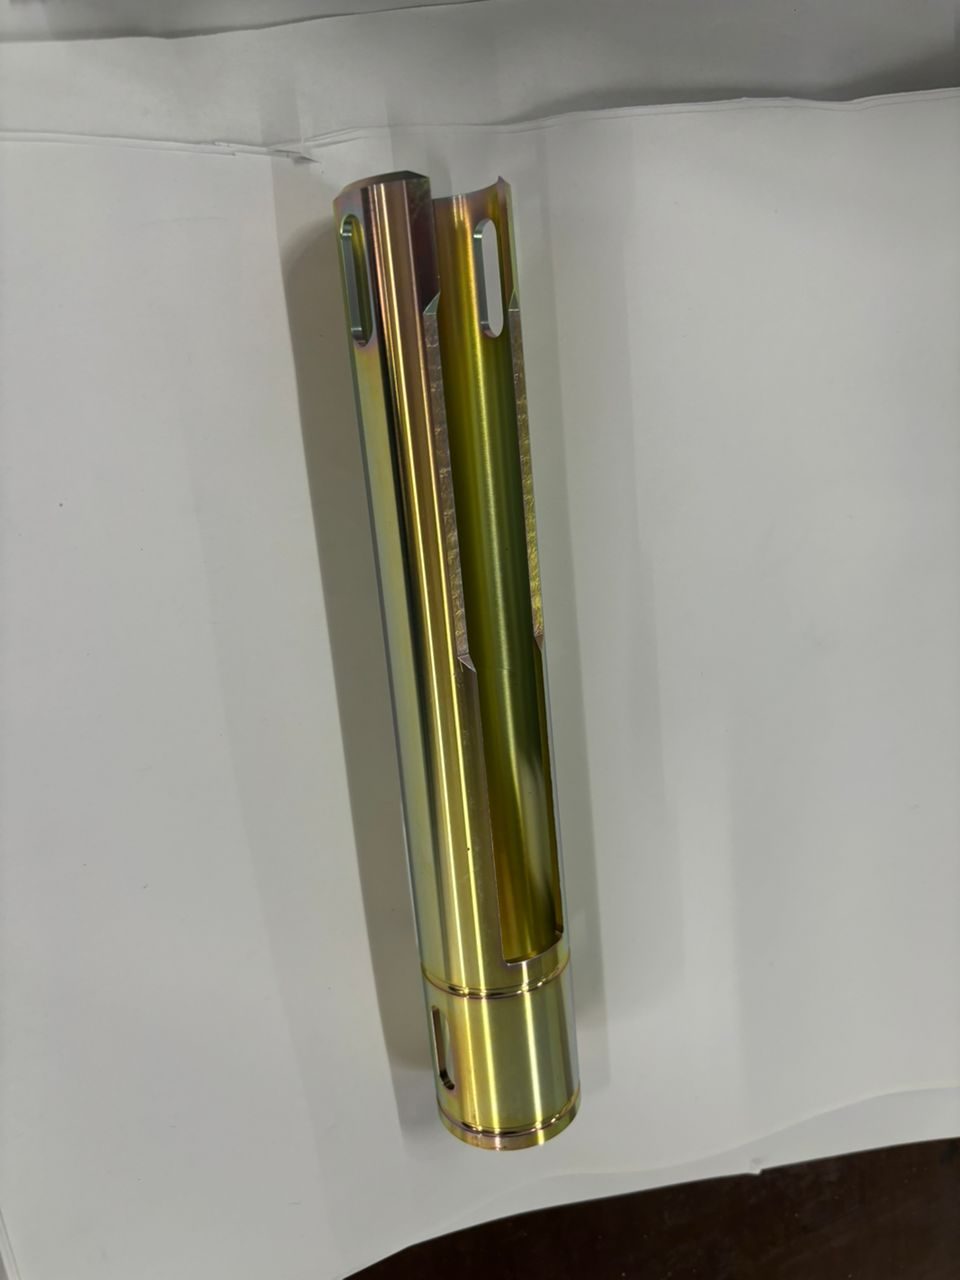
חומרים רכים ויציבים כמו אלומיניום ופליז מחזיקים סבולות הדוקות בקלות. אל-חלד וטיטניום מתקשים תחת עיבוד ושומרים חום, ולכן חלקים מדויקים דורשים שחרור מאמצים ובדיקות תוך-כדי-תהליך. פלסטיקה (PEEK, Delrin, ניילון) זזה עם טמפרטורה ולחות — צפו לסבולות מעשיות רופפות יותר ותכננו בהתאם. ראו את דפי אלומיניום, אל-חלד ו-טיטניום שלנו.
גימור משטח לעומת סבולת
גימור משטח (Ra) נפרד מסבולת מידותית. גימור ברירת המחדל שלנו כפי שעובד הוא כ-3.2 מיקרומטר Ra (125 מיקרו-אינץ'); אנו משיגים 1.6, 0.8 ועדין יותר עם פעולות נוספות או גימור. הגדירו Ra רק על משטחים הזקוקים לכך — הערת גימור עדין גורפת מוסיפה עלות בכל מקום.
יסודות GD&T שחוסכים כסף
מתן מידות וסבולות גיאומטריות (Geometric Dimensioning & Tolerancing, לפי ASME Y14.5 / ISO 1101) שולט בצורה, בכיוון ובמיקום במקום בערמת סבולות ±. שימוש בסבולות מיקום עם נקודות ייחוס (datums) לרוב מאפשר לפתוח מידות פרטניות תוך הבטחת התאמה — זול יותר לייצור, קל יותר לבדיקה. אם אינכם בטוחים, שלחו את השרטוט ונסמן הגדרות הדוקות מדי בבדיקת ה-DFM שלנו.
כיצד להגדיר סבולות שחוסכות עלות
- הגדירו סבולות הדוקות רק למאפייני הצמדה, התאמות מיסבים ומשטחי איטום — השאירו את השאר ל-ISO 2768-medium.
- העדיפו מיקום GD&T על פני ± הדוק בתבניות קדחים.
- הגדירו גימור משטח רק במקום שבו זה חשוב.
- הימנעו ממיקום אמיתי הדוק מיותר על קדחים לא קריטיים.
שלחו את המודל והשרטוט שלכם לצוות שלנו דרך מרכז עיבוד CNC בסין ונאשר מה ריאלי לפני שתתחייבו.
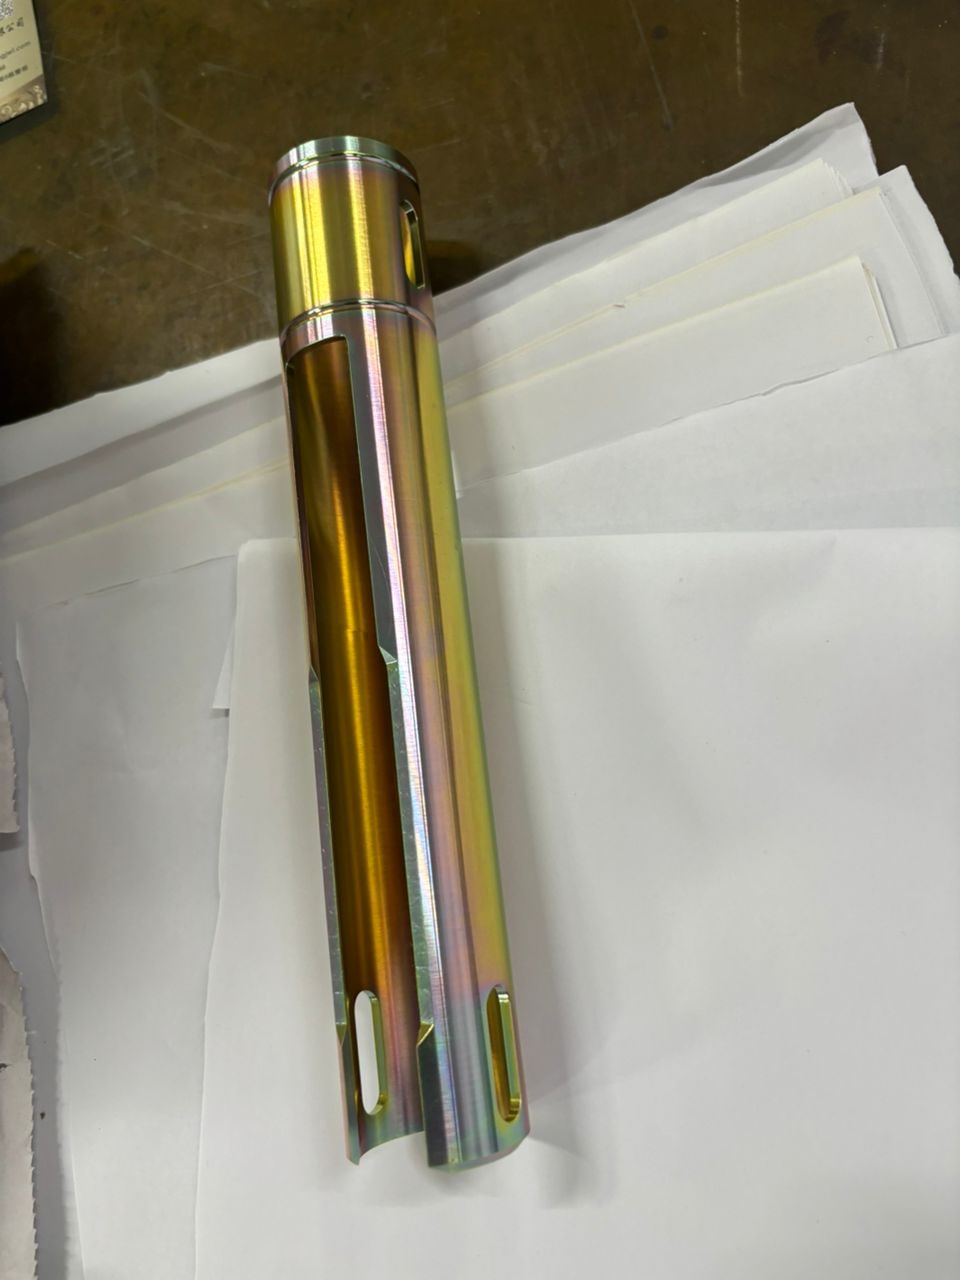
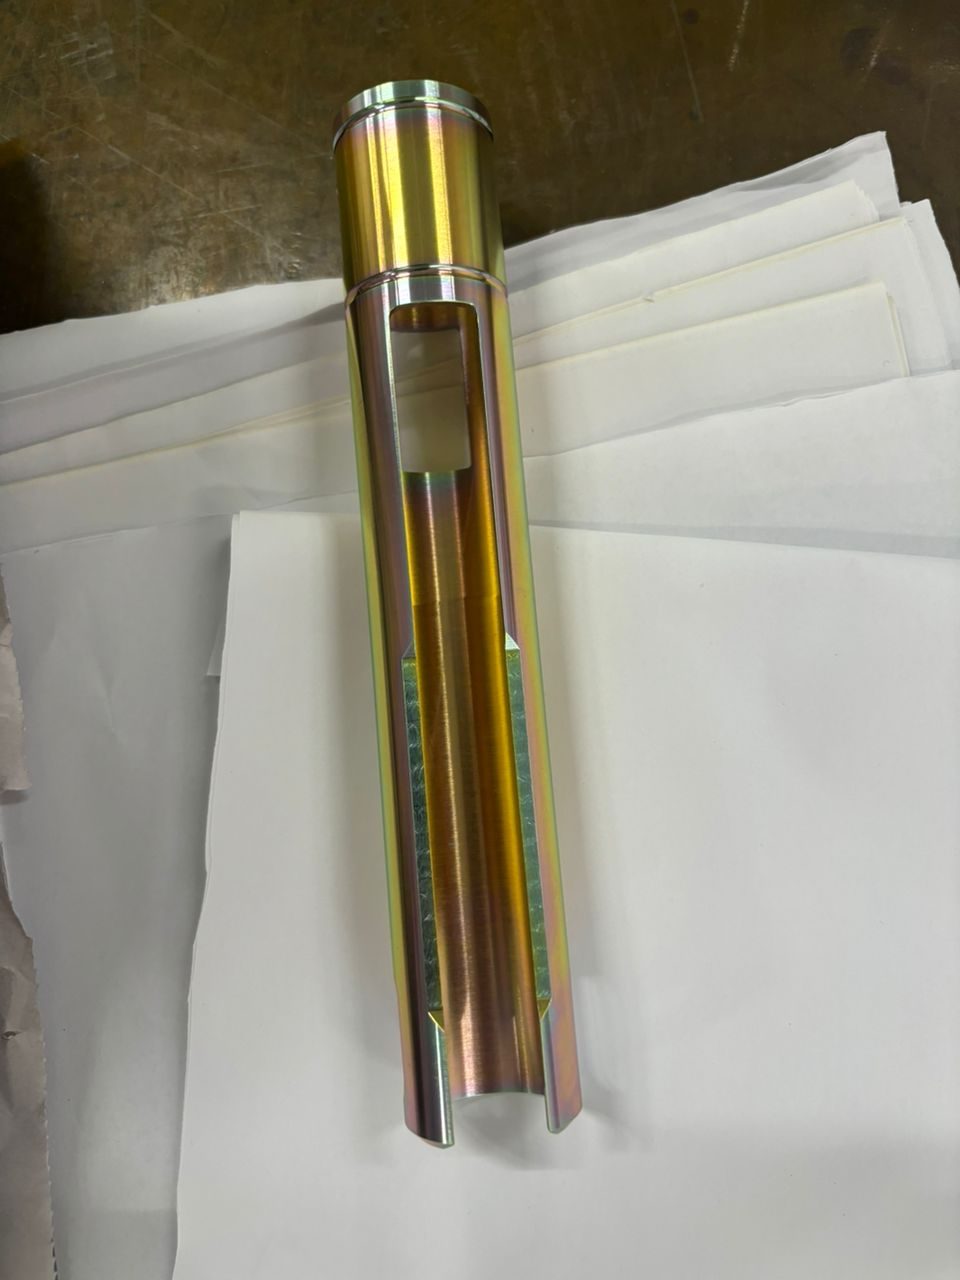
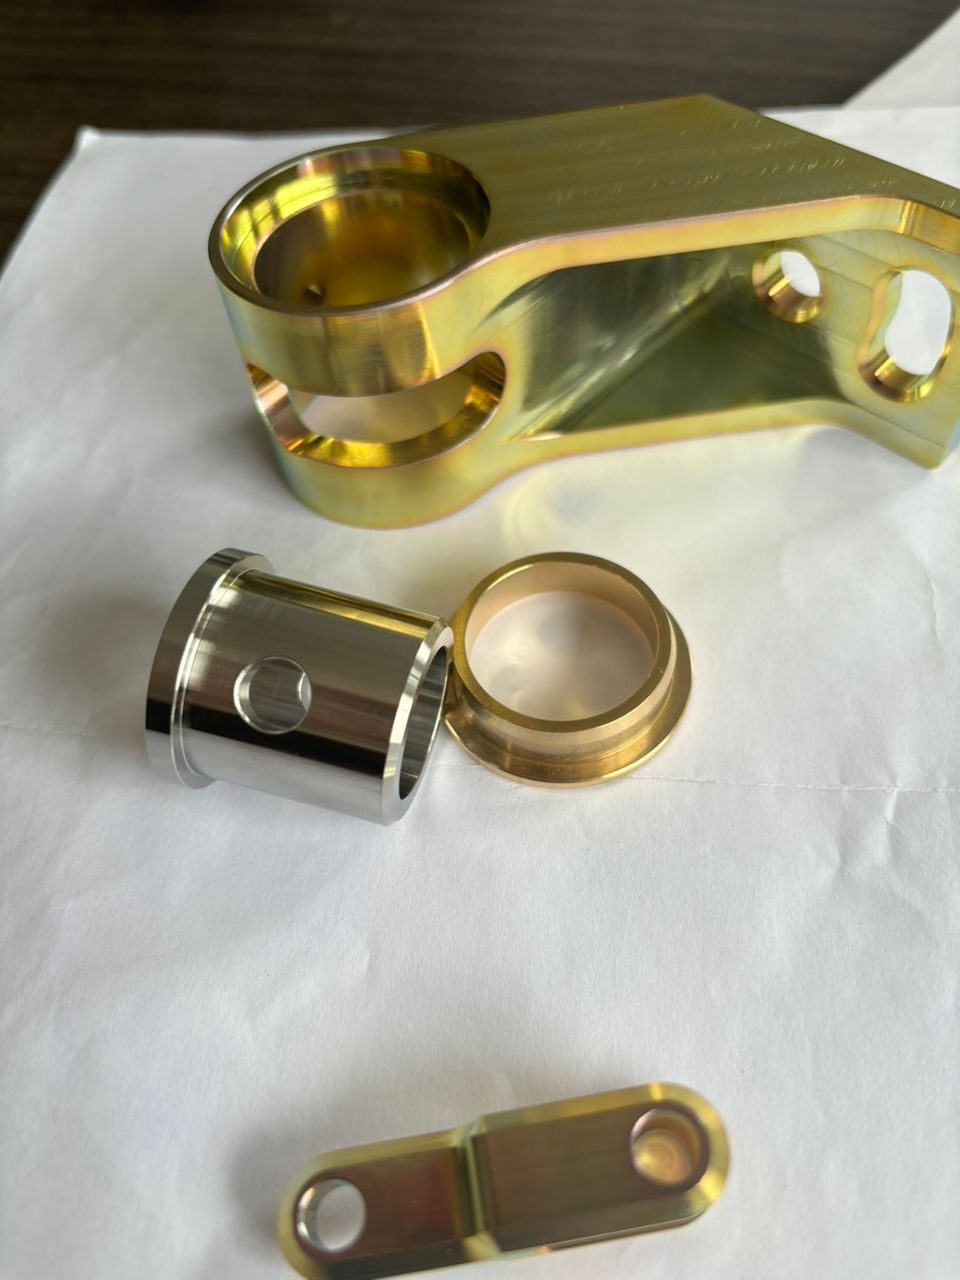
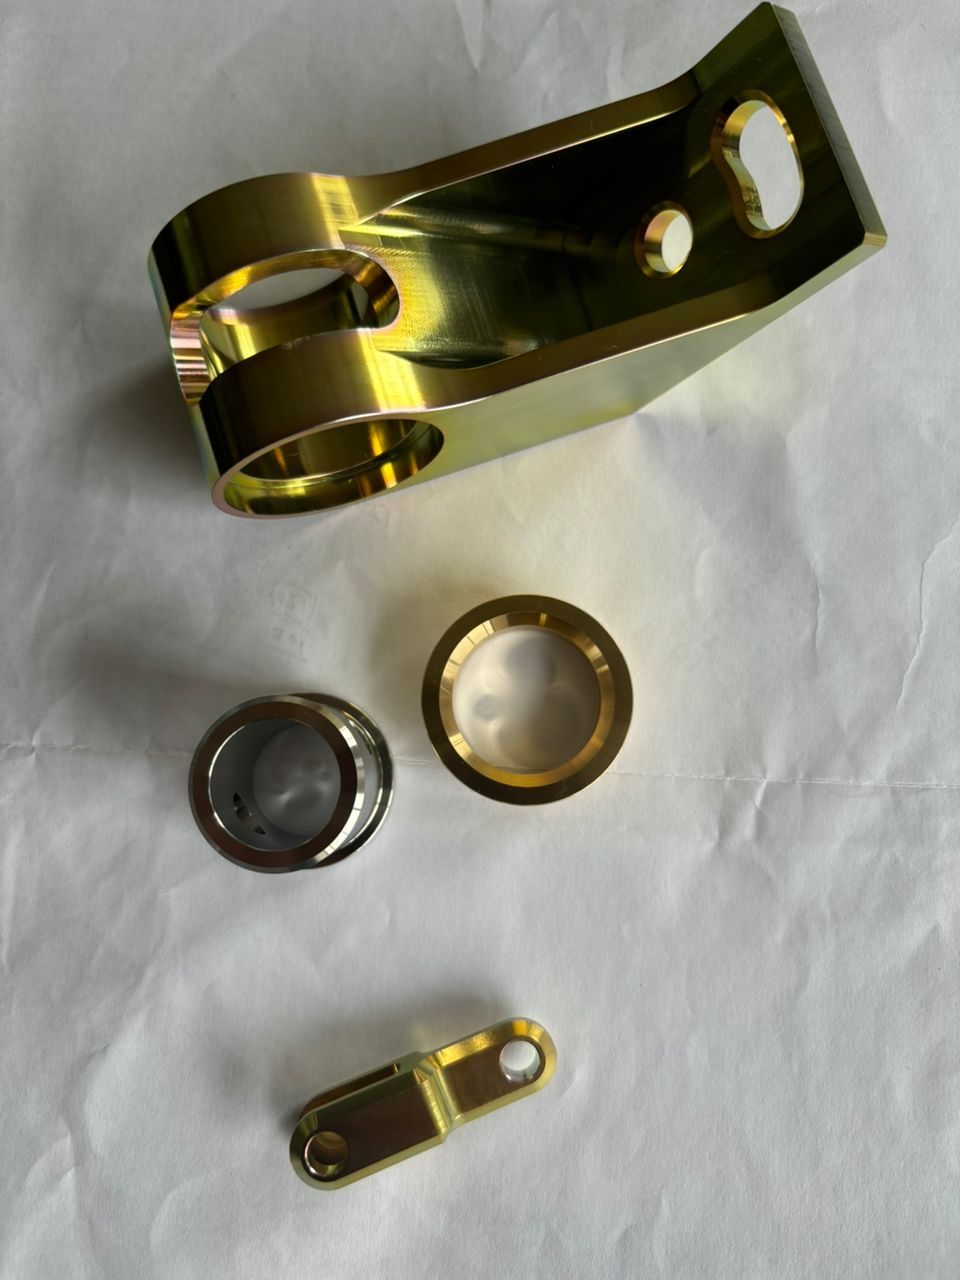
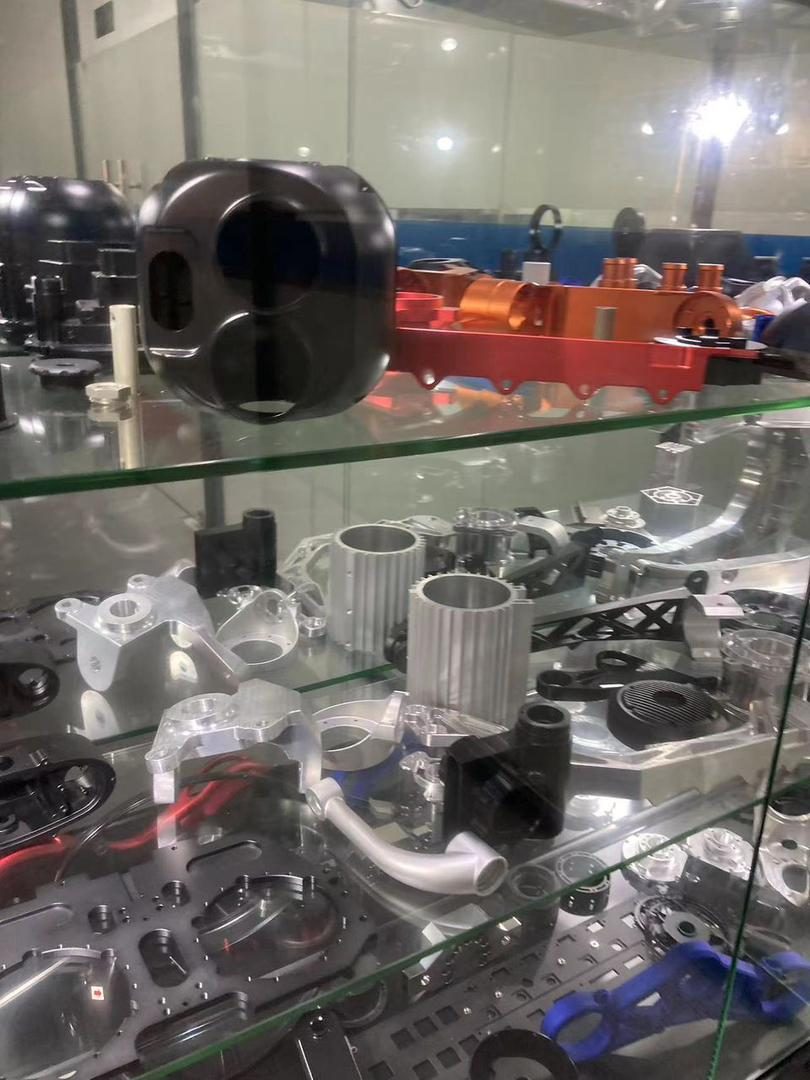
חלקים אמיתיים שייצרנו
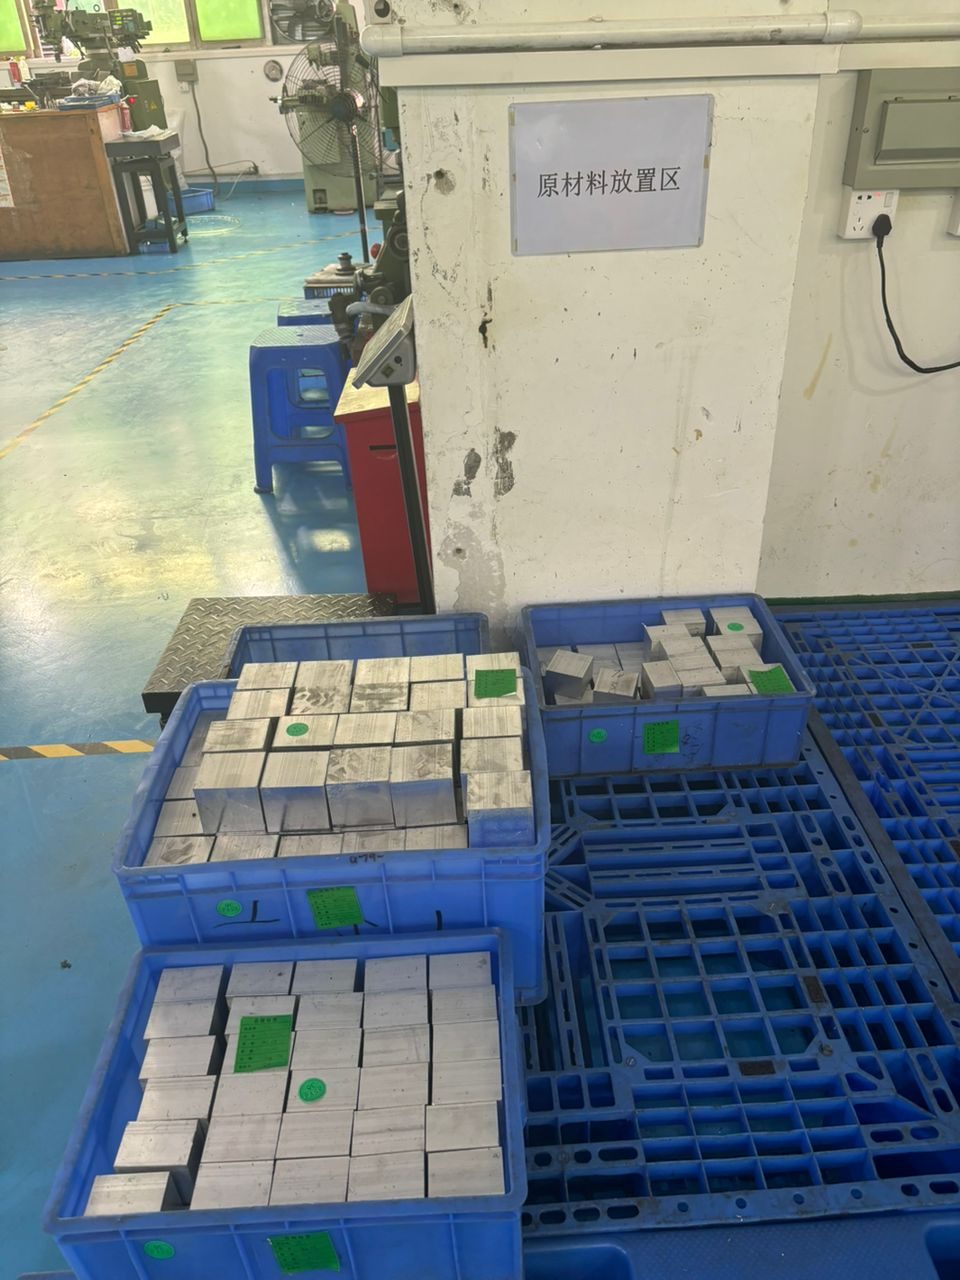
דיוק שאפשר לאמת — חלקי ייצור אמיתיים מרצפת הייצור שלנו בשנז'ן.
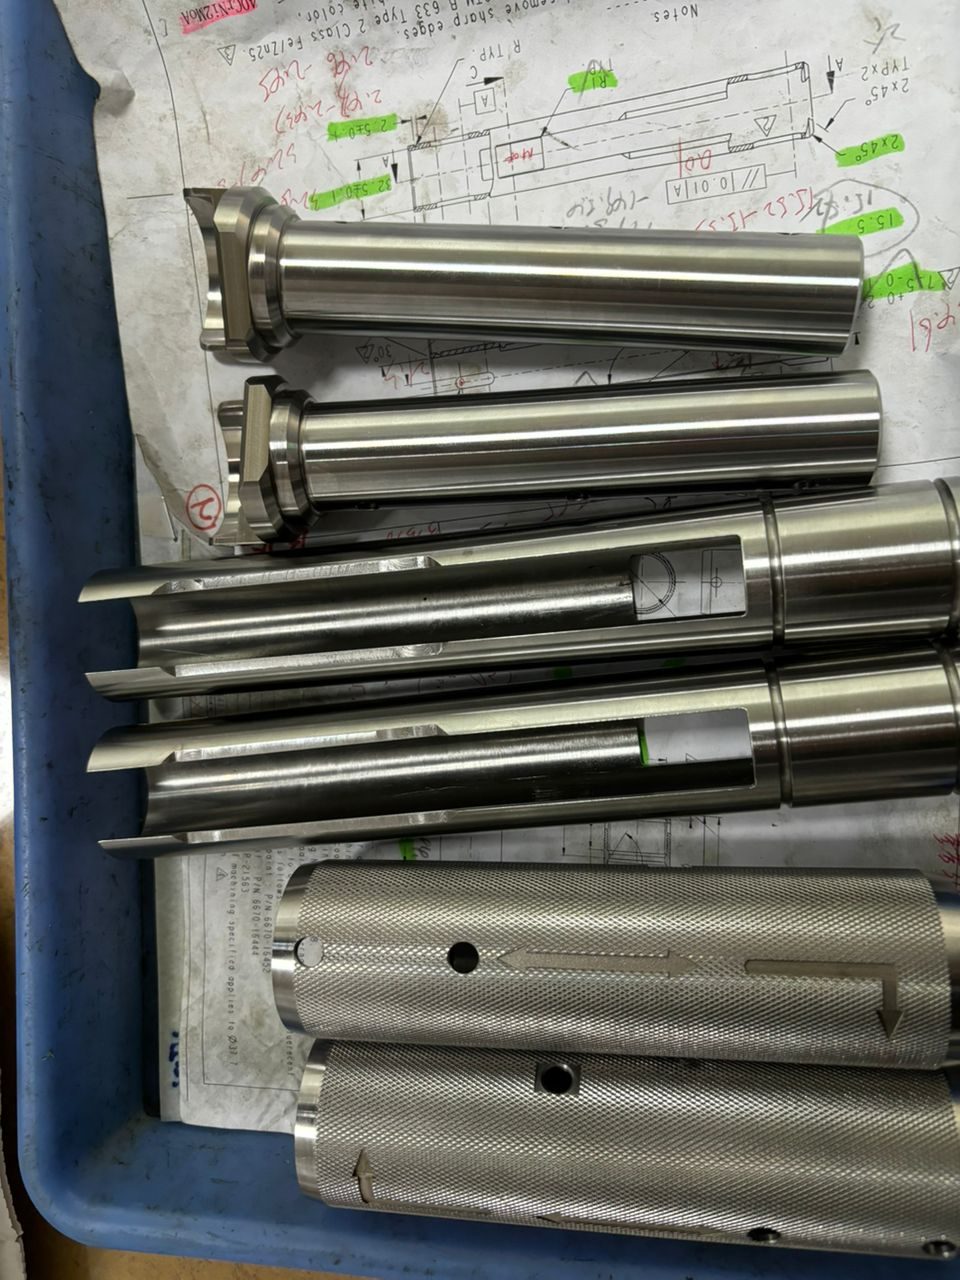
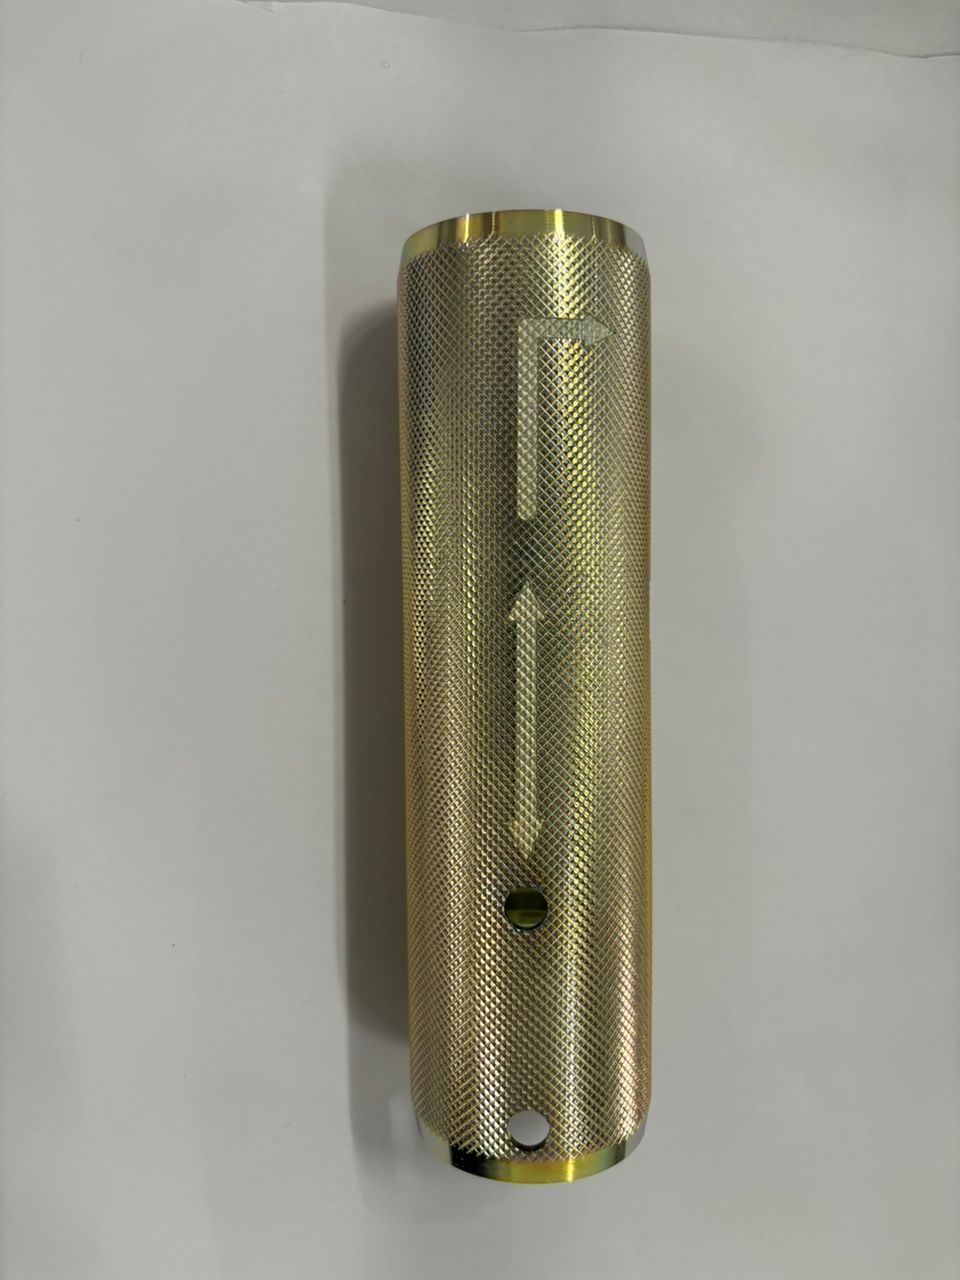
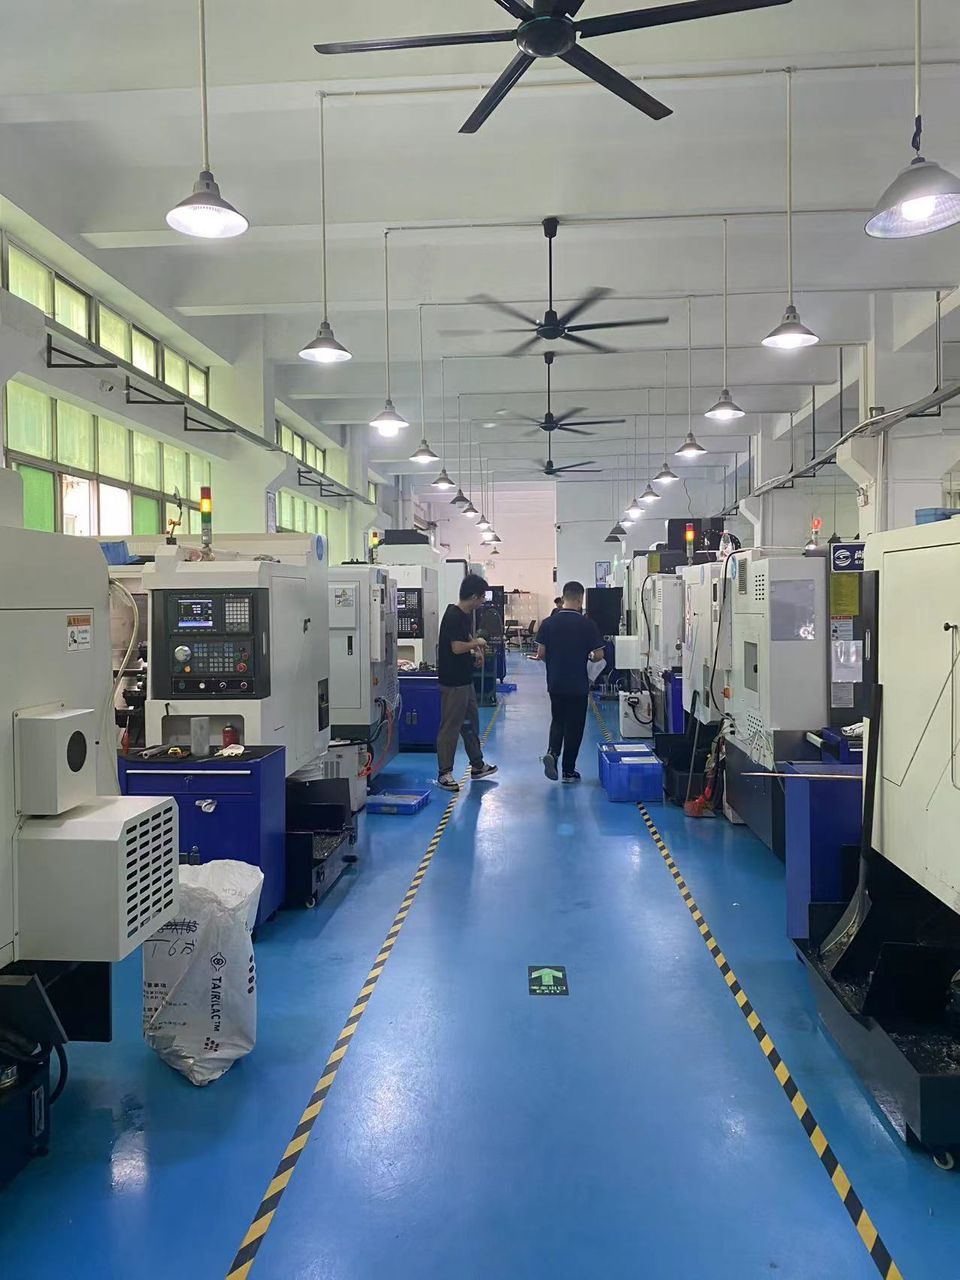
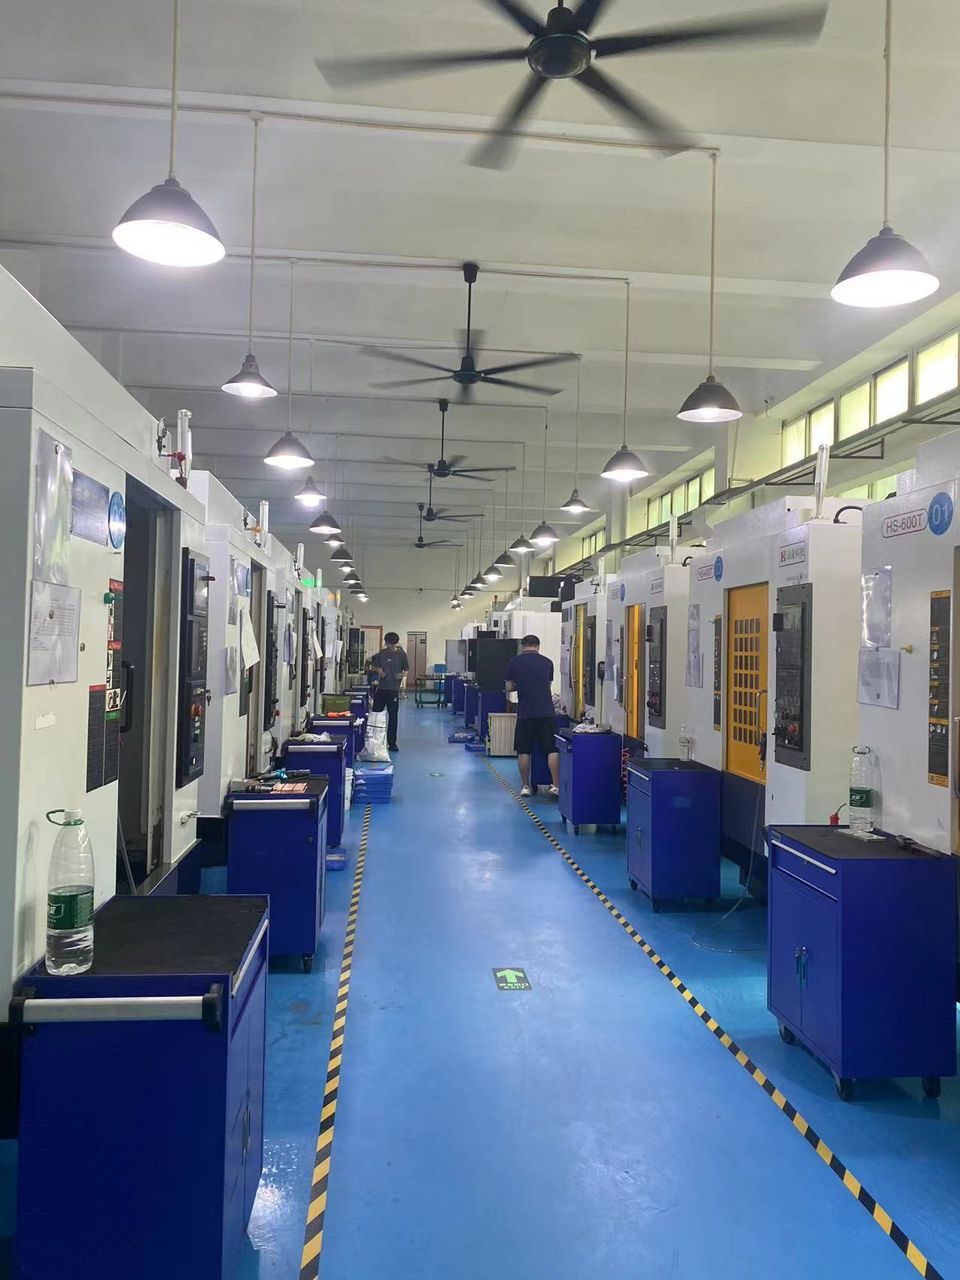
ברצפת הייצור שלנו
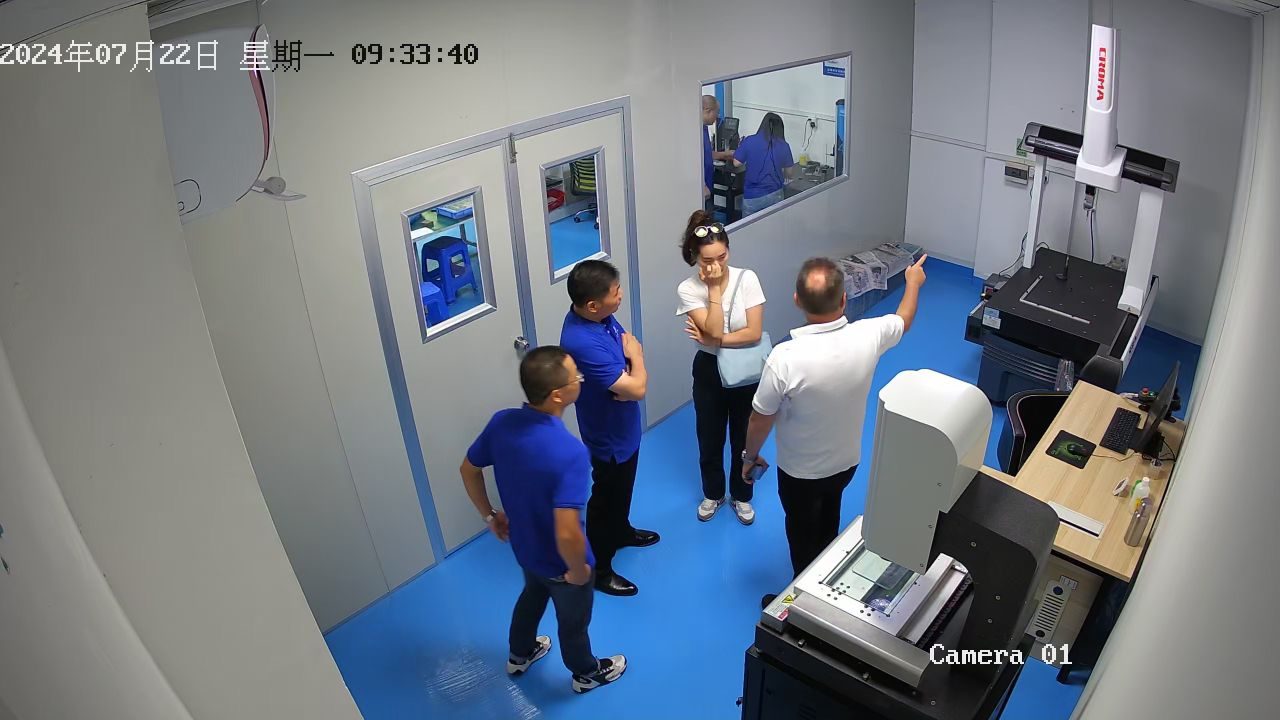
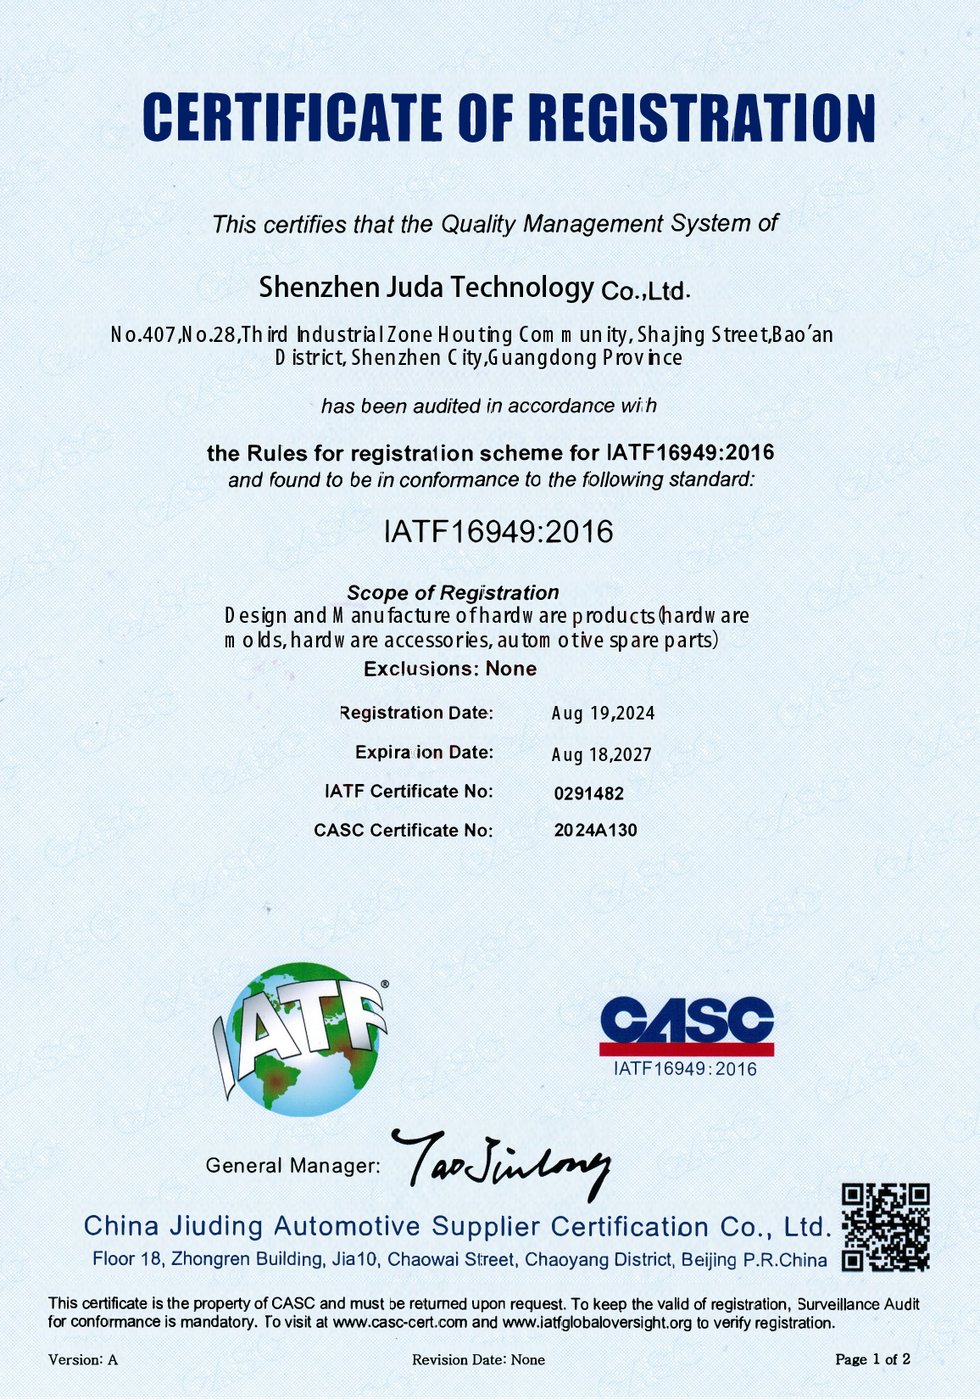
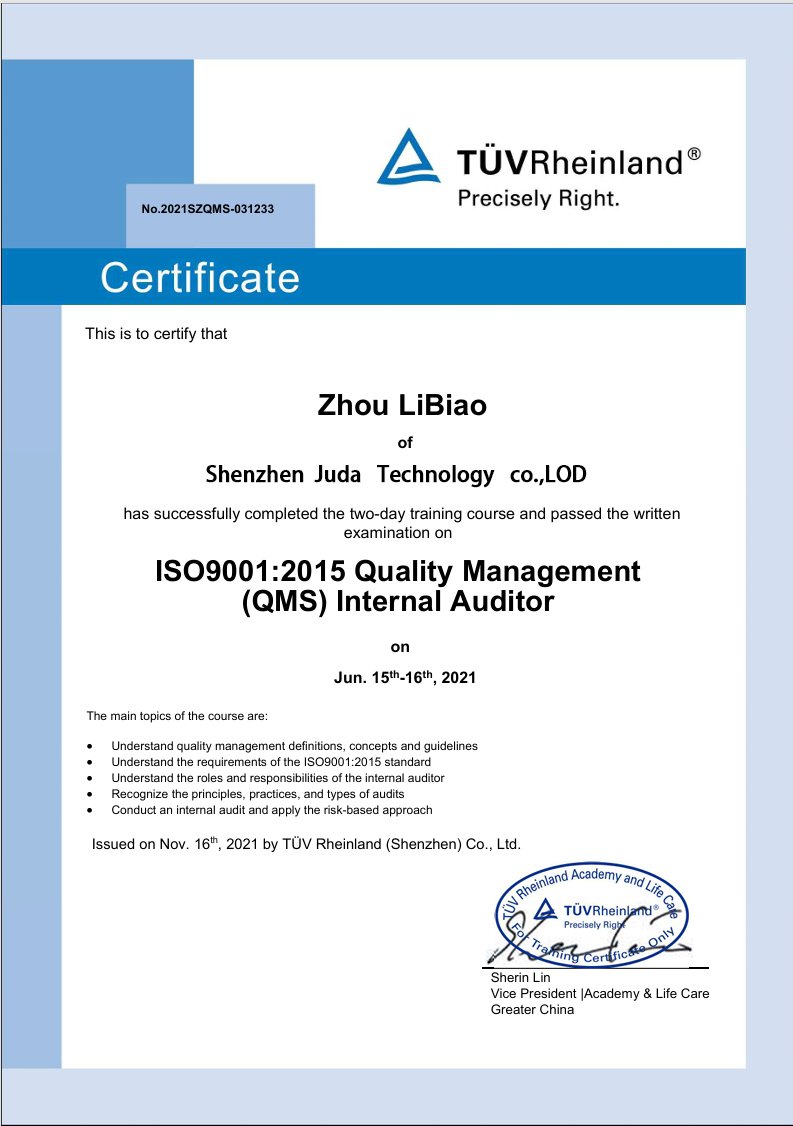
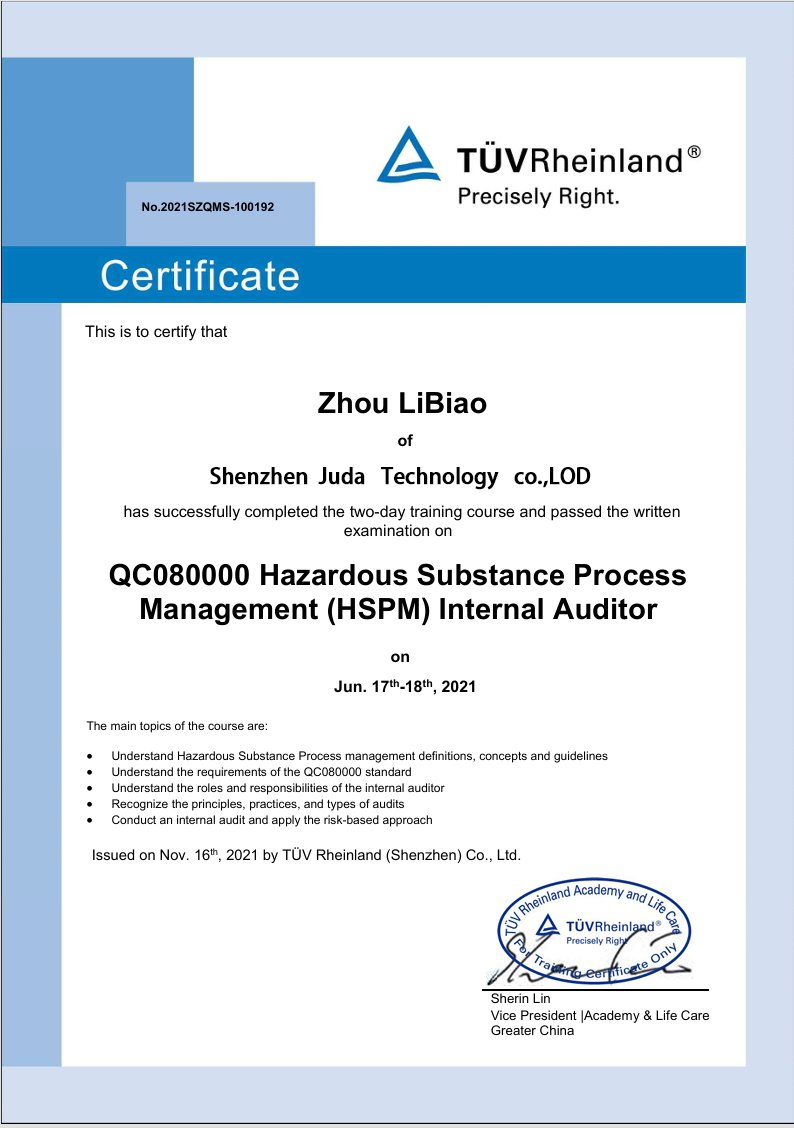
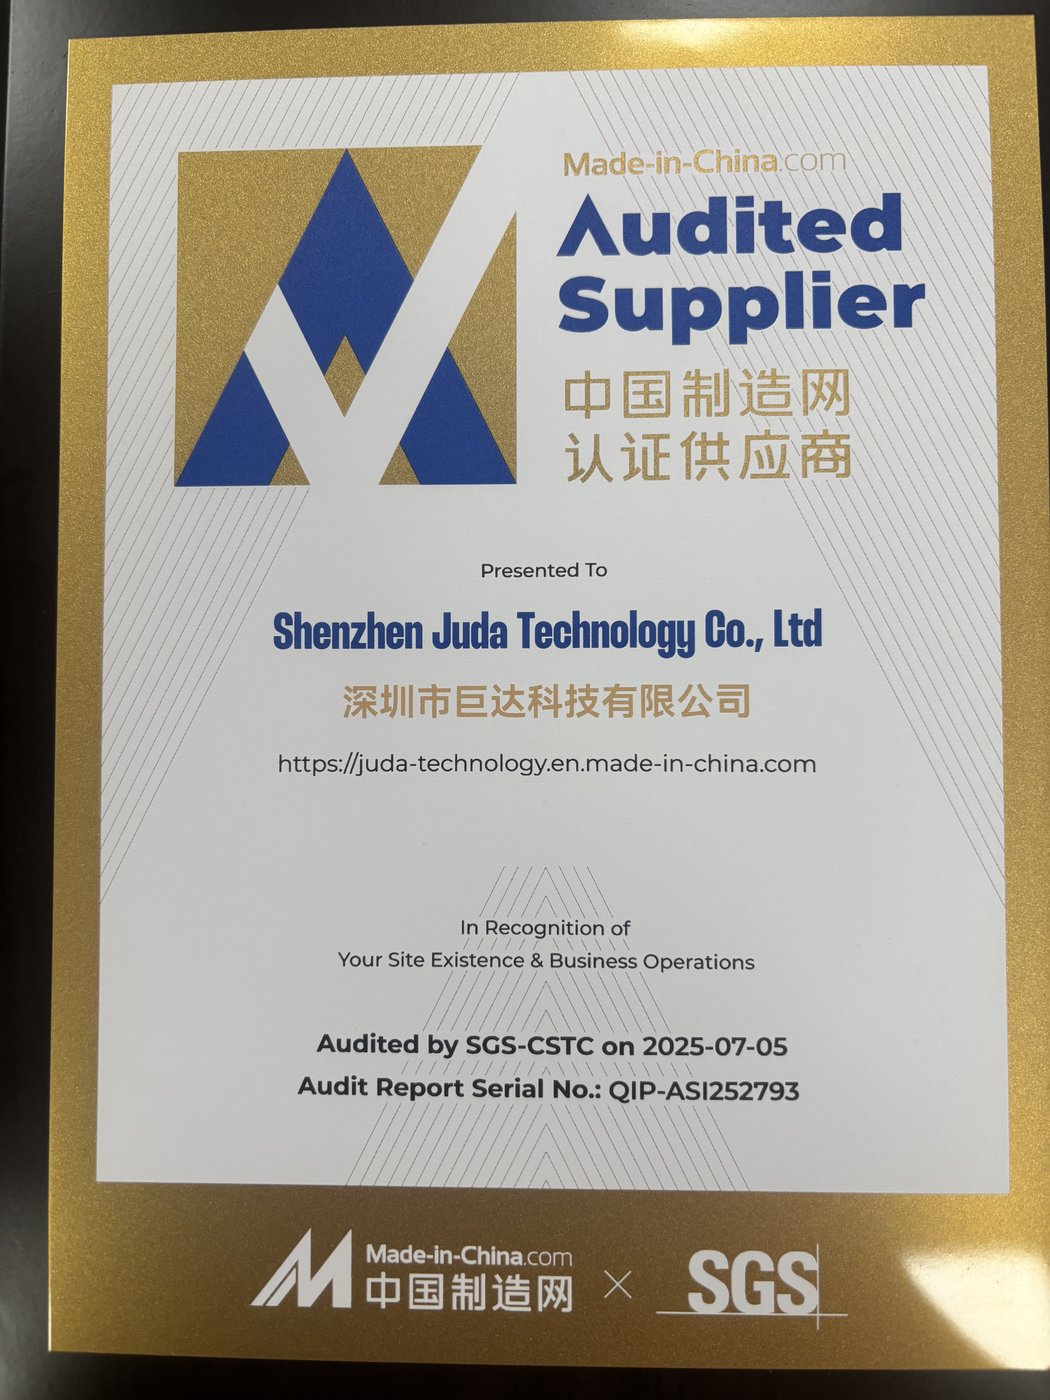
איכות מוסמכת — ניתנת לאימות
לחצו על תעודה לצפייה במסמך המלא.
שאלות נפוצות
מהי הסבולת ההדוקה ביותר ש-JUDA יכולה לעבד?
עד ±0.005 מ"מ (±0.0002") על גיאומטריה מתאימה, והדוק יותר בהשחזה למאפיינים ספציפיים. הסבולת הניתנת להשגה תלויה בתהליך, בחומר ובמאפיין — שלחו את השרטוט ונאשר מה ריאלי לחלק שלכם.
מהו ISO 2768 ובאיזו מחלקה אתם משתמשים כברירת מחדל?
ISO 2768 הוא התקן הבינלאומי לסבולות כלליות על מידות שאין להן הגדרת סבולת פרטנית. ברירת המחדל שלנו היא ISO 2768-medium (m). אם החלק שלכם זקוק לסבולות כלליות הדוקות יותר, ציינו את מחלקת Fine (f) או הגדרות פרטניות.
האם סבולות הדוקות יותר באמת עולות יותר?
כן, באופן משמעותי. סבולות הדוקות יותר דורשות עיבוד איטי יותר, כלים טובים יותר, יותר בדיקה ומייצרות יותר פסולת. הגישה החסכונית היא להגדיר סבולות הדוקות רק למאפיינים הזקוקים לכך ולהשאיר את השאר לסבולות כלליות — אנו מסמנים הגדרות הדוקות מדי בבדיקת ה-DFM החינמית שלנו.
איזה גימור משטח אתם מספקים כסטנדרט?
גימור ברירת המחדל שלנו כפי שעובד הוא כ-3.2 מיקרומטר Ra (125 מיקרו-אינץ'). אנו משיגים 1.6, 0.8 ועדין יותר עם פעולות נוספות, בתוספת התזת חרוזים, אנודייז, ליטוש אלקטרוליטי וגימורים אחרים. הגדירו Ra רק על משטחים הזקוקים לכך כדי להימנע מהוספת עלות בכל מקום.
דברו על הפרויקט עם מהנדס.
שלחו קבצי CAD ודרישות. נבחן את היצרנות ונחזור אליכם עם הצעדים הבאים.